Gửi cho chúng tôi bản vẽ chi tiết. Chúng tôi thiết kế ngược biên dạng khuôn, cấp vật liệu và sản lượng thành một dây chuyền dập tinh hoàn chỉnh — máy, bộ cấp cuộn, giao diện dụng cụ và ô làm sạch mép — được hiệu chỉnh để mang lại chất lượng cạnh cắt 100% ở SPM mà dây chuyền của bạn yêu cầu. Không máy theo catalog. Không cấu hình chung chung.
Chín nền tảng dòng HF bao phủ 200T đến 1200T, nhưng chỉ riêng công suất không bao giờ quyết định cấu hình. Các kỹ sư của chúng tôi bắt đầu từ bản vẽ chi tiết của bạn: độ dày vật liệu, chu vi cắt, dung sai die-roll và SPM mục tiêu quyết định lực vòng V, áp ngược và biên dạng khuôn — sau đó chúng tôi ghép nền tảng với các yêu cầu đó.

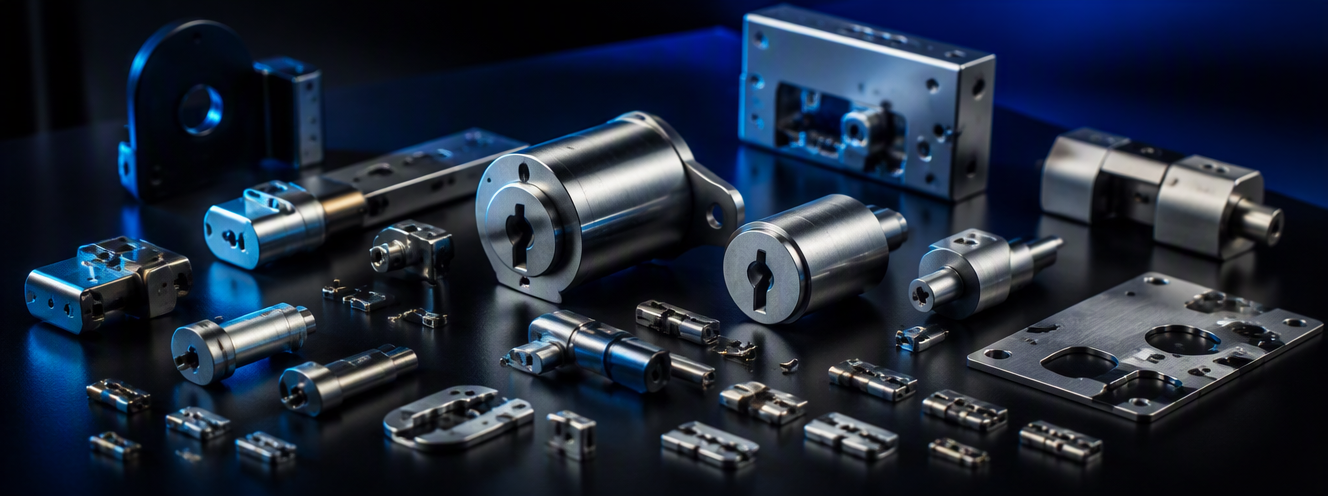
Khi chi tiết của bạn yêu cầu chất lượng cạnh cắt 100% trên các đầu nối đồng thau hoặc xy-lanh khóa bằng thép carbon thấp dày đến 8 mm, nhưng sản lượng hàng năm không biện minh cho nền tảng 400T, HF-200 mang lại độ chính xác dập tinh ở tốc độ dập thông thường — lên đến 80 SPM với vòng V và áp ngược lập trình độc lập.

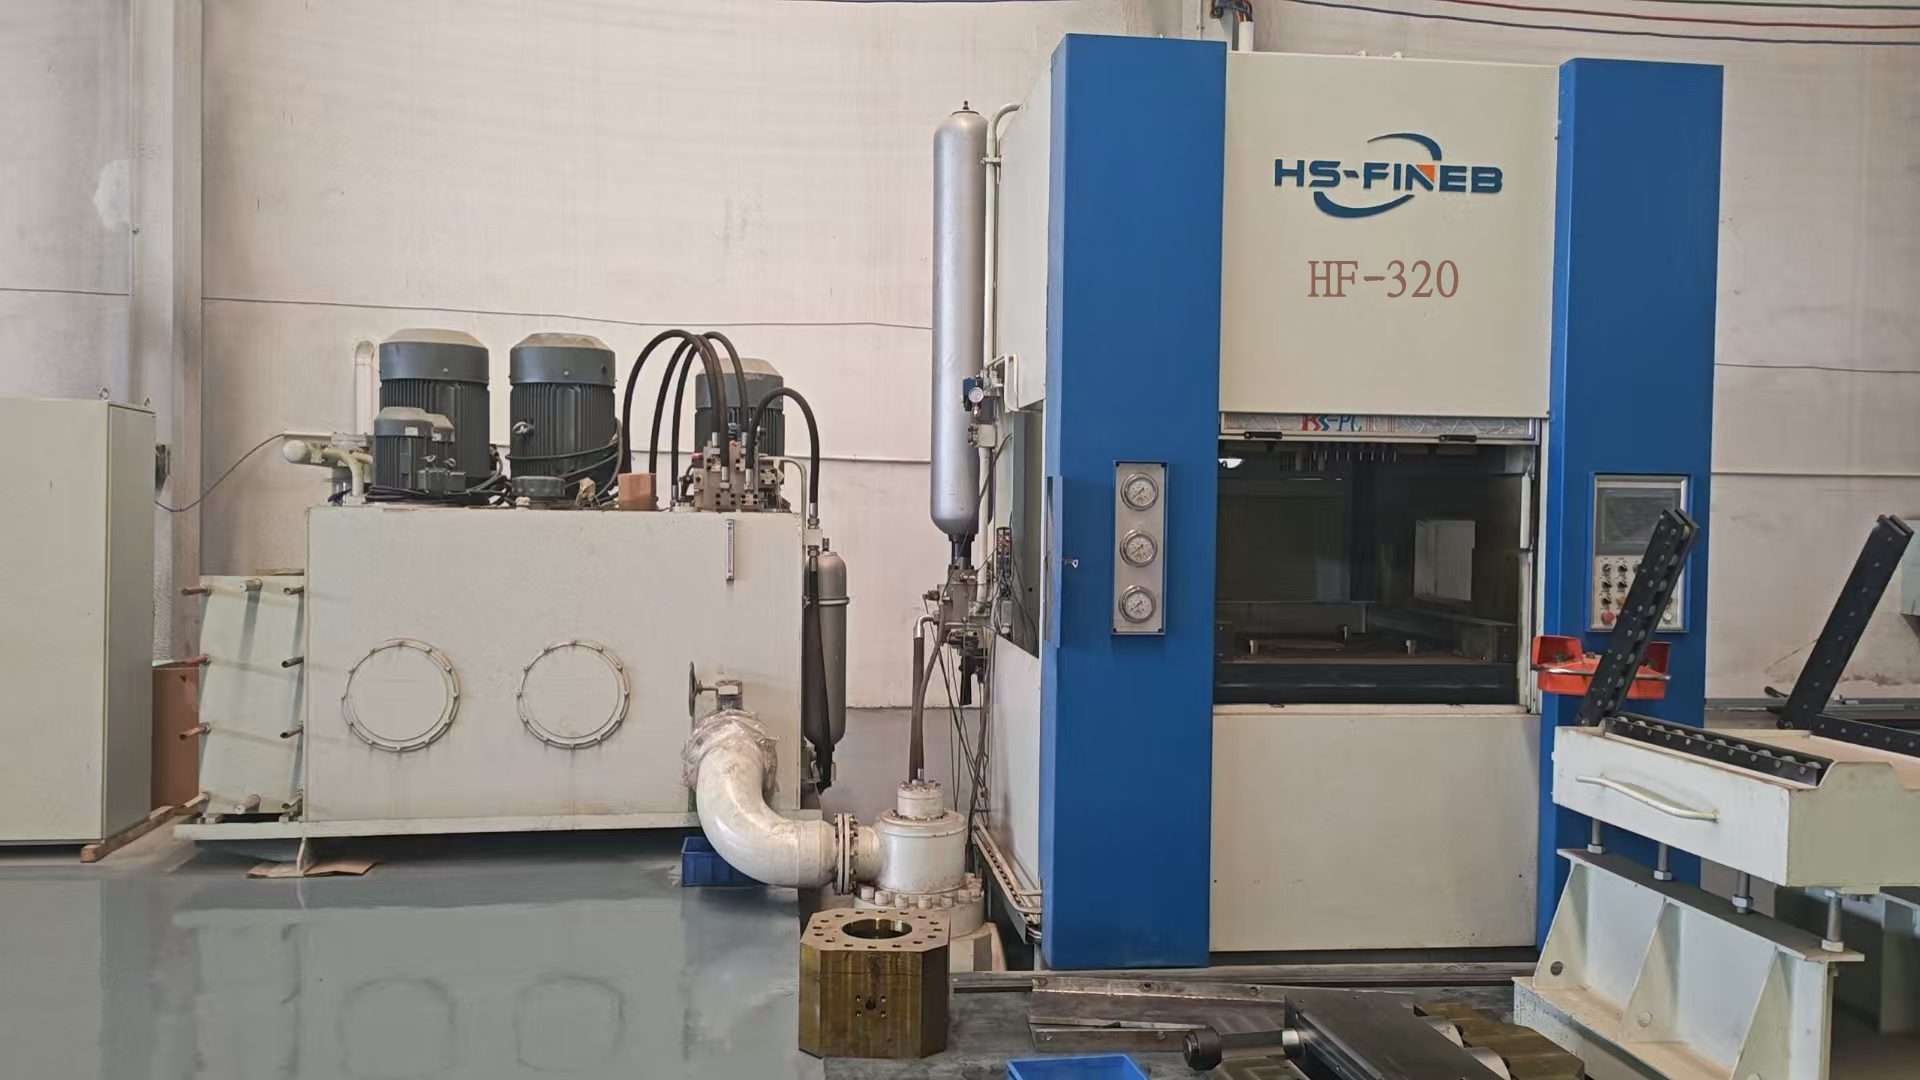
Điểm lý tưởng cho bánh răng ngả ghế ô tô và đĩa ly hợp bằng 16MnCr5 hoặc C45 dày đến 12 mm. Khi nhà cung cấp Tier-1 cần 70 SPM với die-roll dưới 10% độ dày vật liệu và định vị lỗ-hình IT7±8, hệ thống thủy lực ba tác động của HF-320 — vòng V 1600 kN, áp ngược 800 kN — duy trì độ phẳng trong 0,05 mm trên toàn hành trình.

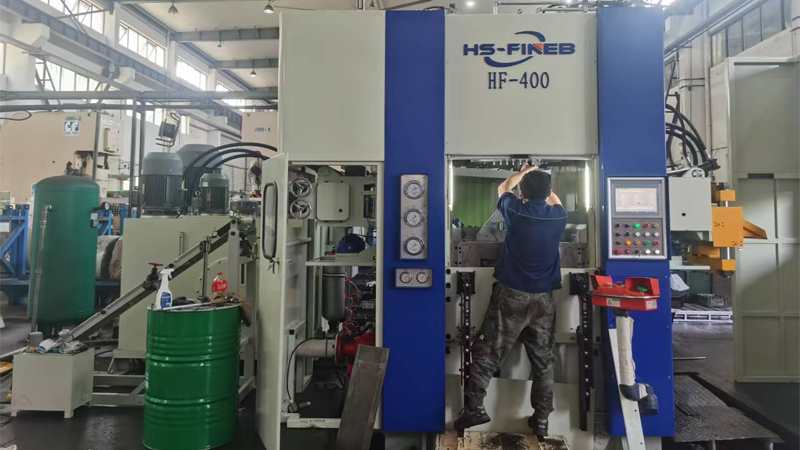
Khi các tấm phanh bằng HSLA S500MC hoặc linh kiện khóa cửa bằng C45 yêu cầu cạnh cắt không ba via ở độ dày 14 mm, HF-400 cung cấp lực va đập vòng V 2000 kN cần thiết để ngăn ngừa rách vùng gãy. Bàn làm việc 650x650 mm chứa được bộ khuôn lớn hơn cho các bố trí liên tục nhiều trạm.

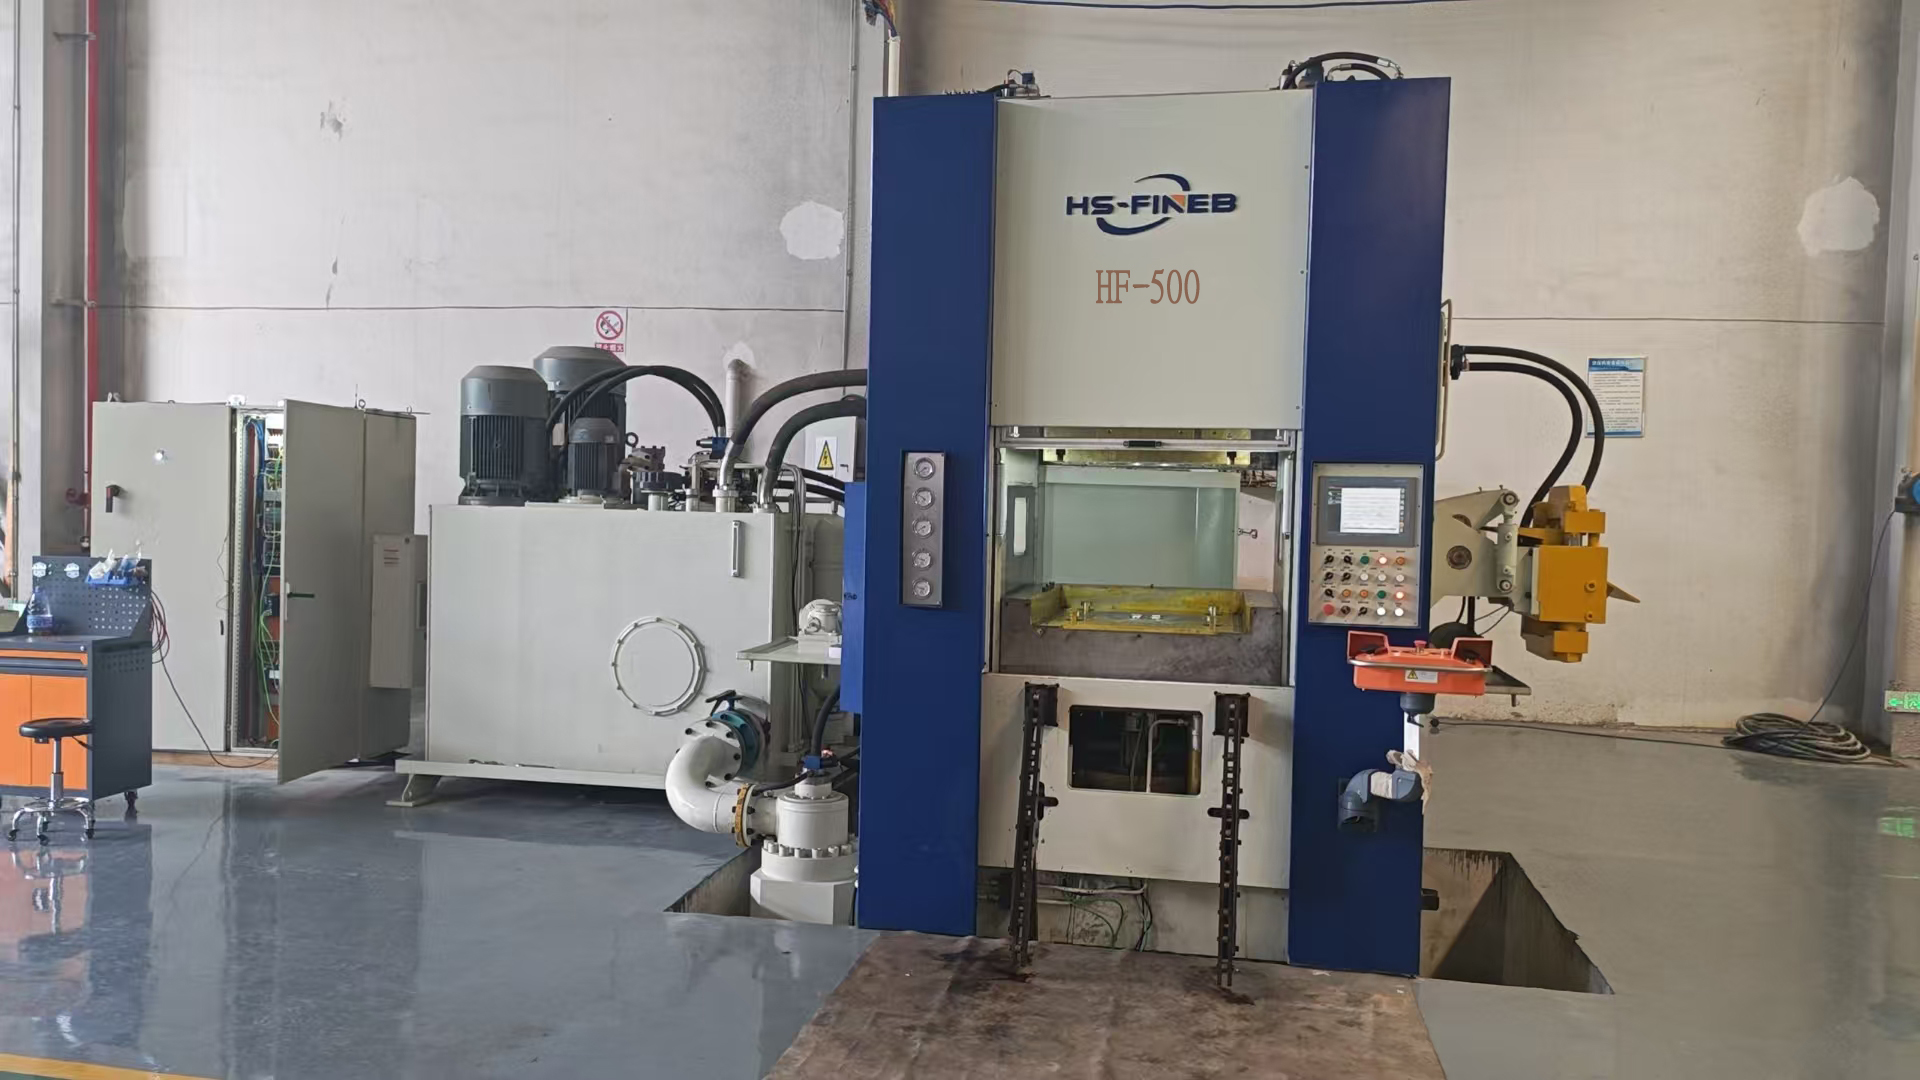
Được thiết kế cho các giá đỡ hộp số và giá đỡ cùm phanh bằng S500MC hoặc 16MnCr5 dày đến 15 mm. Khi người mua chuyển từ chi tiết gia công sang dập tinh, lực bánh răng vành 2500 kN và áp ngược 1250 kN của HF-500 tạo ra các cạnh cắt thay thế cho phay và mài — giảm 40-60% chi phí mỗi chi tiết đối với các linh kiện kết cấu sản lượng lớn.

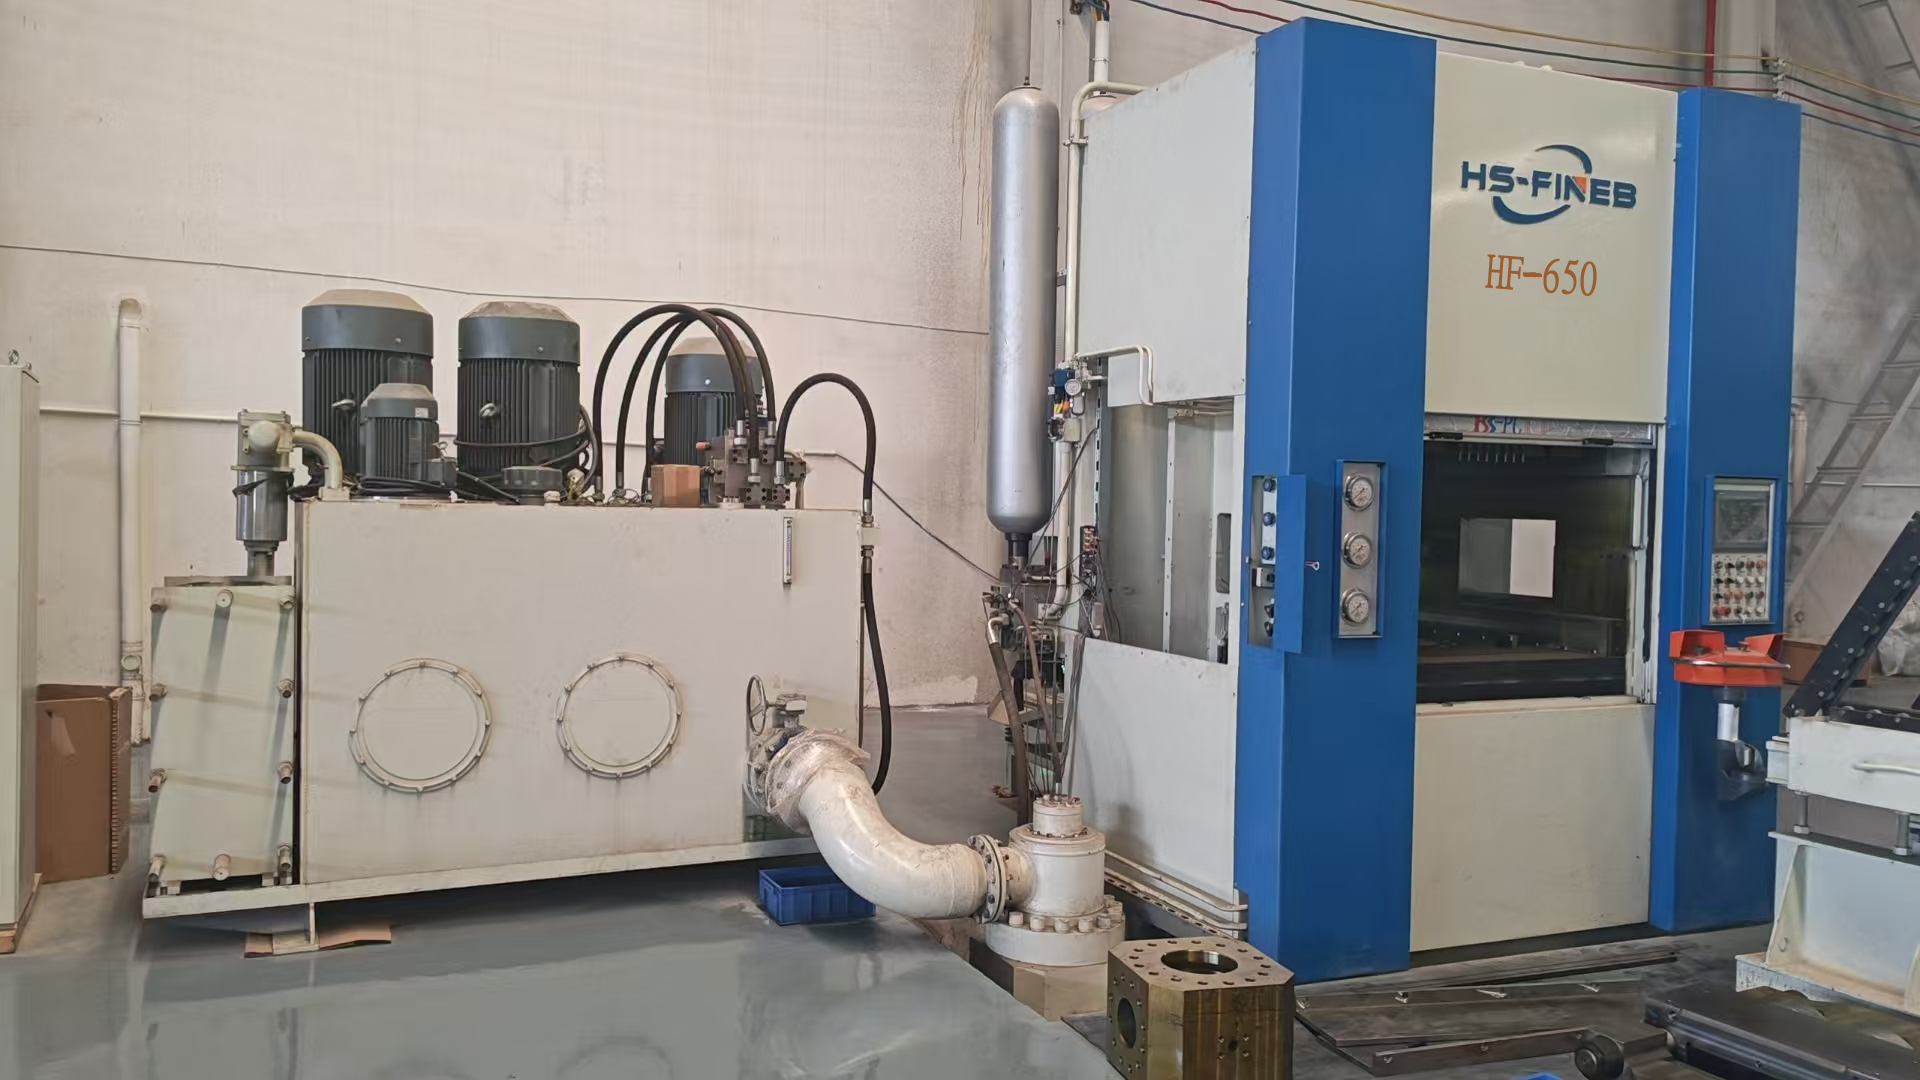
Được chọn khi bánh răng vành hộp số vượt quá đường kính bước 200 mm, hoặc các chi tiết kết cấu tấm dày đạt 16 mm trong 16MnCr5. Lực vòng V 3250 kN của HF-650 duy trì va đập vật liệu đầy đủ trên các loại thép hợp kim và carbon cao, nơi die-roll phải duy trì dưới 0,3 mm — quan trọng cho các răng bánh răng ăn khớp trực tiếp sau khi dập mà không cần gia công thứ cấp.

Được chế tạo cho các ứng dụng khuôn liên tục nhiều trạm, nơi một hành trình duy nhất tạo ra chi tiết sẵn sàng lắp ráp — hãy nghĩ đến các tấm khóa ray ghế hoặc bánh răng bộ thu dây an toàn với các tính năng tạo hình và lỗ đột trong một lần. Bàn 900x900 mm và lực vòng V 3500 kN hỗ trợ các chồng khuôn phức tạp dày đến 18 mm vật liệu.

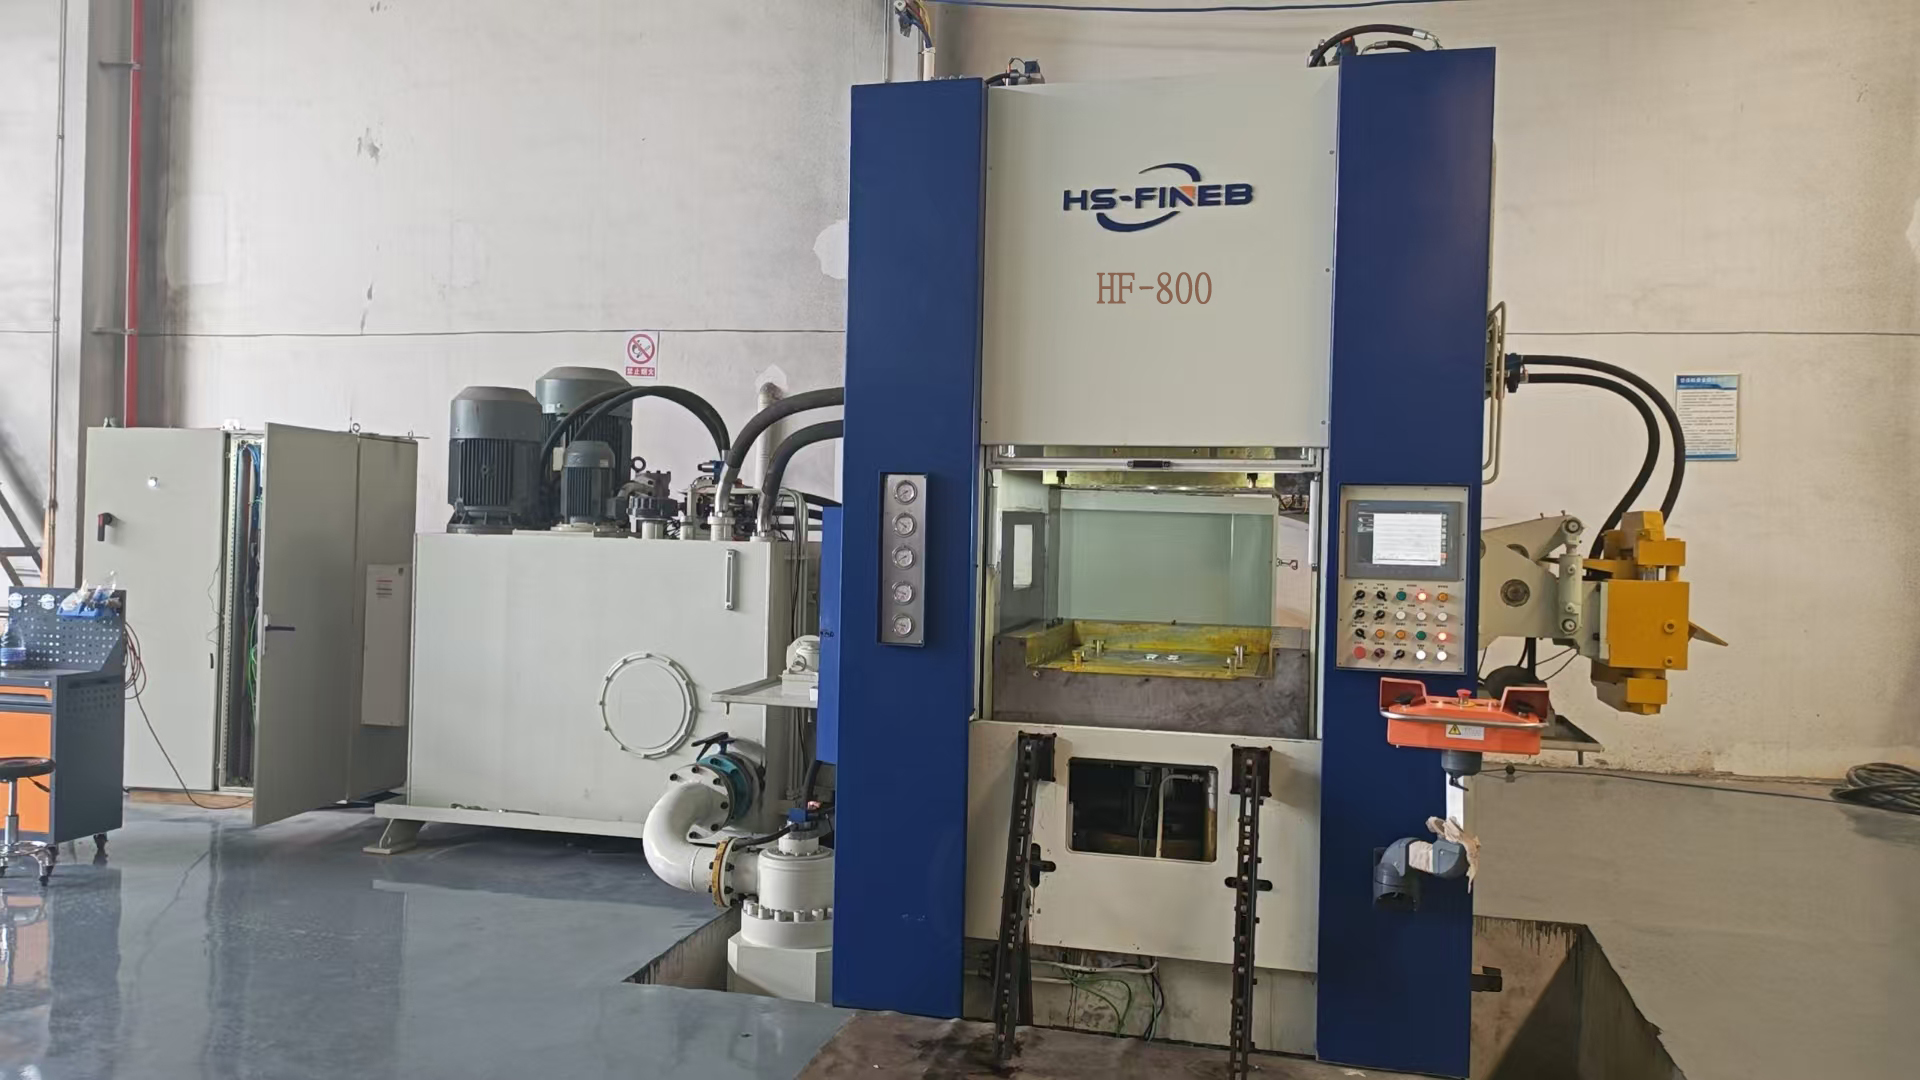
Khi các giá đỡ khung xe tải, tấm liên kết máy nông nghiệp hoặc bánh xích thiết bị nặng yêu cầu cạnh dập tinh dày 20 mm trong S500MC hoặc C60, HF-800 cung cấp lực va đập vòng V 4000 kN với biên dạng khuôn 950x950 mm. Người mua thay thế các chi tiết cắt lửa + gia công thấy hoàn vốn trong 8-14 tháng ở sản lượng công nghiệp nặng điển hình.

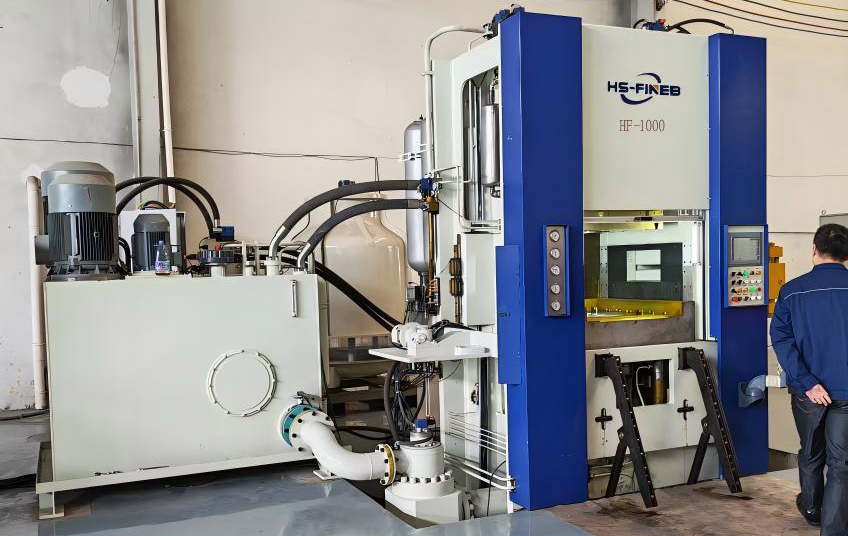
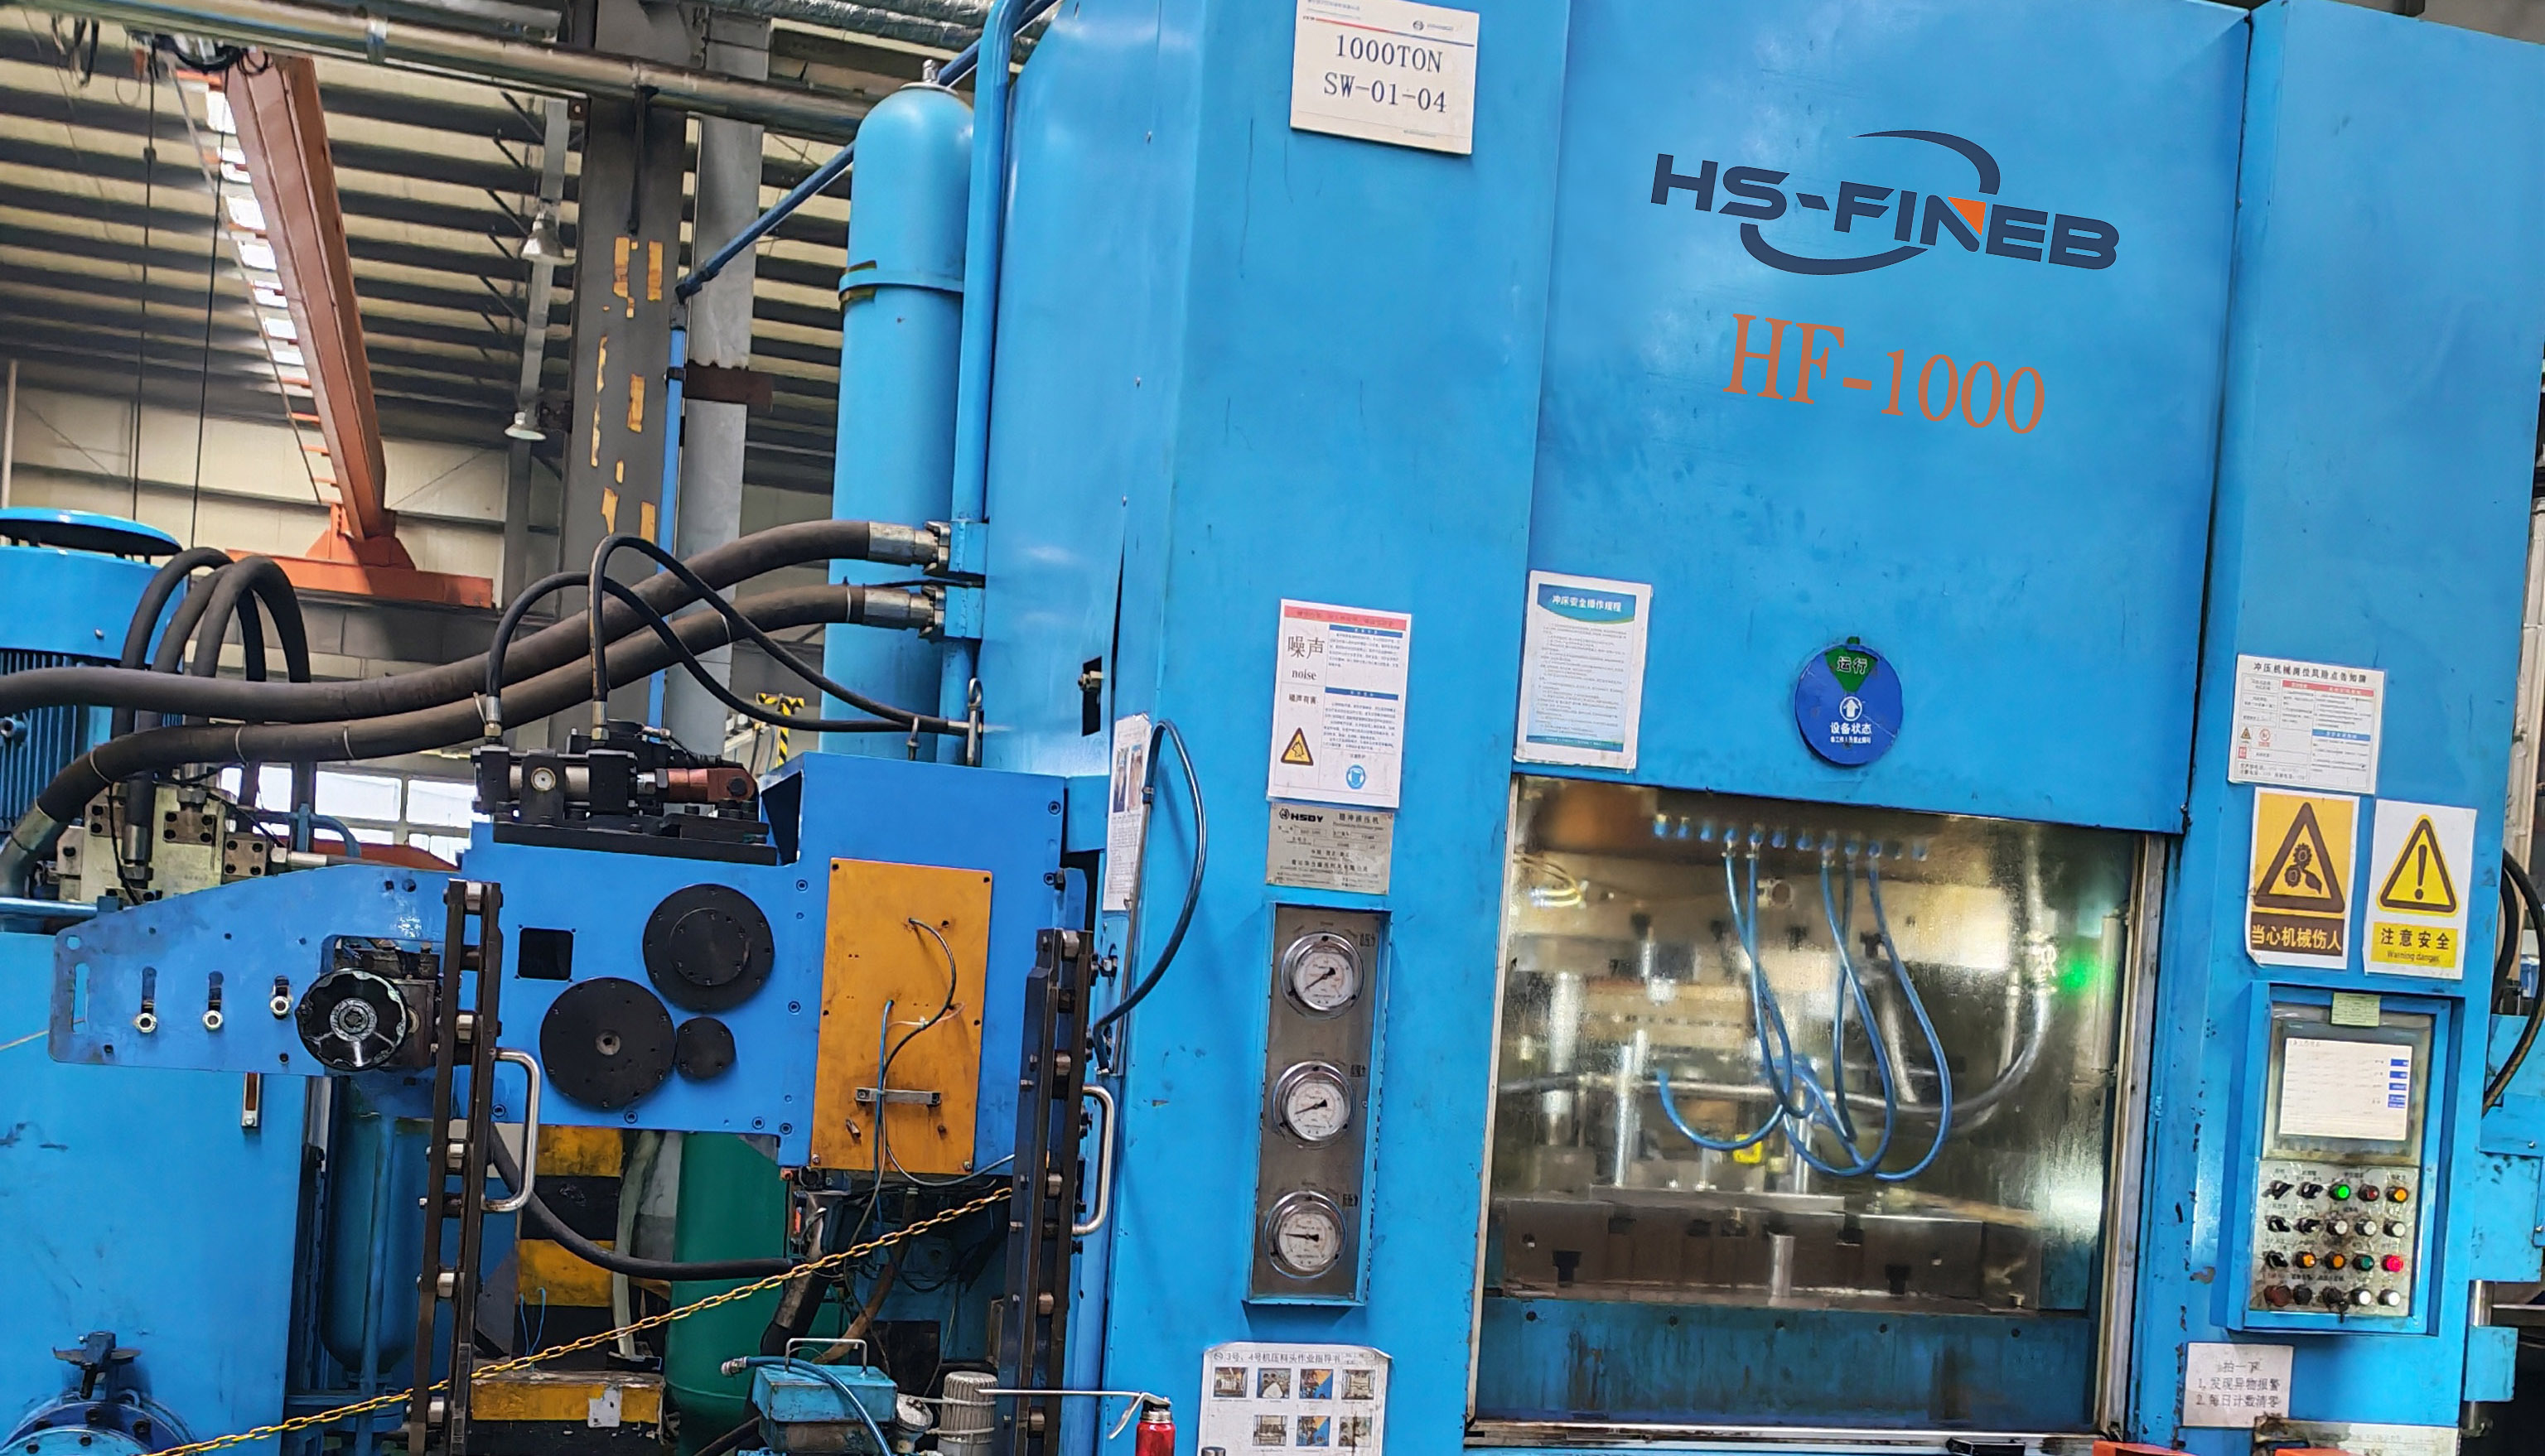
Dành cho vỏ hộp số cỡ lớn, tấm ròng rọc cuộc và linh kiện kết cấu phương tiện đường sắt dày đến 22 mm. Lực bánh răng vành 5000 kN và áp ngược 2500 kN của HF-1000 duy trì cắt không gãy trên các thép hợp kim cường độ cao, nơi dập thông thường sẽ tạo ra cạnh rách và yêu cầu gia công thứ cấp trên toàn chu vi chi tiết.

Nền tảng hàng đầu cho các ứng dụng dập tinh đòi hỏi khắt khe nhất — tấm mài mòn thiết bị mỏ, đĩa phanh tua-bin gió và linh kiện đường sắt nặng dày đến 25 mm trong S700MC hoặc tương đương. Lực vòng V 6000 kN, áp ngược 3000 kN và bàn làm việc 1200x1200 mm của HF-1200 đại diện cho đỉnh cao của những gì dập tinh thủy lực ba tác động có thể đạt được trong một hành trình.
Một máy dập tinh tạo ra phế liệu nếu không có hệ sinh thái ngoại vi. Biên dạng khuôn, chiều rộng dải, hiệu suất vật liệu, phương pháp làm sạch mép và logic xử lý chi tiết phải được thiết kế như một ô duy nhất — và quá trình kỹ thuật đó bắt đầu trước khi máy được chọn, không phải sau.
Chúng tôi tính tổng lực dập từ chu vi cắt, độ dày vật liệu và cường độ cắt của chi tiết — sau đó thêm yêu cầu va đập vòng V và áp ngược. Kết quả xác định nền tảng HF và cấu hình lực nào phù hợp với khuôn của bạn.
Chiều rộng dải, trọng lượng cuộn và cấp vật liệu quyết định công suất bộ tháo cuộn, số lượng con lăn nắn và độ chính xác bước cấp. Chúng tôi ghép hệ thống cấp cuộn với chu kỳ máy của bạn để tiến dải luôn đồng bộ ở SPM mục tiêu mà không có lỗi cấp.
Hình học vòng V, khe hở cắt và thời gian bộ đẩy được thiết kế đồng thời với các đường cong lực máy. Đội ngũ dụng cụ của chúng tôi xem xét bố trí khuôn của bạn so với biên dạng của nền tảng đã chọn, hành trình pittong và lực khả dụng trước thông số kỹ thuật cuối cùng.
Loại bỏ ba via, cảm biến trong khuôn, đẩy chi tiết và kiểm tra hạ nguồn được tích hợp vào bố trí ô ngay từ ngày đầu tiên. Chúng tôi quy định phương pháp làm sạch mép — băng mài, rung hoặc nhiệt — dựa trên hình học chi tiết của bạn và tiêu chí chấp nhận chất lượng cạnh.
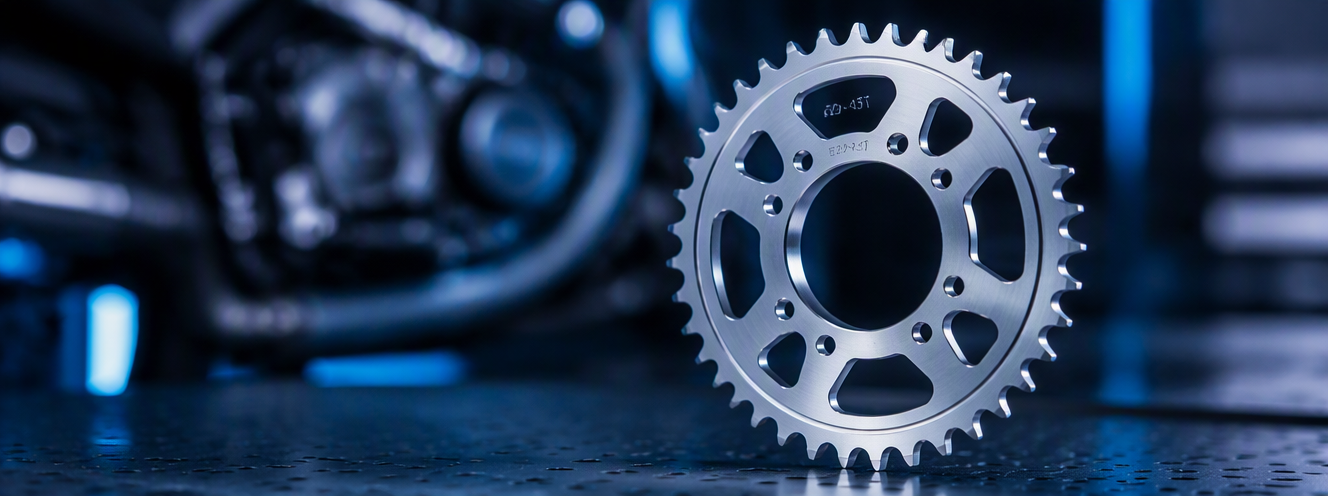
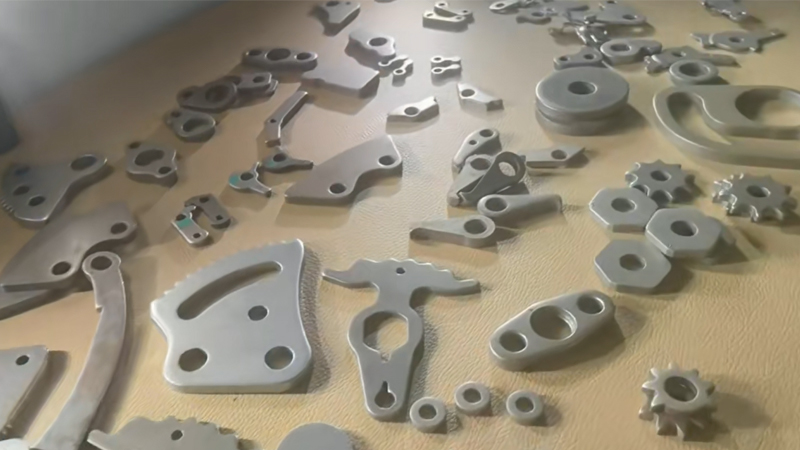
Một răng bánh răng được dập trên máy dòng HF xuất hiện với cạnh cắt 100% mượt — không có vùng gãy, không cần phay thứ cấp. Trên 16MnCr5 ở 6 mm, die-roll duy trì dưới 0,5 mm và chiều cao ba via dưới 0,1 mm. Một hành trình thay thế các thao tác khoan, phay và mài mà nếu không sẽ tiêu tốn ba lần thiết lập máy và thêm 40% vật liệu.
Khi tấm phanh chuyển từ gia công CNC sang dập tinh, thời gian chu kỳ giảm từ 45 giây xuống dưới 1 giây ở 60 SPM. Chi phí mỗi chi tiết giảm 50-70% khi sản lượng vượt 50.000 đơn vị mỗi năm, và khả năng lặp lại kích thước cải thiện từ biến thiên tự nhiên của gia công lên IT7±8 nhất quán trong mỗi lô.
Dập tinh duy trì độ chính xác kích thước IT7±8, độ phẳng trong 0,05 mm và định vị lỗ-hình ở ±0,02 mm — trong một hành trình, không cần định cỡ thứ cấp. Trên bánh răng ngả ghế, điều này có nghĩa là các răng ăn khớp khi lắp ráp mà không cần đo hoặc phân loại. Trên các đầu nối, nghĩa là tính nhất quán của bước mà thiết bị pick-and-place có thể tin cậy ở tốc độ dây chuyền đầy đủ.
Dập tinh được quy định khi chi tiết yêu cầu cạnh cắt 100%, dung sai IT7±8 và độ phẳng kiểm soát — những điều kiện khiến dập thông thường không đủ và gia công đa trục không kinh tế ở sản lượng.

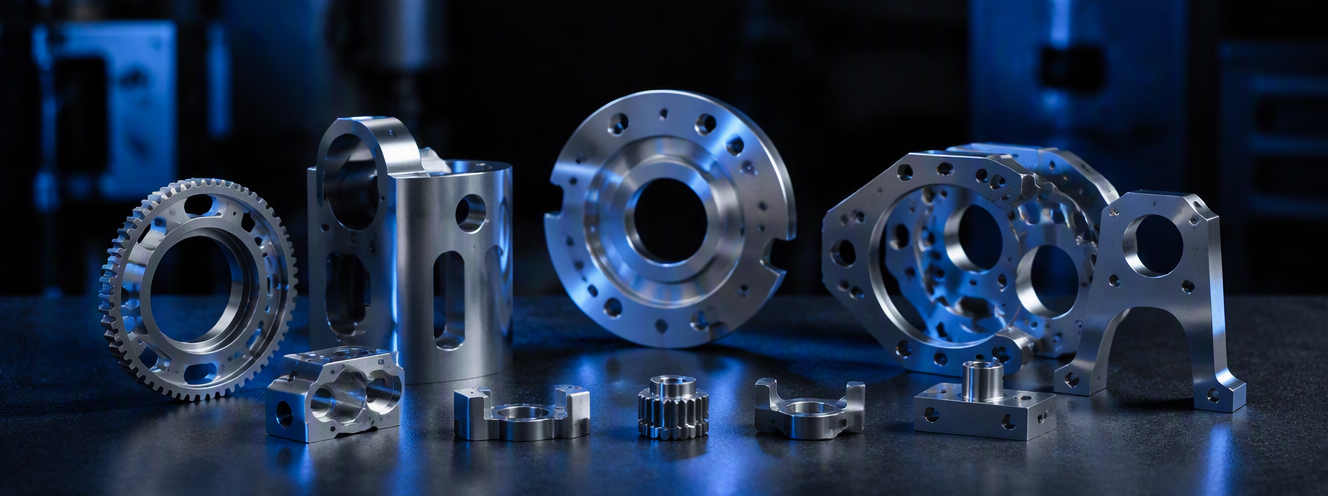
Bánh răng ngả ghế bằng 16MnCr5 ở 6 mm yêu cầu định vị răng IT7±8, giá đỡ cùm phanh bằng S500MC ở 12 mm, bánh răng vành hộp số bằng C45 — tất cả yêu cầu cạnh cắt 100% loại bỏ gia công răng thứ cấp.

Xi-lanh khóa bằng đồng thau hoặc C45 yêu cầu lỗ chốt không ba via ở ±0,02 mm, chốt bảo mật phụ kiện bằng thép tôi bề mặt, và giá đỡ bản lề cửa, nơi hoàn thiện cạnh cắt trực tiếp ảnh hưởng đến khả năng chống ăn mòn và độ khít khi lắp ráp.

Lá thép rotor và stato bằng thép silic điện ở 0,5 mm yêu cầu kiểm soát ba via dưới 0,02 mm cho tổn thất giữa các lớp tối thiểu, và tấm van máy nén bằng thép lò xo (50CrV4) ở 2 mm, nơi độ phẳng trong 0,05 mm quyết định hiệu suất bít của ghế van.

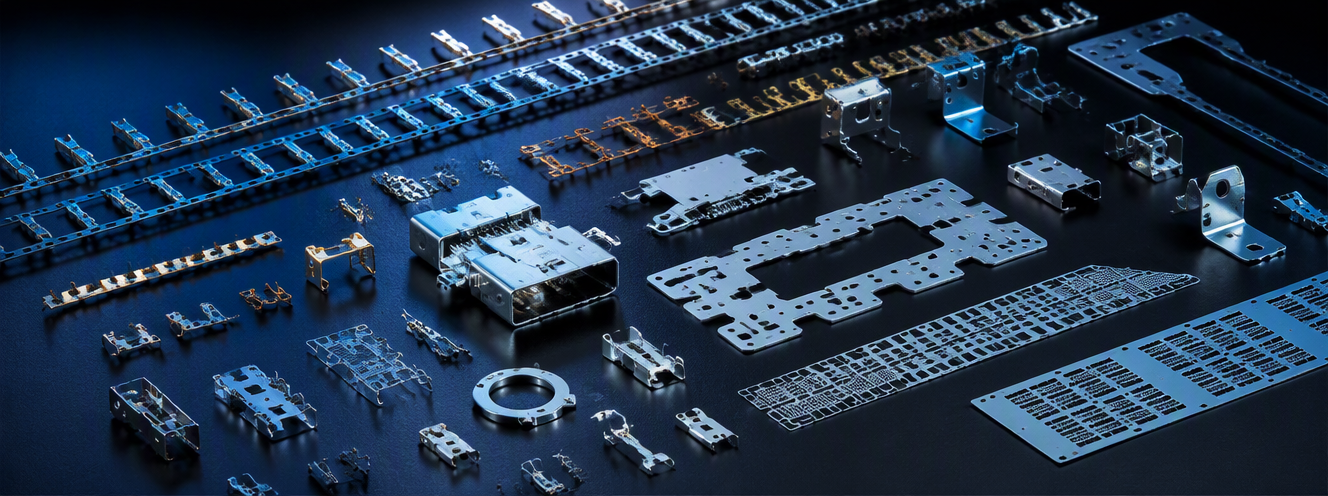
Đầu nối bằng đồng phốt pho (C5191) ở 0,3 mm yêu cầu độ chính xác bước trong ±0,01 mm để cắm vào PCB mật độ cao, và khung dẫn bằng hợp kim đồng, nơi cạnh không ba via ngăn chặn đường dẫn ngắn mạch trong các gói bán dẫn ép phun.

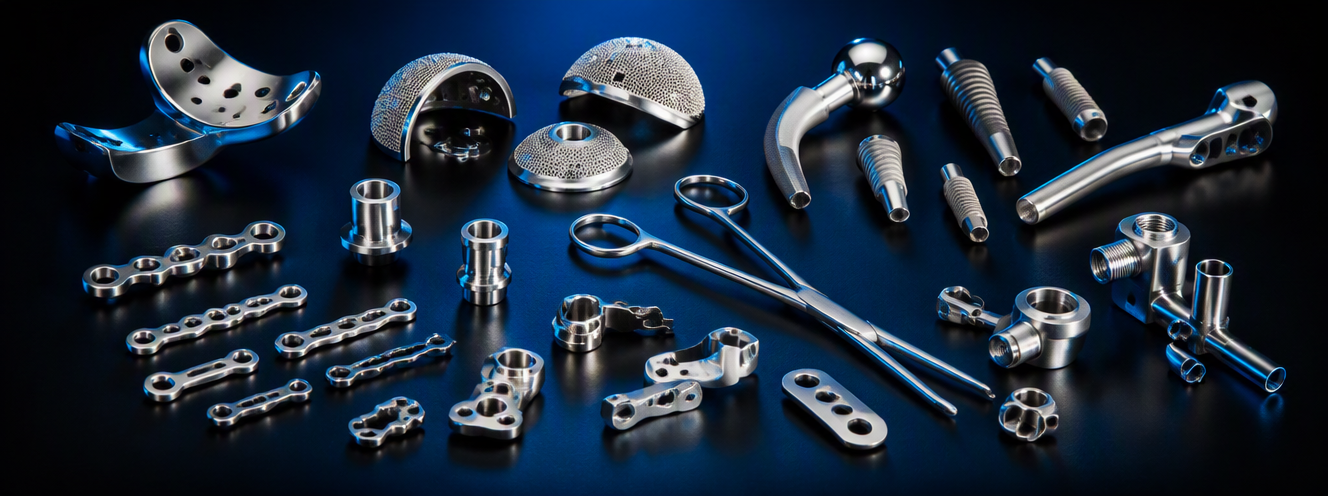
Linh kiện dụng cụ phẫu thuật bằng thép không gỉ 420 ở 3 mm yêu cầu cạnh không ba via cho khả năng tương thích sinh học và sẵn sàng cho hấp tiệt trùng, và tấm chính xác thiết bị chẩn đoán, nơi định vị lỗ-với-lỗ ở ±0,02 mm đảm bảo căn chỉnh cảm biến trong các dụng cụ đã lắp ráp.

Đĩa ma sát ly hợp công nghiệp bằng C60 ở 8 mm, bánh xích máy nông nghiệp bằng 16MnCr5 ở 12 mm, và giá đỡ kết cấu hàng không bằng S500MC — các linh kiện, nơi thay thế quy trình cắt lửa và gia công bằng dập tinh giảm thời gian giao hàng từ tuần xuống ngày và chi phí mỗi chi tiết lên đến 60%.
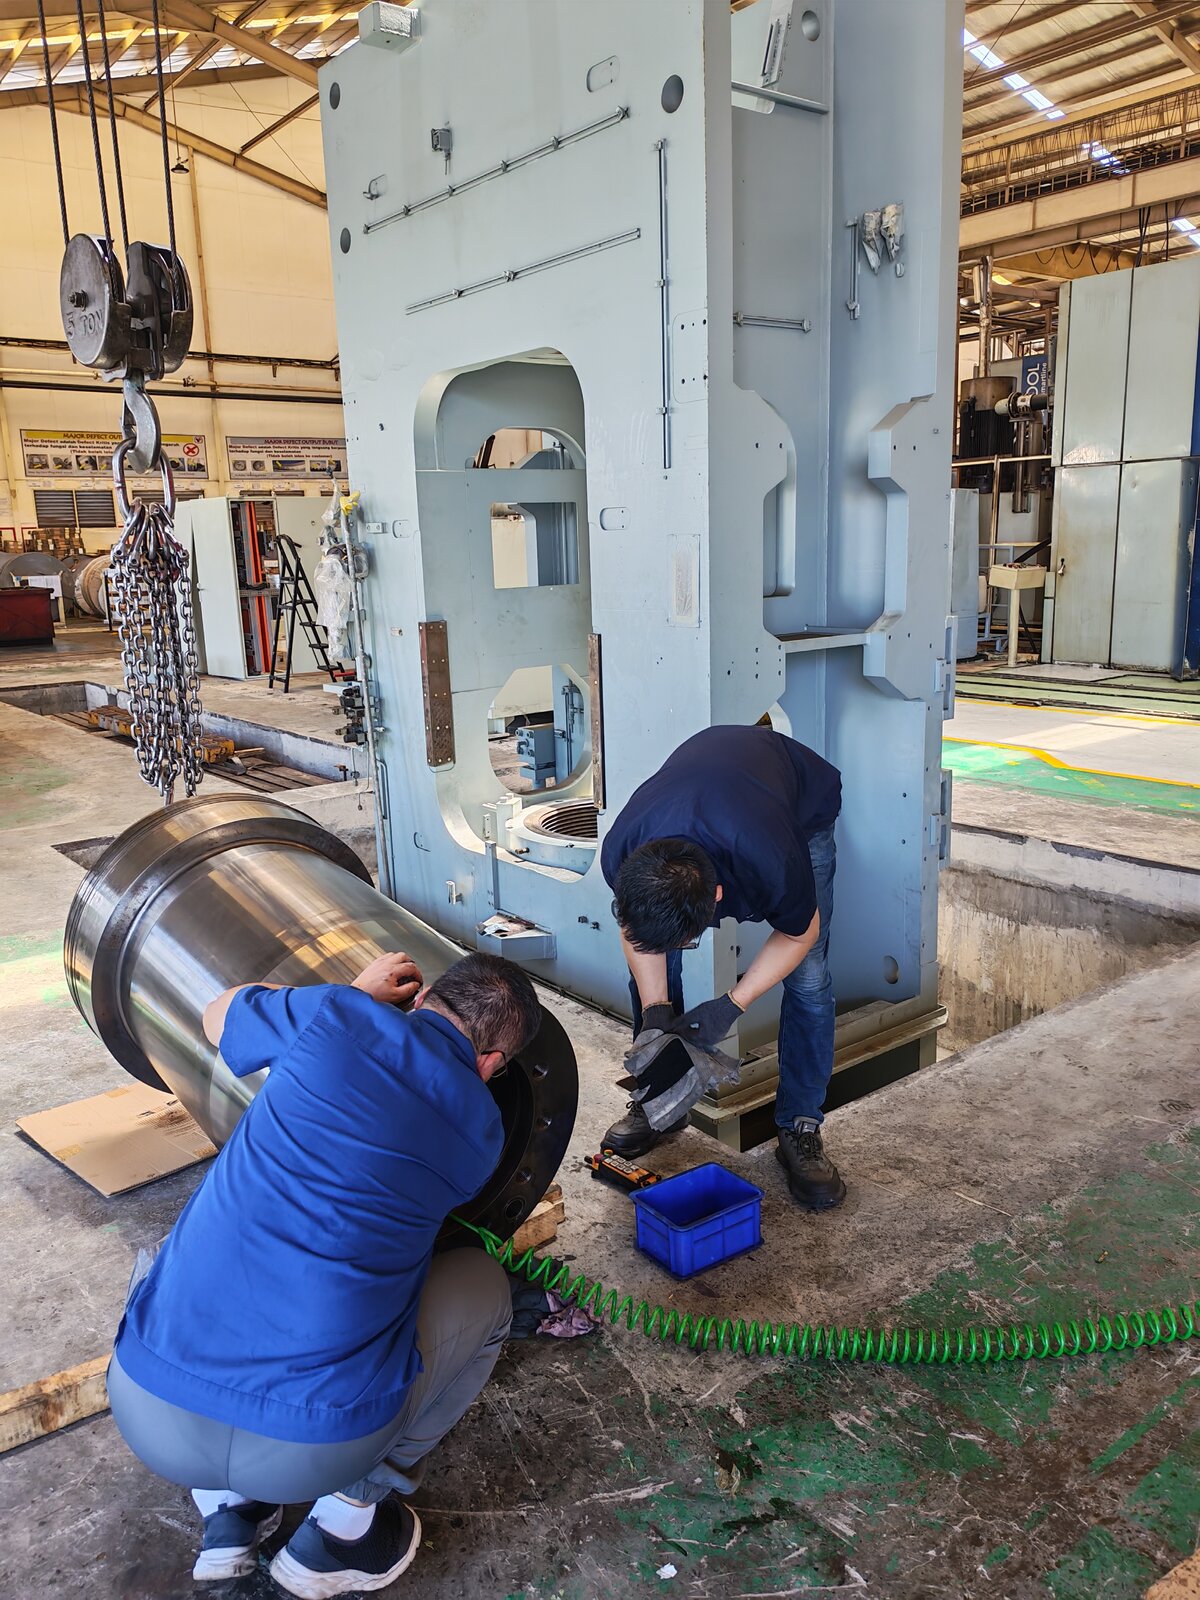
Khi máy Feintool XTF hoặc GKP 15 năm tuổi bắt đầu mất khả năng lặp lại áp ngược, các quản lý nhà máy đối mặt với lựa chọn: trả phí dịch vụ OEM cho sửa chữa một phần, thay thế toàn bộ máy, hoặc gọi HS-FINEB. Bộ phận dịch vụ hiện trường của chúng tôi khôi phục máy Feintool, Mori, Schuler, Hydrel, Osterwalder, Asahi-Seiki và Nagano Seiko về 70-85% công suất ban đầu với 30-45% chi phí thay thế.
Mỗi lần tân trang bắt đầu bằng báo cáo tình trạng có tài liệu — kiểm tra áp suất mạch thủy lực, đo độ song song của pittong, đánh giá mài mòn cột dẫn hướng và chẩn đoán hệ thống điều khiển. Chúng tôi cung cấp đề xuất phạm vi cố định với chi phí chi tiết trước khi bất kỳ công việc nào bắt đầu, để bạn có thể so sánh trực tiếp với báo giá OEM hoặc yêu cầu vốn cho máy mới.

Dịch vụ tân trang và nâng cấp máy tại chỗ
Bốn thập kỷ kỹ thuật máy dập tinh — không lắp ráp, không mua bán. Mỗi máy dòng HF được cấu hình xung quanh chi tiết, khuôn và mục tiêu sản xuất của người mua, sau đó được sản xuất tại nhà máy của chúng tôi dưới kiểm soát quy trình ISO 9001:2015.
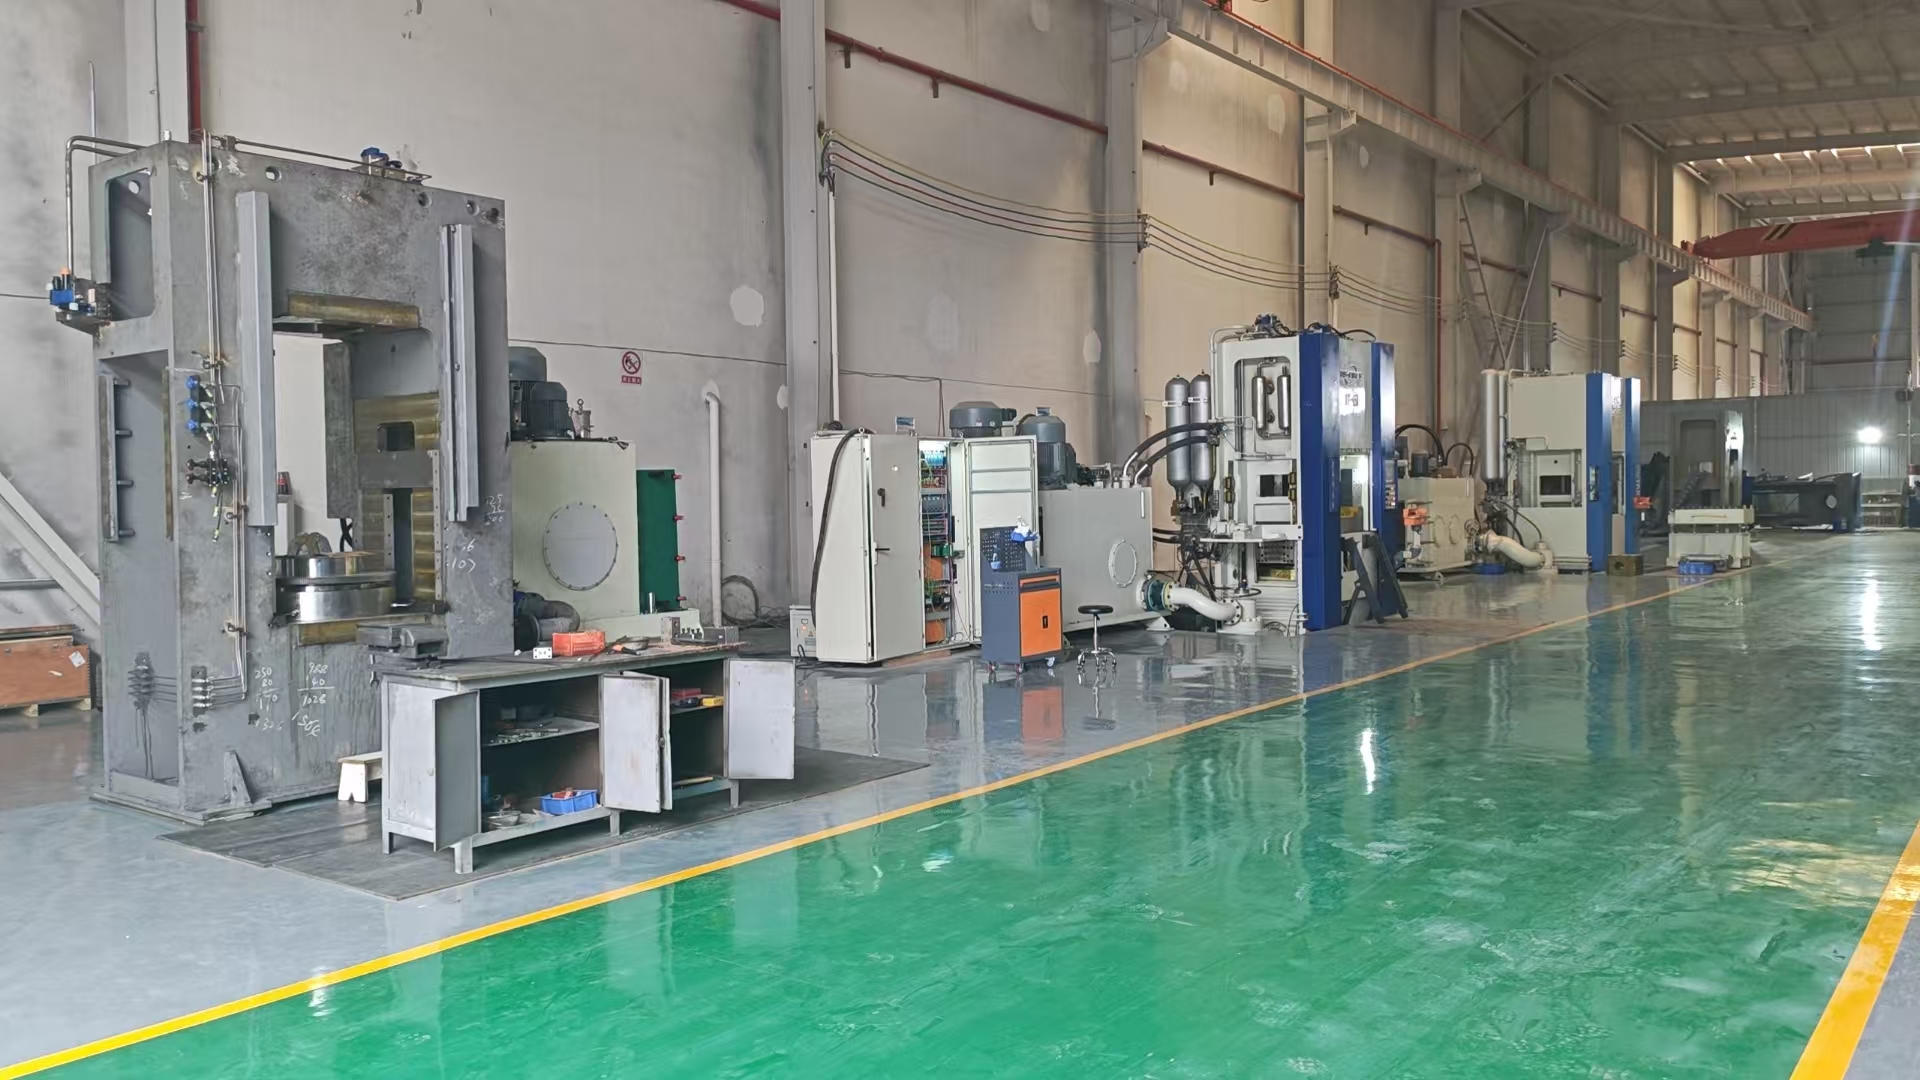
Gần 40 năm, HS-FINEB đã thiết kế và chế tạo máy dập tinh từ 200T đến 1200T. Nhà máy hơn 30.000 m² của chúng tôi ở Huangshi, Hubei chứa đội ngũ kỹ thuật, trung tâm gia công CNC, băng thử nghiệm thủy lực và sàn lắp ráp dưới cùng một mái nhà — nghĩa là mỗi pittong, cột và cụm thủy lực được sản xuất, thử nghiệm và tích hợp nội bộ, không phải lấy từ catalog của bên thứ ba.
Khi bạn gửi bản vẽ chi tiết, các kỹ sư của chúng tôi tính chính xác lực dập, yêu cầu va đập vòng V và tỷ lệ áp ngược mà vật liệu và hình học của bạn đòi hỏi — sau đó quy định nền tảng, biên dạng khuôn và hệ thống cấp cùng nhau. Đây là lý do tại sao những người mua chuyển từ dập thông thường hoặc gia công sang dập tinh chọn HS-FINEB: chúng tôi thiết kế quy trình, không chỉ giao máy.

Gửi bản vẽ, cấp vật liệu, độ dày và sản lượng hàng năm. Trong vòng một ngày làm việc, các kỹ sư của chúng tôi sẽ trả lại khuyến nghị nền tảng, tính toán lực, ghép biên dạng khuôn và thông số cấp cuộn — hoặc đánh giá tân trang nếu bạn đang khôi phục máy hiện có.
Hướng dẫn chuyên sâu và tham chiếu kỹ thuật cho các chuyên gia dập tinh
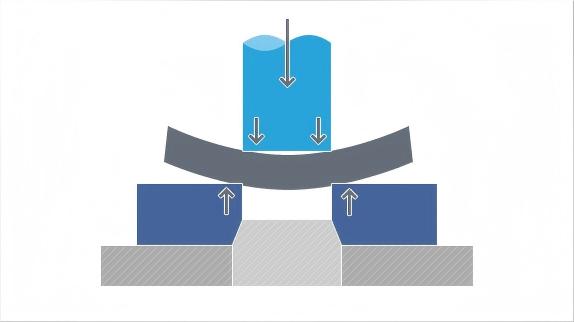
Thủy lực ba tác động, stinging vòng V, áp ngược — các nguyên tắc kỹ thuật đằng sau các chi tiết hoàn hảo.
Kiến trúc khuôn liên tục và tổ hợp, insert cacbua, kiểm soát die-roll và khoảng bảo trì.
Từ C45 đến S700MC — cường độ cắt, độ giãn dài và xếp hạng nứt cạnh cho hơn 20 loại thép dập tinh.
Tính toán lực, chọn công suất, phân tích ROI và danh sách kiểm tra 12 điểm cho máy đã qua sử dụng.