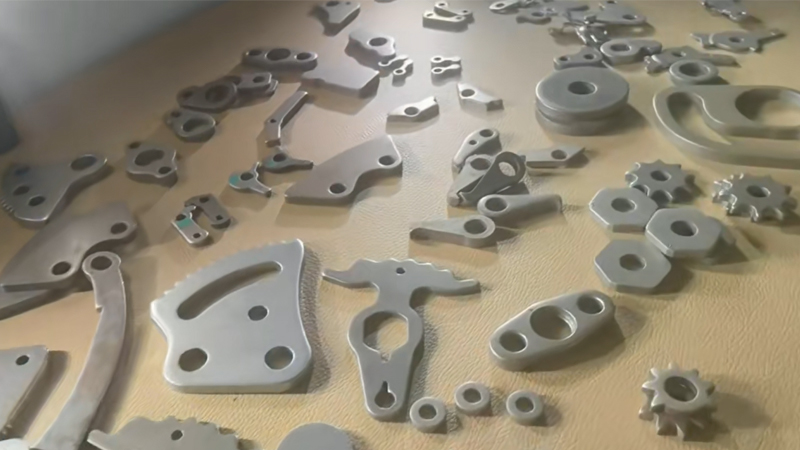
ส่งแบบชิ้นงานมาให้เรา เราทำวิศวกรรมย้อนกลับของขอบเขตดาย เกรดวัสดุ และปริมาณการผลิต เพื่อสร้างสาย fine blanking ครบวงจร — เครื่อง ระบบป้อนขดลวด อินเทอร์เฟซเครื่องมือ และเซลล์ลบครีบ — ปรับเทียบเพื่อส่งมอบคุณภาพขอบตัด 100% ที่ SPM ที่สายของคุณต้องการ ไม่มีเครื่องจากแค็ตตาล็อก ไม่มีการกำหนดค่าทั่วไป
แพลตฟอร์มทั้งเก้าของซีรีส์ HF ครอบคลุม 200T ถึง 1200T แต่แรงดันเพียงอย่างเดียวไม่ได้กำหนดการกำหนดค่า วิศวกรของเราเริ่มจากแบบชิ้นงานของคุณ: ความหนาของวัสดุ เส้นรอบรูปตัด ค่าเผื่อ die-roll และ SPM เป้าหมาย เป็นตัวกำหนดแรงวง V ความดันย้อนกลับ และขอบเขตดาย — จากนั้นเราจึงจับคู่แพลตฟอร์มกับข้อกำหนดเหล่านี้

เมื่อชิ้นงานของคุณต้องการคุณภาพขอบตัด 100% บนขั้วต่อทองเหลืองหรือกระบอกล็อคเหล็กคาร์บอนต่ำที่ความหนาสูงสุด 8 มม. แต่ปริมาณรายปีไม่คุ้มกับแพลตฟอร์ม 400T HF-200 ให้ความแม่นยำของ fine blanking ที่ความเร็วของการปั๊มทั่วไป — สูงสุด 80 SPM ด้วยวง V และความดันย้อนกลับที่ตั้งโปรแกรมได้อย่างอิสระ

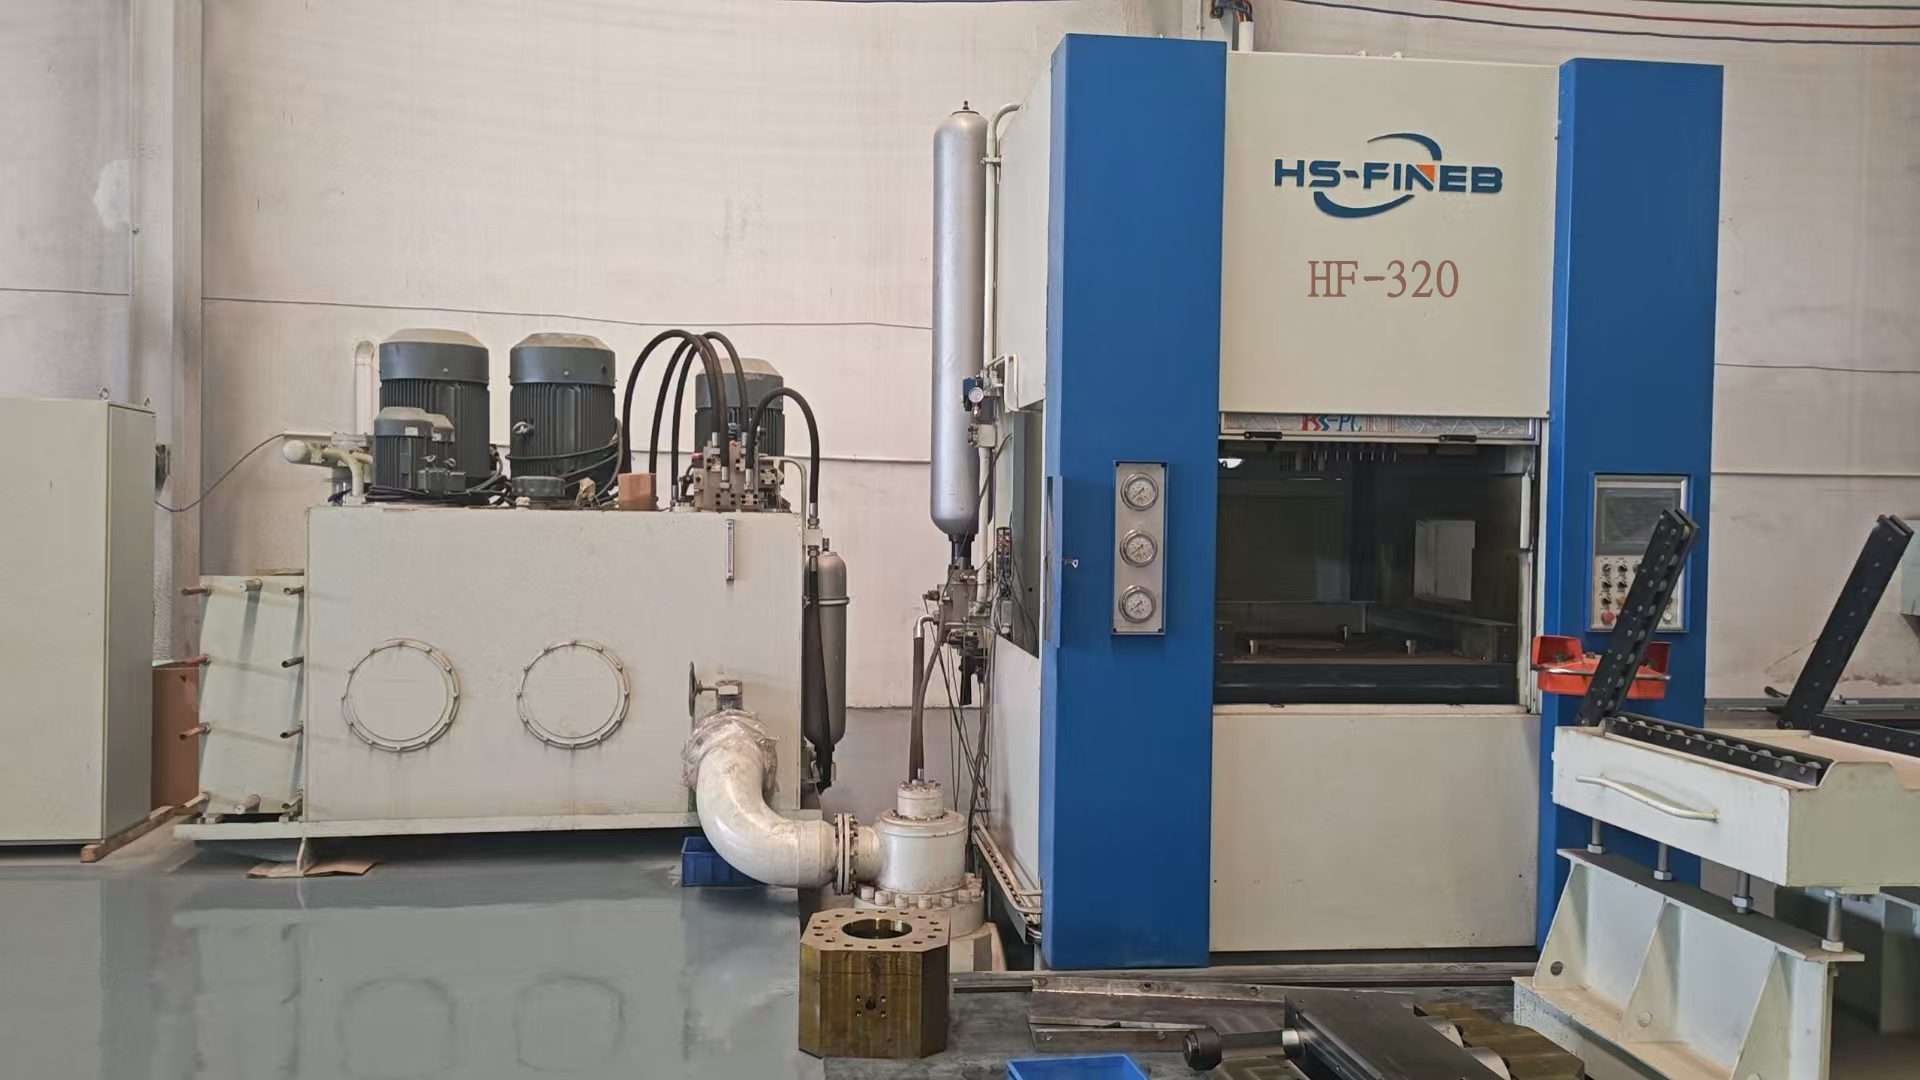
จุดที่เหมาะที่สุดสำหรับเกียร์ปรับเอนเบาะรถยนต์และแผ่นคลัทช์ใน 16MnCr5 หรือ C45 ที่ความหนาสูงสุด 12 มม. เมื่อซัพพลายเออร์ Tier-1 ต้องการ 70 SPM ด้วย die-roll ต่ำกว่า 10% ของความหนาวัสดุ และการวางตำแหน่งรู-โปรไฟล์ IT7±8 ระบบไฮดรอลิคสามทิศทางของ HF-320 — วง V 1600 kN ความดันย้อนกลับ 800 kN — รักษาความแบนราบภายใน 0.05 มม. ตลอดช่วงชัก

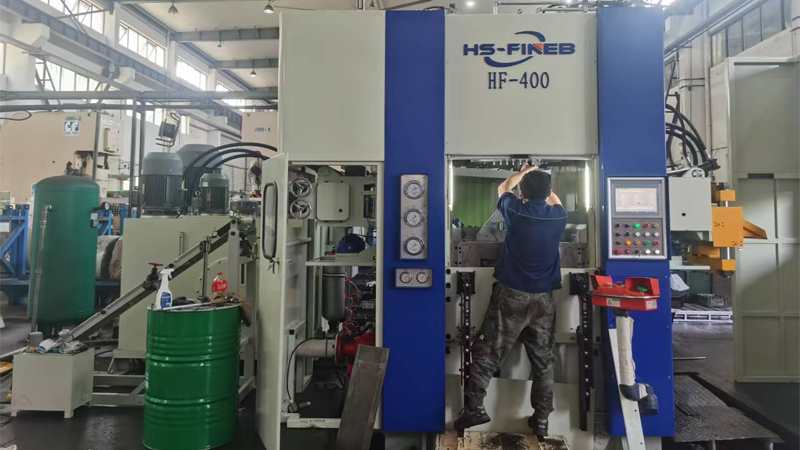
เมื่อแผ่นเบรกใน HSLA S500MC หรือชิ้นส่วนล็อคประตูใน C45 ต้องการขอบตัดที่ปราศจากครีบที่ความหนา 14 มม. HF-400 ให้แรงกระแทกวง V 2000 kN ที่จำเป็นในการป้องกันการฉีกขาดในเขตแตกหัก โต๊ะทำงาน 650x650 มม. รองรับชุดดายขนาดใหญ่สำหรับเลย์เอาต์แบบต่อเนื่องหลายสถานี

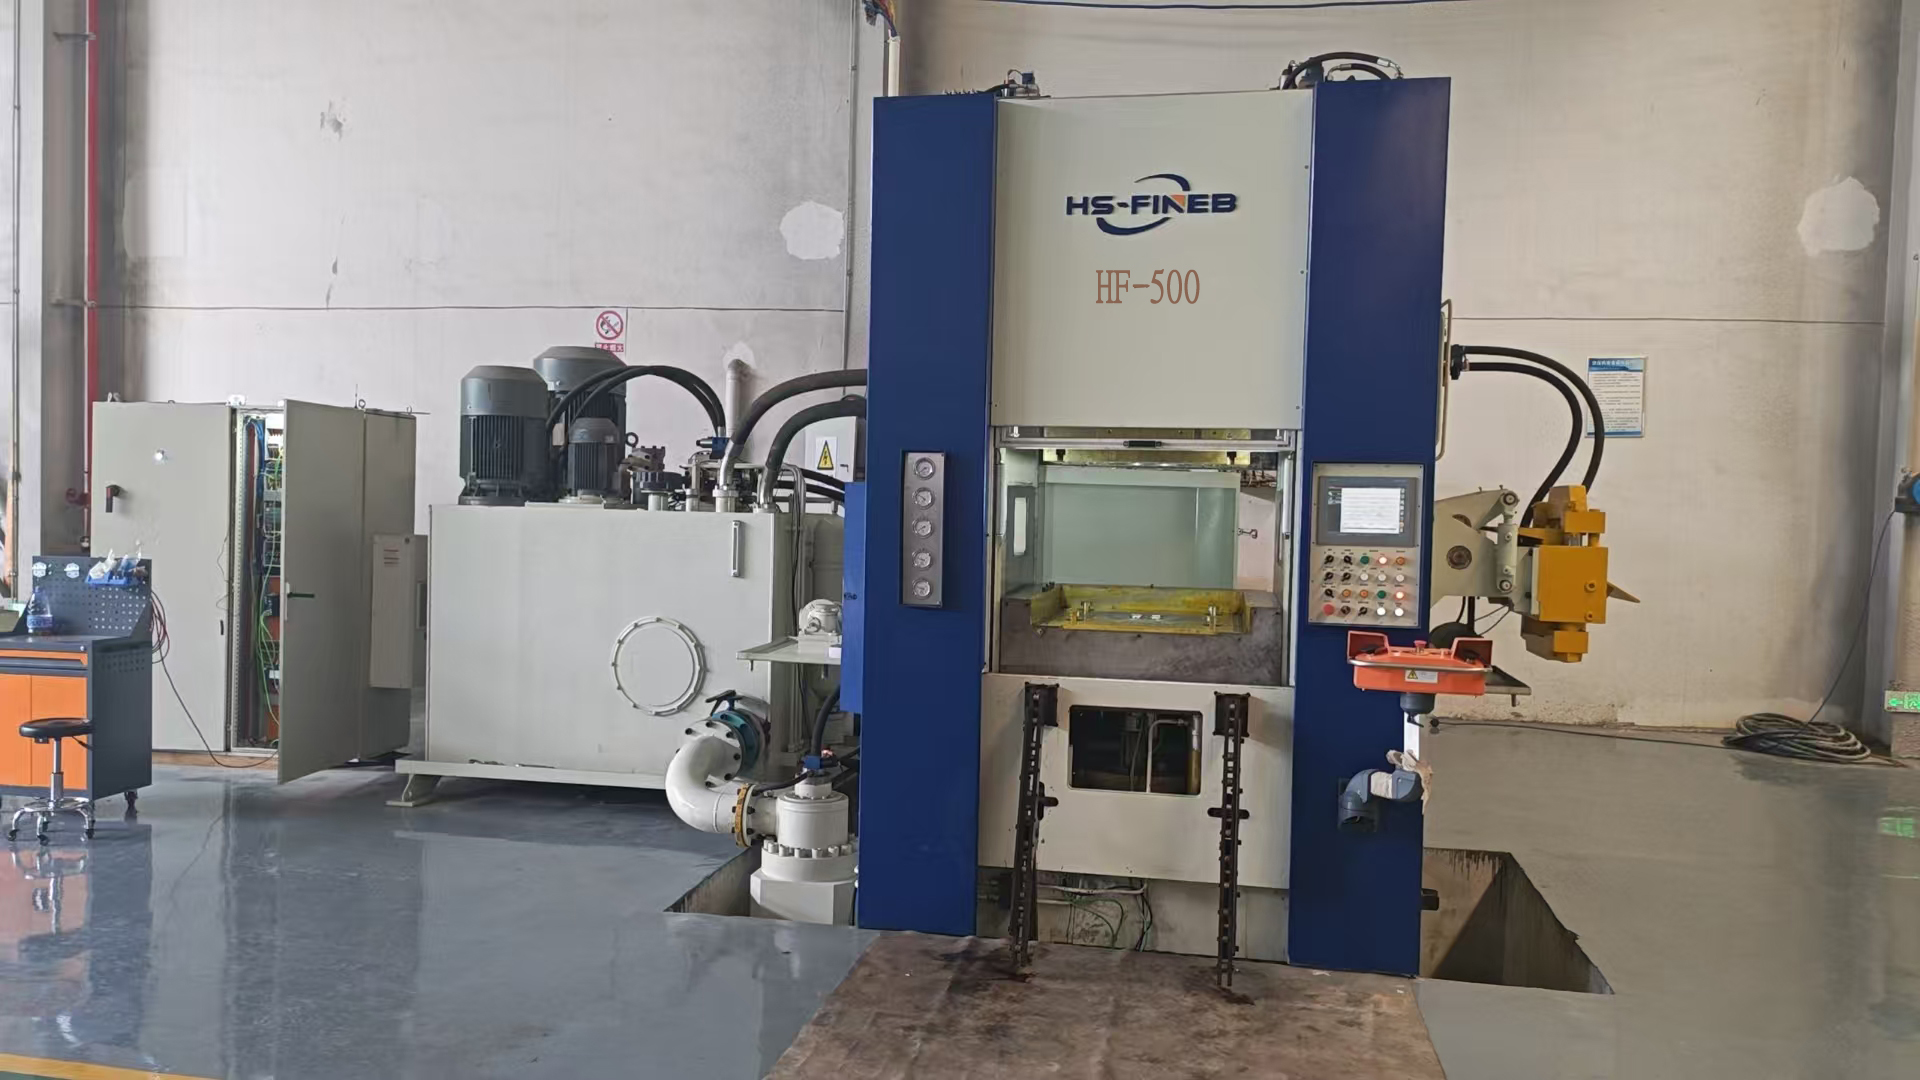
ออกแบบสำหรับแท่นรอง powertrain และที่ยึดคาลิเปอร์เบรกใน S500MC หรือ 16MnCr5 ที่ความหนาสูงสุด 15 มม. เมื่อผู้ซื้อย้ายจากชิ้นงานเสร็จด้วยเครื่องจักรกลไปสู่ fine blanking แรงเฟือง 2500 kN และความดันย้อนกลับ 1250 kN ของ HF-500 ผลิตขอบตัดที่ทดแทนการกัดและการเจียร — ลดต้นทุนต่อชิ้น 40-60% สำหรับชิ้นส่วนโครงสร้างปริมาณมาก

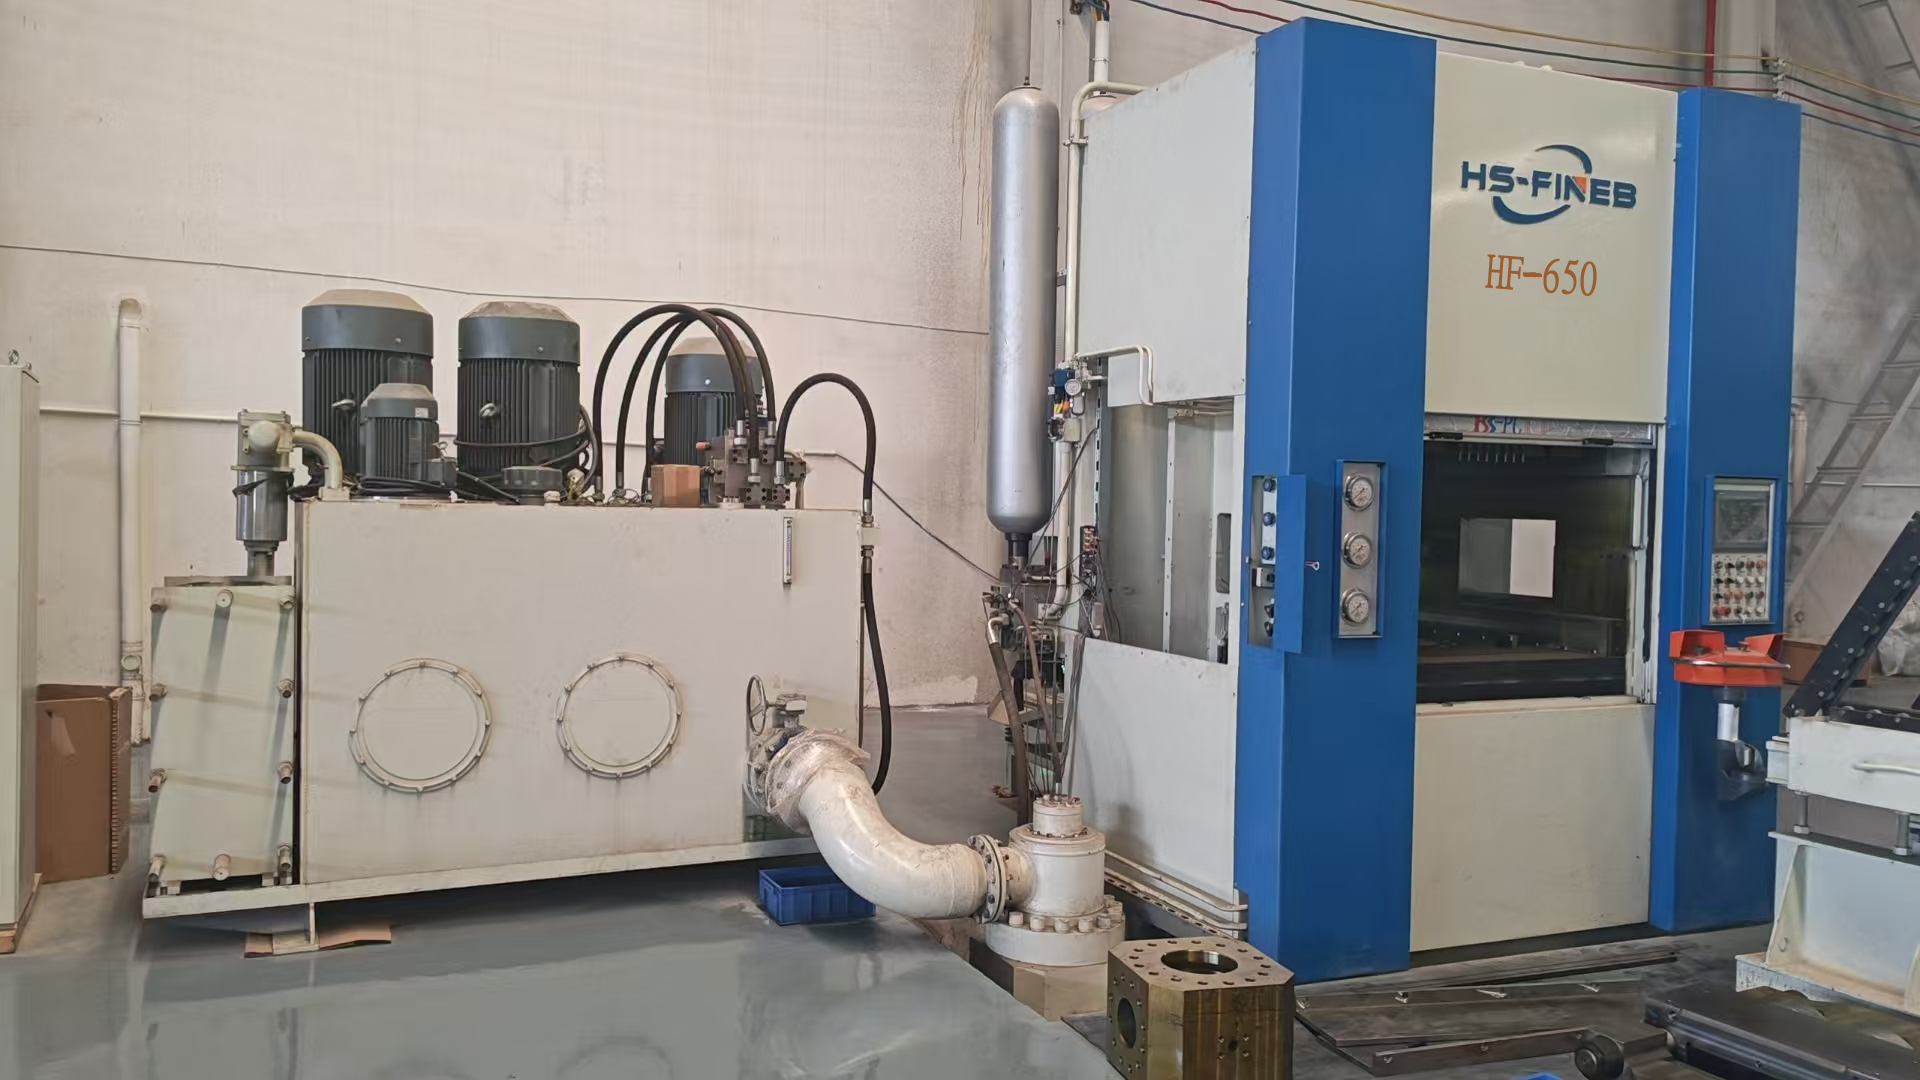
เลือกเมื่อเกียร์แหวนเกียร์ทดเกินเส้นผ่านศูนย์กลางพิตช์ 200 มม. หรือชิ้นส่วนโครงสร้างแผ่นหนาถึง 16 มม. ใน 16MnCr5 แรงวง V 3250 kN ของ HF-650 รักษาแรงกระแทกวัสดุเต็มที่บนเหล็กคาร์บอนสูงและเหล็กอัลลอย ที่ die-roll ต้องอยู่ต่ำกว่า 0.3 มม. — สำคัญสำหรับฟันเกียร์ที่เข้าฟันทันทีหลังตัดโดยไม่ต้องกลึง

สร้างสำหรับการใช้งานดายแบบต่อเนื่องหลายสถานีที่ชักครั้งเดียวผลิตชิ้นส่วนที่พร้อมประกอบ — พิจารณาแผ่นล็อครางเบาะหรือเกียร์ดึงเข็มขัดนิรภัยพร้อมฟีเจอร์ขึ้นรูปและรูเจาะในชักเดียว โต๊ะ 900x900 mm และแรงวง V 3500 kN รองรับกองดายที่ซับซ้อนที่ความหนาวัสดุสูงสุด 18 มม.

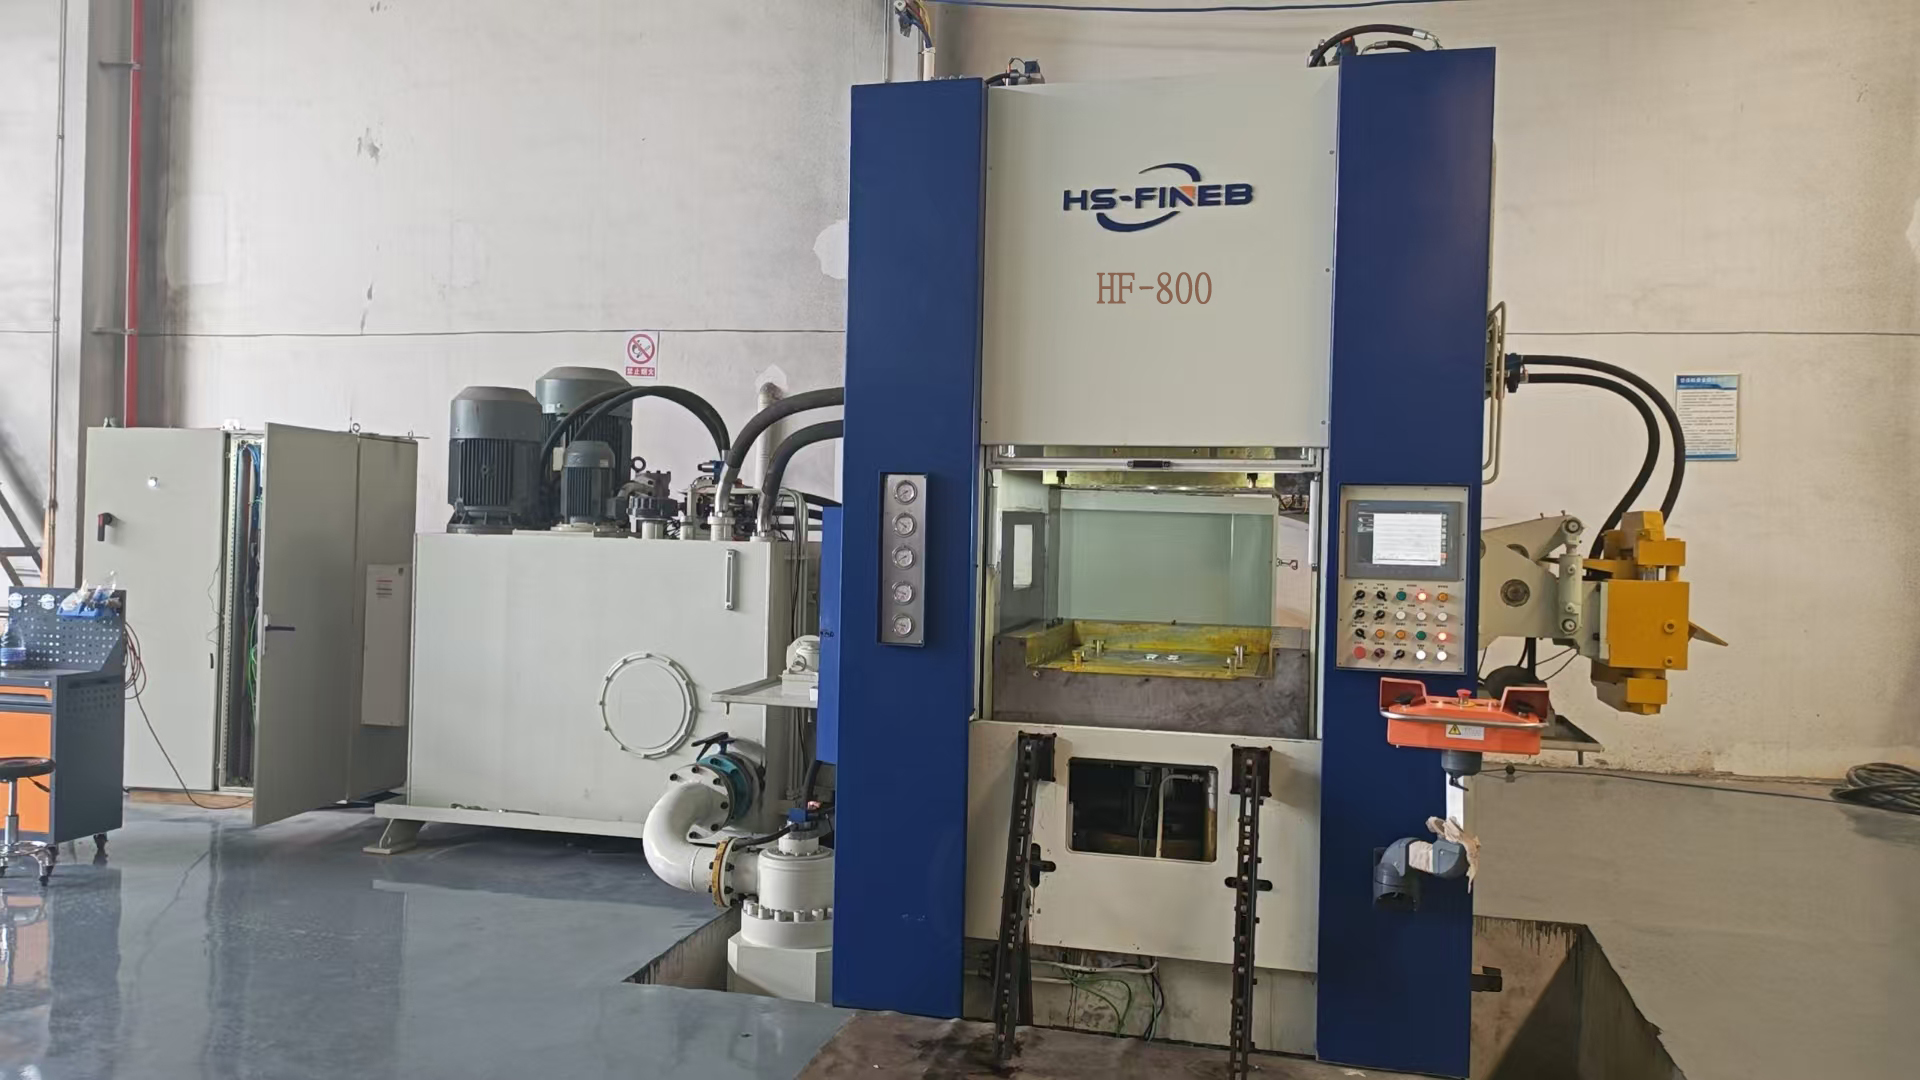
เมื่อแท่นรองแชสซีส์รถบรรทุก แผ่นเชื่อมต่อเครื่องจักรกลเกษตร หรือเฟืองเครื่องจักรหนักต้องการขอบ fine blanked หนา 20 มม. ใน S500MC หรือ C60 HF-800 ให้แรงกระแทกวง V 4000 kN ด้วยขอบเขตดาย 950x950 mm ผู้ซื้อที่เปลี่ยนจากการตัดด้วยเปลวไฟ + กลึงจะเห็นผลตอบแทนใน 8-14 เดือนที่ปริมาณอุตสาหกรรมหนักทั่วไป

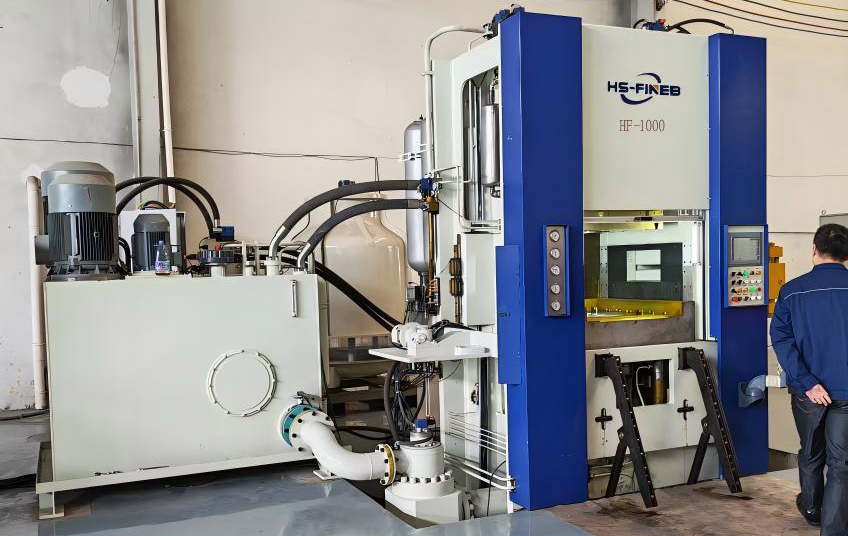
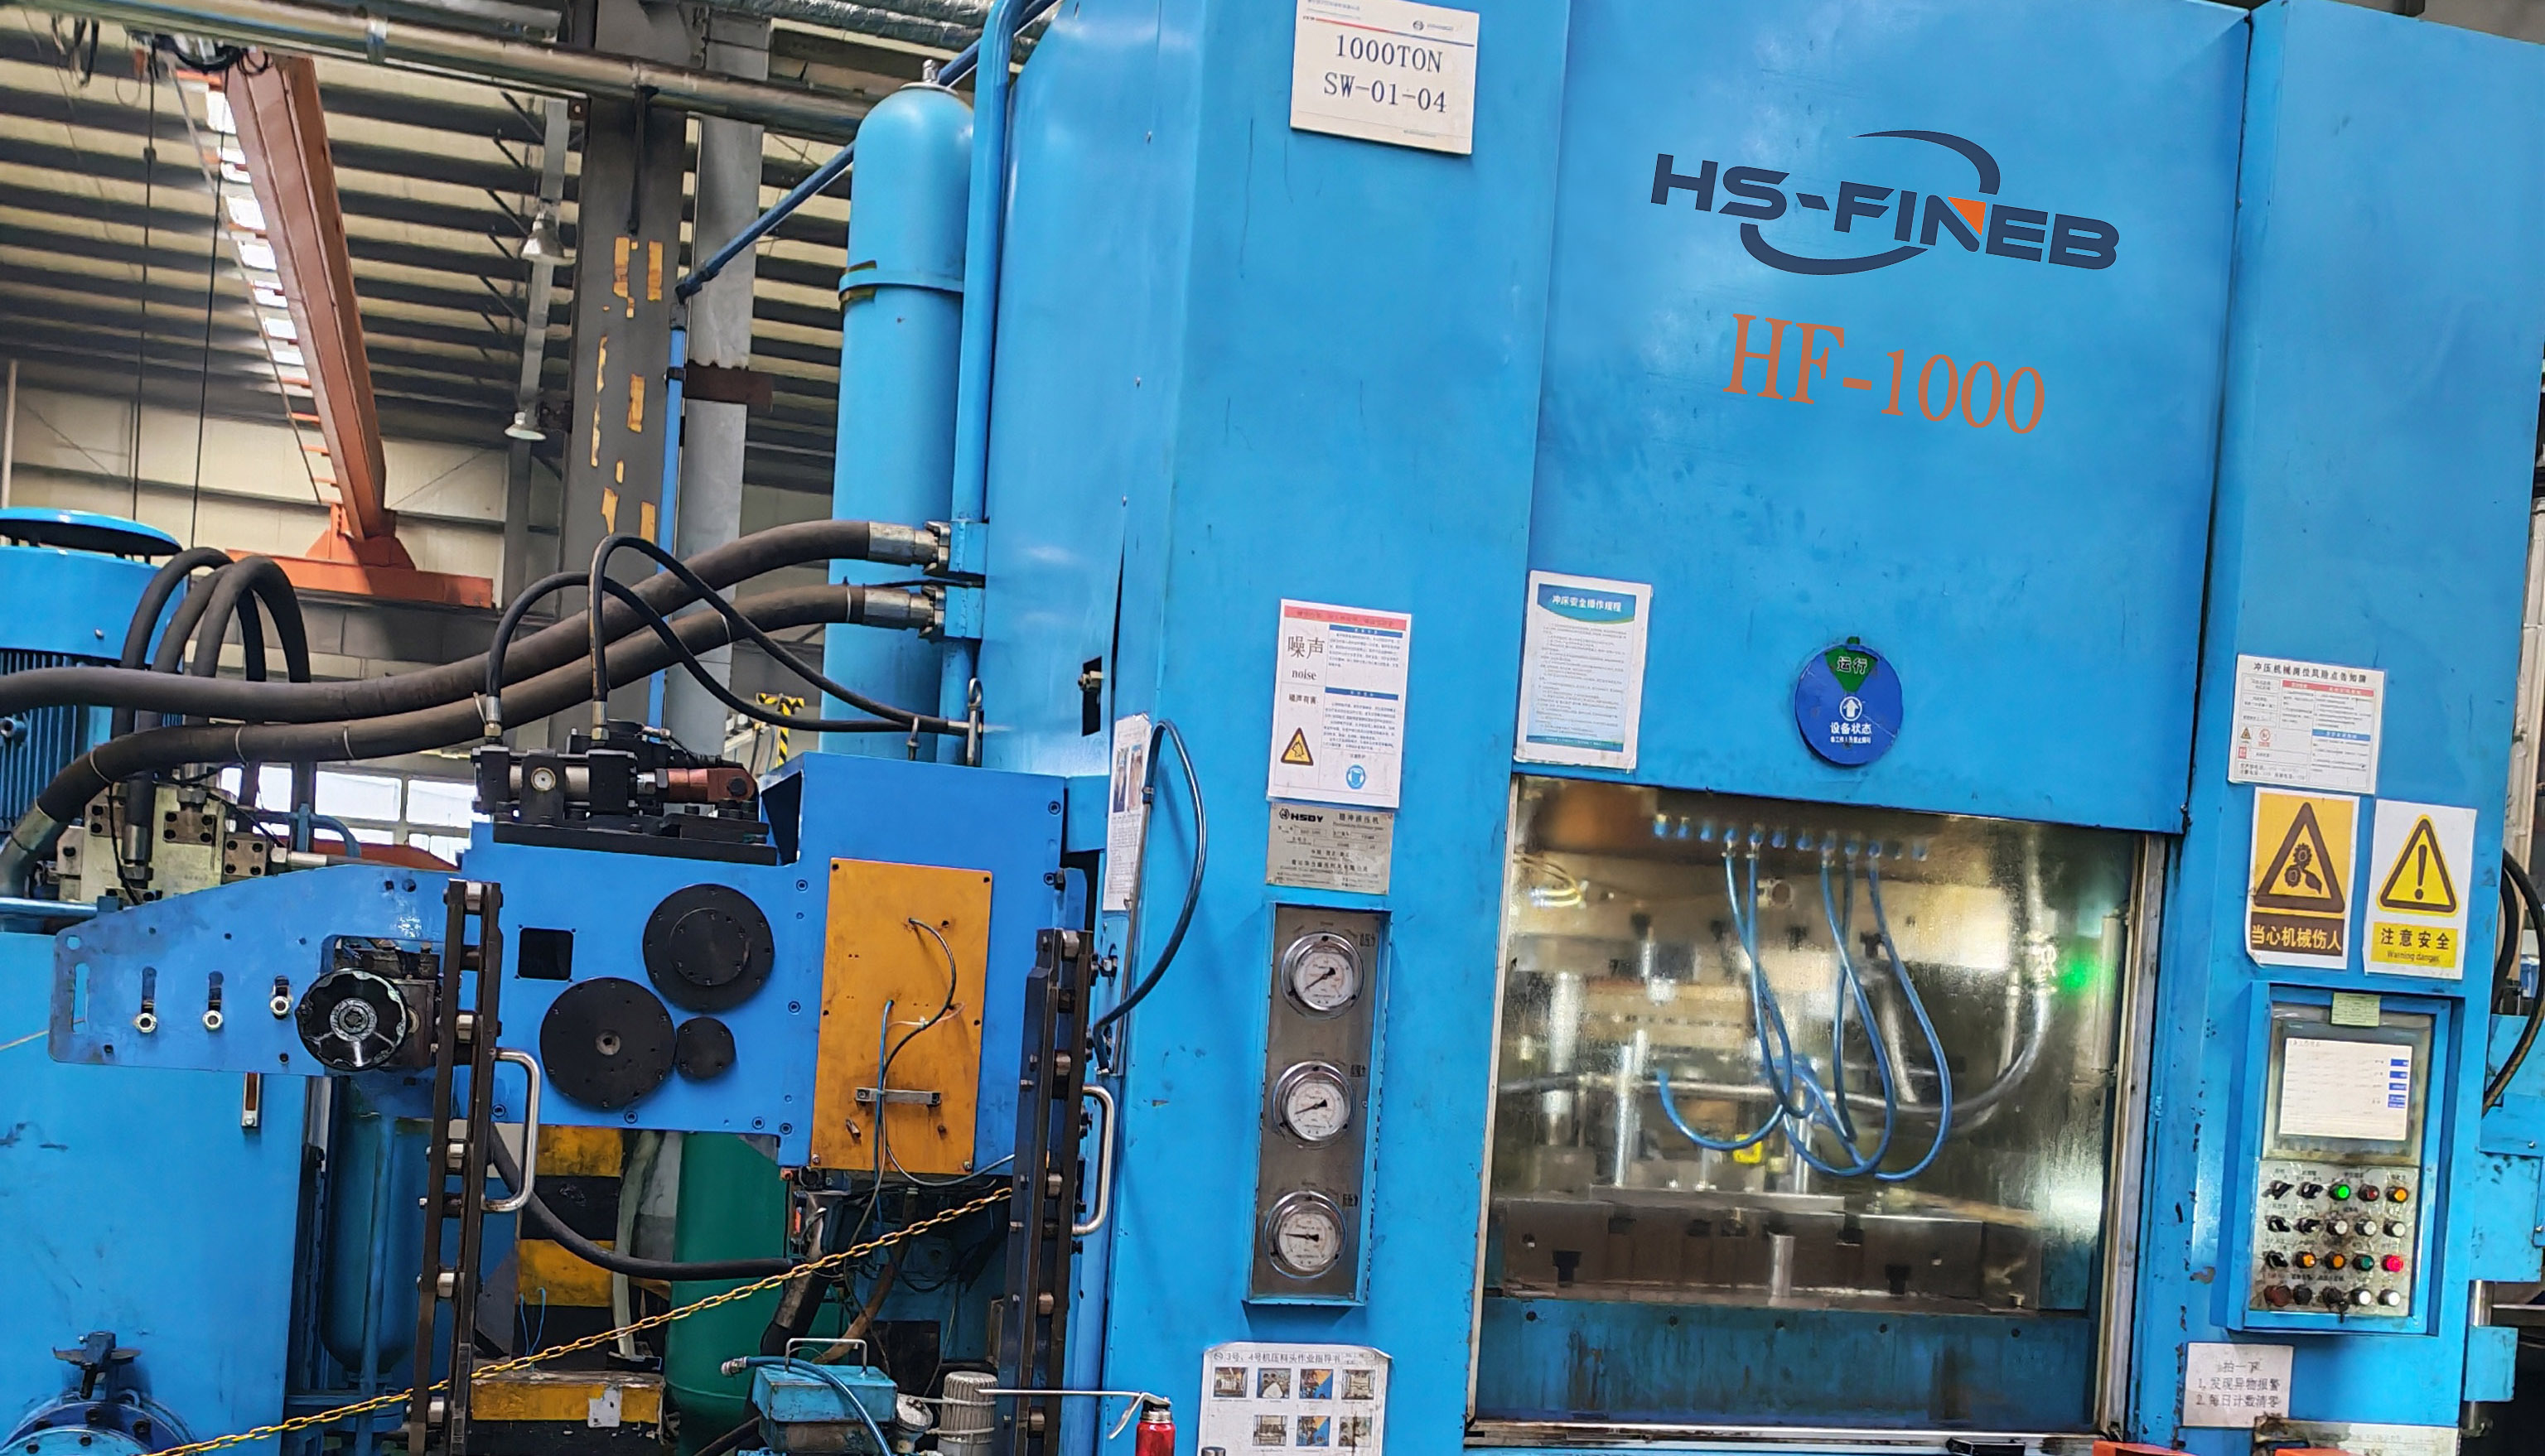
สำหรับเรือน powertrain ขนาดใหญ่ แผ่นรอกเครน และชิ้นส่วนโครงสร้างยานยนต์รางที่ความหนาสูงสุด 22 มม. แรงเฟือง 5000 kN และความดันย้อนกลับ 2500 kN ของ HF-1000 รักษาการตัดปราศจากรอยร้าวบนเหล็กอัลลอยกำลังสูงที่การตัดแบบเดิมจะผลิตขอบฉีกขาดและต้องการการกลึงทุติยภูมิทั่วเส้นรอบรูปชิ้นงาน

แพลตฟอร์มเรือธงสำหรับการใช้งาน fine blanking ที่ต้องการมากที่สุด — แผ่นสึกหล่อมของอุปกรณ์เหมืองแร่ ๆ แผ่นดิสก์เบรกกังหันลม และชิ้นส่วนยานยนต์รางหนักที่ความหนาสูงสุด 25 มม. ใน S700MC หรือเทียบเท่า แรงวง V 6000 kN ความดันย้อนกลับ 3000 kN และโต๊ะทำงาน 1200x1200 mm ของ HF-1200 เป็นขีดจำกัดสูงสุดของ fine blanking ไฮดรอลิคสามทิศทางในชักเดียว
เครื่อง fine blanking ผลิตเศษไม่ได้หากไร้ระบบนิเวศเสริม ขอบเขตดาย ความกว้างแถบ ผลผลิตวัสดุ วิธีลบครีบ และตรรกะการจัดการชิ้นงานต้องถูกออกแบบเป็นเซลล์เดียว — และวิศวกรรมนี้เริ่มก่อนที่จะเลือกเครื่อง ไม่ใช่หลัง
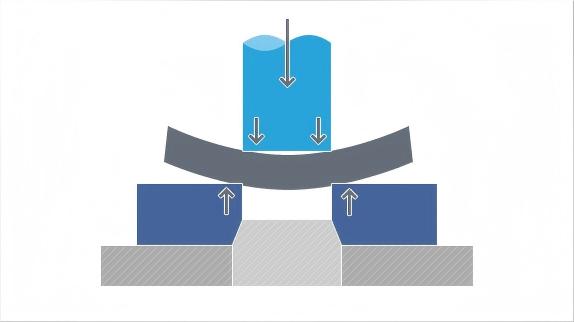
เราคำนวณแรงตัดรวมจากเส้นรอบรูปตัด ความหนาวัสดุ และความแข็งแรงในการเฉือนของชิ้นงาน — จากนั้นเพิ่มข้อกำหนดแรงกระแทกวง V และความดันย้อนกลับ ผลลัพธ์จะกำหนดว่าแพลตฟอร์ม HF และการกำหนดค่าแรงใดเหมาะกับดายของคุณ
ความกว้างแถบ น้ำหนักขดลวด และเกรดวัสดุกำหนดความจุของเครื่องคลายม้วน จำนวนลูกกลิ้งปรับแนว และความแม่นยำของระยะป้อน เราจับคู่ระบบป้อนขดลวดกับรอบของเครื่องเพื่อให้การป้อนแถบยังคงซิงโครไนซ์กับ SPM เป้าหมายโดยไม่มีข้อผิดพลาดในการป้อน
เรขาคณิตวง V ระยะคลาดเคลื่อนการตัด และจังหวะการดีดออกถูกออกแบบร่วมกับเส้นโค้งแรงของเครื่อง ทีมเครื่องมือของเราตรวจสอบเลย์เอาต์ดายของคุณเทียบกับขอบเขตของแพลตฟอร์มที่เลือก ช่วงชักของกระบอก และแรงที่มีก่อนการระบุข้อมูลจำเพาะขั้นสุดท้าย
การลบครีบ เซ็นเซอร์ในดาย การดีดชิ้นงาน และการตรวจสอบขั้นปลายน้ำถูกบูรณาการเข้ากับเลย์เอาต์เซลล์ตั้งแต่วันแรก เรากำหนดวิธีลบครีบ — สายพานขัด การสั่นสะเทือน หรือความร้อน — ตามเรขาคณิตชิ้นงานและเกณฑ์การยอมรับคุณภาพขอบของคุณ
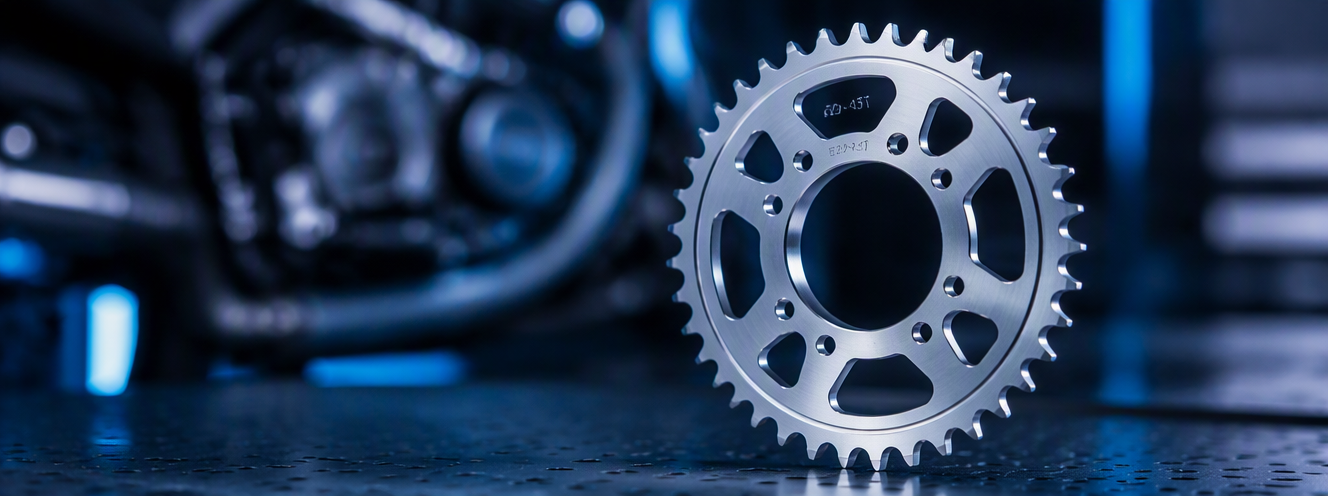
ฟันเกียร์ที่ตัดบนเครื่องซีรีส์ HF ออกมาด้วยขอบตัดเรียบ 100% — ไม่มีเขตแตกหัก ไม่ต้องกัดทุติยภูมิ บน 16MnCr5 ที่ 6 มม. die-roll ยังคงต่ำกว่า 0.5 มม. และความสูงของครีบต่ำกว่า 0.1 มม. หนึ่งชักทดแทนการเจาะ การกัด และการเจียรที่จะใช้การติดตั้งเครื่องสามครั้งและวัสดุมากขึ้น 40%
เมื่อแผ่นเบรกย้ายจากการกลึง CNC ไปสู่ fine blanking เวลารอบลดจาก 45 วินาทีเหลือต่ำกว่า 1 วินาทีที่ 60 SPM ต้นทุนต่อชิ้นลด 50-70% เมื่อปริมาณเกิน 50,000 หน่วยต่อปี และความสามารถในการทำซ้ำของมิติดีขึ้นจากความแปรผันตามธรรมชาติของการกลึงเป็น IT7±8 ที่สม่ำเสมอในทุกชิ้นของล็อต
Fine blanking รักษาความแม่นยำมิติ IT7±8 ความแบนราบภายใน 0.05 มม. และการวางตำแหน่งรู-โปรไฟล์ที่ ±0.02 มม. — ในชักเดียว ไม่ต้องปรับขนาดทุติยภูมิ บนเกียร์ปรับเอนเบาะ หมายความว่าฟันเข้าฟันเมื่อประกอบโดยไม่ต้องวัดหรือคัดแยก บนขั้วต่อ หมายความว่าความสม่ำเสมอของพิตช์ที่อุปกรณ์ pick-and-place สามารถวางใจได้ที่ความเร็วสายเต็มที่
Fine blanking ถูกระบุเมื่อชิ้นงานต้องการขอบตัด 100% ค่าเผื่อ IT7±8 และความแบนราบที่ควบคุมได้ — เงื่อนไขที่ทำให้การปั๊มทั่วไปไม่เพียงพอและการกลึงหลายแกนไม่คุ้มค่าเมื่อเป็นปริมาณ

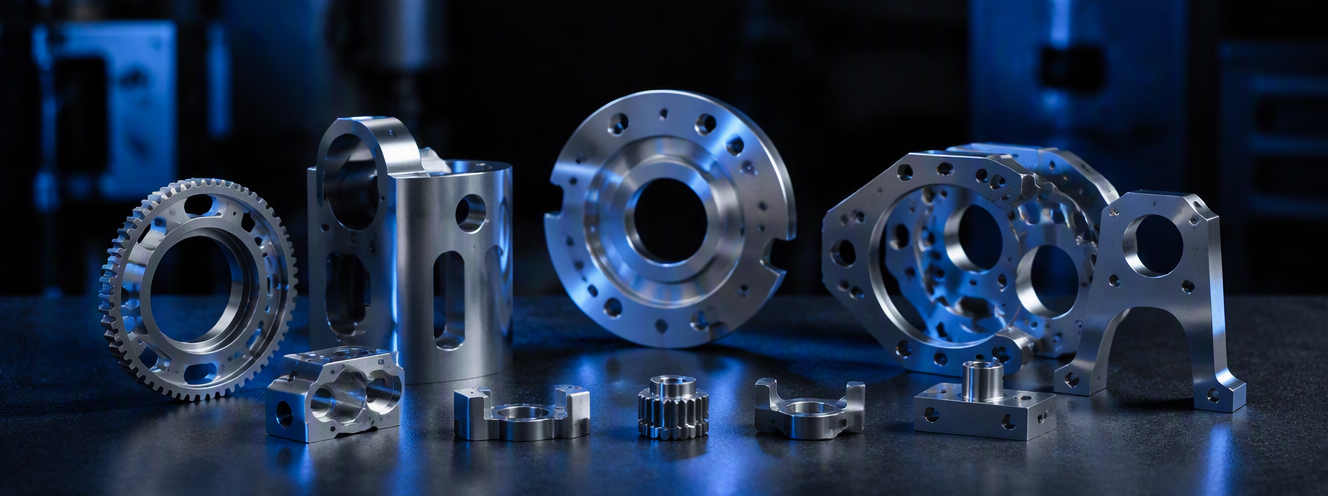
เกียร์ปรับเอนเบาะใน 16MnCr5 ที่ 6 มม. ที่ต้องการการวางตำแหน่งฟัน IT7±8 แท่นรองคาลิเปอร์เบรกใน S500MC ที่ 12 มม. เกียร์แหวนเกียร์ทดใน C45 — ทั้งหมดต้องการขอบตัด 100% ที่ขจัดการกลึงฟันเกียร์ทุติยภูมิ

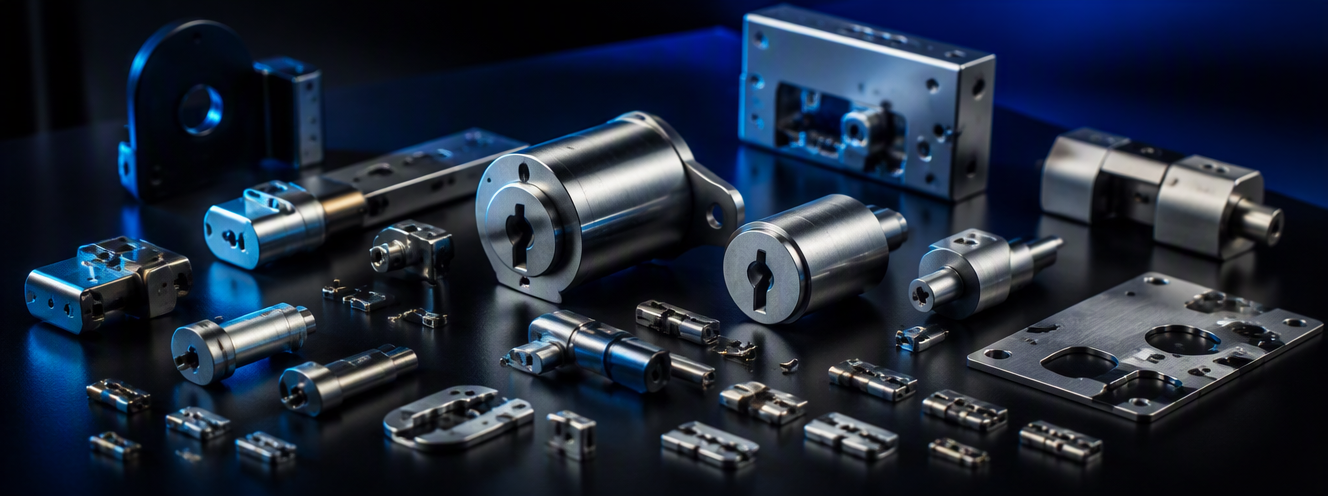
กระบอกล็อคในทองเหลืองหรือ C45 ที่ต้องการรูสลักปราศจากครีบที่ ±0.02 มม. สลักล็อคฮาร์ดแวร์รักษาความปลอดภัยในเหล็กแข็งเคส และแท่นรองบานพับประตูที่คุณภาพขอบตัดส่งผลโดยตรงต่อความต้านทานการกัดกร่อนและความพอดีของการประกอบ

ชั้นโรเตอร์และสเตเตอร์ในเหล็กซิลิกอนไฟฟ้าที่ 0.5 มม. ที่ต้องการการควบคุมครีบต่ำกว่า 0.02 มม. เพื่อการสูญเสียระหว่างชั้นน้อยที่สุด และแผ่นวาล์วคอมเพรสเซอร์ในเหล็กสปริง (50CrV4) ที่ 2 มม. ที่ความแบนราบภายใน 0.05 มม. กำหนดประสิทธิภาพการซีลของที่นั่งวาล์ว

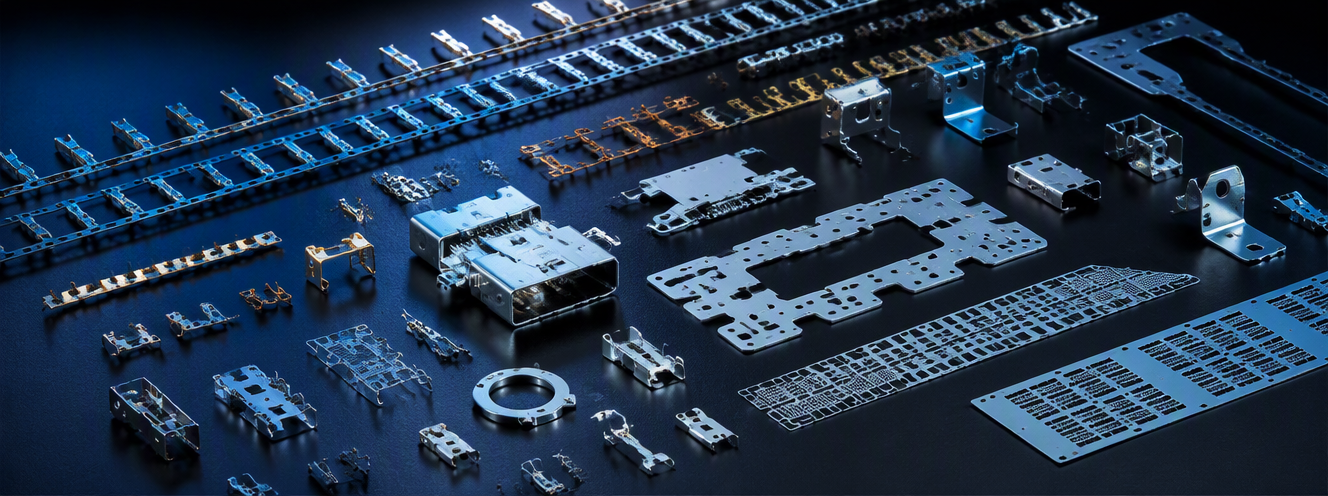
ขั้วต่อในฟอสเฟอร์บรอนซ์ (C5191) ที่ 0.3 มม. ที่ต้องการความแม่นยำพิตช์ภายใน ±0.01 มม. สำหรับการเสียบบน PCB ความหนาแน่นสูง และเฟรมตะกั่วในโลหะผสมทองแดงที่ขอบปราศจากครีบป้องกันเส้นทางลัดวงจรในแพ็คเกจสารกึ่งตัวนำแบบฉีดขึ้นรูป

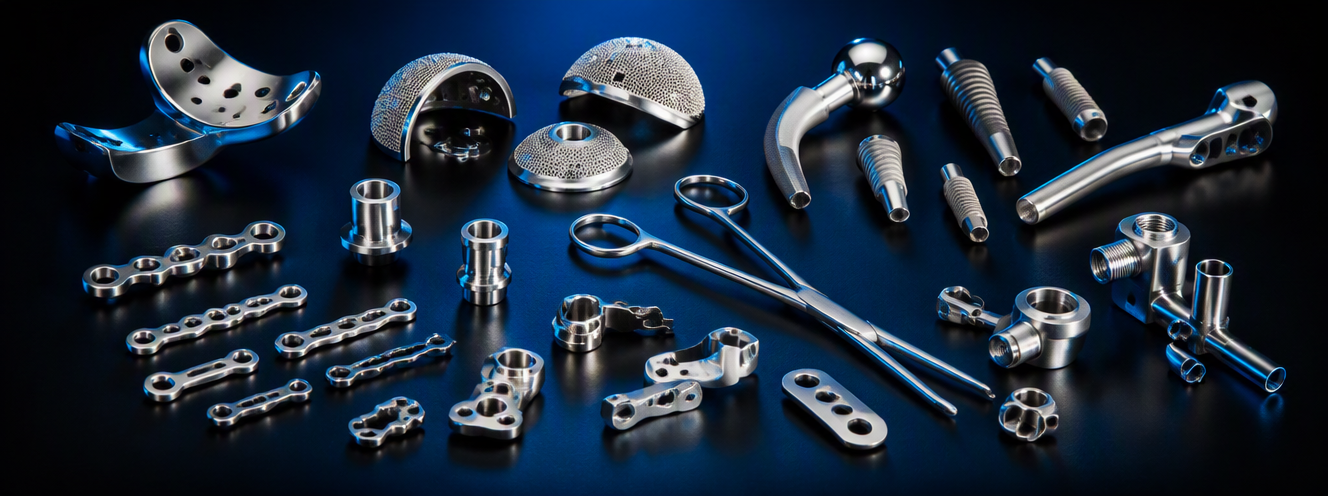
ชิ้นส่วนเครื่องมือผ่าตัดในสแตนเลส 420 ที่ 3 มม. ที่ต้องการขอบปราศจากครีบเพื่อความเข้ากันได้ทางชีวภาพและพร้อม autoclave และแผ่นแม่นยำอุปกรณ์วินิจฉัยที่การวางตำแหน่งรูต่อรูที่ ±0.02 มม. รับประกันการจัดตำแหน่งเซ็นเซอร์ในเครื่องมือที่ประกอบ

แผ่นเสียดทานคลัทช์อุตสาหกรรมใน C60 ที่ 8 มม. เฟืองเครื่องจักรเกษตรใน 16MnCr5 ที่ 12 มม. และแท่นรองโครงสร้างการบินใน S500MC — ชิ้นส่วนที่การเปลี่ยนกระบวนการตัดด้วยเปลวไฟและกลึงด้วย fine blanking ตัดเวลาจัดส่งจากสัปดาห์เหลือวันและต้นทุนต่อชิ้นได้ถึง 60%
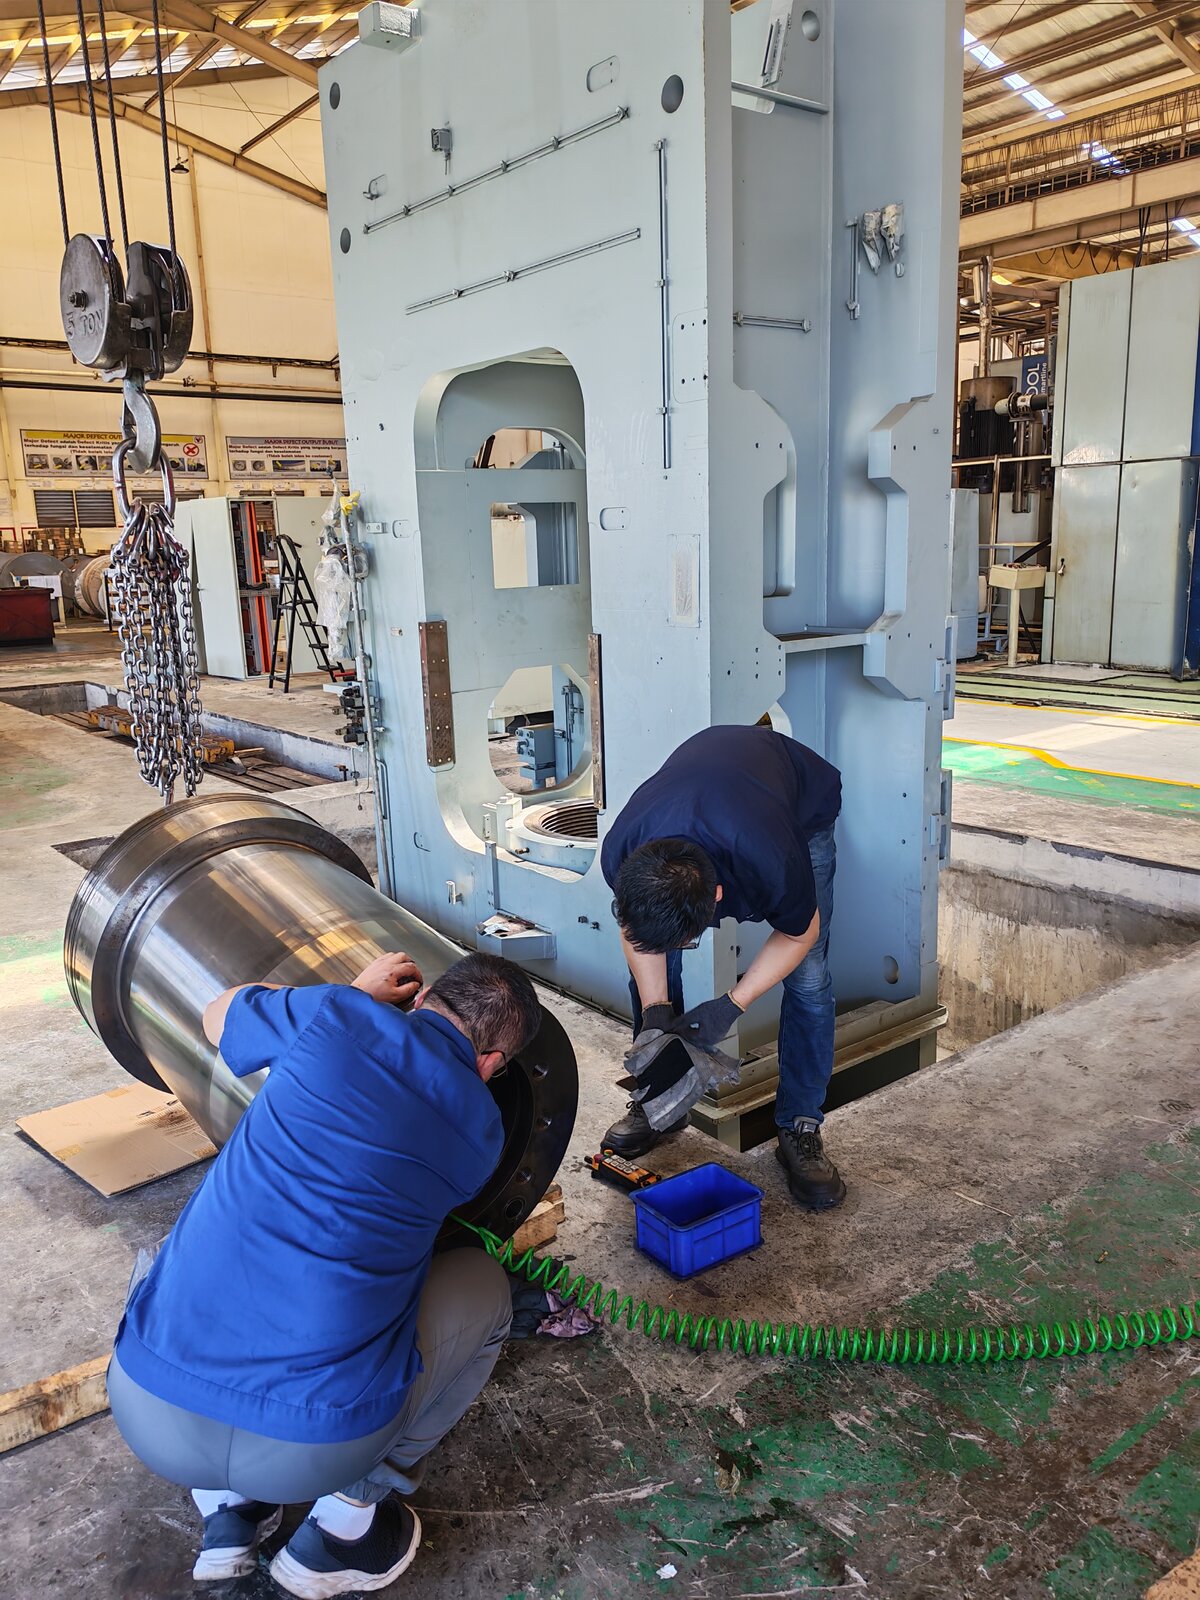
เมื่อเครื่อง Feintool XTF หรือ GKP อายุ 15 ปีเริ่มสูญเสียความสามารถในการทำซ้ำของความดันย้อนกลับ ผู้จัดการโรงงานเผชิญทางเลือก: จ่ายค่าบริการ OEM สำหรับการแก้ไขบางส่วน เปลี่ยนเครื่องทั้งหมด หรือเรียก HS-FINEB แผนกบริการภาคสนามของเราฟื้นฟูเครื่อง Feintool, Mori, Schuler, Hydrel, Osterwalder, Asahi-Seiki และ Nagano Seiko กลับเป็น 70-85% ของศักยภาพเดิมด้วยต้นทุน 30-45% ของการเปลี่ยน
การบูรณะทุกครั้งเริ่มต้นด้วยรายงานสภาพที่มีเอกสาร — การทดสอบความดันของวงจรไฮดรอลิค การวัดขนานของกระบอก การประเมินการสึกหรอของเสานำ และการวินิจฉัยระบบควบคุม เราจัดส่งข้อเสนอขอบเขตคงที่พร้อมต้นทุนรายการก่อนเริ่มงานใดๆ เพื่อให้คุณสามารถเปรียบเทียบโดยตรงกับใบเสนอราคา OEM หรือคำขอทุนสำหรับเครื่องใหม่

บริการบูรณะและอัปเกรดเครื่องในสถานที่
สี่ทศวรรษของวิศวกรรมเครื่อง fine blanking — ไม่ใช่การประกอบ ไม่ใช่การค้า เครื่องซีรีส์ HF ทุกเครื่องถูกกำหนดค่ารอบชิ้นงาน ดาย และเป้าหมายการผลิตของผู้ซื้อ จากนั้นผลิตในโรงงานของเราเองภายใต้การควบคุมกระบวนการ ISO 9001:2015
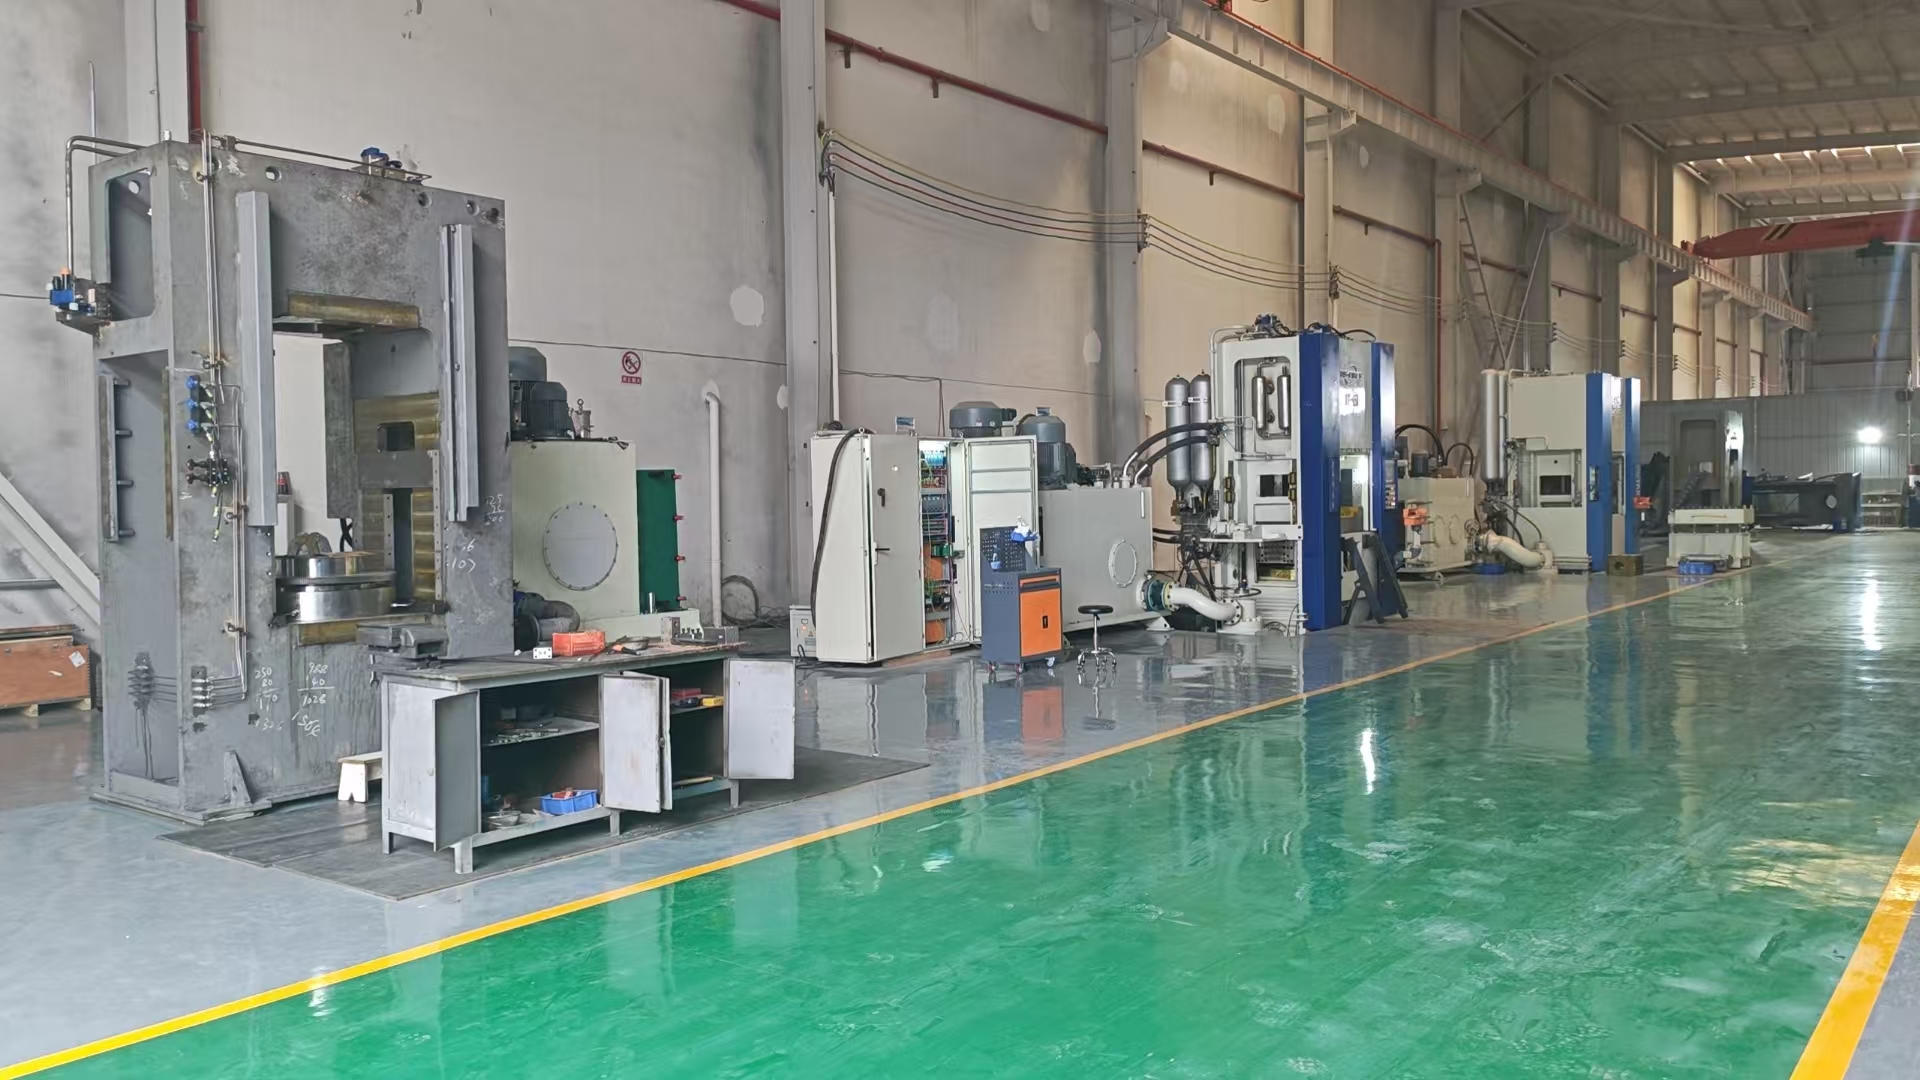
เกือบ 40 ปี HS-FINEB ออกแบบและสร้างเครื่อง fine blanking ตั้งแต่ 200T ถึง 1200T โรงงานของเรากว่า 30,000 ตร.ม. ในเมือง Huangshi มณฑล Hubei บรรจุทีมวิศวกรรม ศูนย์กลึง CNC แท่นทดสอบไฮดรอลิค และพื้นประกอบภายใต้หลังคาเดียวกัน — หมายความว่าทุกกระบอก เสา และข้อต่อไฮดรอลิคถูกผลิต ทดสอบ และบูรณาการภายใน ไม่ได้มาจากแค็ตตาล็อกของบุคคลที่สาม
เมื่อคุณส่งแบบชิ้นงานมา วิศวกรของเราคำนวณแรงตัดที่แม่นยำ ข้อกำหนดแรงกระแทกวง V และอัตราส่วนความดันย้อนกลับที่วัสดุและเรขาคณิตของคุณต้องการ — จากนั้นระบุแพลตฟอร์ม ขอบเขตดาย และระบบป้อนร่วมกัน นี่คือเหตุผลที่ผู้ซื้อที่ย้ายจากการปั๊มทั่วไปหรือการกลึงมาสู่ fine blanking เลือก HS-FINEB: เราออกแบบกระบวนการ ไม่ใช่แค่ส่งเครื่อง

ส่งแบบ เกรดวัสดุ ความหนา และปริมาณรายปีของคุณ ภายในหนึ่งวันทำการ วิศวกรของเราจะส่งคืนคำแนะนำแพลตฟอร์ม การคำนวณแรง การจับคู่ขอบเขตดาย และข้อกำหนดการป้อนขดลวด — หรือการประเมินการบูรณะหากคุณกำลังฟื้นฟูเครื่องที่มีอยู่
คู่มือเชิงลึกและข้อมูลอ้างอิงทางวิศวกรรมสำหรับผู้เชี่ยวชาญ fine blanking
ไฮดรอลิคสามทิศทาง การแทงวง V ความดันย้อนกลับ — หลักวิศวกรรมเบื้องหลังชิ้นงานที่สมบูรณ์แบบ
สถาปัตยกรรมดายแบบต่อเนื่องและแบบผสม อินเสิร์ตคาร์ไบด์ การควบคุม die-roll และช่วงการบำรุงรักษา
ตั้งแต่ C45 ถึง S700MC — ความแข็งแรงเฉือน การยืดตัว และการจัดอันดับรอยร้าวของขอบสำหรับเหล็ก fine blanking มากกว่า 20 ชนิด
การคำนวณแรง การเลือกแรงดัน การวิเคราะห์ ROI และรายการตรวจสอบ 12 จุดสำหรับเครื่องมือสอง