🇪🇸Español
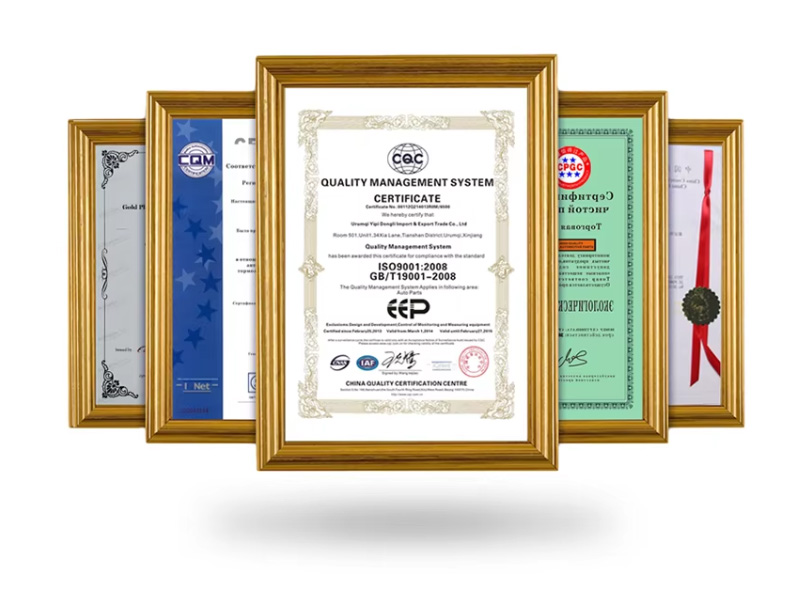
Certificado ISO 9001 | ~40 Años de Experiencia

Máquinas de Fine Blanking Diseñadas en Torno a Su Pieza, Troquel y Línea de Producción

Envíenos un plano de la pieza. Realizamos ingeniería inversa de la envolvente del troquel, el grado del material y el volumen de producción para configurar una línea completa de fine blanking — prensa, alimentación de bobina, interfaz de herramental y célula de desbarbado — calibrada para ofrecer 100% de calidad de borde de cizallamiento en las SPM que requiere su línea. Sin prensas de catálogo. Sin configuraciones genéricas.

40
Años de Experiencia
30000
m² de Planta
126
Empleados
9
Modelos de Prensa
200
-1200T Rango
Plataforma Serie HF

Elija Su Prensa de Fine Blanking

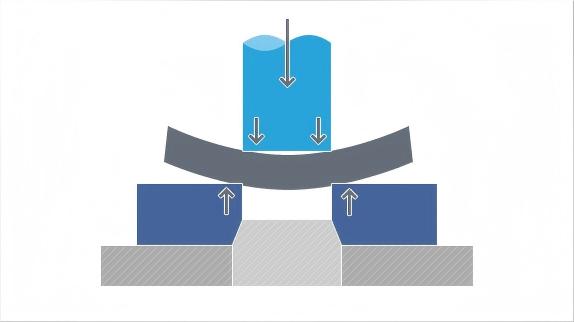
Las nueve plataformas de la serie HF abarcan de 200T a 1200T, pero el tonelaje por sí solo nunca determina la configuración. Nuestros ingenieros parten de su plano de pieza: el espesor del material, el perímetro de cizalla, la tolerancia de die-roll y la SPM objetivo dictan la fuerza del anillo V, la contrapresión y la envolvente del troquel — luego hacemos coincidir la plataforma con esos requisitos.

HF-200Prensa de fine blanking HF-200 de 200 toneladas

Prensa de Fine Blanking HF-200

Cuando su pieza exige 100% de calidad de borde de cizallamiento en conectores de latón o cilindros de cerradura en acero bajo en carbono de hasta 8 mm de espesor, pero el volumen anual no justifica una plataforma de 400T, la HF-200 ofrece precisión de fine blanking a velocidades de estampado convencional — hasta 80 SPM con anillo V y contrapresión programables de forma independiente.

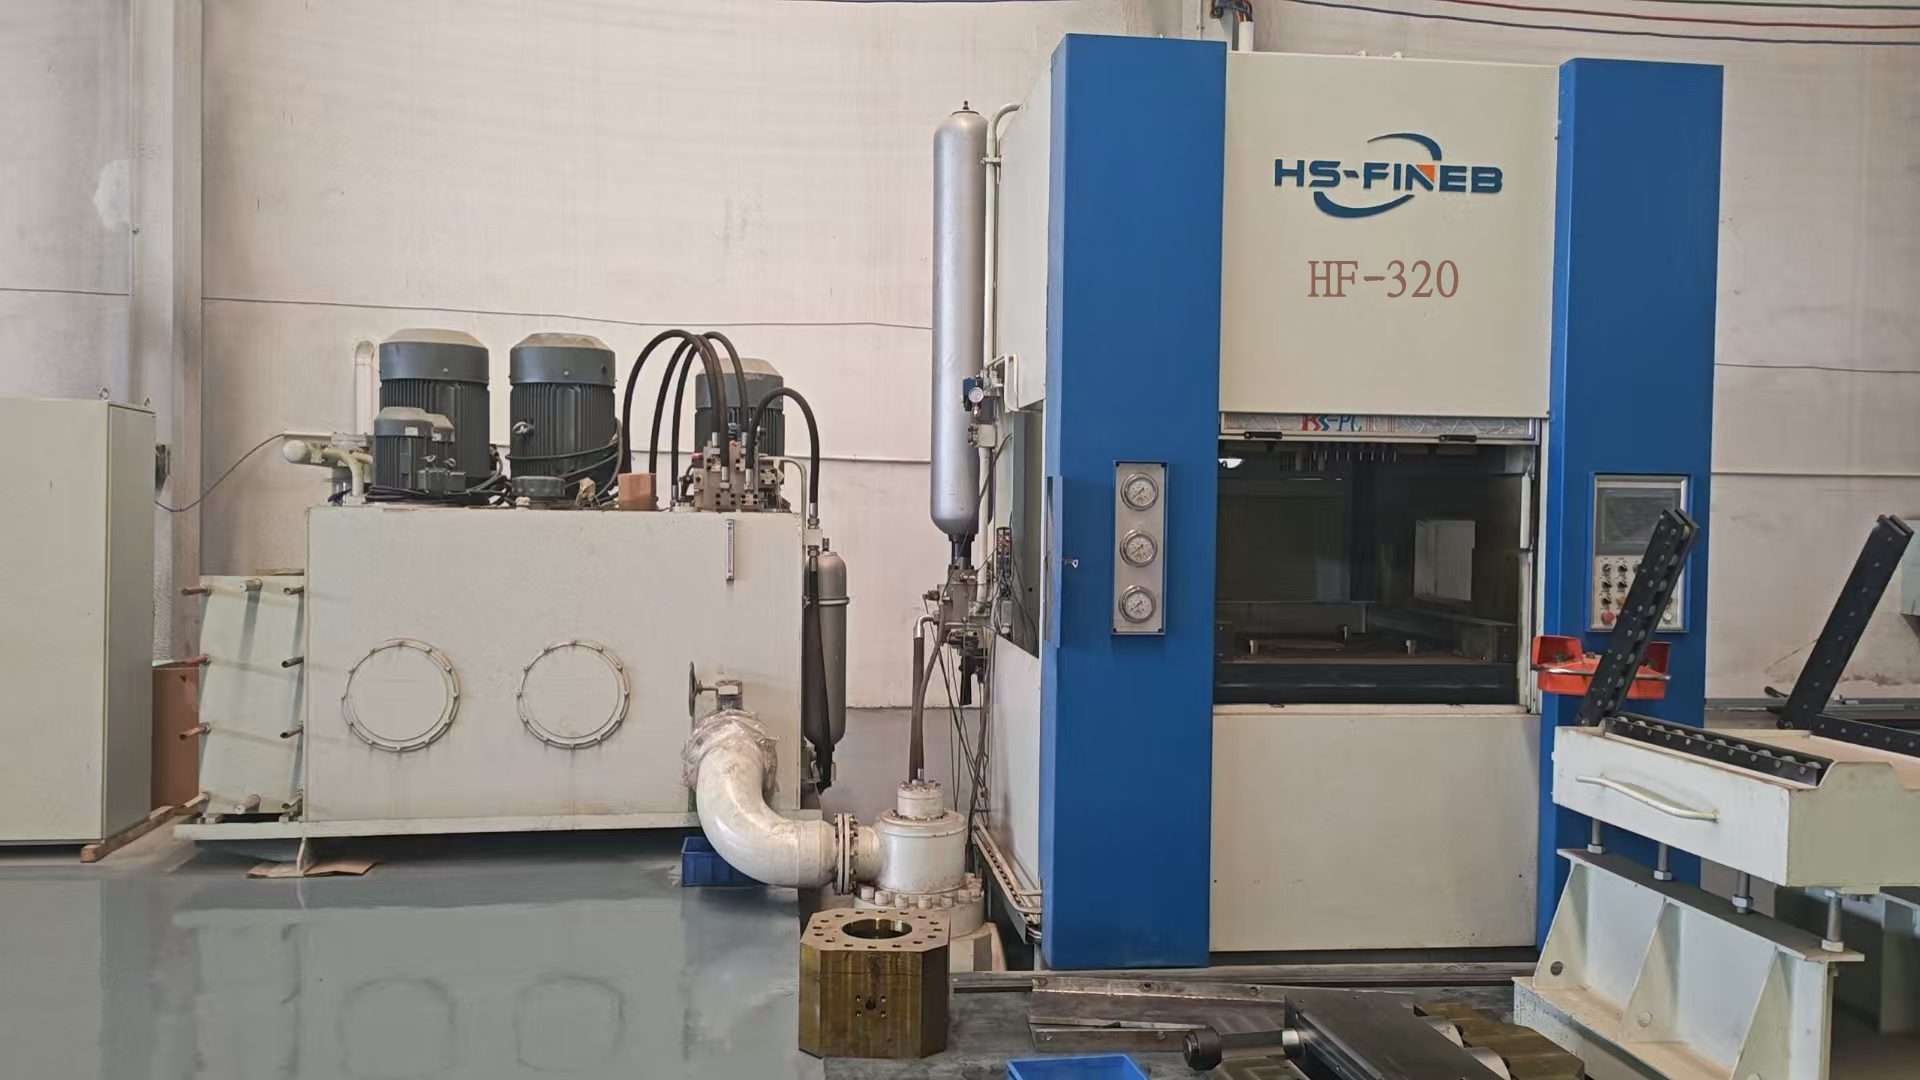
HF-320Prensa de fine blanking HF-320 de 320 toneladas

Prensa de Fine Blanking HF-320

El punto óptimo para engranajes de reclinable de asiento automotriz y placas de embrague en 16MnCr5 o C45 hasta 12 mm. Cuando un proveedor Tier-1 necesita 70 SPM con die-roll inferior al 10% del espesor del material y posicionamiento agujero-a-perfil IT7±8, el sistema hidráulico de triple acción de la HF-320 — 1600 kN de anillo V, 800 kN de contrapresión — mantiene la planitud dentro de 0,05 mm en toda la carrera.

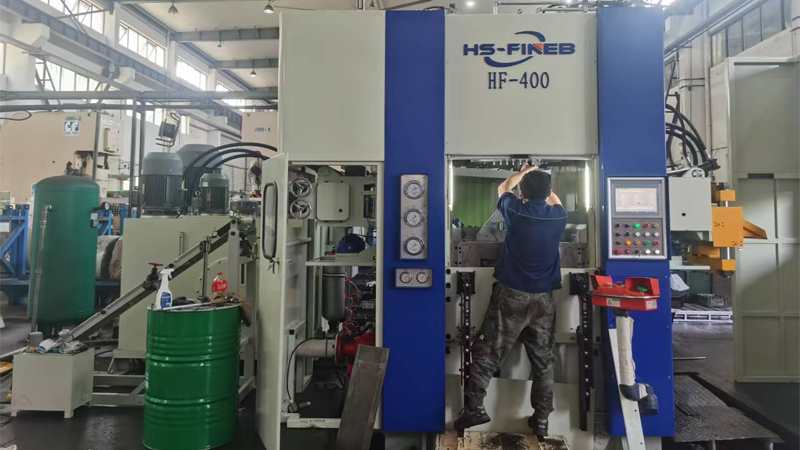
HF-400Prensa de fine blanking HF-400 de 400 toneladas

Prensa de Fine Blanking HF-400

Cuando las placas de freno en HSLA S500MC o los componentes de cerraduras de puerta en C45 requieren bordes de cizalla sin rebaba a 14 mm de espesor, la HF-400 proporciona los 2000 kN de fuerza de impacto del anillo V necesarios para evitar el desgarro en la zona de fractura. La mesa de trabajo de 650x650 mm admite juegos de troqueles más grandes para diseños progresivos multi-estación.

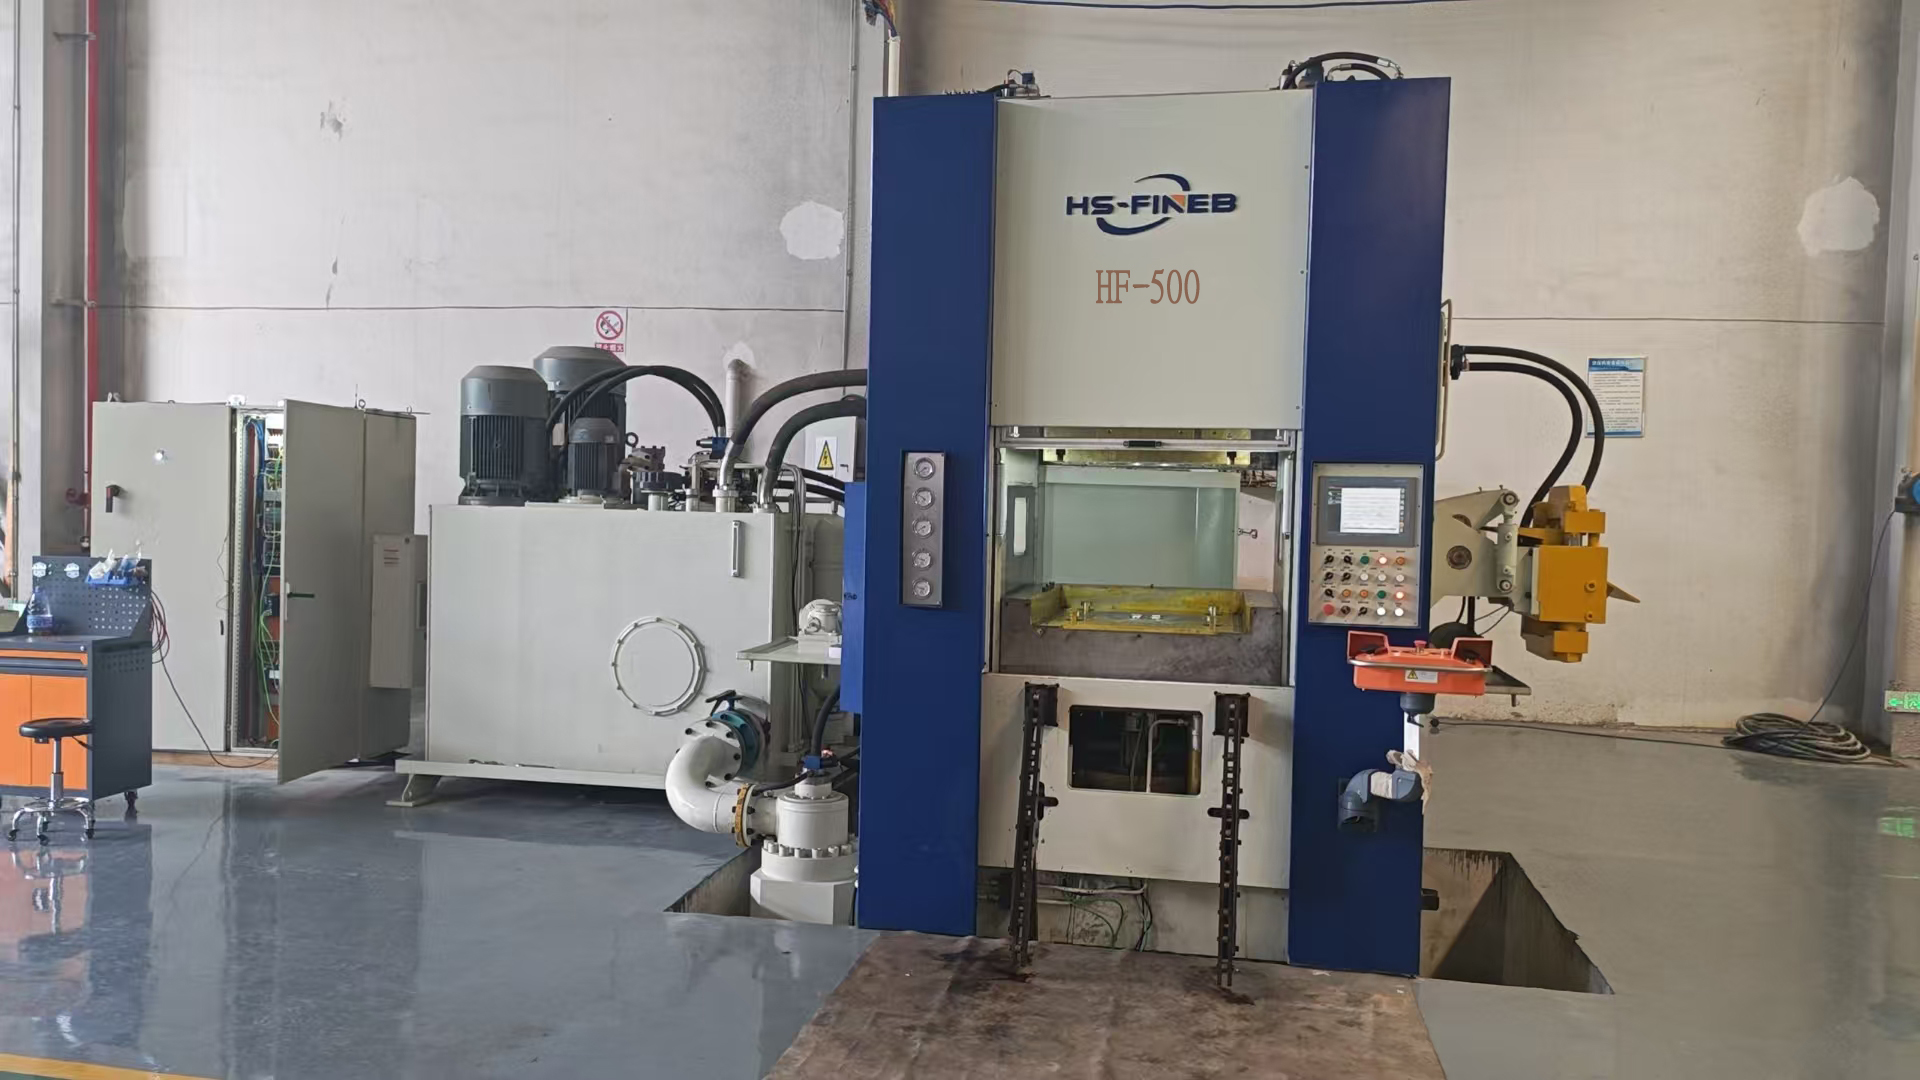
HF-500Prensa de fine blanking HF-500 de 500 toneladas

Prensa de Fine Blanking HF-500

Diseñada para soportes de powertrain y monturas de pinza de freno en S500MC o 16MnCr5 hasta 15 mm. Cuando un comprador migra de piezas de acabado mecanizado a fine blanking, la fuerza del engranaje de anillo de 2500 kN y la contrapresión de 1250 kN de la HF-500 producen bordes de cizalla que reemplazan el fresado y el rectificado — reduciendo el costo por pieza en un 40-60% en componentes estructurales de alto volumen.

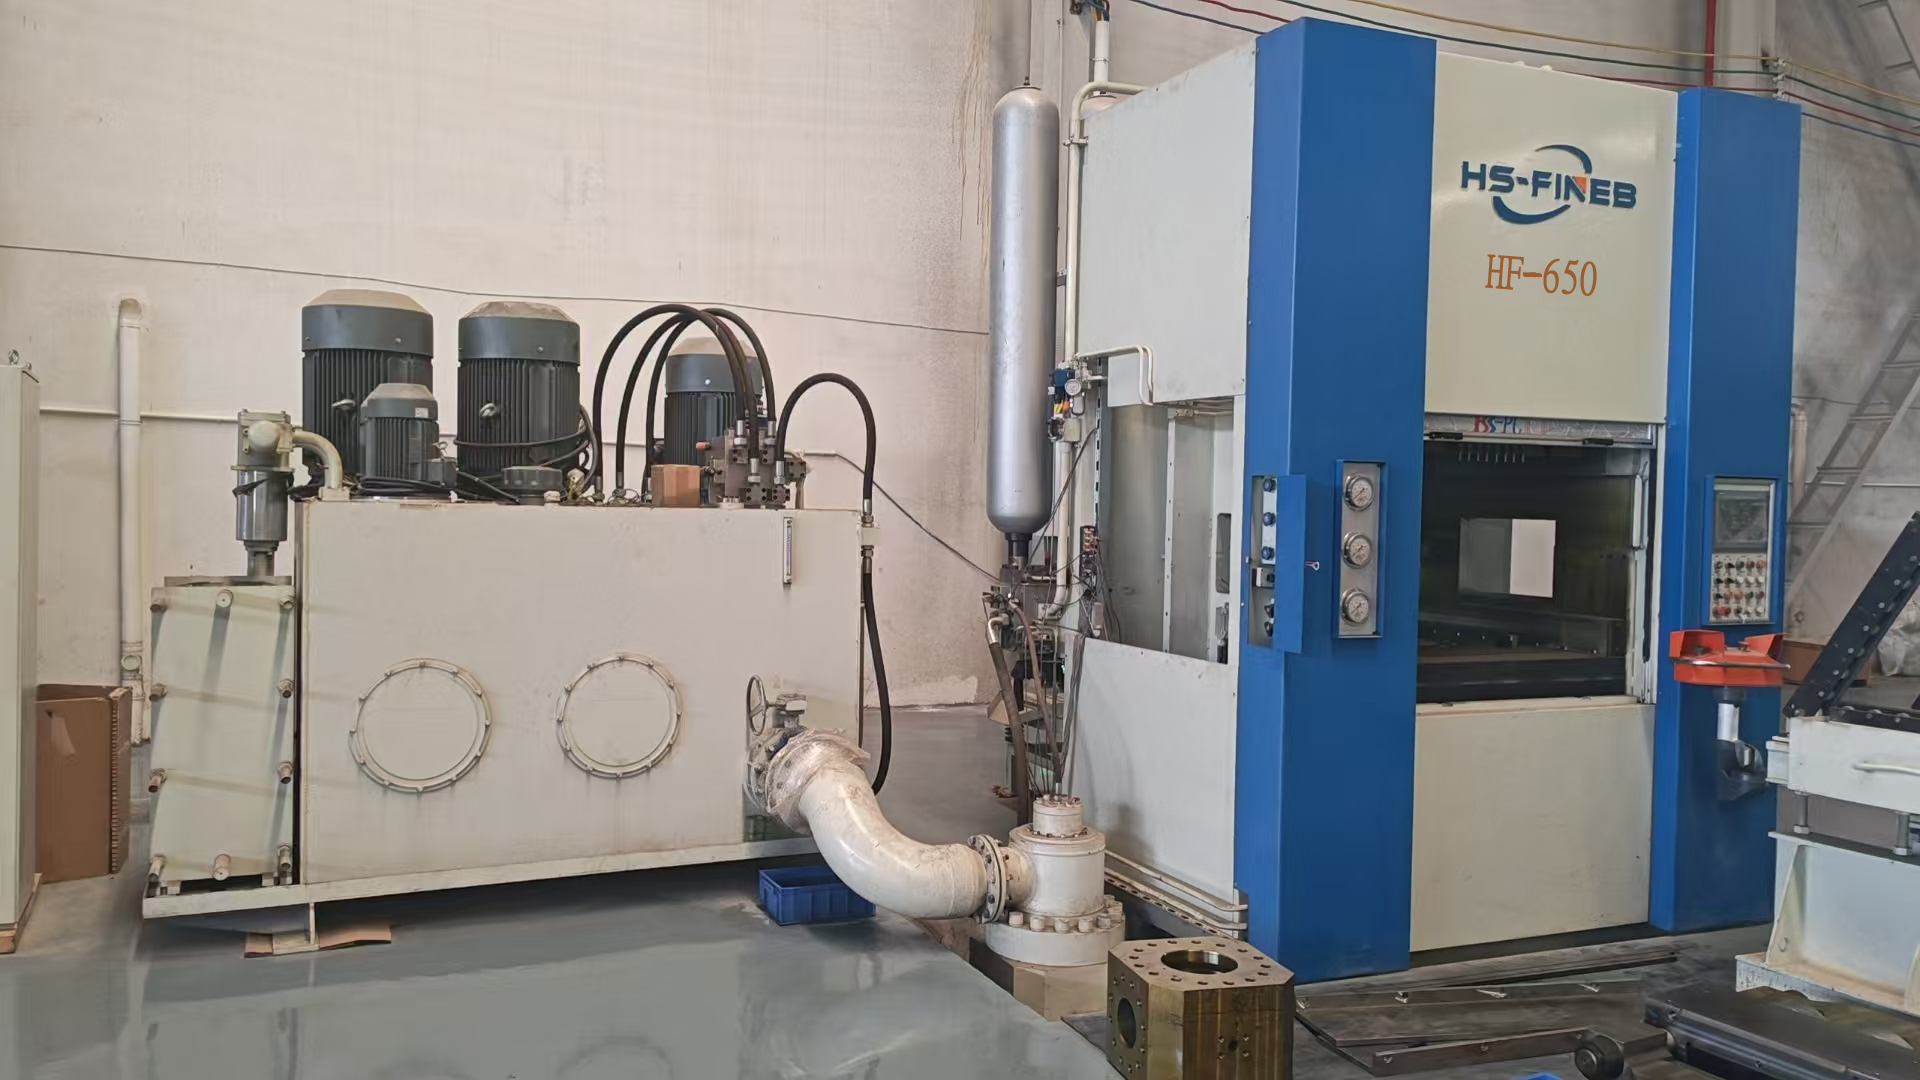
HF-650Prensa de fine blanking HF-650 de 650 toneladas

Prensa de Fine Blanking HF-650

Seleccionada cuando los engranajes anulares de transmisión superan los 200 mm de diámetro de paso o las piezas estructurales de placa gruesa alcanzan 16 mm en 16MnCr5. La fuerza del anillo V de 3250 kN de la HF-650 mantiene el impacto completo del material en aceros de alto carbono y aleados donde el die-roll debe permanecer por debajo de 0,3 mm — crítico para dientes de engranaje que engranan directamente después del corte sin mecanizado secundario.

HF-700Prensa de fine blanking HF-700 de 700 toneladas

Prensa de Fine Blanking HF-700

Construida para aplicaciones de troquel progresivo multi-estación donde una sola carrera produce un componente listo para ensamblaje — piense en placas de bloqueo de riel de asiento o engranajes de retractor de cinturón de seguridad con características formadas y agujeros perforados en una sola pasada. La mesa de 900x900 mm y la fuerza del anillo V de 3500 kN admiten pilas de troqueles complejos de hasta 18 mm de espesor de material.

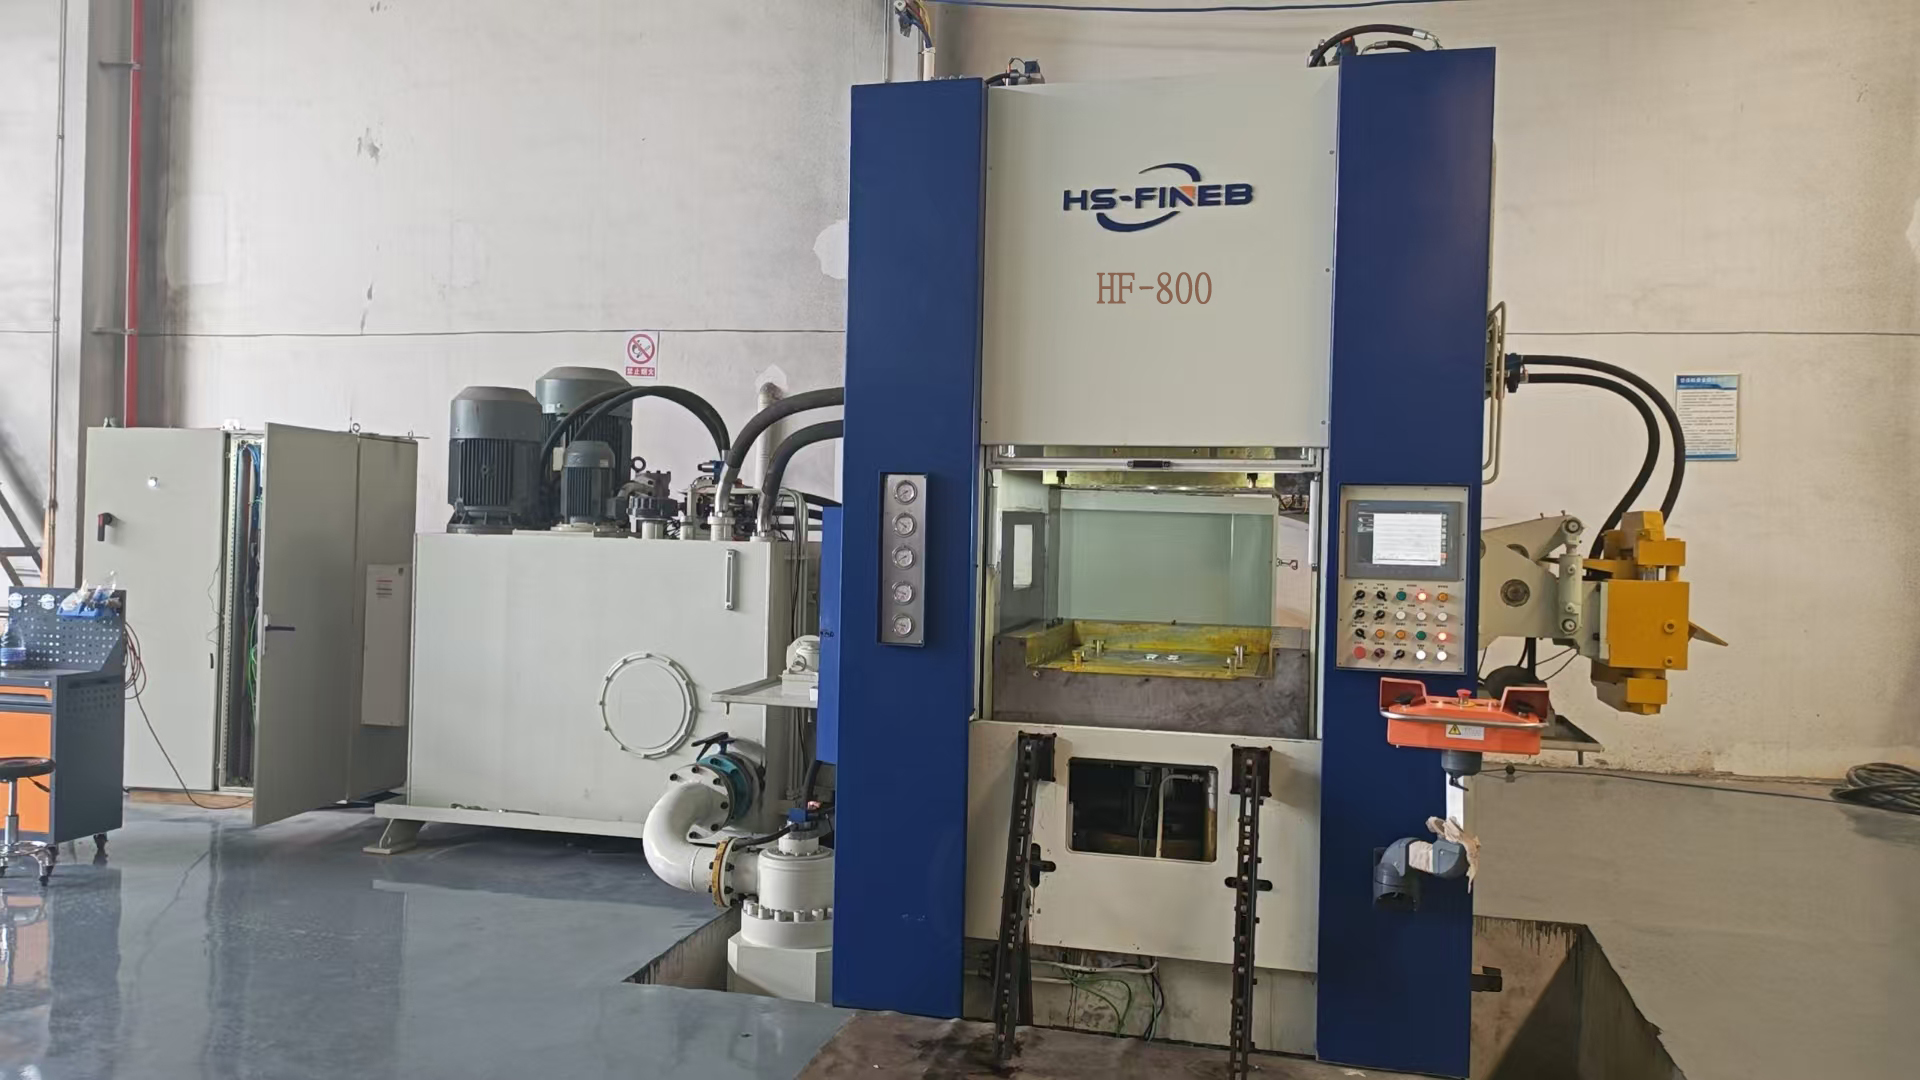
HF-800Prensa de fine blanking HF-800 de 800 toneladas

Prensa de Fine Blanking HF-800

Cuando los soportes de chasis de camiones, las placas de unión de maquinaria agrícola o los sprockets de equipo pesado exigen bordes fine blanked de 20 mm de espesor en S500MC o C60, la HF-800 ofrece 4000 kN de impacto de anillo V con una envolvente de troquel de 950x950 mm. Los compradores que reemplazan piezas cortadas con llama + mecanizadas ven el retorno de la inversión en 8-14 meses a volúmenes típicos de industria pesada.

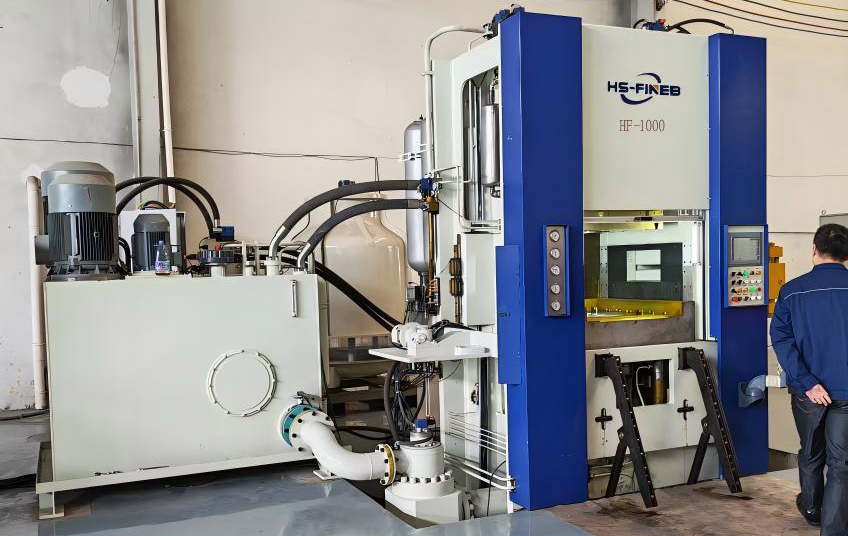
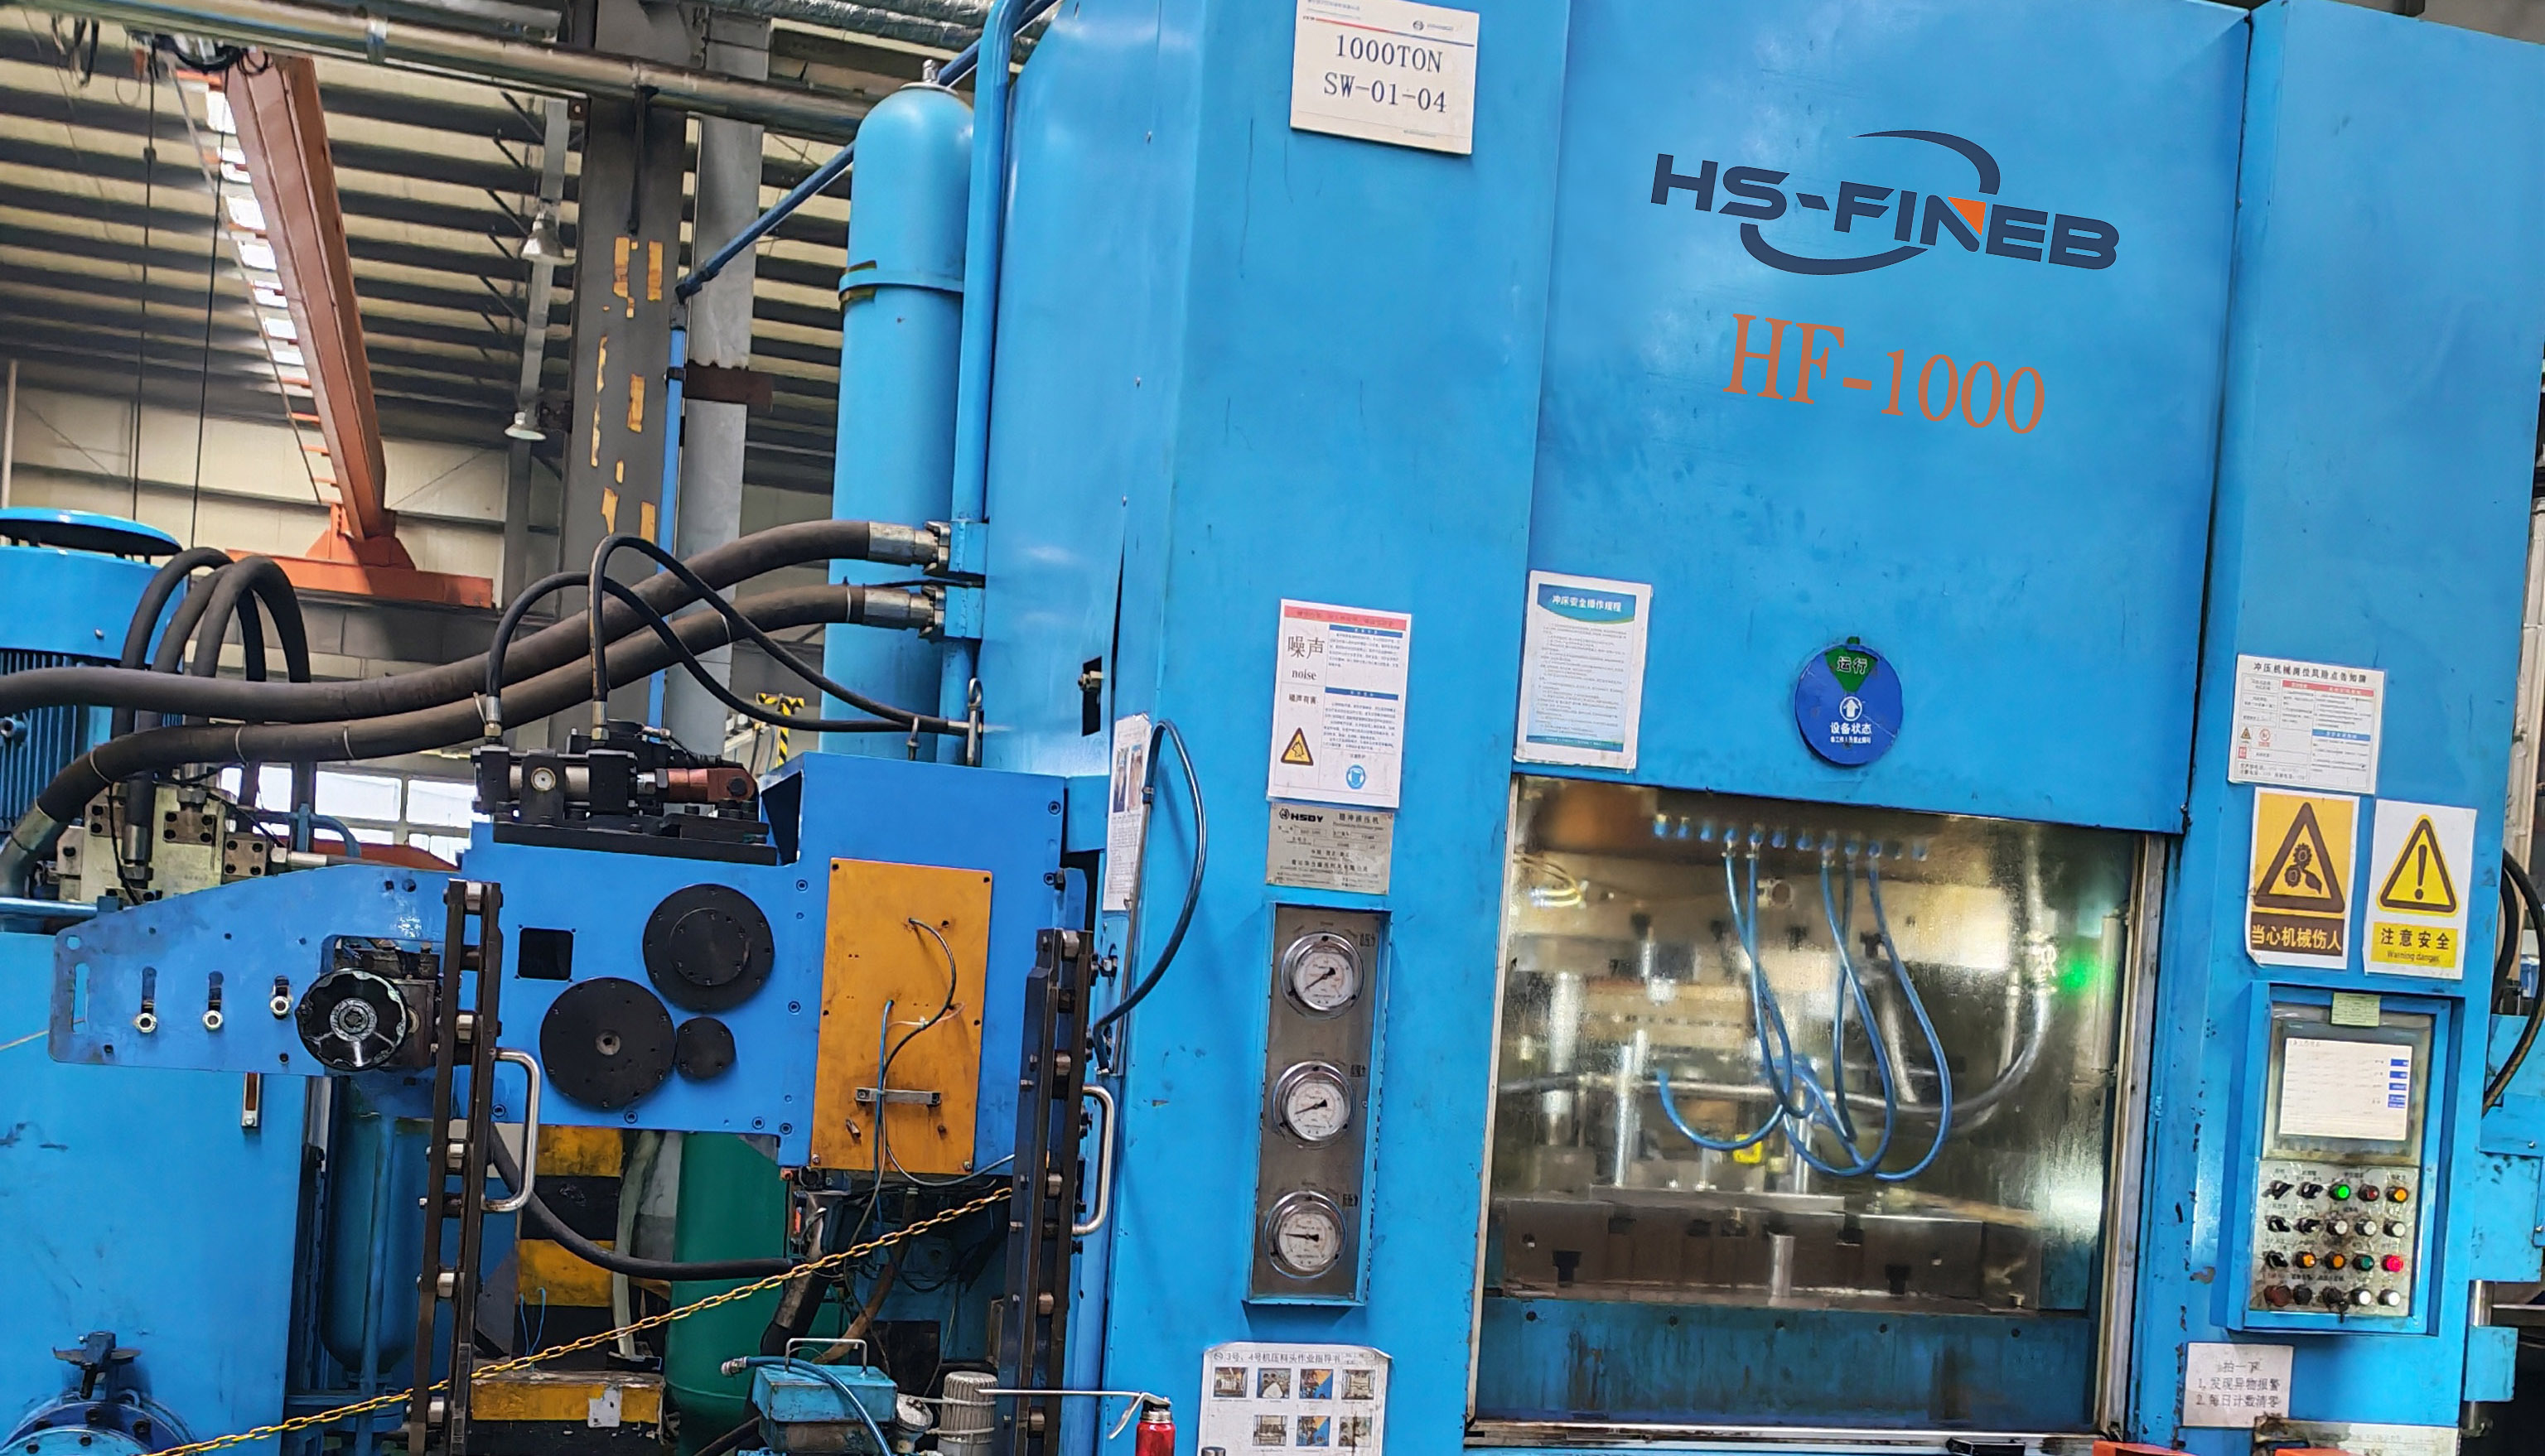
HF-1000Prensa de fine blanking HF-1000 de 1000 toneladas

Prensa de Fine Blanking HF-1000

Para carcasas de powertrain de gran tamaño, placas de poleas de grúa y componentes estructurales de vehículos ferroviarios de hasta 22 mm de espesor. La fuerza del engranaje de anillo de 5000 kN y la contrapresión de 2500 kN de la HF-1000 mantienen la cizalla libre de fractura en aceros de aleación de alta resistencia donde el corte convencional produciría bordes desgarrados y requeriría mecanizado secundario en todo el perímetro de la pieza.

HF-1200Prensa de fine blanking HF-1200 de 1200 toneladas

Prensa de Fine Blanking HF-1200

La plataforma insignia para las aplicaciones de fine blanking más exigentes — placas de desgaste de equipos de minería, discos de freno de turbinas eólicas y componentes ferroviarios pesados de hasta 25 mm en S700MC o equivalente. La fuerza del anillo V de 6000 kN, la contrapresión de 3000 kN y la mesa de trabajo de 1200x1200 mm de la HF-1200 representan el techo de lo que el fine blanking hidráulico de triple acción puede lograr en una sola carrera.

Línea de Producción Completa

Construya una Línea Completa de Fine Blanking

Una prensa de fine blanking produce chatarra sin su ecosistema periférico. La envolvente del troquel, el ancho de tira, el rendimiento del material, el método de desbarbado y la lógica de manejo de piezas deben diseñarse como una sola célula — y esa ingeniería comienza antes de seleccionar la prensa, no después.

1

Plataforma de Prensa

Calculamos la fuerza total de corte a partir del perímetro de cizalla, espesor del material y resistencia a la cizalla de su pieza — luego añadimos los requisitos de impacto del anillo V y contrapresión. El resultado determina qué plataforma HF y configuración de fuerza se ajusta a su troquel.

2

Alimentación de Material

El ancho de tira, el peso de bobina y el grado del material dictan la capacidad del desbobinador, el número de rodillos enderezadores y la precisión de paso de alimentación. Hacemos coincidir el sistema de alimentación de bobina con el ciclo de su prensa para que el avance de tira permanezca sincronizado a las SPM objetivo sin errores de alimentación.

3

Troquel y Proceso

La geometría del anillo V, la holgura de corte y el tiempo del eyector se co-diseñan con las curvas de fuerza de la prensa. Nuestro equipo de herramental revisa el diseño de su troquel contra la envolvente de la plataforma seleccionada, la carrera del pisador y la disponibilidad de fuerza antes de la especificación final.

4

Acabado

La eliminación de rebabas, la detección en troquel, la eyección de pieza y la inspección aguas abajo se integran en el diseño de la célula desde el día uno. Especificamos el método de desbarbado — banda abrasiva, vibratorio o térmico — según la geometría de su pieza y los criterios de aceptación de calidad de borde.

Por Qué Fine Blanking

Una Sola Carrera de Prensa Puede Reemplazar Taladrado, Fresado y Rectificado

⚙

Calidad de Borde Limpia

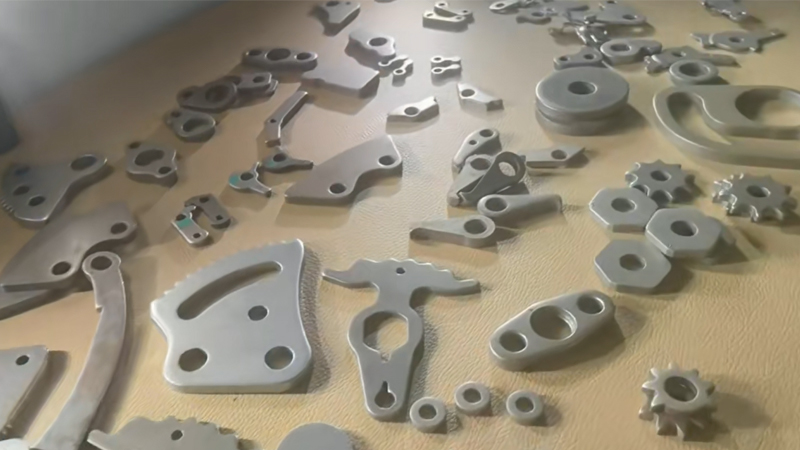
Un diente de engranaje cortado en una prensa serie HF emerge con un borde de cizallamiento 100% liso — sin zona de fractura, sin fresado secundario. En 16MnCr5 a 6 mm, el die-roll se mantiene por debajo de 0,5 mm y la altura de rebaba por debajo de 0,1 mm. Una carrera reemplaza operaciones de taladrado, fresado y rectificado que de otro modo consumirían tres configuraciones de máquina y un 40% más de material.

⚡

Mayor Eficiencia

Cuando una placa de freno migra del estándar con mecanizado CNC al fine blanking, el tiempo de ciclo cae de 45 segundos a menos de 1 segundo a 60 SPM. El costo por pieza cae un 50-70% una vez que el volumen excede las 50.000 unidades anuales, y la repetibilidad dimensional mejora desde la variación natural del mecanizado a IT7±8 consistente en cada pieza del lote.

✓

Tolerancias Apretadas

El fine blanking mantiene precisión dimensional IT7±8, planitud dentro de 0,05 mm y posicionamiento agujero-a-perfil en ±0,02 mm — en una sola carrera, sin dimensionado secundario. En engranajes de reclinable de asiento, esto significa que los dientes engranan en el ensamblaje sin calibración ni clasificación. En terminales de conector, significa consistencia de paso en la que los equipos pick-and-place pueden confiar a velocidad completa de línea.

Aplicaciones

Aplicaciones de Fine Blanking

El fine blanking se especifica cuando una pieza requiere un borde de cizallamiento 100%, tolerancia IT7±8 y planitud controlada — condiciones que hacen que el estampado convencional sea insuficiente y el mecanizado multieje antieconómico a volumen.

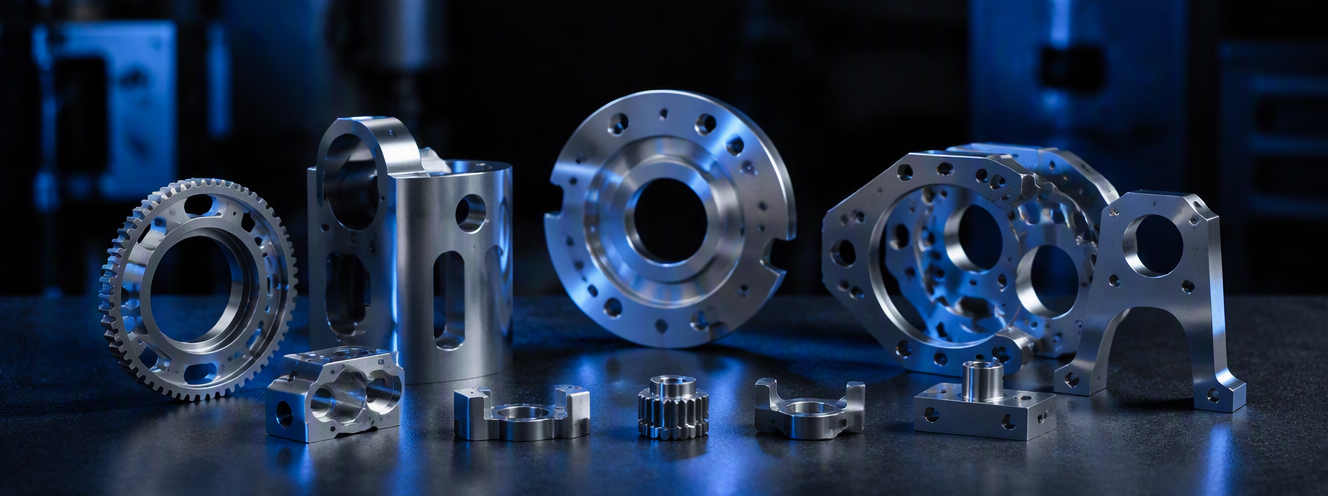
Piezas de precisión automotrices fine blanked sobre fondo oscuro

Automoción

Engranajes de reclinable de asiento en 16MnCr5 a 6 mm que requieren posicionamiento de diente IT7±8, soportes de pinza de freno en S500MC a 12 mm, engranajes anulares de transmisión en C45 — todos exigiendo bordes de cizallamiento 100% que eliminan el mecanizado secundario de dientes de engranaje.

  • Engranajes y placas de embrague
  • Piezas de reclinable de asiento
  • Placas de freno
  • Componentes de cerradura de puerta
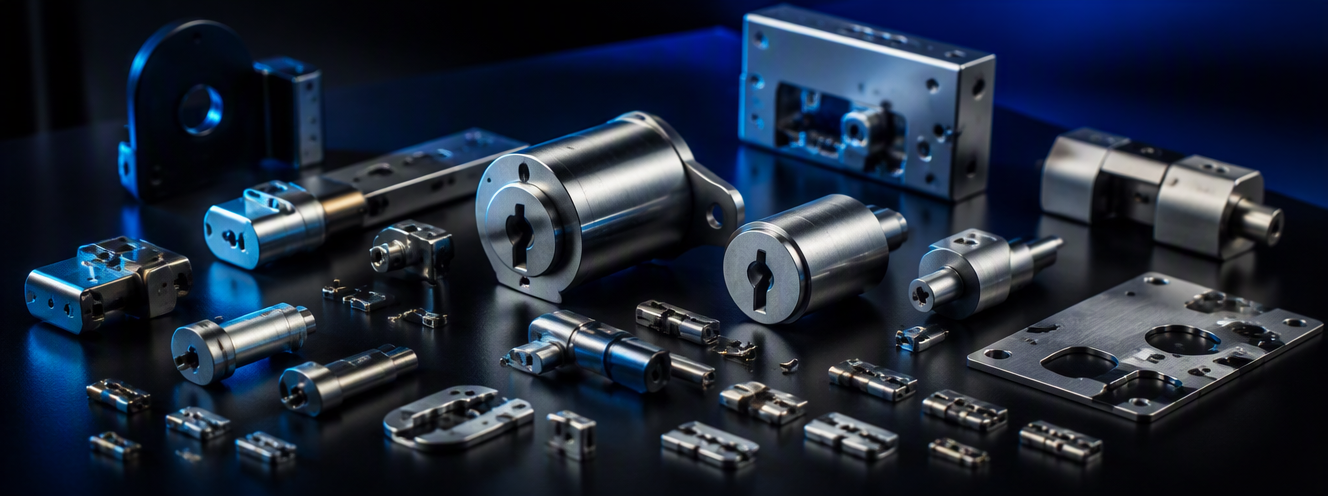
Cilindro de cerradura y herrajes de seguridad fine blanked

Cerrajería y Herrajes

Cilindros de cerradura en latón o C45 que requieren orificios de tambor de perno antipánico sin rebaba a ±0,02 mm, cerrojos de seguridad de herrajes en acero cementado, y soportes de bisagra de puerta donde el acabado del borde de cizallamiento afecta directamente la resistencia a la corrosión y el ajuste de ensamblaje.

  • Cilindros de cerradura
  • Bisagras y soportes
  • Herrajes de seguridad
Laminaciones de estator de motor y placas de válvula de compresor fine blanked

Motores y Compresores

Laminaciones de rotor y estator en acero eléctrico al silicio a 0,5 mm que requieren control de rebaba inferior a 0,02 mm para pérdida interlaminar mínima, y placas de válvula de compresor en acero para resorte (50CrV4) a 2 mm donde la planitud dentro de 0,05 mm determina el rendimiento de sellado del asiento de válvula.

  • Placas de rotor y estator
  • Placas de válvula de compresor
  • Laminaciones de motor
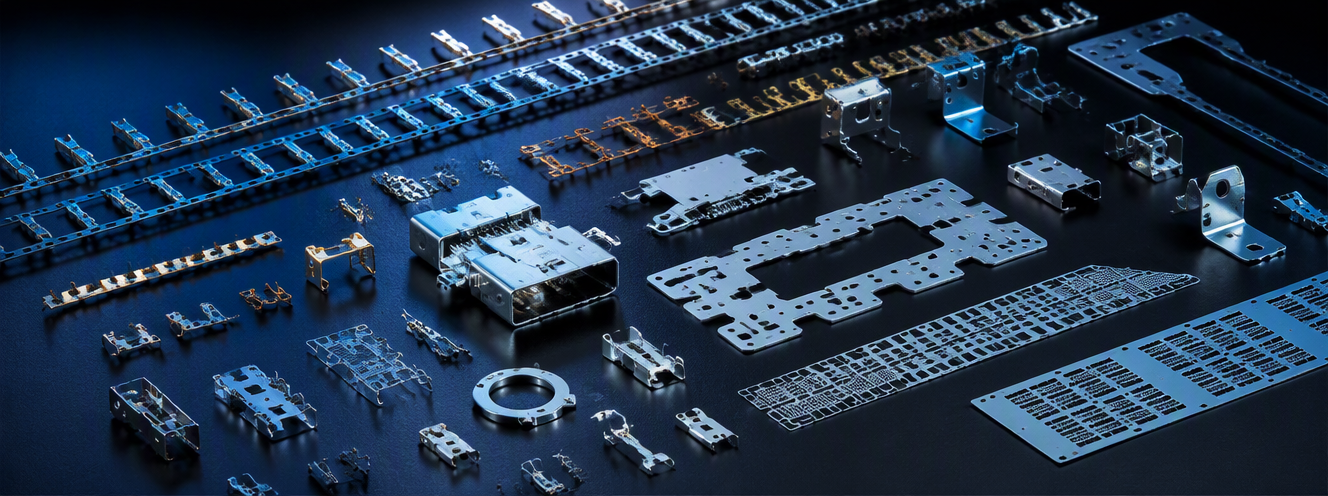
Terminales de conector electrónico y contactos de precisión fine blanked

Electrónica

Terminales de conector en bronce fosforado (C5191) a 0,3 mm que requieren precisión de paso dentro de ±0,01 mm para inserción en PCB de alta densidad, y lead frames en aleación de cobre donde los bordes sin rebaba previenen rutas de cortocircuito en paquetes semiconductores sobremoldeados.

  • Terminales de conector
  • Lead frames
  • Contactos de precisión
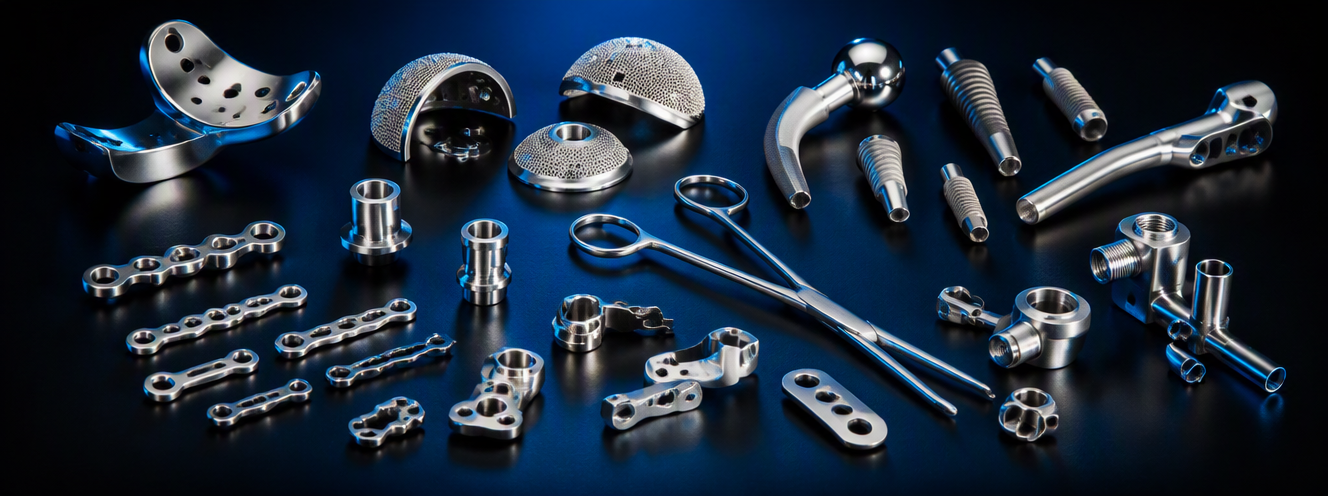
Componentes de instrumento quirúrgico y placas de precisión de dispositivo médico fine blanked

Dispositivos Médicos

Componentes de instrumentos quirúrgicos en acero inoxidable 420 a 3 mm que requieren bordes sin rebaba para biocompatibilidad y preparación para autoclave, y placas de precisión de equipos de diagnóstico donde el posicionamiento agujero-a-agujero a ±0,02 mm garantiza la alineación del sensor en instrumentos ensamblados.

  • Instrumentos quirúrgicos
  • Componentes de implante
  • Piezas de diagnóstico
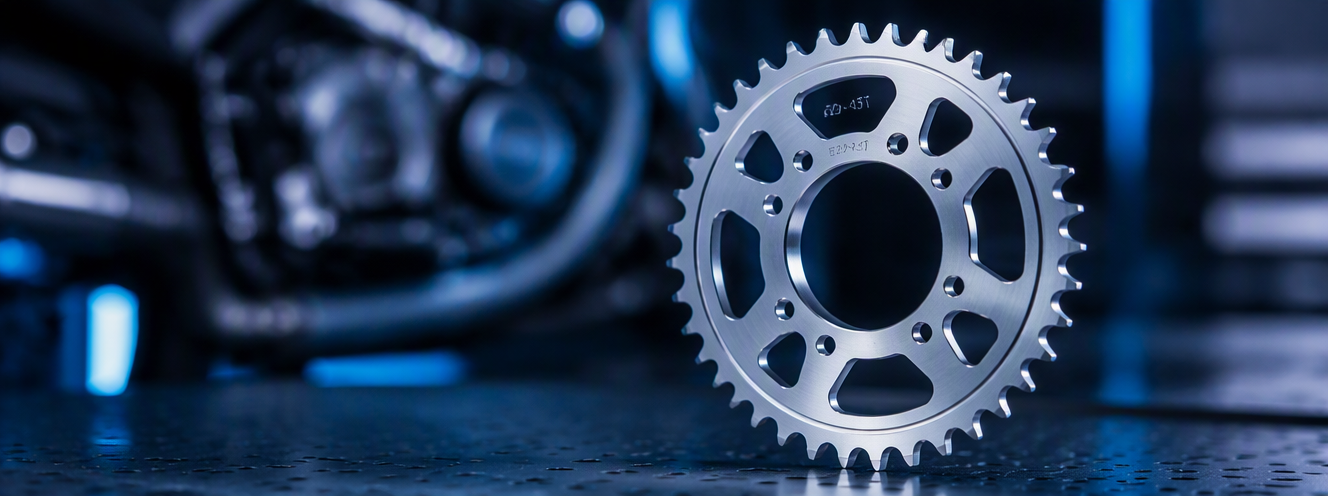
Placas de embrague industrial, sprockets y soportes estructurales fine blanked

Industrial

Placas de fricción de embrague industrial en C60 a 8 mm, sprockets de equipo agrícola en 16MnCr5 a 12 mm, y soportes estructurales aeroespaciales en S500MC — componentes donde reemplazar procesos de corte con llama y mecanizado con fine blanking reduce el tiempo de entrega de semanas a días y el costo por pieza hasta un 60%.

  • Placas de embrague industrial
  • Piezas agrícolas
  • Componentes aeroespaciales
Servicio de Ciclo de Vida

Restaure una Prensa Feintool de 15 Años al 85% de Capacidad Nueva al 35% del Costo de Reemplazo

Servicio Multi-Marca de Prensas

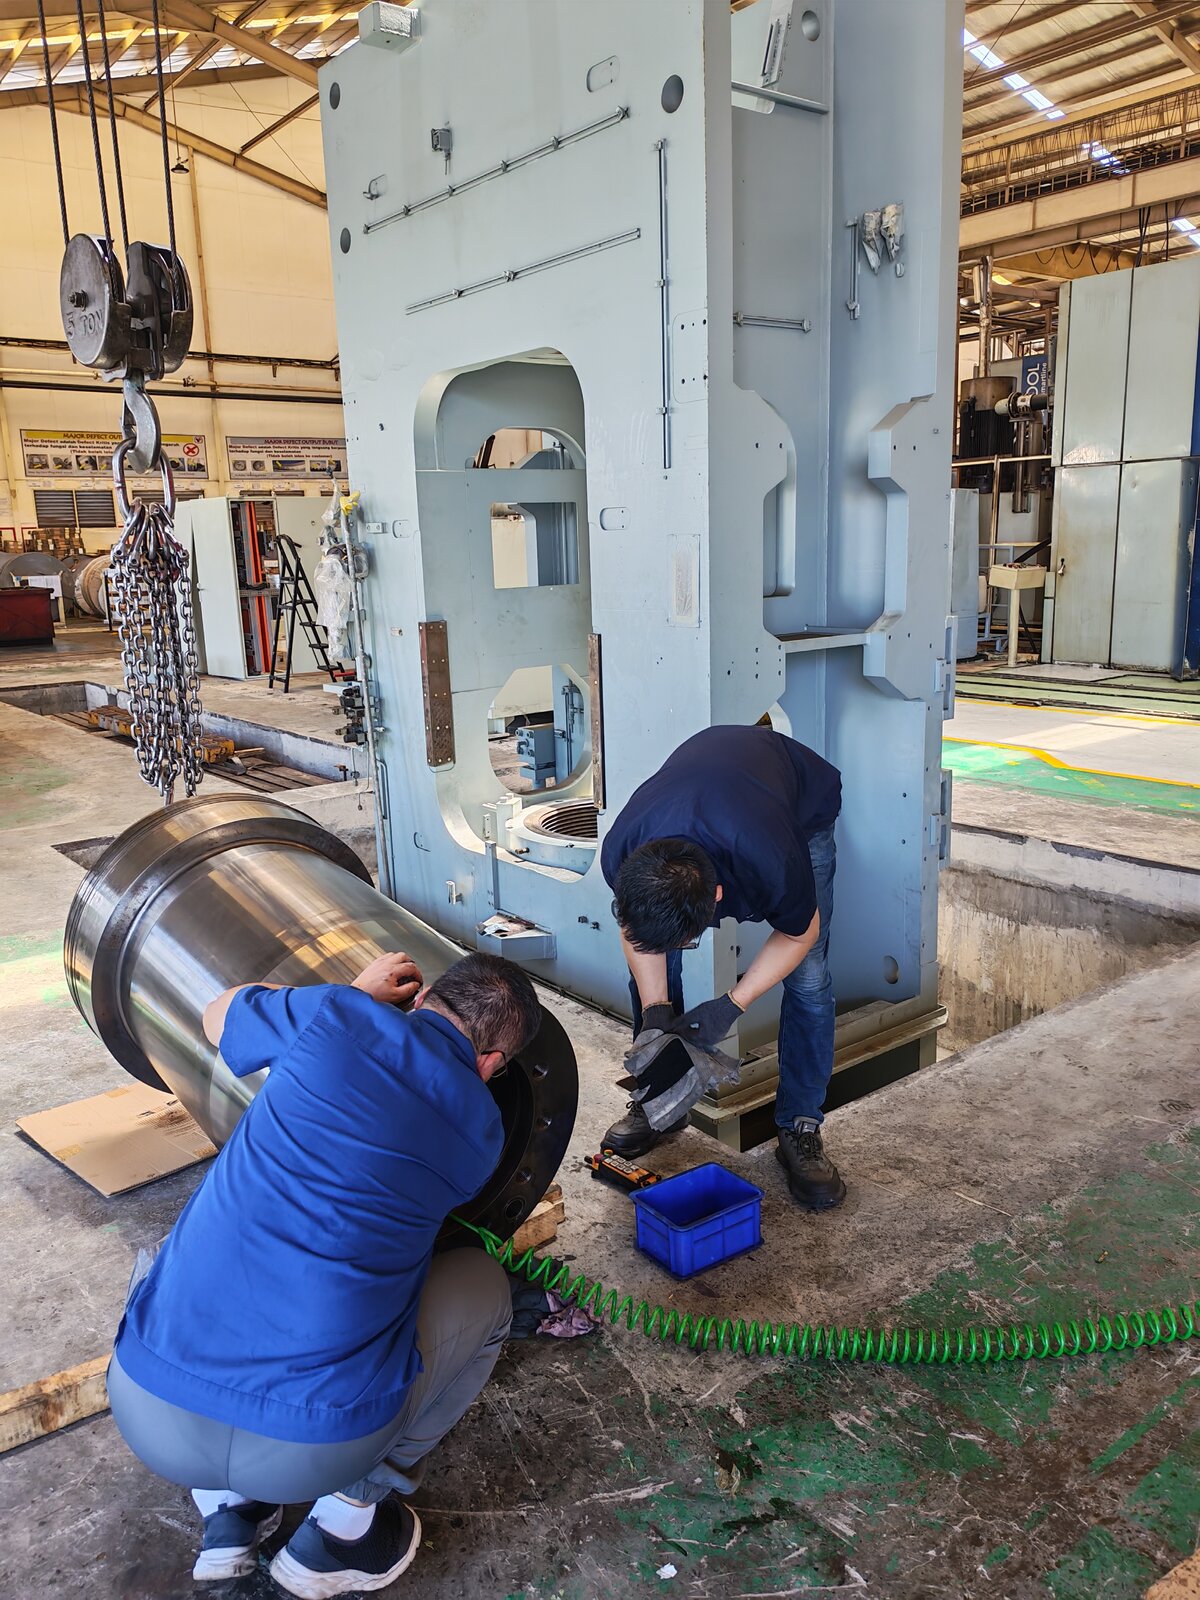
Cuando una prensa Feintool XTF o GKP de 15 años comienza a perder repetibilidad de contrapresión, los gerentes de planta enfrentan una elección: pagar tarifas de servicio OEM por una solución parcial, reemplazar la máquina por completo, o llamar a HS-FINEB. Nuestra división de servicio en campo restaura prensas Feintool, Mori, Schuler, Hydrel, Osterwalder, Asahi-Seiki y Nagano Seiko al 70-85% de la capacidad original al 30-45% del costo de reemplazo.

Cada reacondicionamiento comienza con un informe de condición documentado — prueba de presión del circuito hidráulico, medición de paralelismo del pisador, evaluación de desgaste de columnas guía y diagnóstico del sistema de control. Entregamos una propuesta de alcance fijo con costos detallados antes de comenzar cualquier trabajo, para que pueda compararla directamente con una cotización OEM o una solicitud de capital para prensa nueva.

Servicio en sitio de reacondicionamiento de prensa de fine blanking y reconstrucción de cilindros

Servicio en sitio de reacondicionamiento y retrofit de prensas

Marcas a las que Damos Servicio

FEINTOOL MORI SCHULER HYDREL OSTERWALDER ASAHI-SEIKI NAGANO SEIKO

Los nombres de marcas describen plataformas de equipo a las que nuestros ingenieros dan servicio. HS-FINEB es un proveedor de servicios independiente, no afiliado con estos fabricantes.

Por Qué HS-FINEB

Por Qué Elegir HS-FINEB

Cuatro décadas de ingeniería de prensas de fine blanking — no ensamblaje, no comercio. Cada máquina serie HF se configura en torno a la pieza, troquel y objetivo de producción del comprador, y luego se fabrica en nuestra propia planta bajo control de procesos ISO 9001:2015.

Fabricación Impulsada por Ingeniería

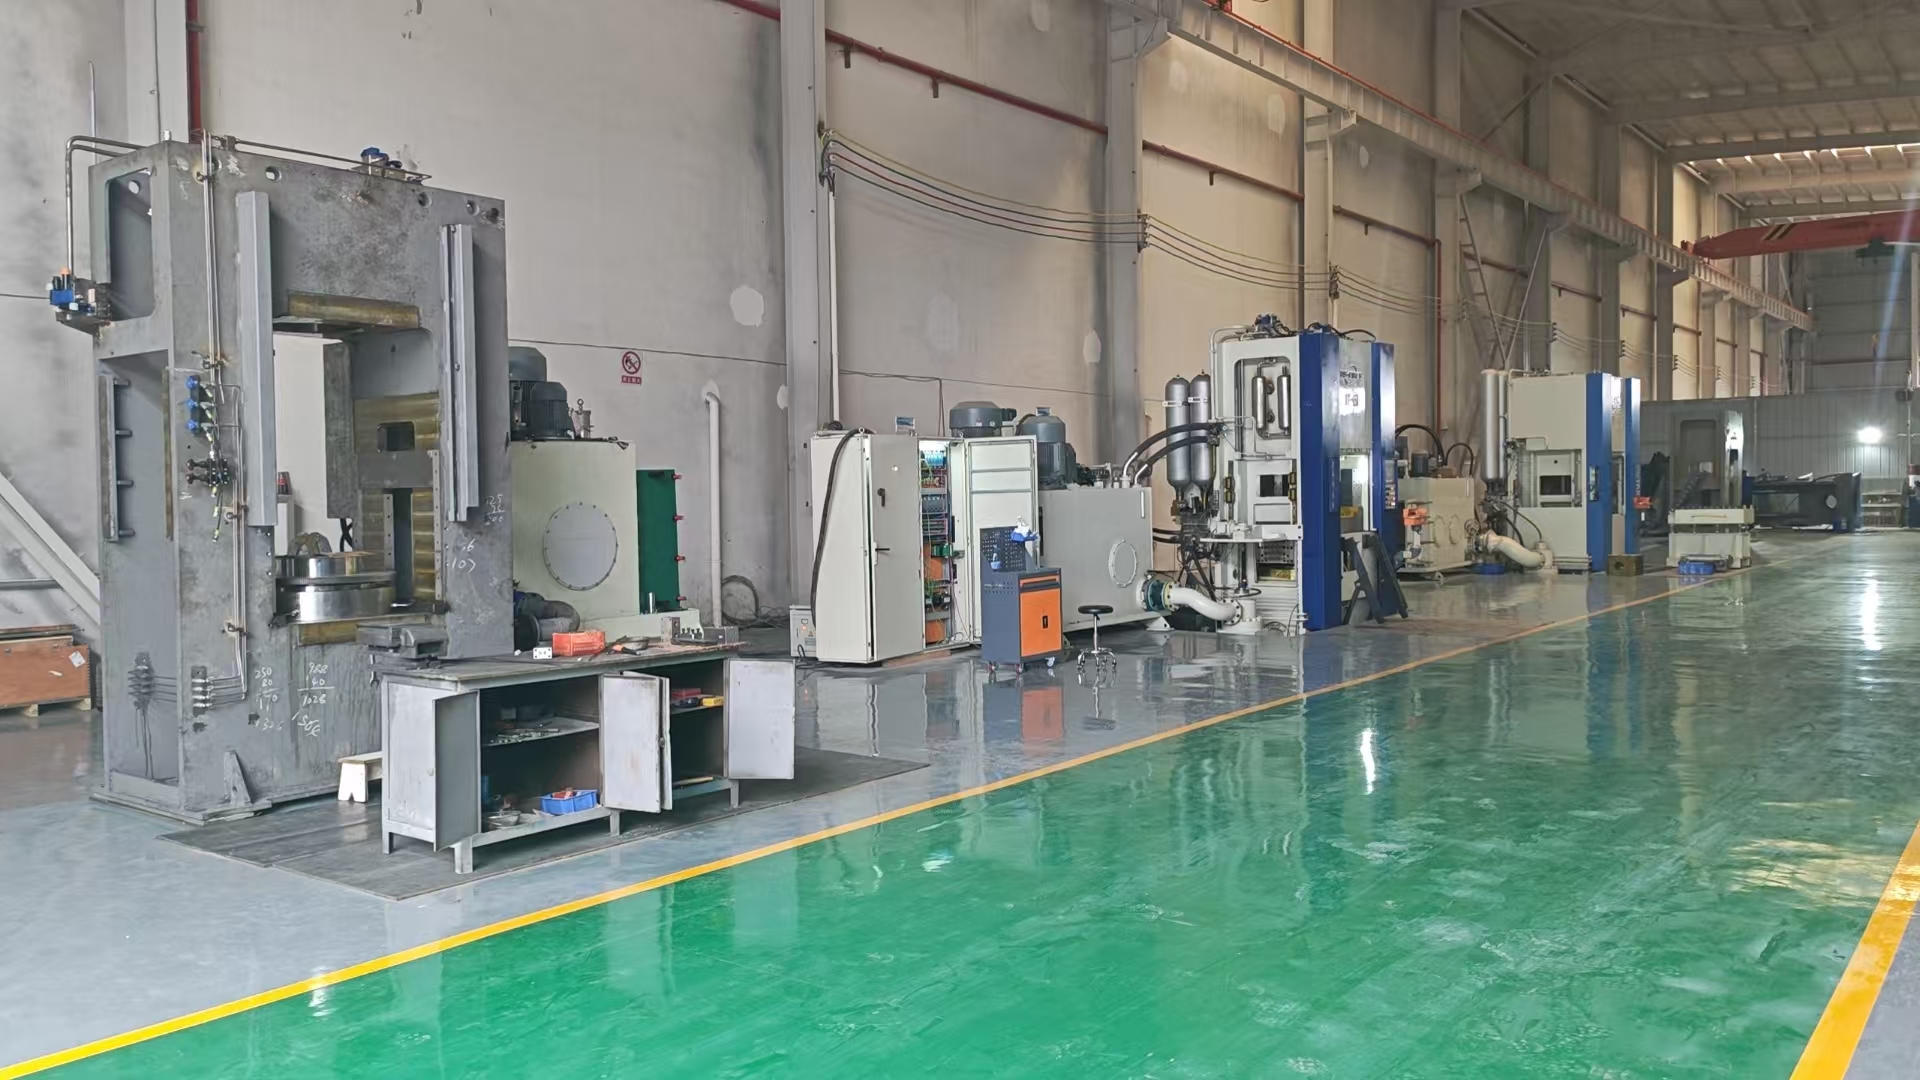
Durante casi 40 años, HS-FINEB ha diseñado y construido prensas de fine blanking de 200T a 1200T. Nuestra planta de más de 30.000 m² en Huangshi, Hubei alberga al equipo de ingeniería, centro de mecanizado CNC, banco de pruebas hidráulicas y piso de ensamblaje bajo un mismo techo — lo que significa que cada pisador, columna y colector hidráulico se fabrica, prueba e integra internamente, no se obtiene de catálogos de terceros.

Cuando envía un plano de pieza, nuestros ingenieros calculan la fuerza de corte exacta, el requisito de impacto del anillo V y la relación de contrapresión que exigen su material y geometría — y luego especifican juntos la plataforma, envolvente del troquel y sistema de alimentación. Esta es la razón por la que los compradores que migran del estampado convencional o del mecanizado al fine blanking eligen HS-FINEB: diseñamos el proceso, no solo enviamos una máquina.

  • ✓ ~40 años diseñando prensas de fine blanking hidráulicas de triple acción — no revendiendo ni ensamblando unidades de catálogo
  • ✓ Certificación ISO 9001:2015 y CE — cada pisador, columna y colector hidráulico fabricado bajo control de proceso documentado
  • ✓ Planta construida específicamente de más de 30.000 m² — ingeniería, mecanizado CNC, pruebas hidráulicas y ensamblaje final bajo un mismo techo
  • ✓ Ingeniería basada en plano de pieza — cálculo de fuerza, coincidencia de envolvente de troquel e integración de línea de alimentación antes de construir la prensa
Taller de fabricación de prensas de fine blanking HS-FINEB en Huangshi, China
Certificaciones de gestión de calidad ISO 9001 y CE de HS-FINEB

Envíe Su Plano de Pieza. Obtenga Una Configuración de Línea.

Envíe su plano, grado de material, espesor y volumen anual. Dentro de un día hábil, nuestros ingenieros devolverán una recomendación de plataforma, cálculo de fuerza, coincidencia de envolvente de troquel y especificación de alimentación de bobina — o una evaluación de reacondicionamiento si está restaurando una prensa existente.

Recursos Técnicos e Ideas de la Industria

Guías detalladas y referencias de ingeniería para profesionales del fine blanking

⚙

Tecnología de Fine Blanking

Hidráulica de triple acción, stinging del anillo V, contrapresión — los principios de ingeniería detrás de piezas perfectas.

⚒

Diseño de Troquel y Herramental

Arquitectura de troquel progresivo y compuesto, insertos de carburo, control de die-roll e intervalos de mantenimiento.

☀

Selección de Material

Desde C45 hasta S700MC — resistencia a la cizalla, elongación y clasificaciones de agrietamiento de borde para más de 20 aceros de fine blanking.

☰

Guía de Compra de Prensa

Cálculo de fuerza, selección de tonelaje, análisis ROI y lista de verificación de inspección de 12 puntos para prensas usadas.

⚙

Línea de Producción Completa

Alimentación de bobina, lubricación, prensa, gestión de chatarra y apilamiento — configure una línea completa de fine blanking.

✦

Desbarbado y Pulido

Acabado vibratorio, esmerilado de banda y equipo de desbarbado con cepillo para bordes de pieza sin die-roll.

★

Casos de Estudio

Proyectos reales de fine blanking — pinzas de freno, reclinables de asiento, engranajes y placas de embrague.

?

Preguntas Frecuentes

Respuestas a las 12 preguntas más frecuentes sobre selección, operación y mantenimiento de prensas de fine blanking.

⚙

Frenos Automotrices

Placas de pinza de freno, anillos de sensor ABS y shims de pastilla — bordes de cizallamiento 100% para componentes críticos de seguridad.

⚙

Mecanismos de Asiento

Engranajes de reclinable, trinquetes de bloqueo y rieles deslizantes — vida útil de 30.000+ ciclos con precisión AGMA Q8.

⚙

Engranajes de Transmisión

Engranajes rectos, helicoidales y planetarios fine blanked a AGMA Q8-9 — eliminando el tallado bajo módulo 3.

⚙

Cerrajería y Seguridad

Cerraduras de cilindro, dientes de cerrojo y placas de tambor con precisión de nivel micrón en una sola carrera.

⚙

Conectores Electrónicos

Terminales sin rebaba, pines de contacto y escudos EMI a tamaños de característica de 0,1 mm para electrónica de alta densidad.

⚙

Soluciones de Engranajes

Producción completa de engranajes: diseño de troquel, selección de material, cálculo de fuerza y tratamiento térmico post-corte.

⚙

Soluciones de Pinza de Freno

Cuerpos de pinza en blanco, soportes de montaje y orificios de pistón — 40-60% de ahorro de material vs CNC desde tocho.

⚙

Soluciones de Reclinable de Asiento

Segmentos de engranaje, trinquetes de bloqueo y placas de leva — piezas listas para ensamblaje en un troquel progresivo de 4 estaciones.

⚙

Reacondicionamiento Feintool

Restauración de prensas XTF, MJP y GKP al 35% del costo de reemplazo OEM — hidráulica, retrofit CNC, guiado.

⚙

Reparación de Prensa Mori

Reconstrucción de cilindros Mori Iron y Mori Seiki, restauración de guiado y retrofit CNC por ingenieros especialistas de marca.

⚙

Servicio Schuler

Cinética de palanca, sincronización servo-hidráulica y retrofit Beckhoff para prensas de fine blanking Schuler MST y FBA.

⚒

Diseño de Troquel Progresivo

Troqueles de fine blanking progresivos multi-estación para engranajes, trinquetes y geometrías complejas de alto volumen a 60+ SPM.

✦

Servicios de Post-Procesamiento

Vibración, cepillado, esmerilado de banda y desbarbado ultrasónico para acabados de borde Ra 0,4 en piezas fine blanked.

⚙

Aligeramiento EV

Bandejas de batería, laminaciones de motor y componentes estructurales EV desde AHSS y aluminio mediante fine blanking.

⚙

Componentes de Robot

Flexsplines de reductor armónico, engranajes de articulación y levas de precisión para robótica humanoide a tolerancias IT7±8.

⚙

Placas de Pila de Combustible

Placas bipolares de acero inoxidable para celdas de combustible de hidrógeno PEM a precisión de canal de 0,1 mm y cero rebaba.

⚙

Laminaciones de Motor

Laminaciones de estator y rotor de motor EV en acero eléctrico a sub-0,5 mm de espesor con entrelazado.

?

Guía de Solución de Problemas

Diagnóstico sistemático de fallas para desgarro, die-roll, altura de rebaba y errores de posicionamiento con acciones correctivas.

⚙

Máquinas Usadas

Prensas Feintool, Mori y Schuler usadas certificadas con reacondicionamiento completo, garantía e instalación.

Últimas Noticias de la Industria de Fine Blanking →

💬