🇩🇪Deutsch
ISO 9001 zertifiziert | ~40 Jahre Erfahrung

Feinschneidmaschinen Auf Ihr Bauteil Zugeschnitten, Werkzeug und Produktionslinie

Senden Sie uns eine Bauteilzeichnung. Wir reverse-engineeren die Werkzeug-Hüllkurve, Werkstoffgüte und Produktionsmenge zu einer kompletten Feinschneidlinie — Presse, Bandzuführung, Werkzeugschnittstelle und Entgratzelle — kalibriert auf 100% Schnittkantenqualität bei den SPM, die Ihre Linie benötigt. Keine Katalogpressen. Keine generischen Konfigurationen.

40
Jahre Erfahrung
30000
m² Werksfläche
126
Mitarbeiter
9
Pressenmodelle
200
-1200T Bereich
HF-Serie-Plattform

Wählen Sie Ihre Feinschneidpresse

Die neun Plattformen der HF-Serie decken 200T bis 1200T ab, aber die Tonnage allein bestimmt nie die Konfiguration. Unsere Ingenieure gehen von Ihrer Bauteilzeichnung aus: Werkstoffdicke, Schnittumfang, Schnittgrat-Toleranz und Ziel-SPM diktieren die V-Ring-Kraft, den Gegendruck und die Werkzeug-Hüllkurve — dann ordnen wir die Plattform diesen Anforderungen zu.

HF-200HF-200 200-Tonnen Feinschneidpresse

HF-200 Feinschneidpresse

Wenn Ihr Bauteil 100% Schnittkantenqualität an Messing-Verbindern oder Schließzylindern aus unlegiertem Stahl bis 8 mm Dicke verlangt, aber das Jahresvolumen eine 400T-Plattform nicht rechtfertigt, liefert die HF-200 Feinschneid-Präzision bei konventionellen Stanzgeschwindigkeiten — bis zu 80 SPM mit unabhängig programmierbarem V-Ring und Gegendruck.

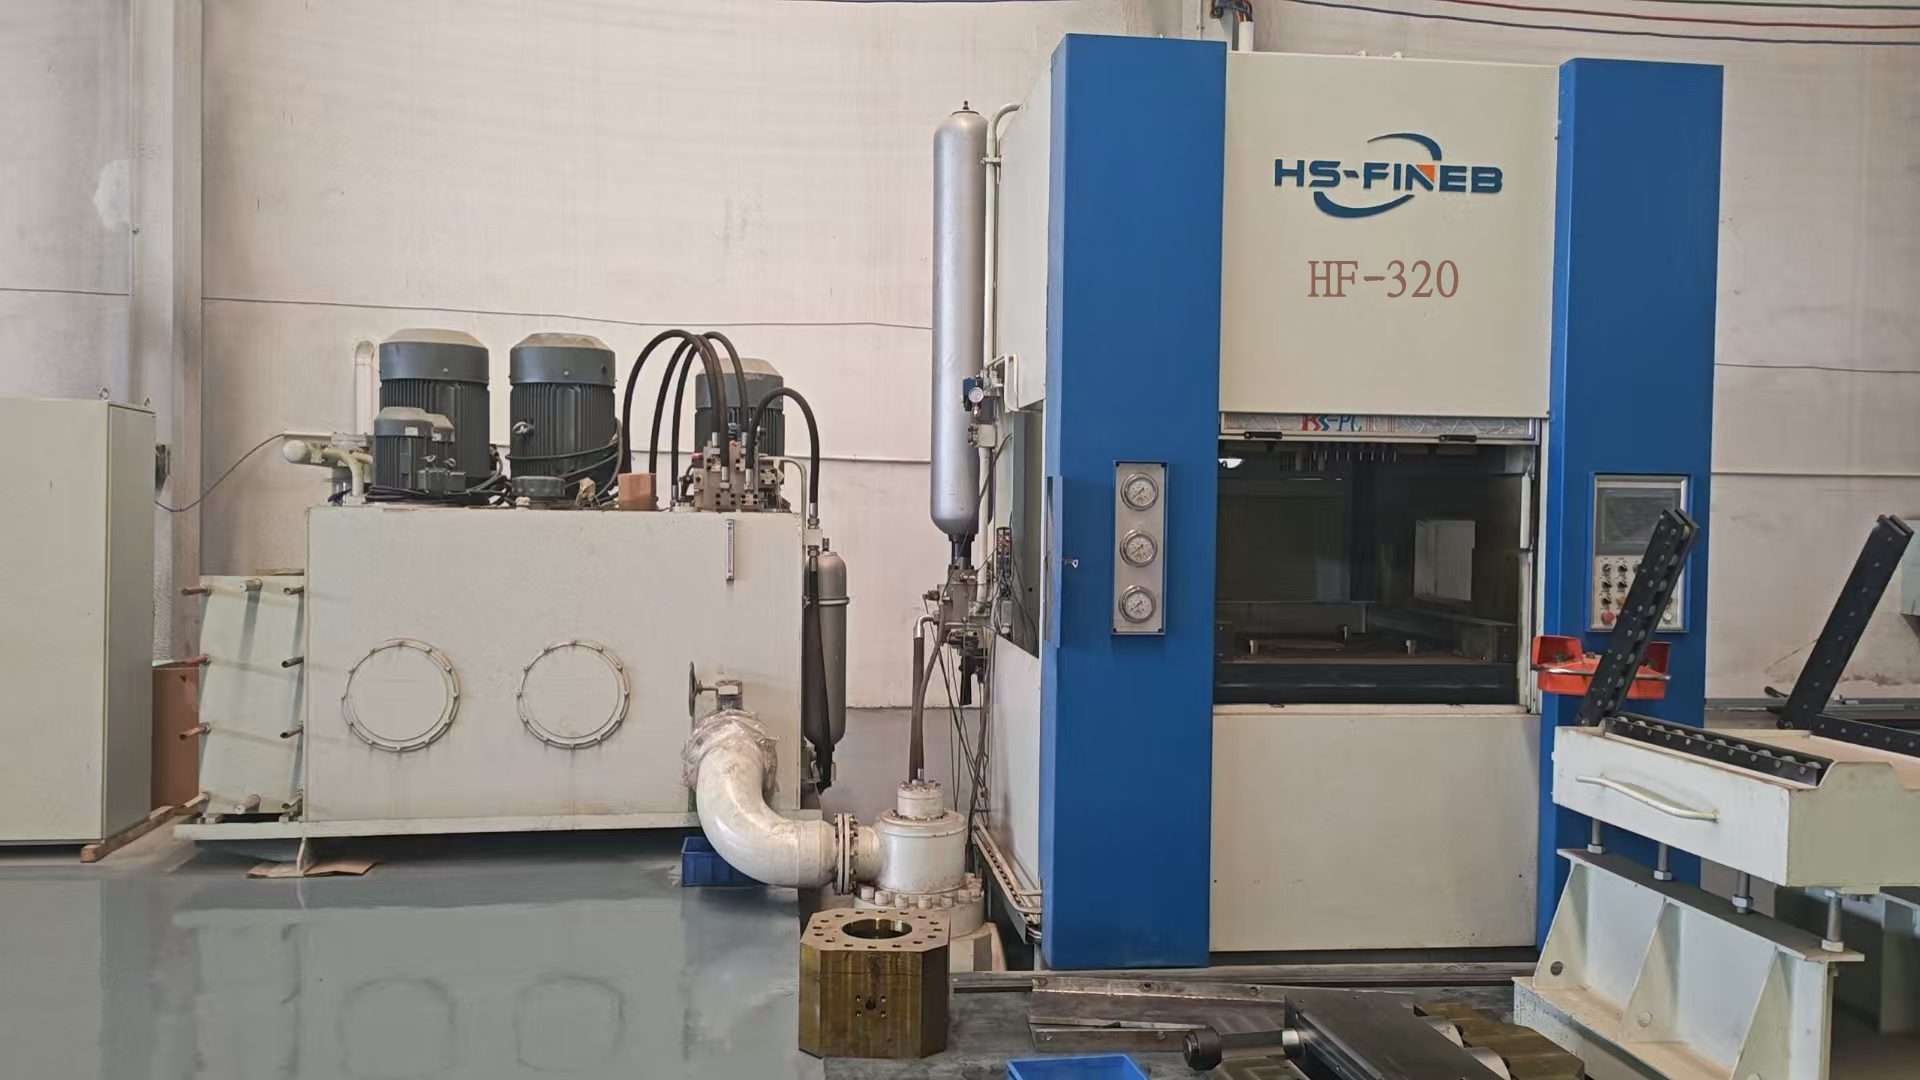
HF-320HF-320 320-Tonnen Feinschneidpresse

HF-320 Feinschneidpresse

Der ideale Bereich für Sitzversteller-Zahnräder und Kupplungsscheiben aus 16MnCr5 oder C45 bis 12 mm. Wenn ein Tier-1-Zulieferer 70 SPM mit Schnittgrat unter 10% der Werkstoffdicke und IT7±8 Loch-Profil-Positionierung benötigt, hält das hydraulische Dreifach-Wirkungssystem der HF-320 — 1600 kN V-Ring, 800 kN Gegendruck — die Planheit im gesamten Hub innerhalb 0,05 mm.

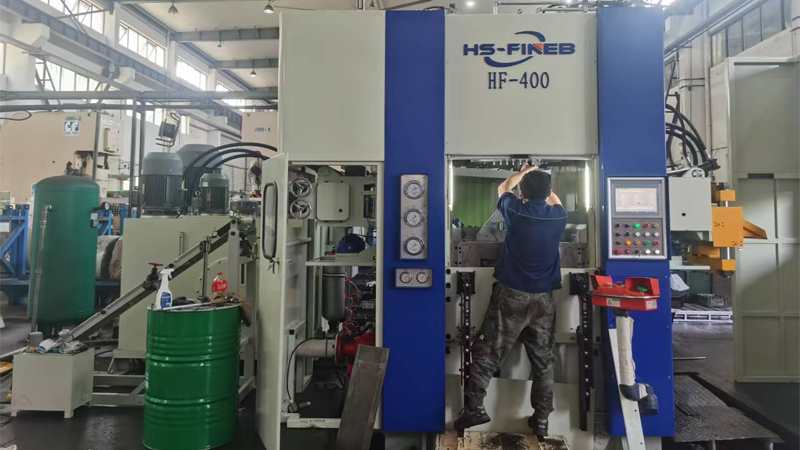
HF-400HF-400 400-Tonnen Feinschneidpresse

HF-400 Feinschneidpresse

Wenn Brems-Backplatten aus HSLA S500MC oder Türschloss-Komponenten aus C45 gratfreie Schnittkanten bei 14 mm Dicke erfordern, liefert die HF-400 die 2000 kN V-Ring-Aufprallkraft, die erforderlich ist, um Risszonen-Abreißen zu verhindern. Der 650x650 mm Arbeitstisch nimmt größere Werkzeugsätze für Mehrstationen-Folgeschnitt-Layouts auf.

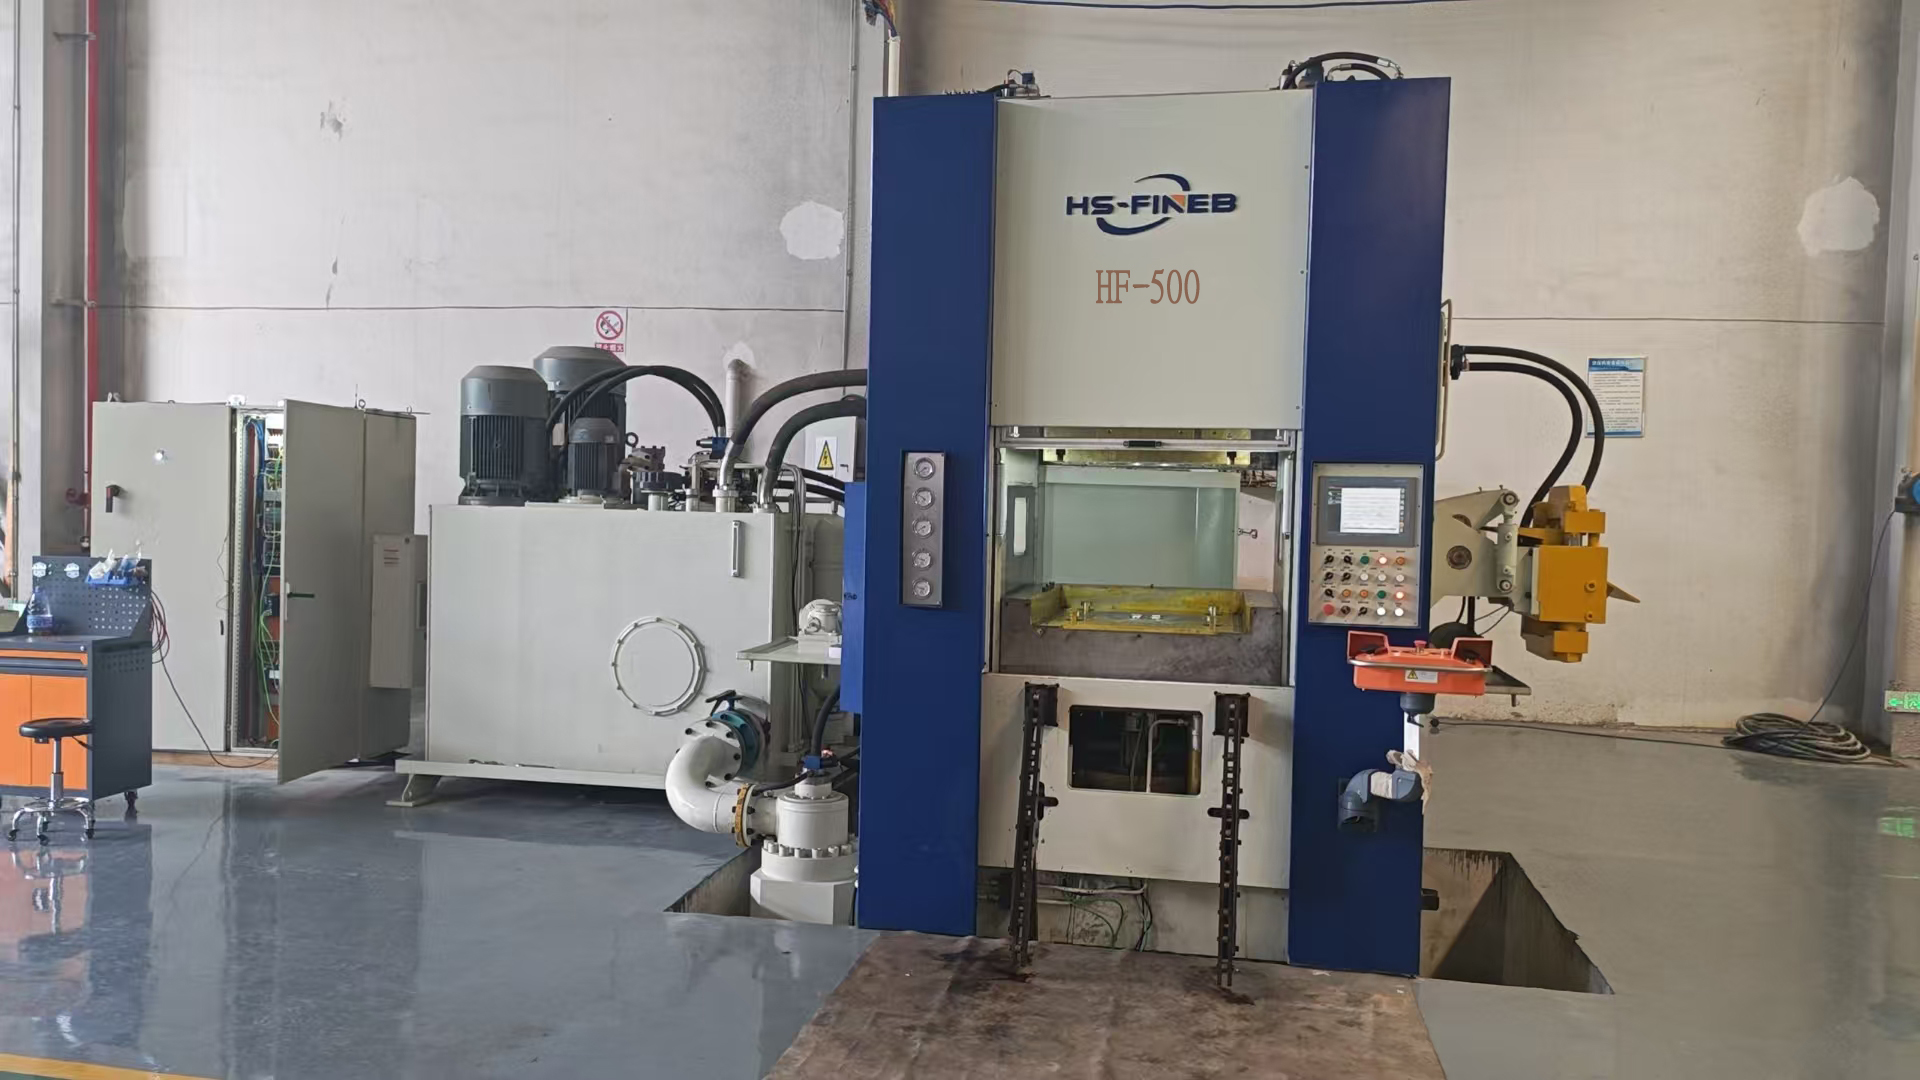
HF-500HF-500 500-Tonnen Feinschneidpresse

HF-500 Feinschneidpresse

Entwickelt für Antriebsstrang-Halter und Bremssattel-Befestigungen aus S500MC oder 16MnCr5 bis 15 mm. Wenn ein Käufer von spanend gefertigten Bauteilen auf Feinschneiden umstellt, erzeugen die 2500 kN Ringzahnkraft und 1250 kN Gegendruck der HF-500 Schnittkanten, die Fräsen und Schleifen ersetzen — und senken die Teilekosten bei hochvolumigen Strukturbauteilen um 40-60%.

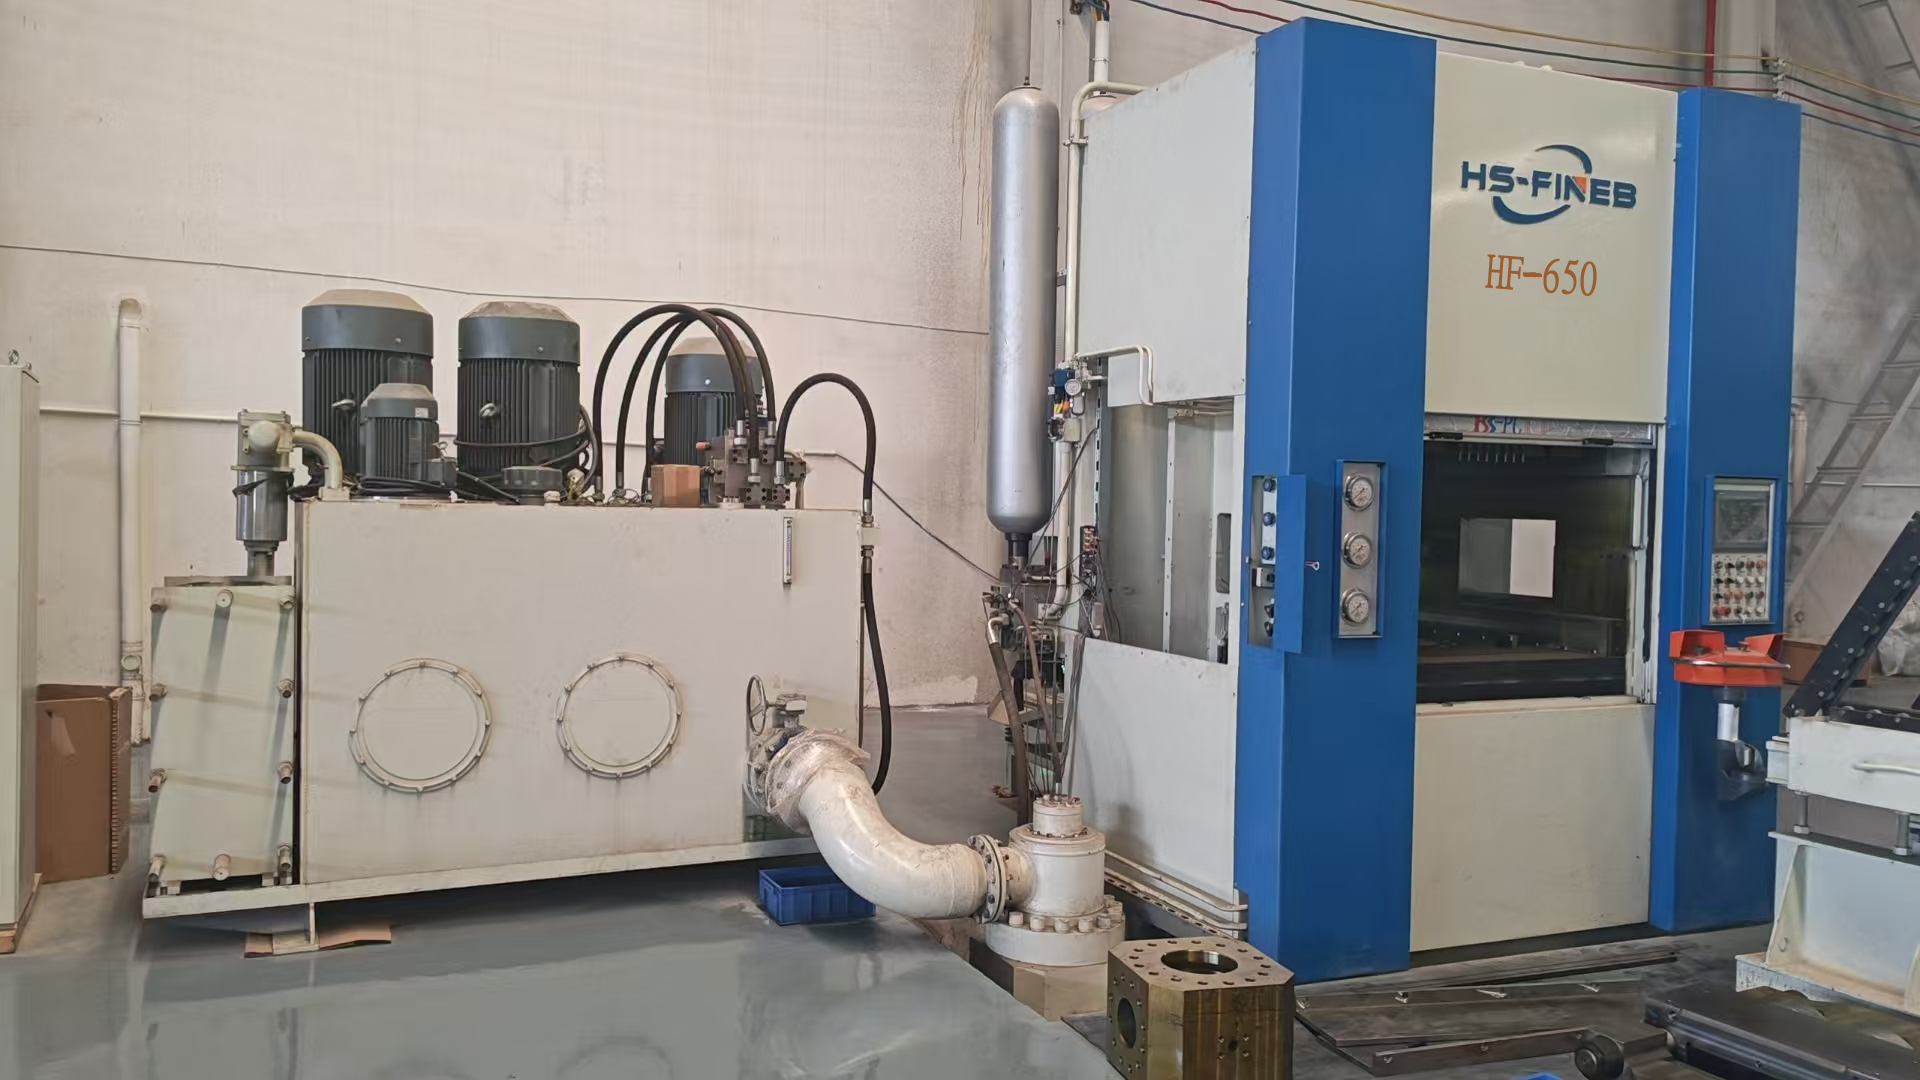
HF-650HF-650 650-Tonnen Feinschneidpresse

HF-650 Feinschneidpresse

Ausgewählt, wenn Getriebe-Ringzahnräder 200 mm Teilkreisdurchmesser überschreiten oder dickwandige Strukturbauteile 16 mm in 16MnCr5 erreichen. Die 3250 kN V-Ring-Kraft der HF-650 hält die volle Werkstoff-Verdichtung bei hochkohlenstoffhaltigen und legierten Stählen aufrecht, wo der Schnittgrat unter 0,3 mm bleiben muss — kritisch für Zahnräder, die nach dem Schneiden ohne spanende Nacharbeit direkt kämmen.

HF-700HF-700 700-Tonnen Feinschneidpresse

HF-700 Feinschneidpresse

Gebaut für Mehrstationen-Folgeschnitt-Anwendungen, bei denen ein einziger Hub ein montagefertiges Bauteil erzeugt — denken Sie an Sitzschienen-Verriegelungsplatten oder Sicherheitsgurt-Retraktor-Zahnräder mit umgeformten Merkmalen und gestanzten Löchern in einem Durchgang. Der 900x700 mm Tisch und die 3500 kN V-Ring-Kraft tragen komplexe Werkzeug-Stapel bis 18 mm Werkstoffdicke.

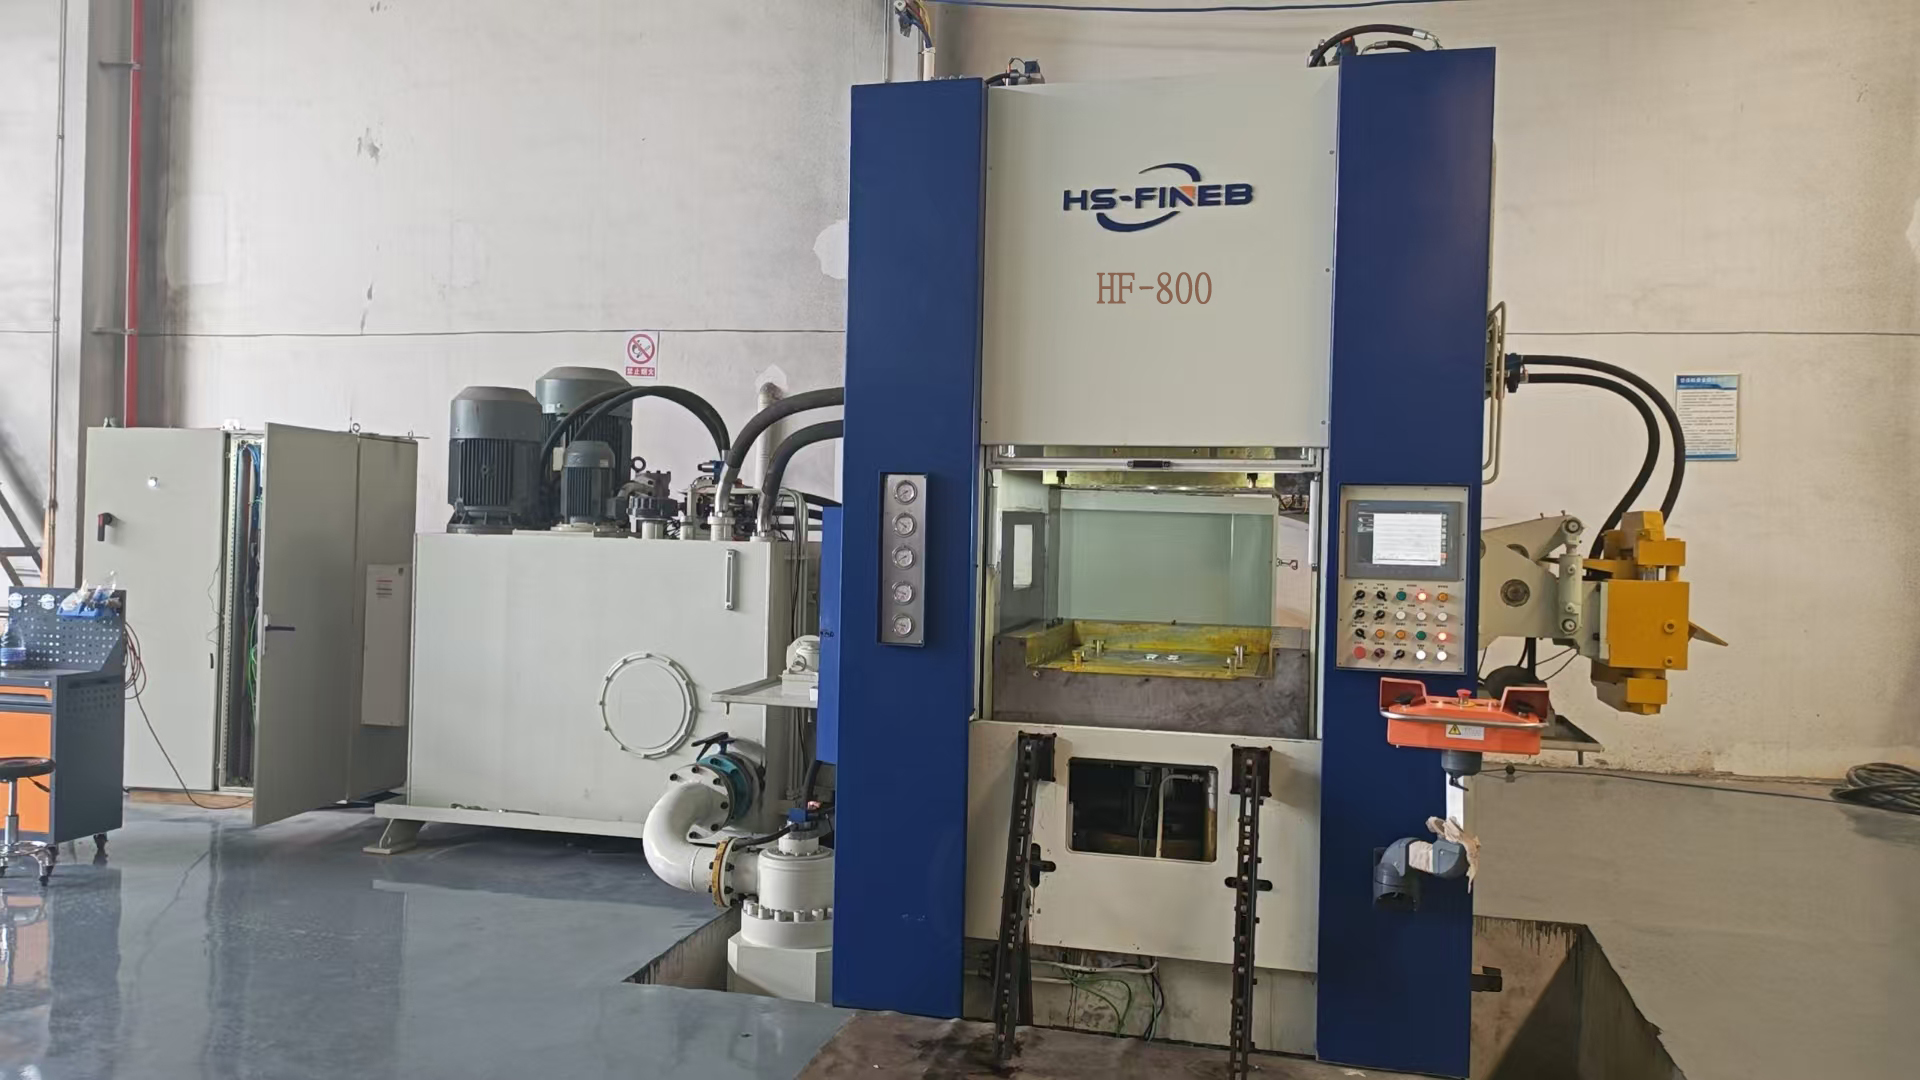
HF-800HF-800 800-Tonnen Feinschneidpresse

HF-800 Feinschneidpresse

Wenn LKW-Chassis-Halter, Landmaschinen-Verbindungsplatten oder Schwerlast-Kettenräder 20 mm dicke Feinschnittkanten in S500MC oder C60 verlangen, liefert die HF-800 4000 kN V-Ring-Aufprallkraft mit einer Werkzeug-Hüllkurve von 950x950 mm. Käufer, die brenngeschnittene + spanend gefertigte Teile ersetzen, sehen den Return-on-Investment bei typischen Schwerindustrie-Volumina in 8-14 Monaten.

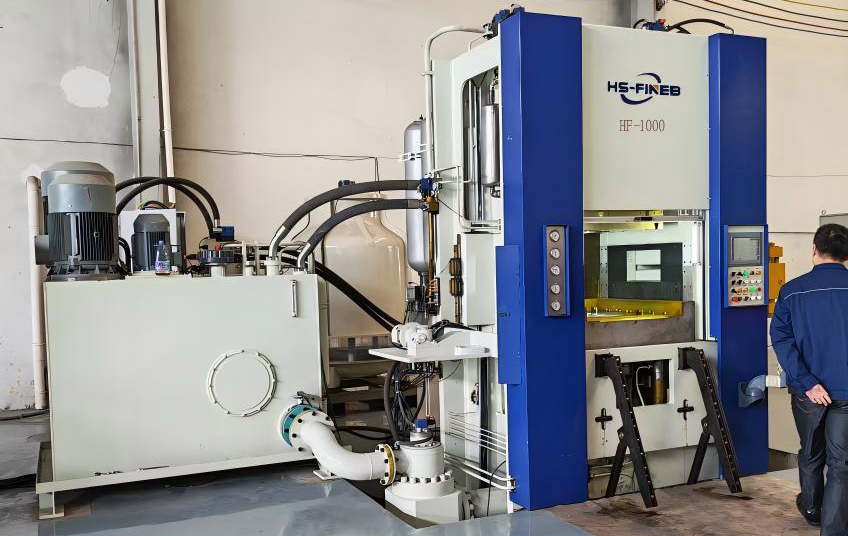
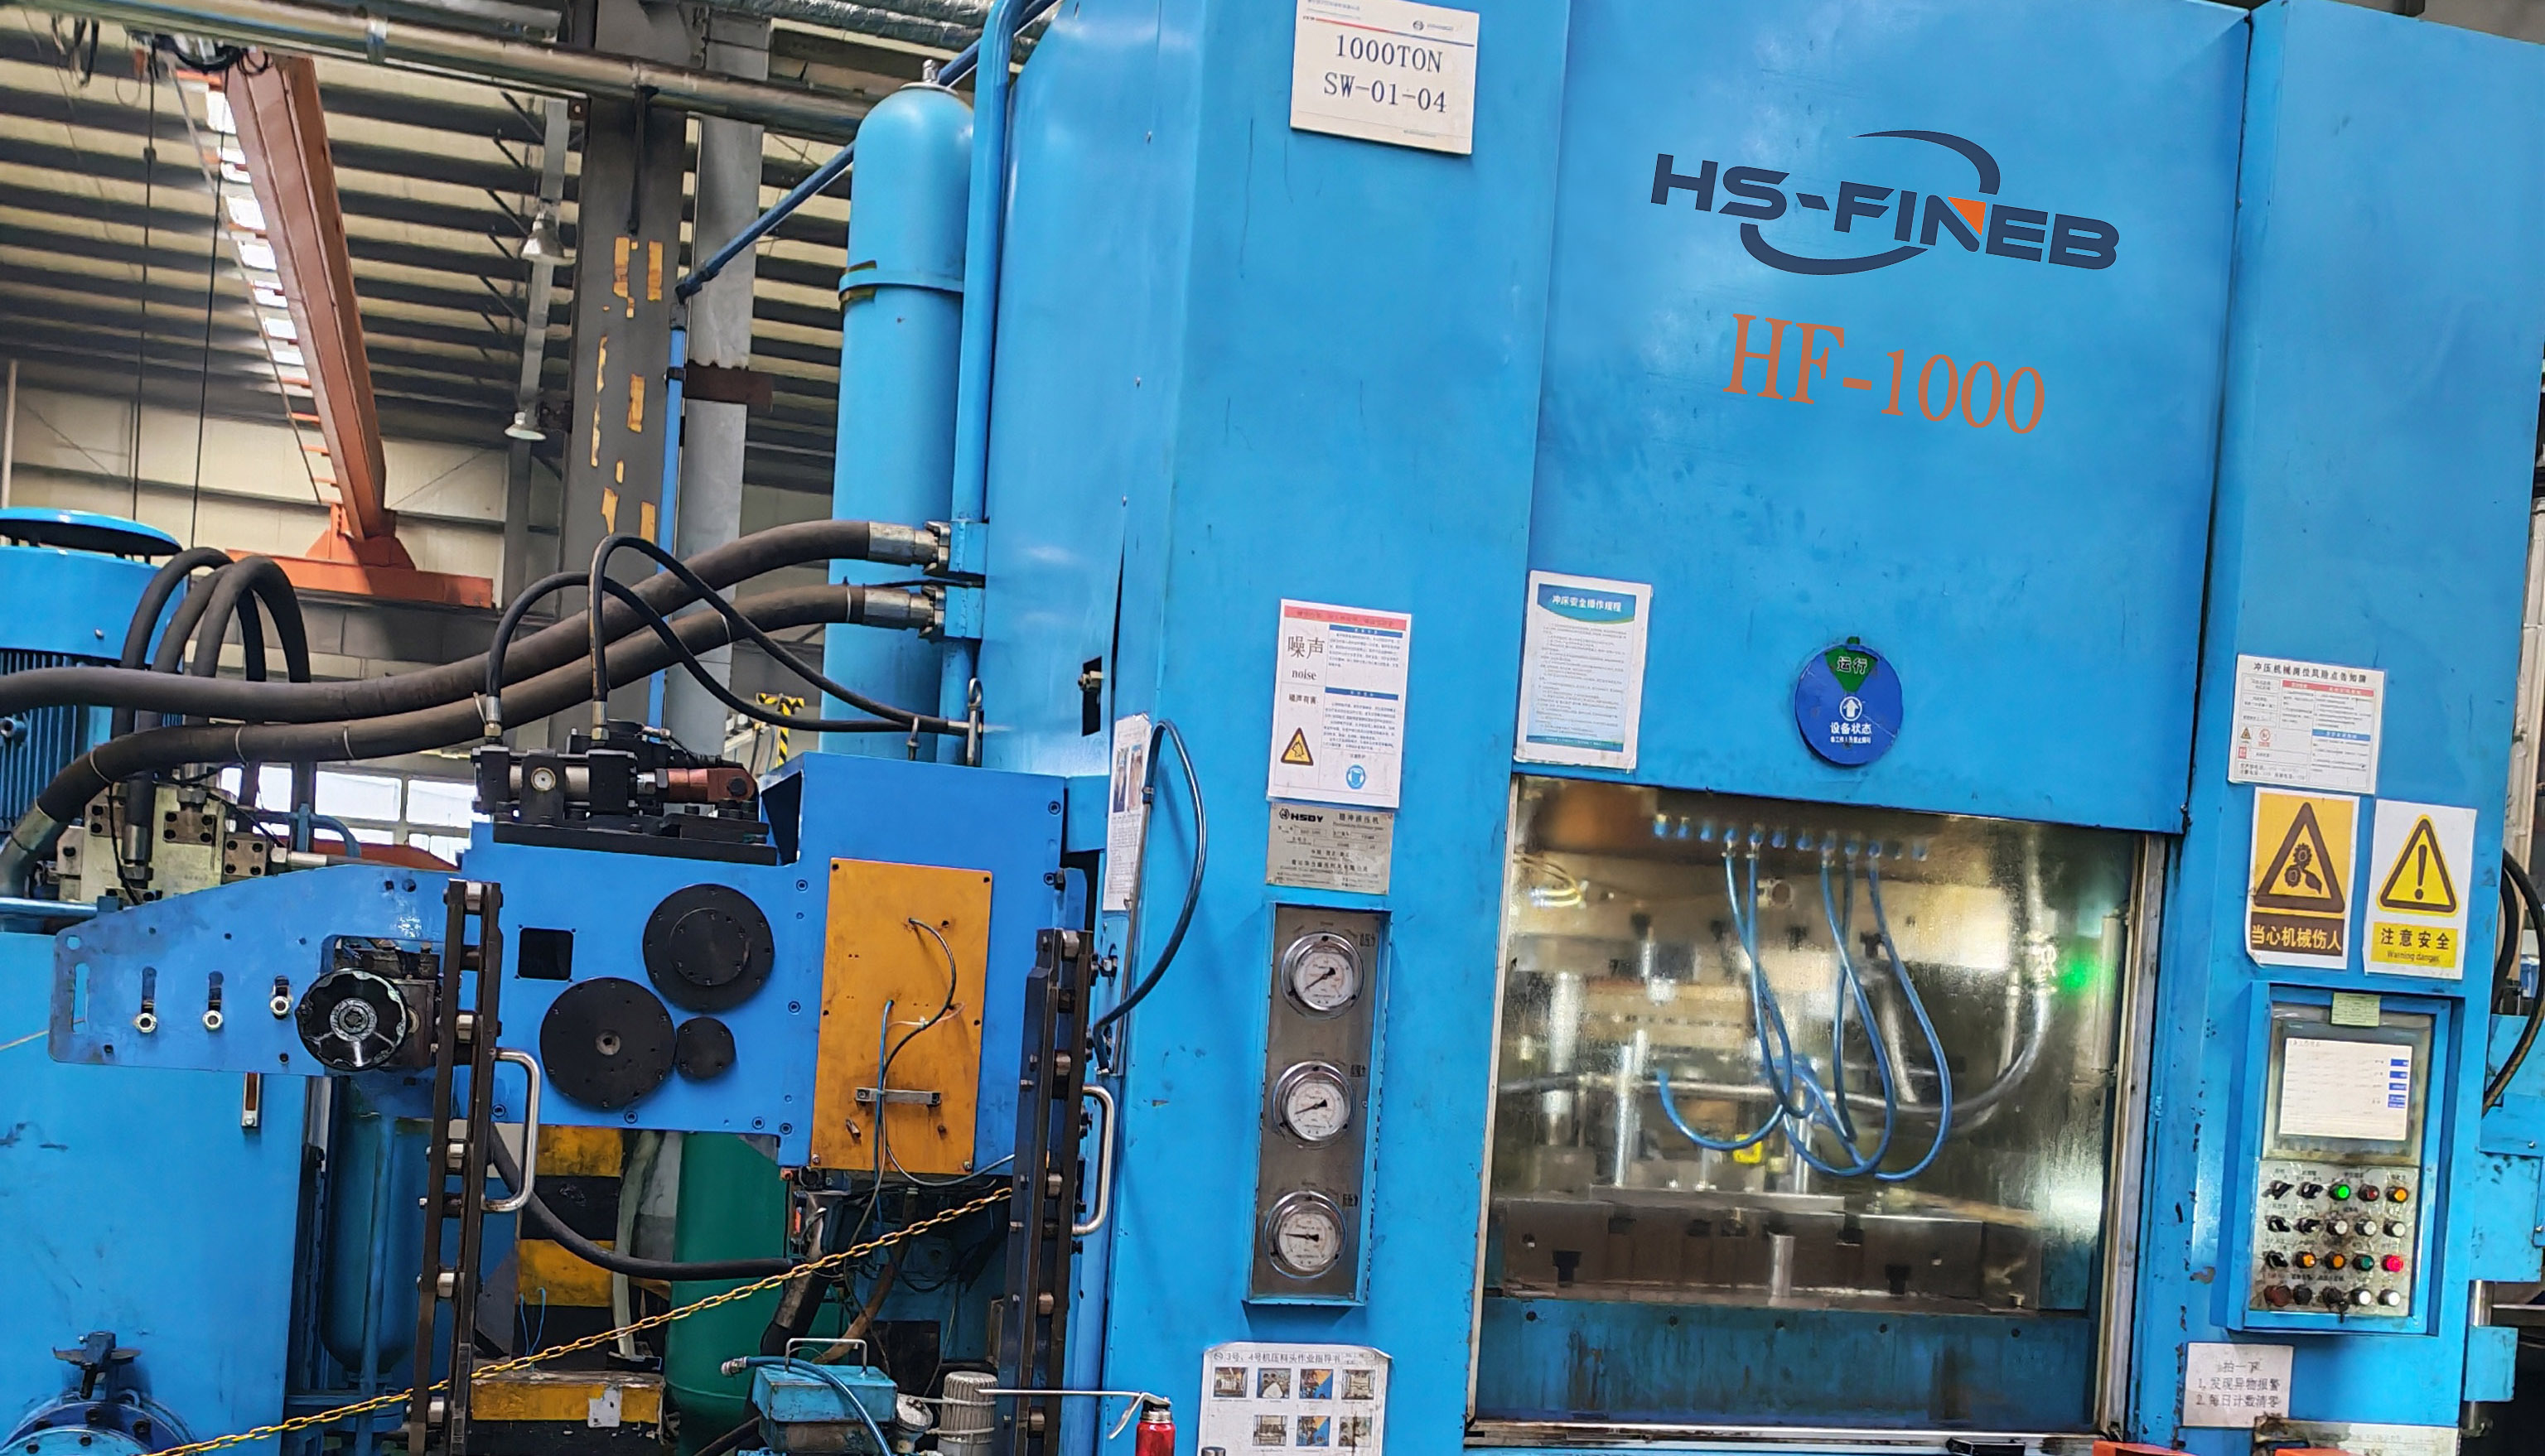
HF-1000HF-1000 1000-Tonnen Feinschneidpresse

HF-1000 Feinschneidpresse

Für übergroße Antriebsstrang-Gehäuse, Kran-Seilscheibenplatten und Schienenfahrzeug-Strukturbauteile bis 22 mm Dicke. Die 5000 kN Ringzahnkraft und 2500 kN Gegendruck der HF-1000 halten rissfreies Schneiden bei hochfesten legierten Stählen aufrecht, wo konventionelles Schneiden zerrissene Kanten erzeugen und spanende Nacharbeit am gesamten Bauteilumfang erfordern würde.

HF-1200HF-1200 1200-Tonnen Feinschneidpresse

HF-1200 Feinschneidpresse

Die Flaggschiff-Plattform für die anspruchsvollsten Feinschneidanwendungen — Verschleißplatten für Bergbauausrüstung, Windturbinen-Bremsscheiben und schwere Schienenfahrzeug-Komponenten bis 25 mm in S700MC oder gleichwertig. Die 6000 kN V-Ring-Kraft, 3000 kN Gegendruck und der 1200x1200 mm Arbeitstisch der HF-1200 repräsentieren das Maximum dessen, was hydraulisches Feinschneiden mit Dreifach-Wirkung in einem einzigen Hub erreichen kann.

Komplette Produktionslinie

Bauen Sie eine Komplette Feinschneidlinie

Eine Feinschneidpresse erzeugt ohne ihr peripheres Ökosystem Schrott. Werkzeug-Hüllkurve, Bandbreite, Werkstoffausbringung, Entgratverfahren und Teilehandhabungslogik müssen als eine Zelle konstruiert werden — und dieses Engineering beginnt vor, nicht nach der Pressenauswahl.

1

Pressenplattform

Wir berechnen die Gesamtschnittkraft aus dem Schnittumfang, der Werkstoffdicke und der Scherfestigkeit Ihres Bauteils — und addieren dann die V-Ring-Aufprall- und Gegendruckanforderungen. Das Ergebnis bestimmt, welche HF-Plattform und Kraftkonfiguration zu Ihrem Werkzeug passt.

2

Werkstoffzuführung

Bandbreite, Coilgewicht und Werkstoffgüte bestimmen Haspelkapazität, Anzahl der Richtwalzen und Vorschubgenauigkeit. Wir stimmen das Bandzuführungssystem auf Ihren Pressentakt ab, sodass der Bandvorschub synchron zur Ziel-SPM ohne Fehlzuführungen bleibt.

3

Werkzeug & Prozess

V-Ring-Geometrie, Schneidspalt und Auswerfer-Timing werden gemeinsam mit den Pressenkraftkurven konstruiert. Unser Werkzeugteam überprüft Ihr Werkzeug-Layout gegen die Werkzeug-Hüllkurve der gewählten Plattform, den Stößelhub und die Kraftverfügbarkeit vor der endgültigen Spezifikation.

4

Fertigstellung

Gratentfernung, Sensorik im Werkzeug, Teileauswurf und nachgelagerte Inspektion werden von Tag eins in das Zell-Layout integriert. Wir spezifizieren die Entgratmethode — Schleifband, Vibrations- oder thermisches Verfahren — basierend auf Ihrer Bauteilgeometrie und den Schnittkanten-Qualitätsanforderungen.

Warum Feinschneiden

Ein Pressenhub Kann Bohren, Fräsen, Schleifen Ersetzen

⚙

Saubere Schnittkantenqualität

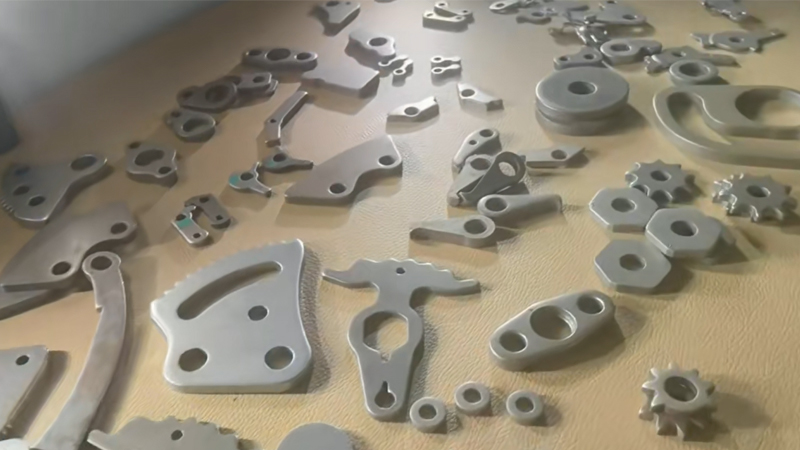
Ein auf einer HF-Serie-Presse geschnittenes Zahnrad tritt mit einer 100% glatten Schnittkante hervor — ohne Bruchzone, ohne sekundäres Fräsen. Bei 16MnCr5 mit 6 mm bleibt der Schnittgrat unter 0,5 mm und die Grathöhe unter 0,1 mm. Ein einziger Hub ersetzt Bohr-, Fräs- und Schleifoperationen, die sonst drei Maschineneinrichtungen und 40% mehr Werkstoff verbrauchen würden.

⚡

Höhere Effizienz

Wenn eine Brems-Backplatte von CNC-Bearbeitung auf Feinschneiden wechselt, sinkt die Taktzeit von 45 Sekunden auf unter 1 Sekunde bei 60 SPM. Die Teilekosten sinken um 50-70%, sobald das Volumen 50.000 Einheiten jährlich übersteigt, und die Dimensionswiederholbarkeit verbessert sich von der natürlichen Variation der Bearbeitung zu konsistentem IT7±8 in jeder Charge.

✓

Enge Toleranzen

Feinschneiden hält IT7±8 Dimensionsgenauigkeit, Planheit innerhalb 0,05 mm und Loch-Profil-Positionierung bei ±0,02 mm — in einem einzigen Hub, ohne sekundäre Bemessung. Bei Sitzversteller-Zahnrädern bedeutet dies, dass die Zähne bei der Montage ohne Messen oder Sortieren kämmen. Bei Steckverbinder-Terminals bedeutet dies Pitch-Konsistenz, auf die Bestückungsautomaten bei voller Liniengeschwindigkeit vertrauen können.

Anwendungen

Feinschneidanwendungen

Feinschneiden wird spezifiziert, wenn ein Bauteil eine 100% Schnittkante, IT7±8 Toleranz und kontrollierte Planheit erfordert — Bedingungen, die konventionelles Stanzen unzureichend und Mehrachsen-Bearbeitung bei Volumen unwirtschaftlich machen.

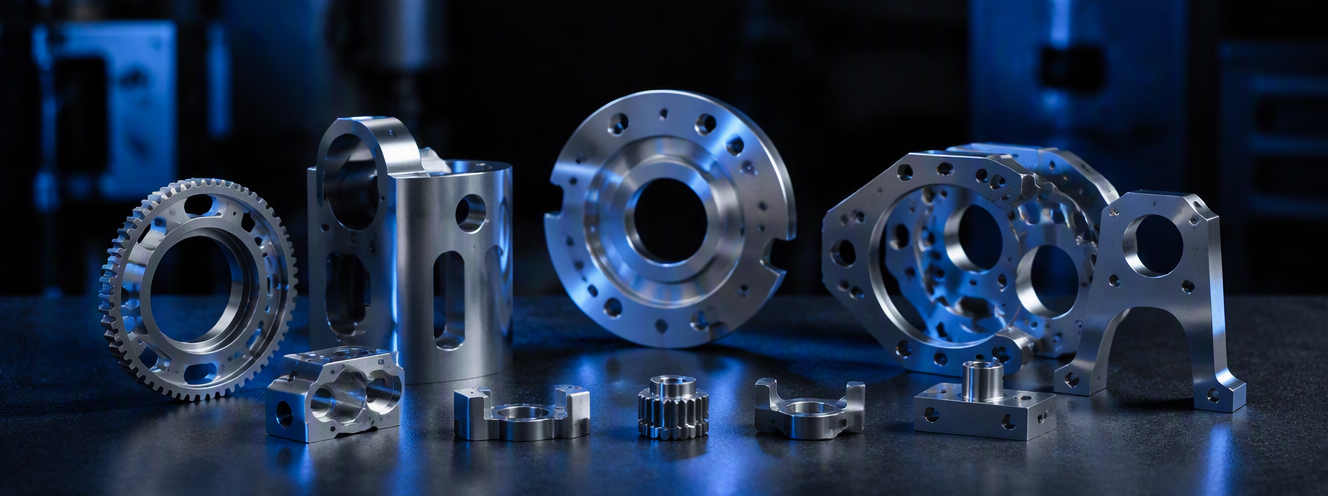
Feinschneid-Präzisionsbauteile für die Automobilindustrie auf dunklem Hintergrund

Automobil

Sitzversteller-Zahnräder aus 16MnCr5 bei 6 mm mit IT7±8 Zahnpositionierung, Bremssattel-Halter aus S500MC bei 12 mm, Getriebe-Ringzahnräder aus C45 — alle verlangen 100% Schnittkanten, die sekundäre Zahnrad-Bearbeitung eliminieren.

  • Zahnräder & Kupplungsscheiben
  • Sitzversteller-Bauteile
  • Brems-Backplatten
  • Türschloss-Komponenten
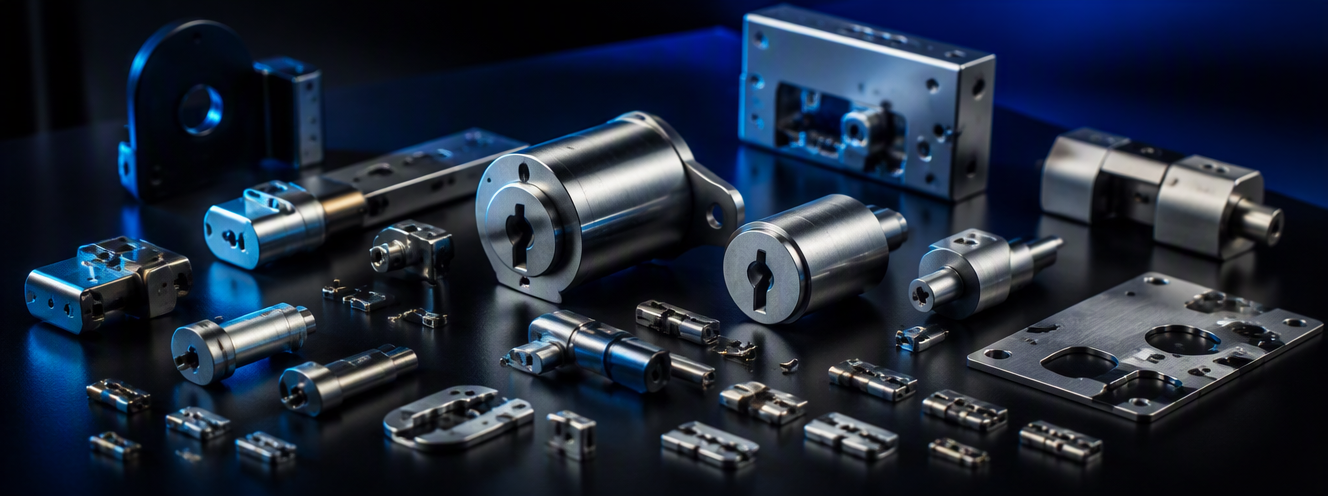
Feinschneid-Schließzylinder und Sicherheitsbeschläge

Schlösser & Beschläge

Schließzylinder aus Messing oder C45 mit gratfreien Stift-Bohrungen bei ±0,02 mm, Sicherheits-Riegel aus einsatzgehärtetem Stahl und Türscharnier-Halter, wo die Schnittkanten-Oberfläche direkt die Korrosionsbeständigkeit und den Montagesitz beeinflusst.

  • Schließzylinder
  • Scharniere & Halter
  • Sicherheitsbeschläge
Feinschneid-Motor-Statorbleche und Kompressor-Ventilplatten

Motoren & Kompressoren

Rotor- und Statorbleche aus Elektro-Siliziumstahl bei 0,5 mm mit Gratsteuerung unter 0,02 mm für minimale Zwischenlagenverluste, und Kompressor-Ventilplatten aus Federstahl (50CrV4) bei 2 mm, wo Planheit innerhalb 0,05 mm die Ventilsitz-Dichtleistung bestimmt.

  • Rotor- & Statorplatten
  • Kompressor-Ventilplatten
  • Motorbleche
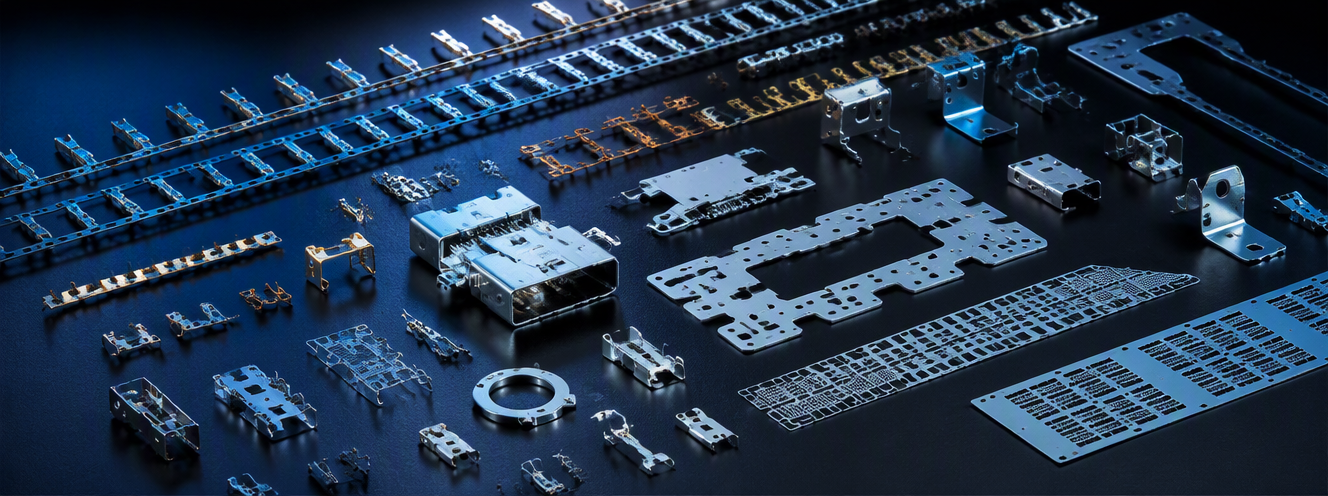
Feinschneid-Elektronikverbinder-Terminals und Präzisionskontakte

Elektronik

Verbinder-Terminals aus Phosphorbronze (C5191) bei 0,3 mm mit Pitch-Genauigkeit innerhalb ±0,01 mm für Hochdichte-PCB-Insertion, und Lead Frames aus Kupferlegierung, wo gratfreie Kanten Kurzschlusspfade in überformten Halbleitergehäusen verhindern.

  • Verbinder-Terminals
  • Lead Frames
  • Präzisionskontakte
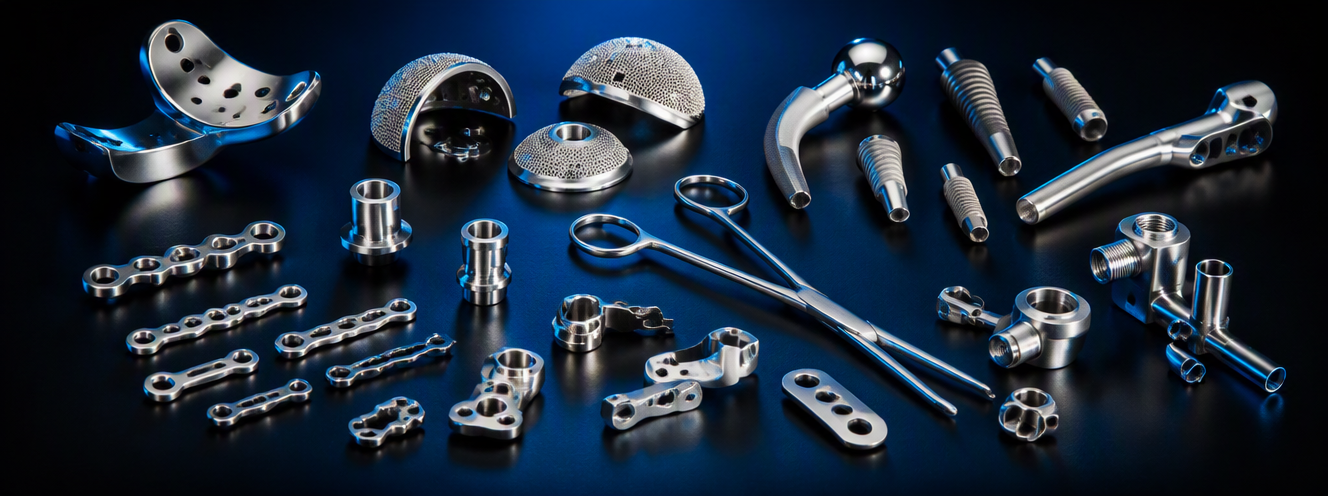
Feinschneid-Chirurgieinstrument-Komponenten und Medizingerät-Präzisionsplatten

Medizingeräte

Chirurgieinstrument-Komponenten aus 420 Edelstahl bei 3 mm mit gratfreien Kanten für Biokompatibilität und Autoklav-Bereitschaft, und Diagnosegerät-Präzisionsplatten, wo Loch-zu-Loch-Positionierung bei ±0,02 mm die Sensor-Ausrichtung in montierten Instrumenten sicherstellt.

  • Chirurgische Instrumente
  • Implantat-Komponenten
  • Diagnosebauteile
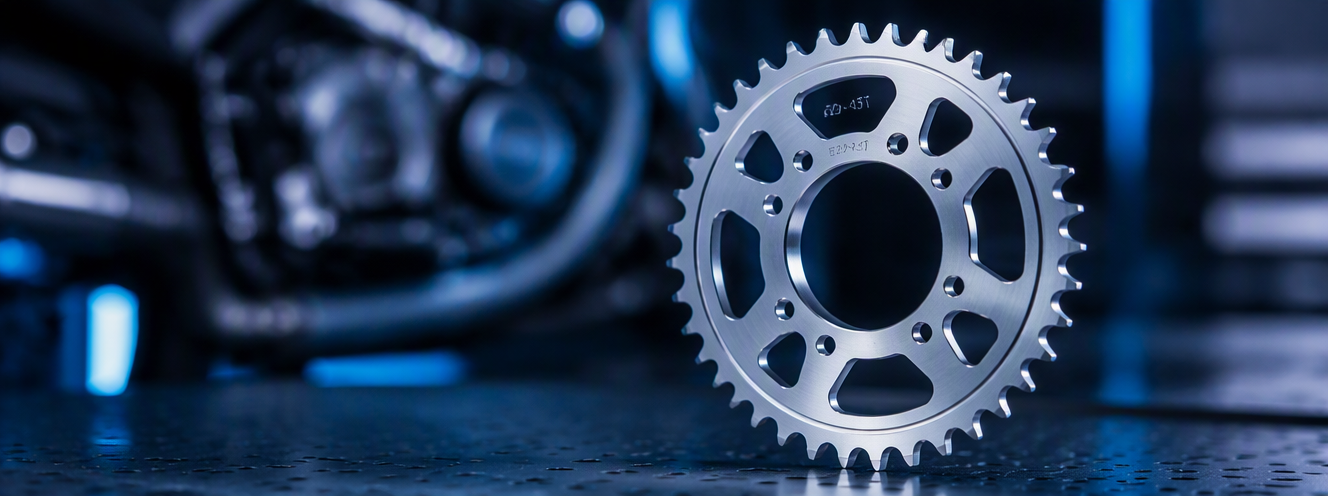
Feinschneid-Industriekupplungsplatten, Kettenräder und Strukturhalter

Industrie

Industriekupplungs-Reibplatten aus C60 bei 8 mm, Landmaschinen-Kettenräder aus 16MnCr5 bei 12 mm und Luftfahrt-Strukturhalter aus S500MC — Bauteile, bei denen das Ersetzen brenn- und spanend geschnittener Verfahren durch Feinschneiden die Lieferzeit von Wochen auf Tage und die Teilekosten um bis zu 60% senkt.

  • Industriekupplungsplatten
  • Landmaschinenbauteile
  • Luftfahrtkomponenten
Lebenszyklus-Service

Restaurieren Sie Eine 15 Jahre Alte Feintool-Presse Auf 85% Neuzustand Zu 35% Des Ersatzpreises

Multi-Marken Pressenservice

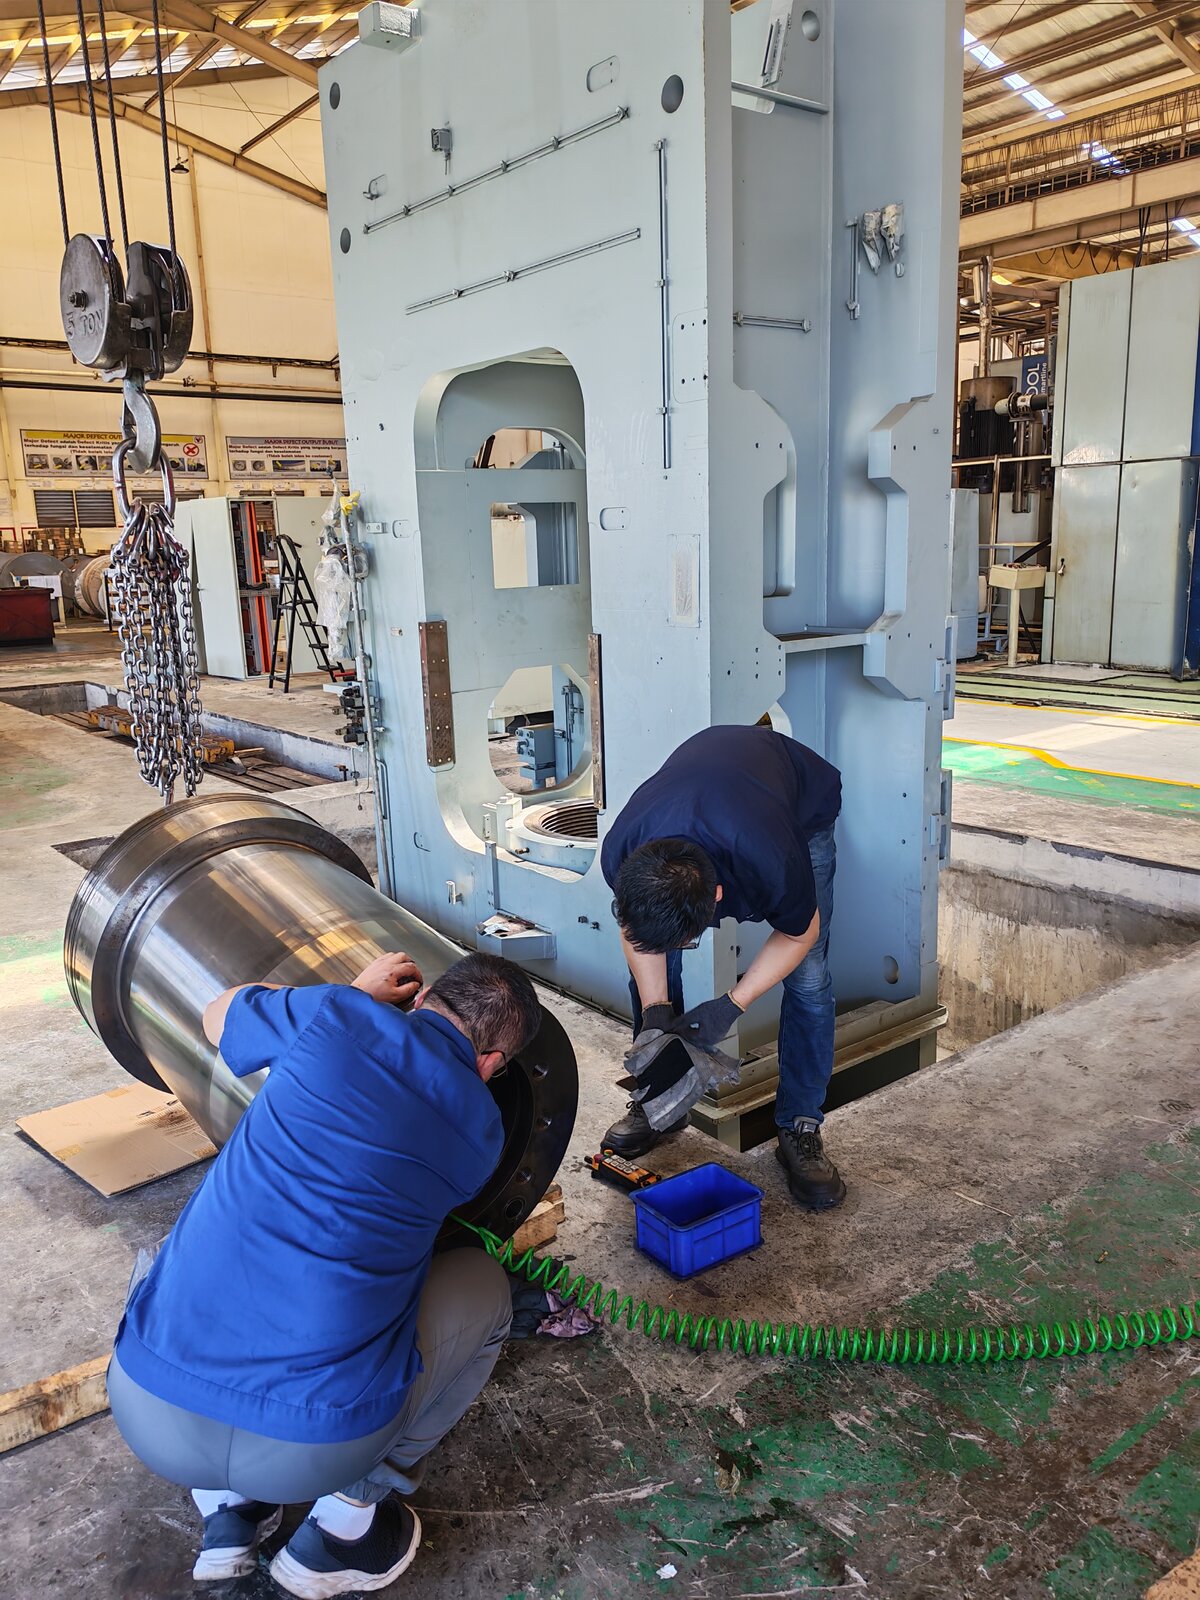
Wenn eine 15 Jahre alte Feintool XTF- oder GKP-Presse beginnt, die Wiederholgenauigkeit des Gegendrucks zu verlieren, stehen Werksleiter vor einer Wahl: OEM-Servicetarife für eine Teillösung zahlen, die Maschine komplett ersetzen oder HS-FINEB rufen. Unsere Außendienstabteilung restauriert Feintool-, Mori-, Schuler-, Hydrel-, Osterwalder-, Asahi-Seiki- und Nagano Seiko-Pressen auf 70-85% der Originalkapazität zu 30-45% der Ersatzkosten.

Jede Überholung beginnt mit einem dokumentierten Zustandsbericht — Druckprüfung des Hydraulikkreises, Stößel-Parallelitätsmessung, Führungssäulen-Verschleißbewertung und Steuerungsdiagnose. Wir liefern einen Festumfang-Vorschlag mit aufgeschlüsselten Kosten, bevor Arbeiten beginnen, damit Sie ihn direkt mit einem OEM-Angebot oder einer Investitionsanfrage für eine neue Presse vergleichen können.

Vor-Ort-Feinschneidpressen-Überholung und Zylinder-Rebuild-Service

Vor-Ort-Pressenüberholung und Retrofit-Service

Marken, Die Wir Bedienen

FEINTOOL MORI SCHULER HYDREL OSTERWALDER ASAHI-SEIKI NAGANO SEIKO

Markennamen beschreiben Maschinenplattformen, die unsere Ingenieure warten. HS-FINEB ist ein unabhängiger Dienstleister und nicht mit diesen Herstellern verbunden.

Warum HS-FINEB

Warum HS-FINEB Wählen

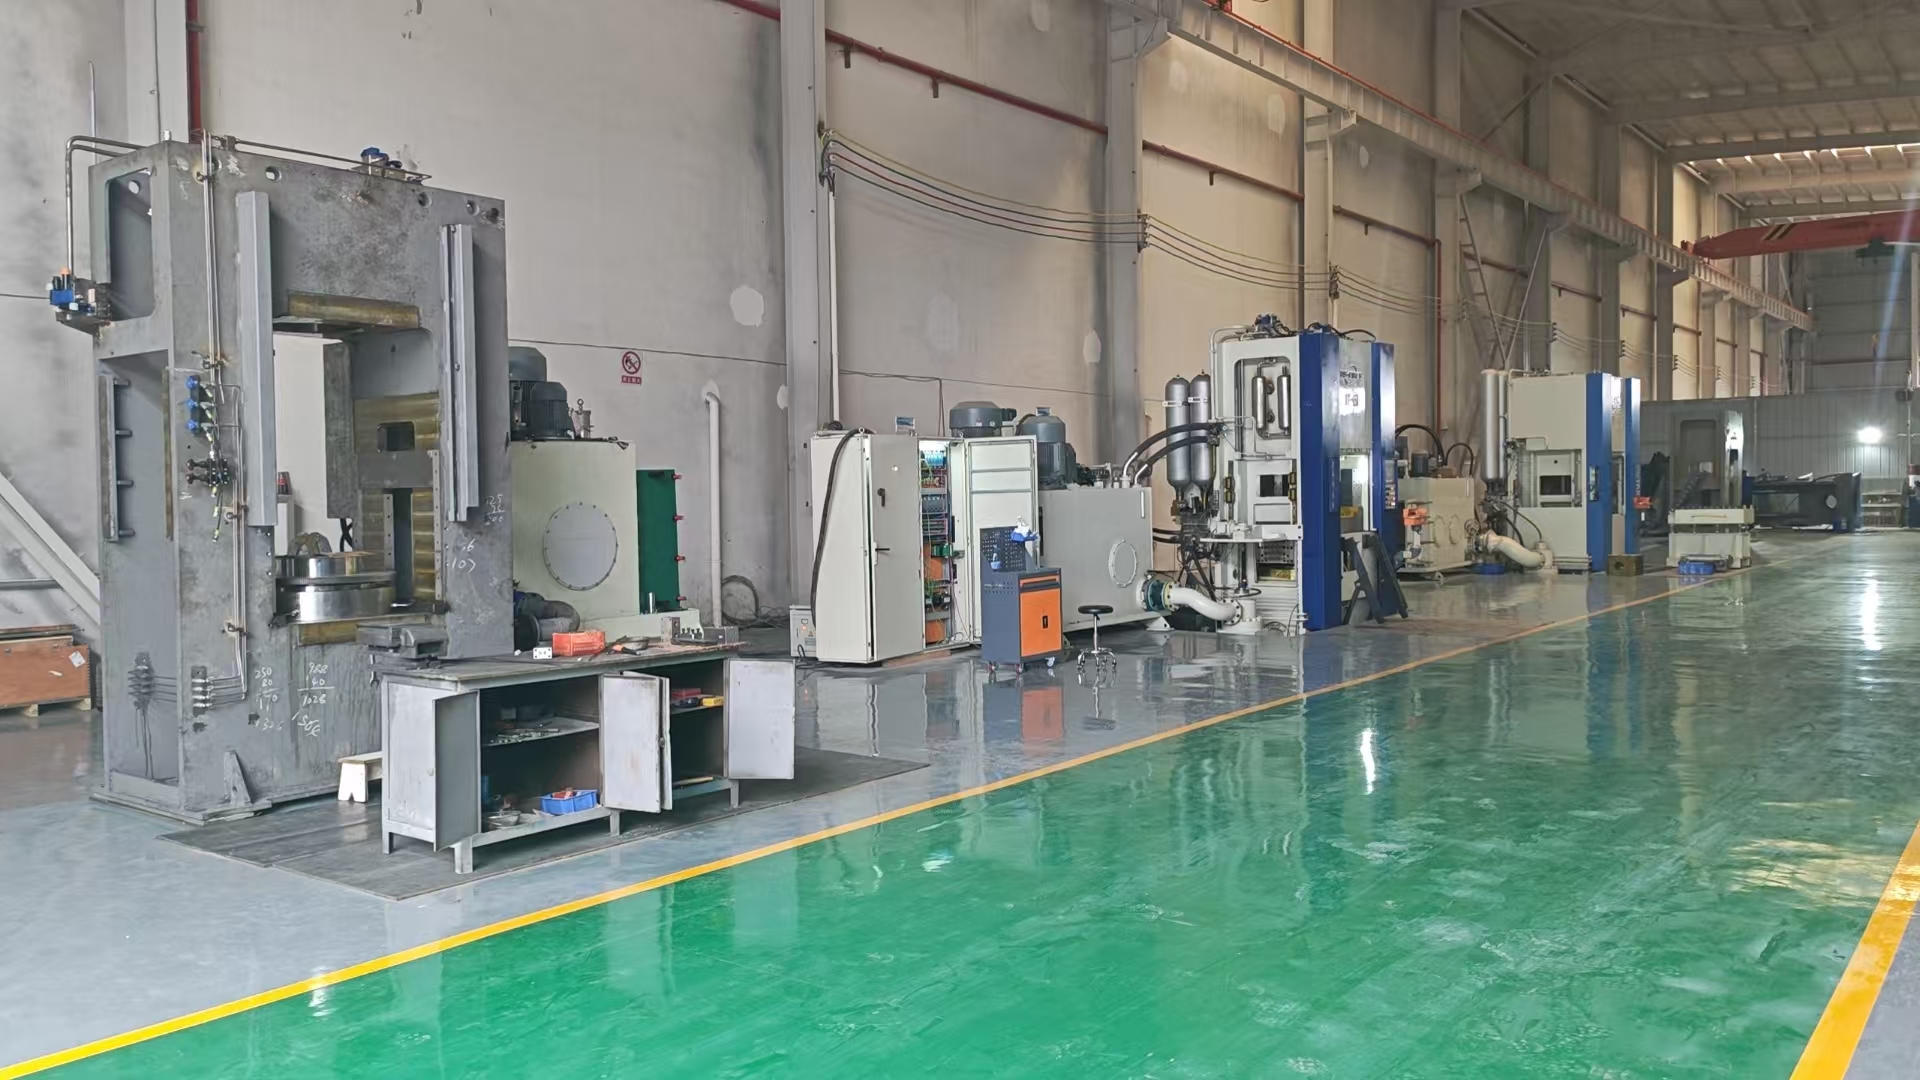
Vier Jahrzehnte Feinschneidpressen-Engineering — keine Montage, kein Handel. Jede HF-Serie-Maschine wird um das Bauteil, Werkzeug und Produktionsziel des Käufers herum konfiguriert und dann in unserem eigenen Werk unter ISO 9001:2015-Prozesskontrolle gefertigt.

Engineering-getriebene Fertigung

Seit fast 40 Jahren entwirft und baut HS-FINEB Feinschneidpressen von 200T bis 1200T. Unsere über 30.000 m² große Anlage in Huangshi, Hubei beherbergt das Engineering-Team, CNC-Bearbeitungszentrum, Hydraulikprüfstand und Montagehalle unter einem Dach — was bedeutet, dass jeder Stößel, jede Säule und jeder Hydraulikverteiler intern gefertigt, geprüft und integriert wird, nicht aus Drittanbieter-Katalogen bezogen.

Wenn Sie eine Bauteilzeichnung senden, berechnen unsere Ingenieure die exakte Schnittkraft, V-Ring-Aufprallanforderung und Gegendruckverhältnis, die Ihr Werkstoff und Ihre Geometrie verlangen — und spezifizieren dann Plattform, Werkzeug-Hüllkurve und Zuführsystem gemeinsam. Deshalb wählen Käufer, die vom konventionellen Stanzen oder der Bearbeitung zum Feinschneiden wechseln, HS-FINEB: Wir konstruieren den Prozess, nicht nur die Maschine.

  • ✓ ~40 Jahre Konstruktion hydraulischer Feinschneidpressen mit Dreifach-Wirkung — kein Wiederverkauf oder Zusammenbau von Katalogeinheiten
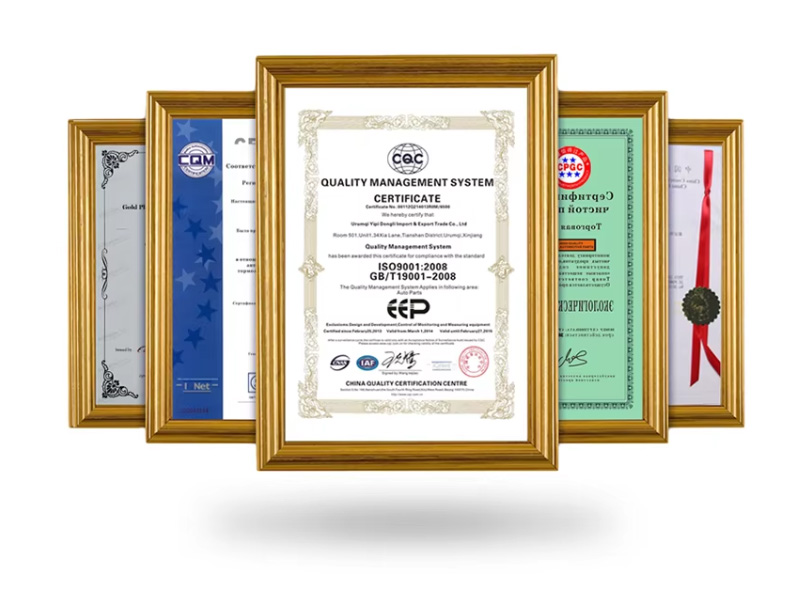
  • ✓ ISO 9001:2015 und CE zertifiziert — jeder Stößel, jede Säule und jeder Hydraulikverteiler unter dokumentierter Prozesskontrolle gefertigt
  • ✓ Über 30.000 m² zweckgebaute Anlage — Engineering, CNC-Bearbeitung, Hydraulikprüfung und Endmontage unter einem Dach
  • ✓ Bauteilzeichnungs-getriebenes Engineering — Kraftberechnung, Werkzeug-Hüllkurven-Abgleich und Zuführlinien-Integration vor dem Pressenbau
HS-FINEB Feinschneidpressen-Fertigungswerkstatt in Huangshi, China
HS-FINEB ISO 9001 und CE Qualitätsmanagement-Zertifizierungen

Senden Sie Ihre Bauteilzeichnung. Erhalten Sie Eine Linienkonfiguration.

Senden Sie Ihre Zeichnung, Werkstoffgüte, Dicke und Jahresvolumen. Innerhalb eines Werktags liefern unsere Ingenieure eine Plattformempfehlung, Kraftberechnung, Werkzeug-Hüllkurven-Abgleich und Bandzufuhr-Spezifikation — oder eine Überholungsbewertung, wenn Sie eine bestehende Presse restaurieren.

Technische Ressourcen & Brancheneinblicke

Tiefgehende Berater und Engineering-Referenzen für Feinschneid-Profis

⚙

Feinschneidtechnologie

Dreifach-Hydraulik, V-Ring-Stinging, Gegendruck — die Engineering-Prinzipien hinter perfekten Bauteilen.

⚒

Werkzeug- & Werkzeugbau-Design

Folgeschnitt- und Verbundwerkzeug-Architektur, Carbideinsätze, Schnittgrat-Kontrolle und Wartungsintervalle.

☀

Werkstoffauswahl

Von C45 bis S700MC — Scherfestigkeit, Dehnung und Kantenriss-Bewertungen für über 20 Feinschneidstähle.

☰

Pressen-Kaufberater

Kraftberechnung, Tonnage-Auswahl, ROI-Analyse und 12-Punkte-Inspektions-Checkliste für Gebrauchtpressen.

⚙

Komplette Produktionslinie

Bandzuführung, Schmierung, Presse, Schrottmanagement und Stapelung — konfigurieren Sie eine komplette Feinschneidlinie.

✦

Entgraten & Polieren

Vibrationsfinish, Bandschleifen und Bürstenentgratung für schnittgratfreie Bauteilkanten.

★

Fallstudien

Reale Feinschneidprojekte — Bremssättel, Sitzversteller, Zahnräder und Kupplungsscheiben.

?

FAQ

Antworten auf die 12 meistgestellten Fragen zu Auswahl, Betrieb und Wartung von Feinschneidpressen.

⚙

Automobilbremsen

Bremssattelplatten, ABS-Sensor-Ringe und Belag-Shims — 100% Schnittkanten für sicherheitskritische Komponenten.

⚙

Sitzmechanismen

Versteller-Zahnräder, Sperrklinken und Gleitschienen — 30.000+ Zyklen Lebensdauer mit AGMA Q8-Präzision.

⚙

Getriebezahnräder

Gerad-, Schräg- und Planetenrad feingeschnitten nach AGMA Q8-9 — Wälzfräsen unter Modul 3 eliminieren.

⚙

Schlösser & Sicherheit

Schließzylinder-Schlüsselwege, Riegelzähne und Trommelplatten mit Mikron-Präzision in einem Hub.

⚙

Elektronikverbinder

Gratfreie Terminals, Kontaktstifte und EMI-Schirme bei 0,1 mm Merkmalgrößen für Hochdichte-Elektronik.

⚙

Zahnradlösungen

Komplette Zahnradproduktion: Werkzeugdesign, Werkstoffauswahl, Kraftberechnung und Wärmebehandlung nach dem Schneiden.

⚙

Bremssattellösungen

Sattelkörper-Rohlinge, Montagehalter und Kolbenbohrungen — 40-60% Materialersparnis vs CNC aus dem Vollen.

⚙

Sitzverstellerlösungen

Zahnradsegmente, Sperrklinken und Nockenplatten — montagefertige Rohlinge in einem 4-Stationen-Folgeschnitt.

⚙

Feintool-Überholung

XTF-, MJP- und GKP-Pressen-Restauration zu 35% der OEM-Ersatzkosten — Hydraulik, CNC-Retrofit, Führung.

⚙

Mori-Pressen-Reparatur

Mori Iron und Mori Seiki Zylinder-Rebuild, Führungs-Restauration und CNC-Retrofit durch markenspezialisierte Ingenieure.

⚙

Schuler-Service

Kniegelenk-Kinematik, Servohydraulik-Synchronisation und Beckhoff-Retrofit für Schuler MST- und FBA-Feinschneidpressen.

⚒

Folgeschnitt-Werkzeugdesign

Mehrstationen-Feinschneid-Folgeschnittwerkzeuge für Hochvolumen-Zahnräder, Klinken und komplexe Geometrien bei 60+ SPM.

✦

Nachbearbeitungsdienste

Vibrationsfinish, Bürsten, Bandschleifen und Ultraschall-Entgratung für Ra 0,4 Kantenoberflächen an Feinschneid-Bauteilen.

⚙

EV-Leichtbau

Batteriewannen, Motorbleche und EV-Strukturbauteile aus AHSS und Aluminium durch Feinschneiden.

⚙

Roboterbauteile

Harmonischer Getriebe-Flexspline, Gelenkzahnräder und Präzisionsnocken für humanoide Robotik bei IT7±8 Toleranzen.

⚙

Brennstoffzellenplatten

Bipolarplatten aus Edelstahl für PEM-Wasserstoff-Brennstoffzellen bei 0,1 mm Kanal-Präzision und null Grat.

⚙

Motorbleche

EV-Motor-Stator- und Rotor-Kernbleche aus Elektrostahl bei Sub-0,5 mm Dicke mit Verzahnung.

?

Fehlerbehebungsberater

Systematische Fehlerdiagnose für Rissbildung, Schnittgrat, Grathöhe und Positionierungsfehler mit Korrekturmaßnahmen.

⚙

Gebrauchte Maschinen

Zertifizierte gebrauchte Feintool-, Mori- und Schuler-Pressen mit kompletter Überholung, Garantie und Installation.

Aktuelle Neuigkeiten aus der Feinschneidbranche →

💬