نقشه قطعه خود را برای ما ارسال کنید. ما مهندسی معکوس محفظه قالب، گرید مواد و حجم تولید را به یک خط برش دقیق کامل تبدیل میکنیم — پرس، تغذیه کویل، رابط ابزار و سلول پلیسه گیری — کالیبره شده برای ارائه کیفیت لبه برش 100% در SPM مورد نیاز خط شما. بدون پرس کاتالوگی. بدون پیکربندی عمومی.
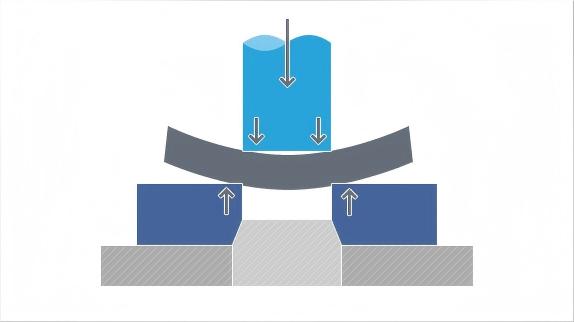
نه پلتفرم سری HF محدوده 200T تا 1200T را پوشش میدهند، اما تناژ به تنهایی هرگز پیکربندی را تعیین نمیکند. مهندسان ما از نقشه قطعه شما شروع میکنند: ضخامت مواد، محیط برش، تلورانس die-roll و SPM هدف، نیروی حلقه V، فشار معکوس و محفظه قالب را تعیین میکنند — سپس پلتفرم را با این الزامات مطابقت میدهیم.

هنگامی که قطعه شما نیاز به کیفیت لبه برش 100% روی کانکتورهای برنجی یا سیلندرهای قفل فولاد کم کربن تا ضخامت 8 میلی متر دارد، اما حجم سالانه پلتفرم 400T را توجیه نمیکند، HF-200 دقت برش دقیق را با سرعت های مهر زنی معمولی ارائه میدهد — تا 80 SPM با حلقه V و فشار معکوس قابل برنامه ریزی مستقل.

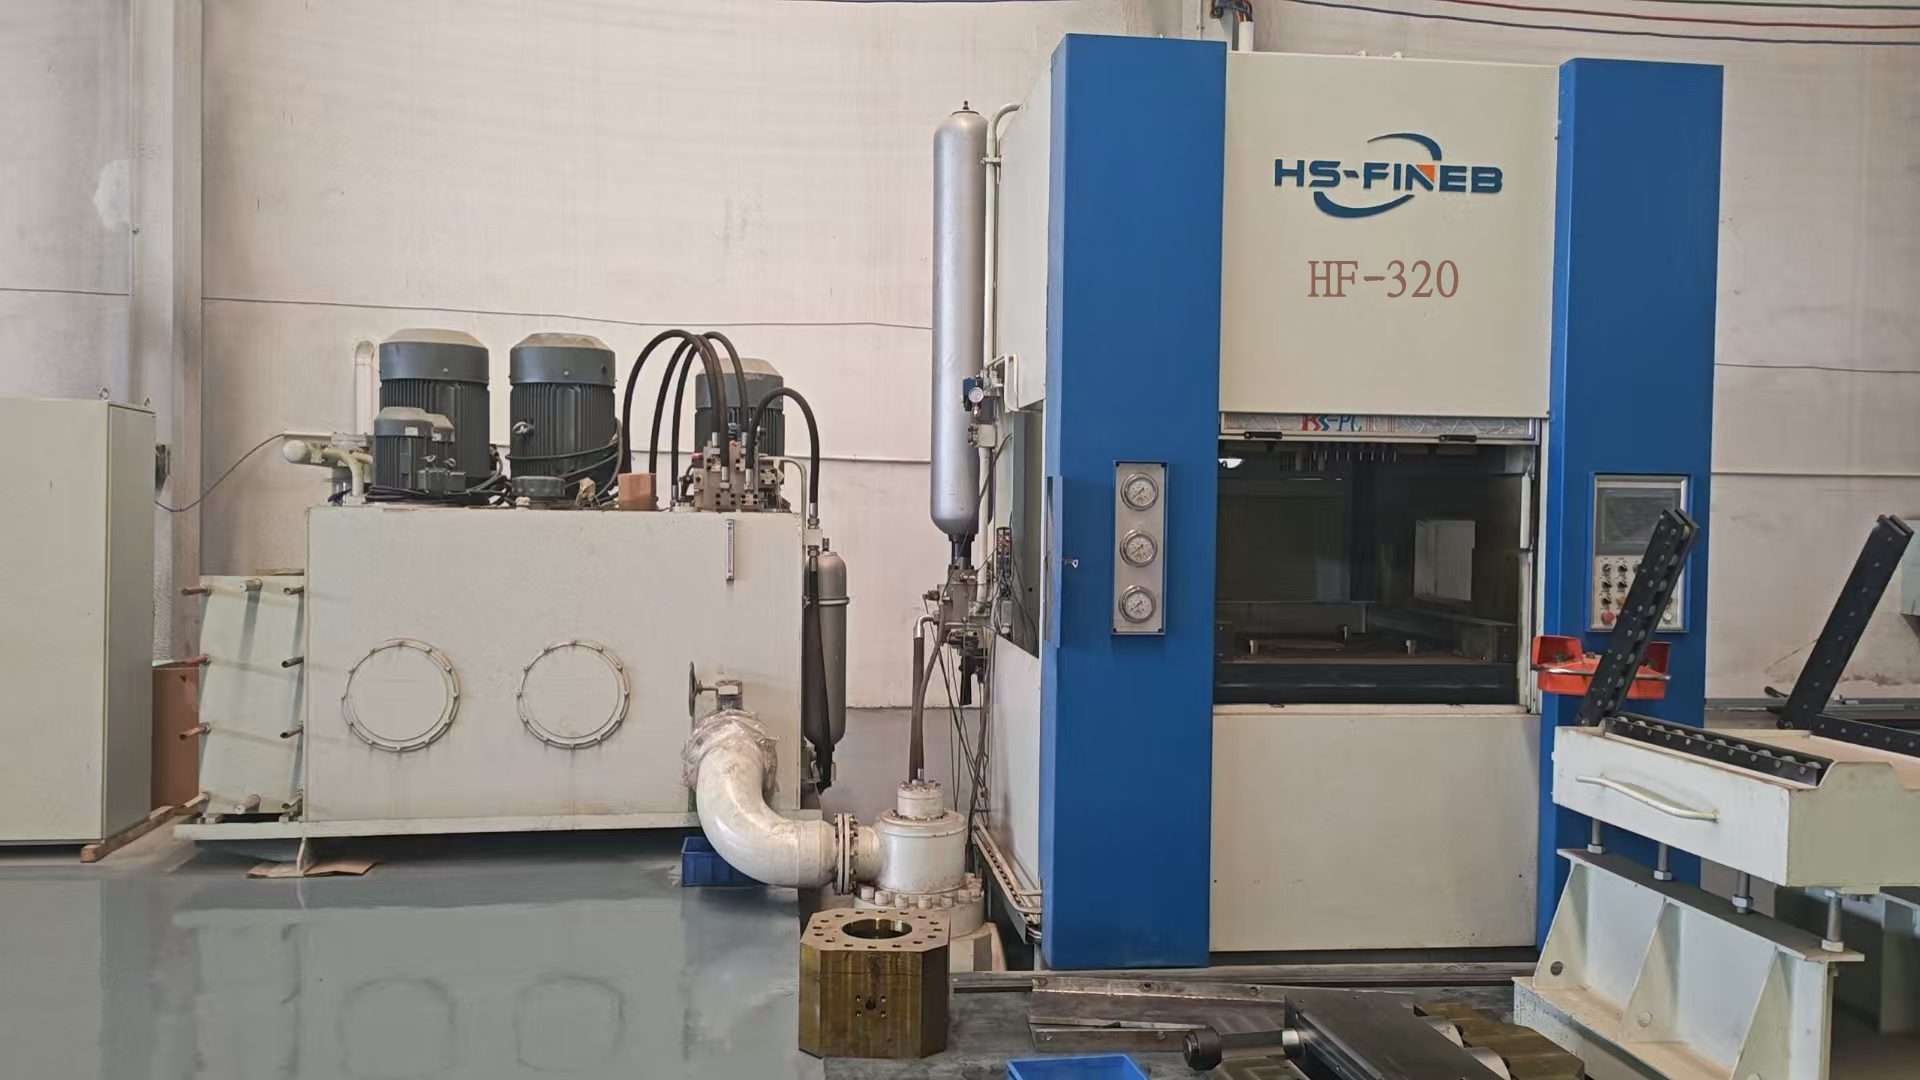
نقطه ایده آل برای چرخ دنده های تکیه گاه صندلی خودرو و صفحات کلاچ در 16MnCr5 یا C45 تا 12 میلی متر. هنگامی که تامین کننده Tier-1 به 70 SPM با die-roll کمتر از 10% ضخامت مواد و موقعیت یابی سوراخ-پروفایل IT7±8 نیاز دارد، سیستم هیدرولیک سه عمل HF-320 — حلقه V 1600 کیلونیوتن، فشار معکوس 800 کیلونیوتن — صافی را در تمام کورس در 0.05 میلی متر حفظ میکند.

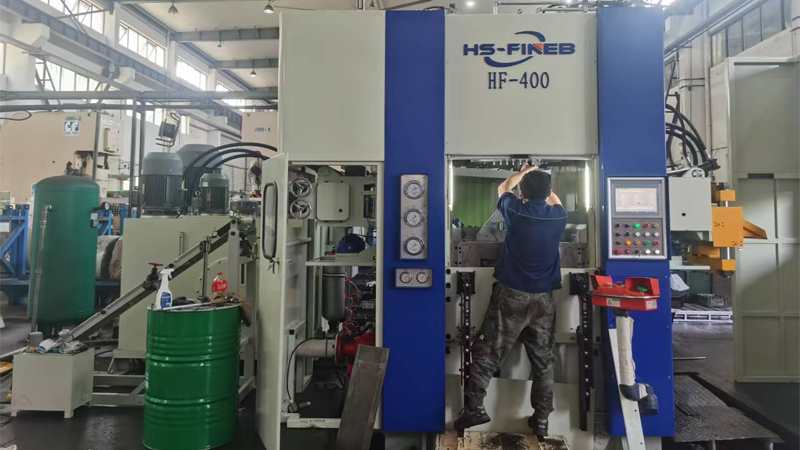
هنگامی که صفحات ترمز در HSLA S500MC یا اجزای قفل درب در C45 نیاز به لبه های برش بدون پلیسه در ضخامت 14 میلی متر دارند، HF-400 نیروی ضربه حلقه V 2000 کیلونیوتن مورد نیاز برای جلوگیری از پارگی ناحیه شکست را فراهم میکند. میز کار 650x650 میلی متر، مجموعه قالب های بزرگ تری را برای چیدمان های تدریجی چند ایستگاهی در خود جای میدهد.

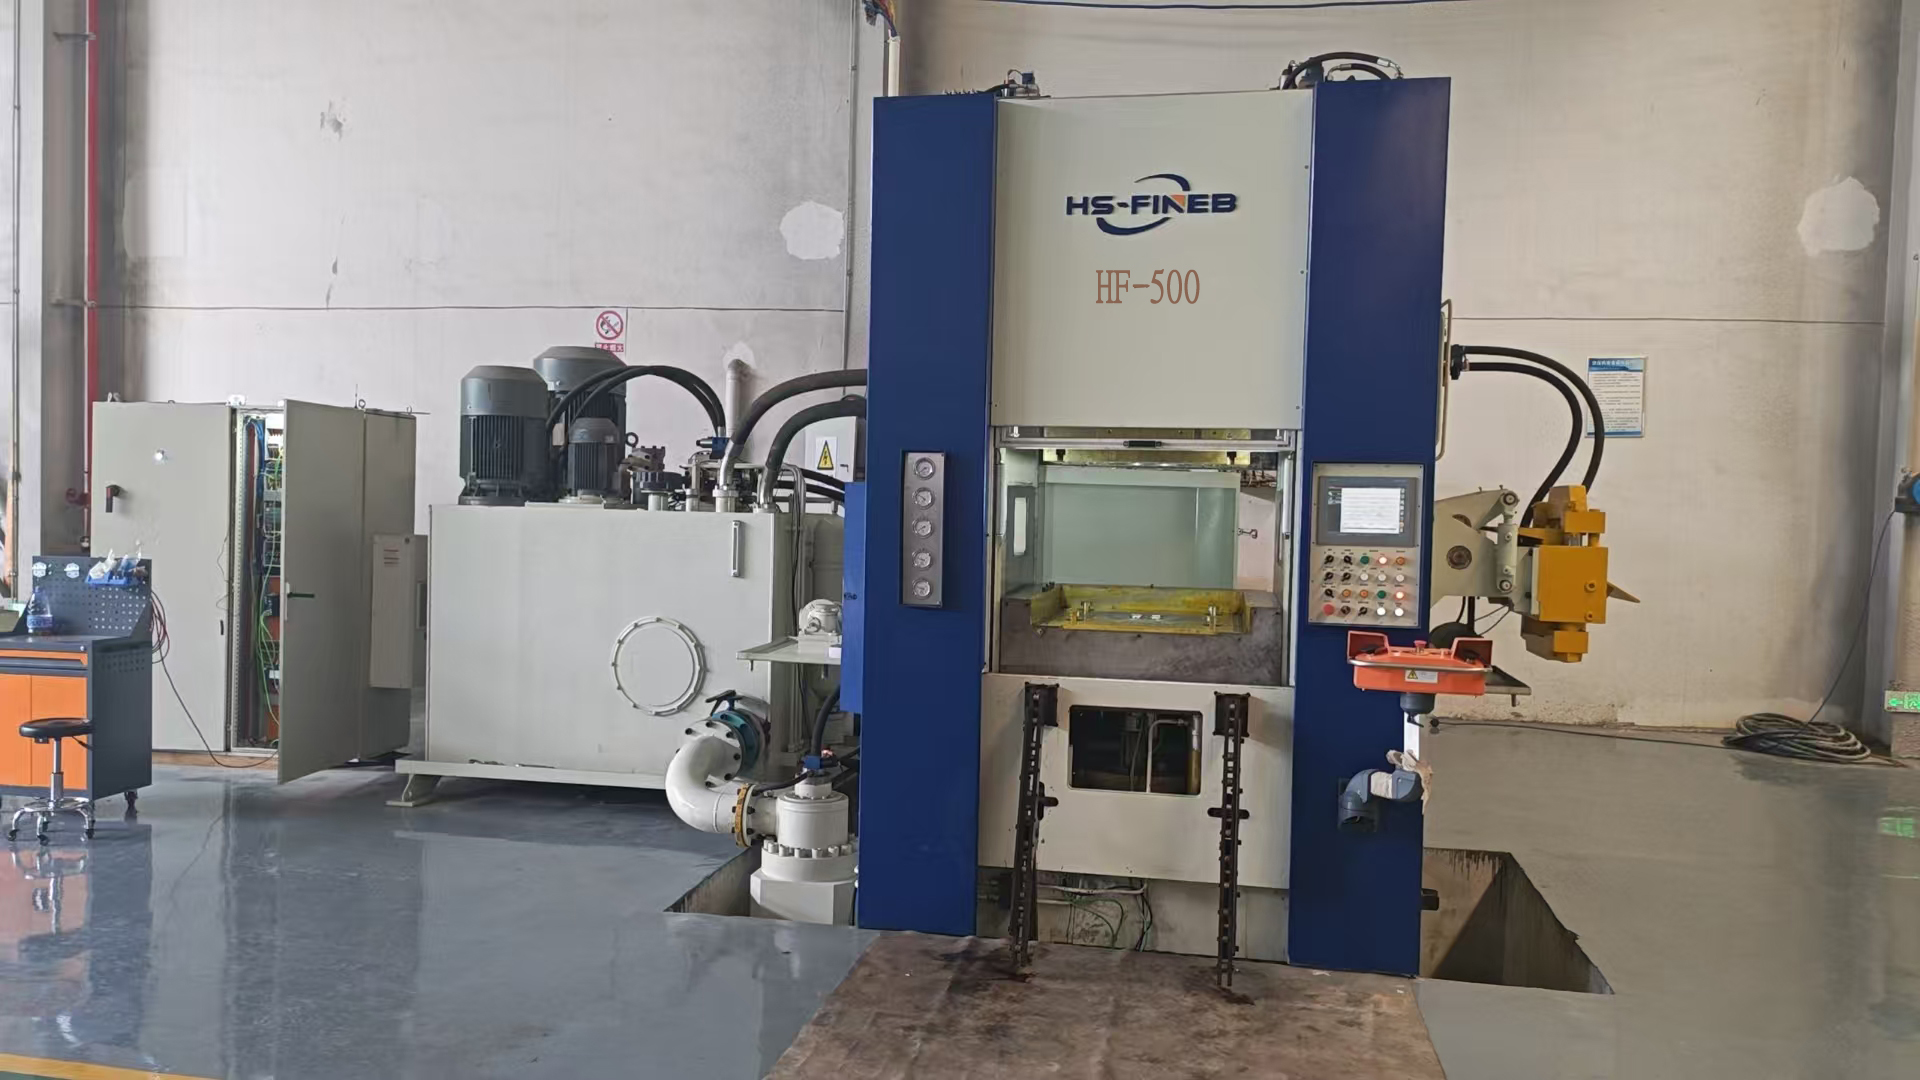
مهندسی شده برای براکت های پاورترین و اتصالات کالیپر ترمز در S500MC یا 16MnCr5 تا 15 میلی متر. هنگامی که خریدار از قطعات تمام شده ماشین کاری به برش دقیق مهاجرت میکند، نیروی چرخ دنده حلقوی 2500 کیلونیوتن و فشار معکوس 1250 کیلونیوتن HF-500 لبه های برش تولید میکنند که جایگزین فرز کاری و سنگ زنی میشوند — هزینه هر قطعه را 40-60% در اجزای سازه ای با حجم بالا کاهش میدهد.

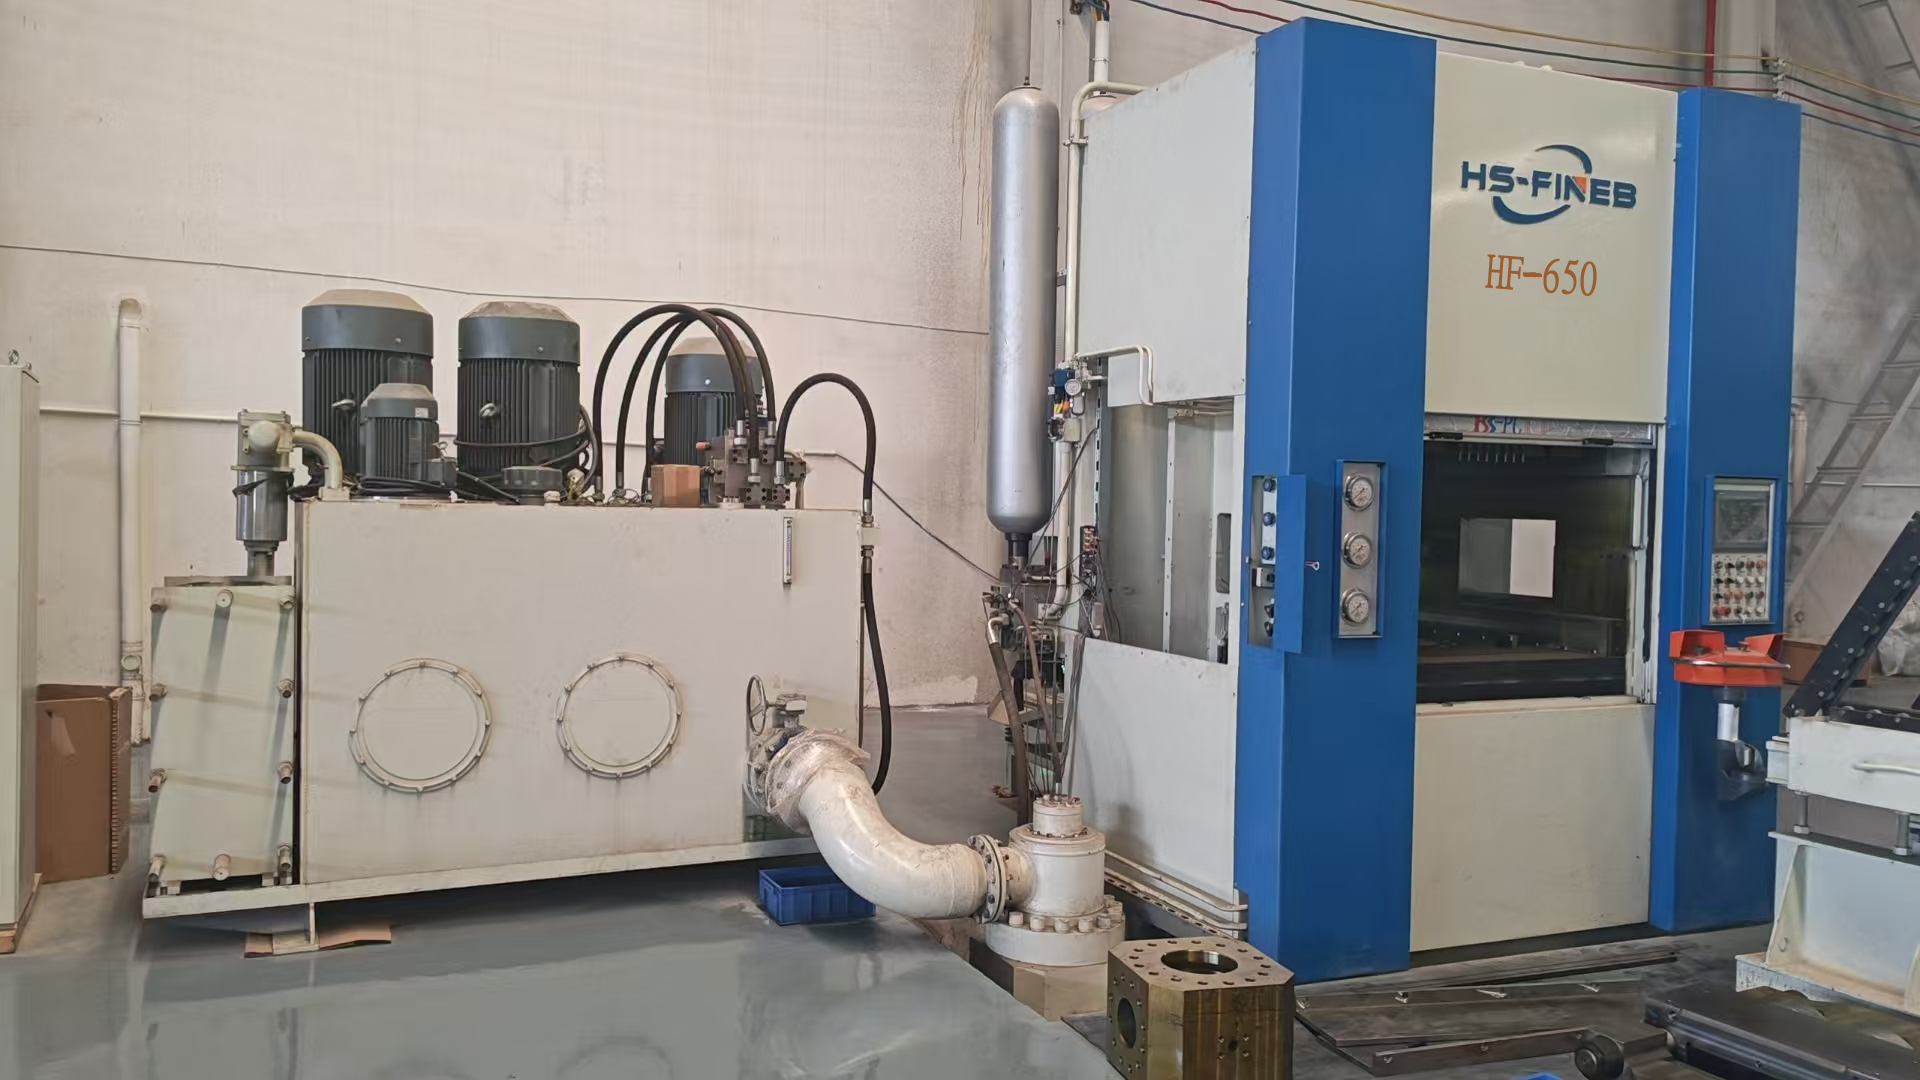
هنگامی انتخاب میشود که چرخ دنده های حلقوی گیربکس از قطر گام 200 میلی متر تجاوز کنند، یا قطعات سازه ای صفحه ضخیم به 16 میلی متر در 16MnCr5 برسند. نیروی حلقه V 3250 کیلونیوتن HF-650 ضربه کامل مواد را در فولادهای پر کربن و آلیاژی حفظ میکند، جایی که die-roll باید زیر 0.3 میلی متر باقی بماند — برای دنده های چرخ دنده که بلافاصله پس از برش بدون ماشین کاری ثانویه درگیر میشوند بسیار مهم است.

ساخته شده برای کاربردهای قالب تدریجی چند ایستگاهی که یک کورس یک جزء آماده مونتاژ تولید میکند — به صفحات قفل ریل صندلی یا چرخ دنده های جمع کننده کمربند ایمنی با ویژگی های شکل دهی شده و سوراخ های پانچ در یک شلط فکر کنید. میز 900x900 میلی متر و نیروی حلقه V 3500 کیلونیوتن، مجموعه قالب های پیچیده تا ضخامت مواد 18 میلی متر را پشتیبانی میکنند.

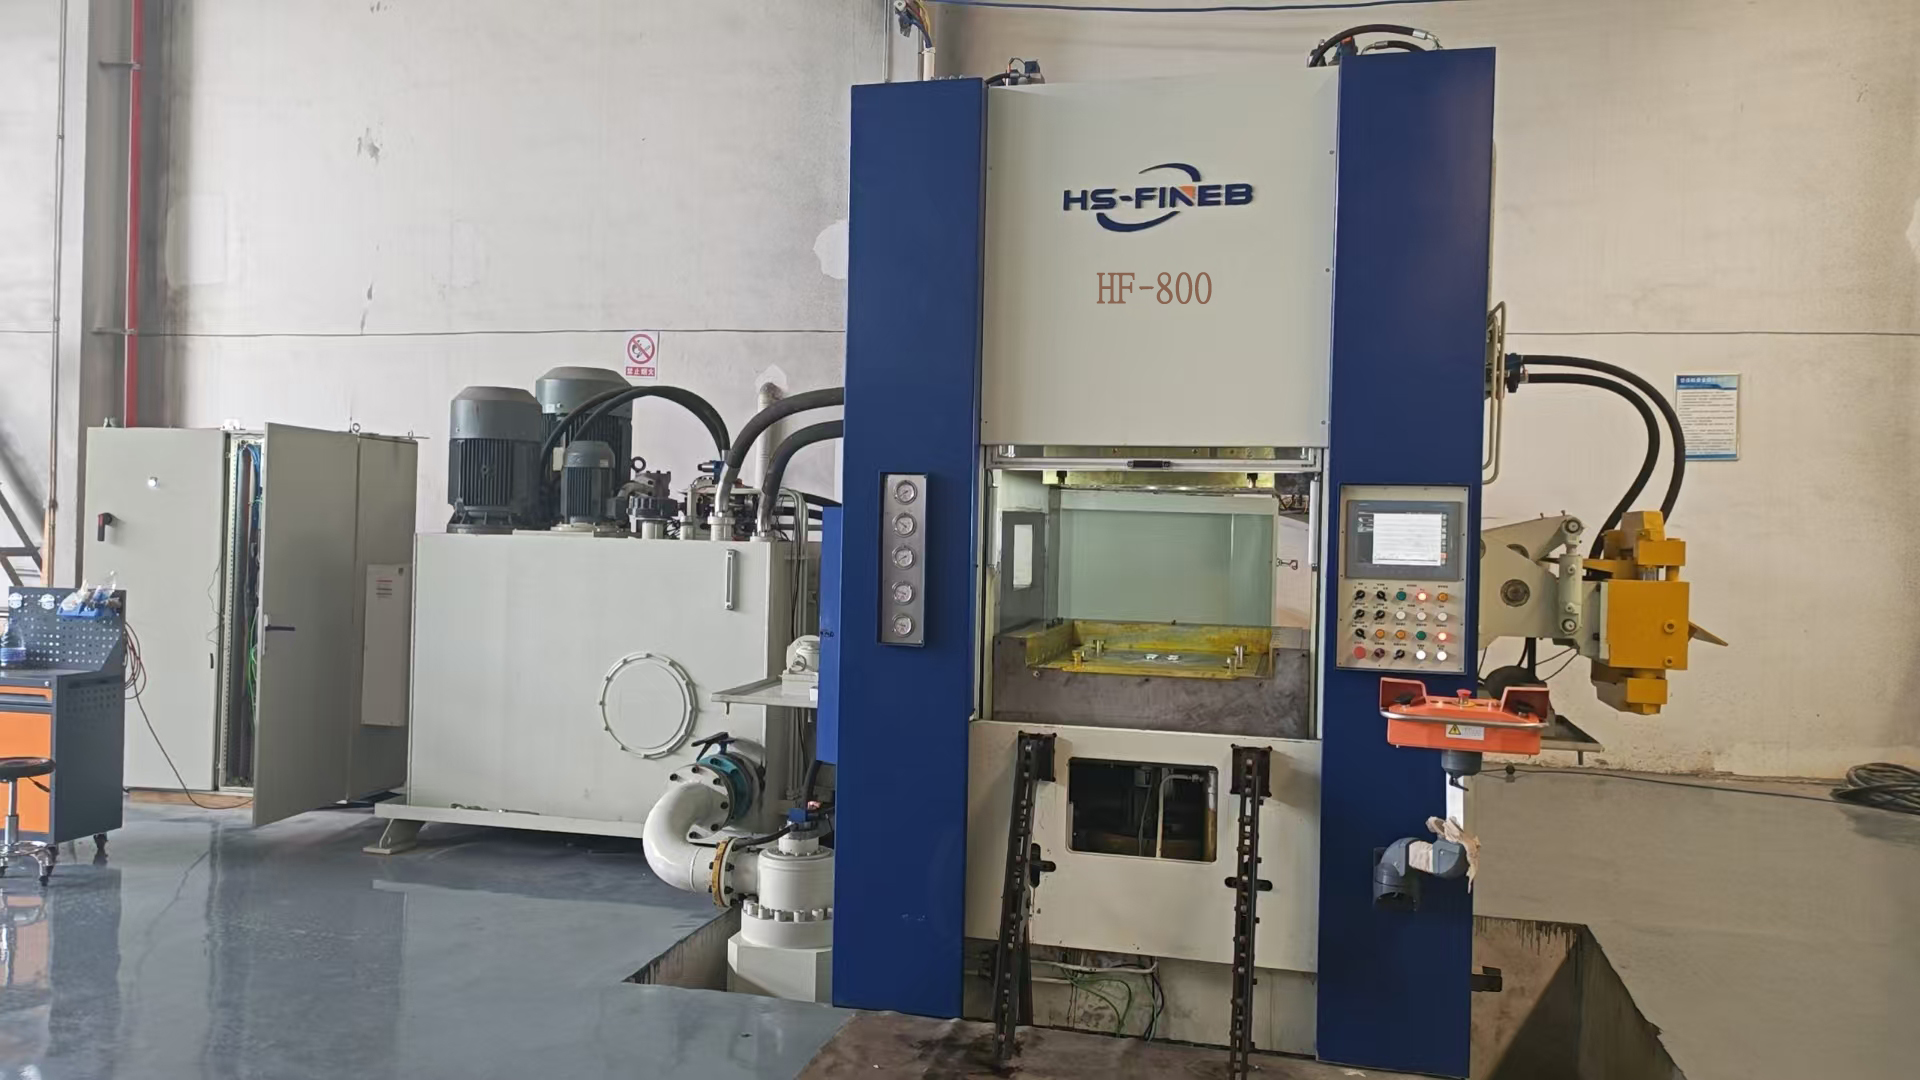
هنگامی که براکت های شاسی کامیون، صفحات اتصال ماشین آلات کشاورزی یا چرخ زنجیر تجهیزات سنگین به لبه های برش دقیق 20 میلی متری در S500MC یا C60 نیاز دارند، HF-800 با نیروی ضربه حلقه V 4000 کیلونیوتن و محفظه قالب 950x950 میلی متر ارائه میشود. خریدارانی که قطعات برش شعله + ماشین کاری شده را جایگزین میکنند، در حجم های معمول صنعت سنگین در 8-14 ماه بازگشت سرمایه را مشاهده میکنند.

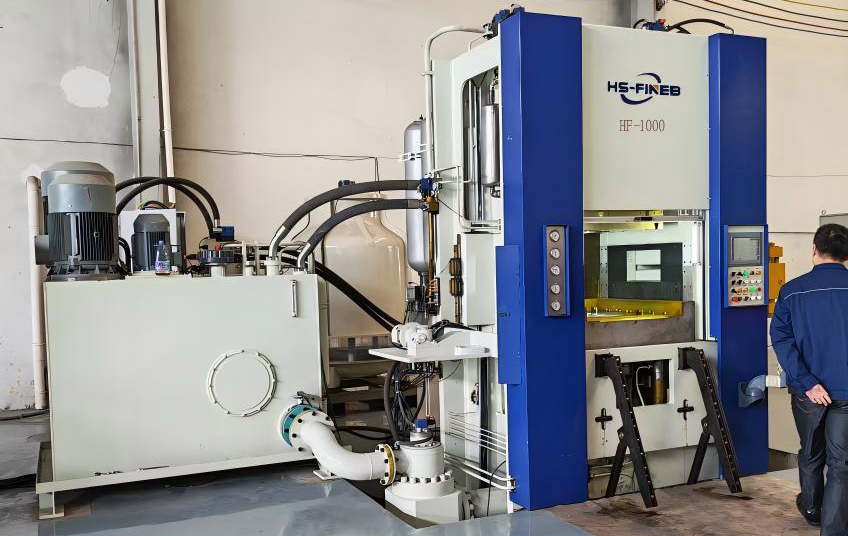
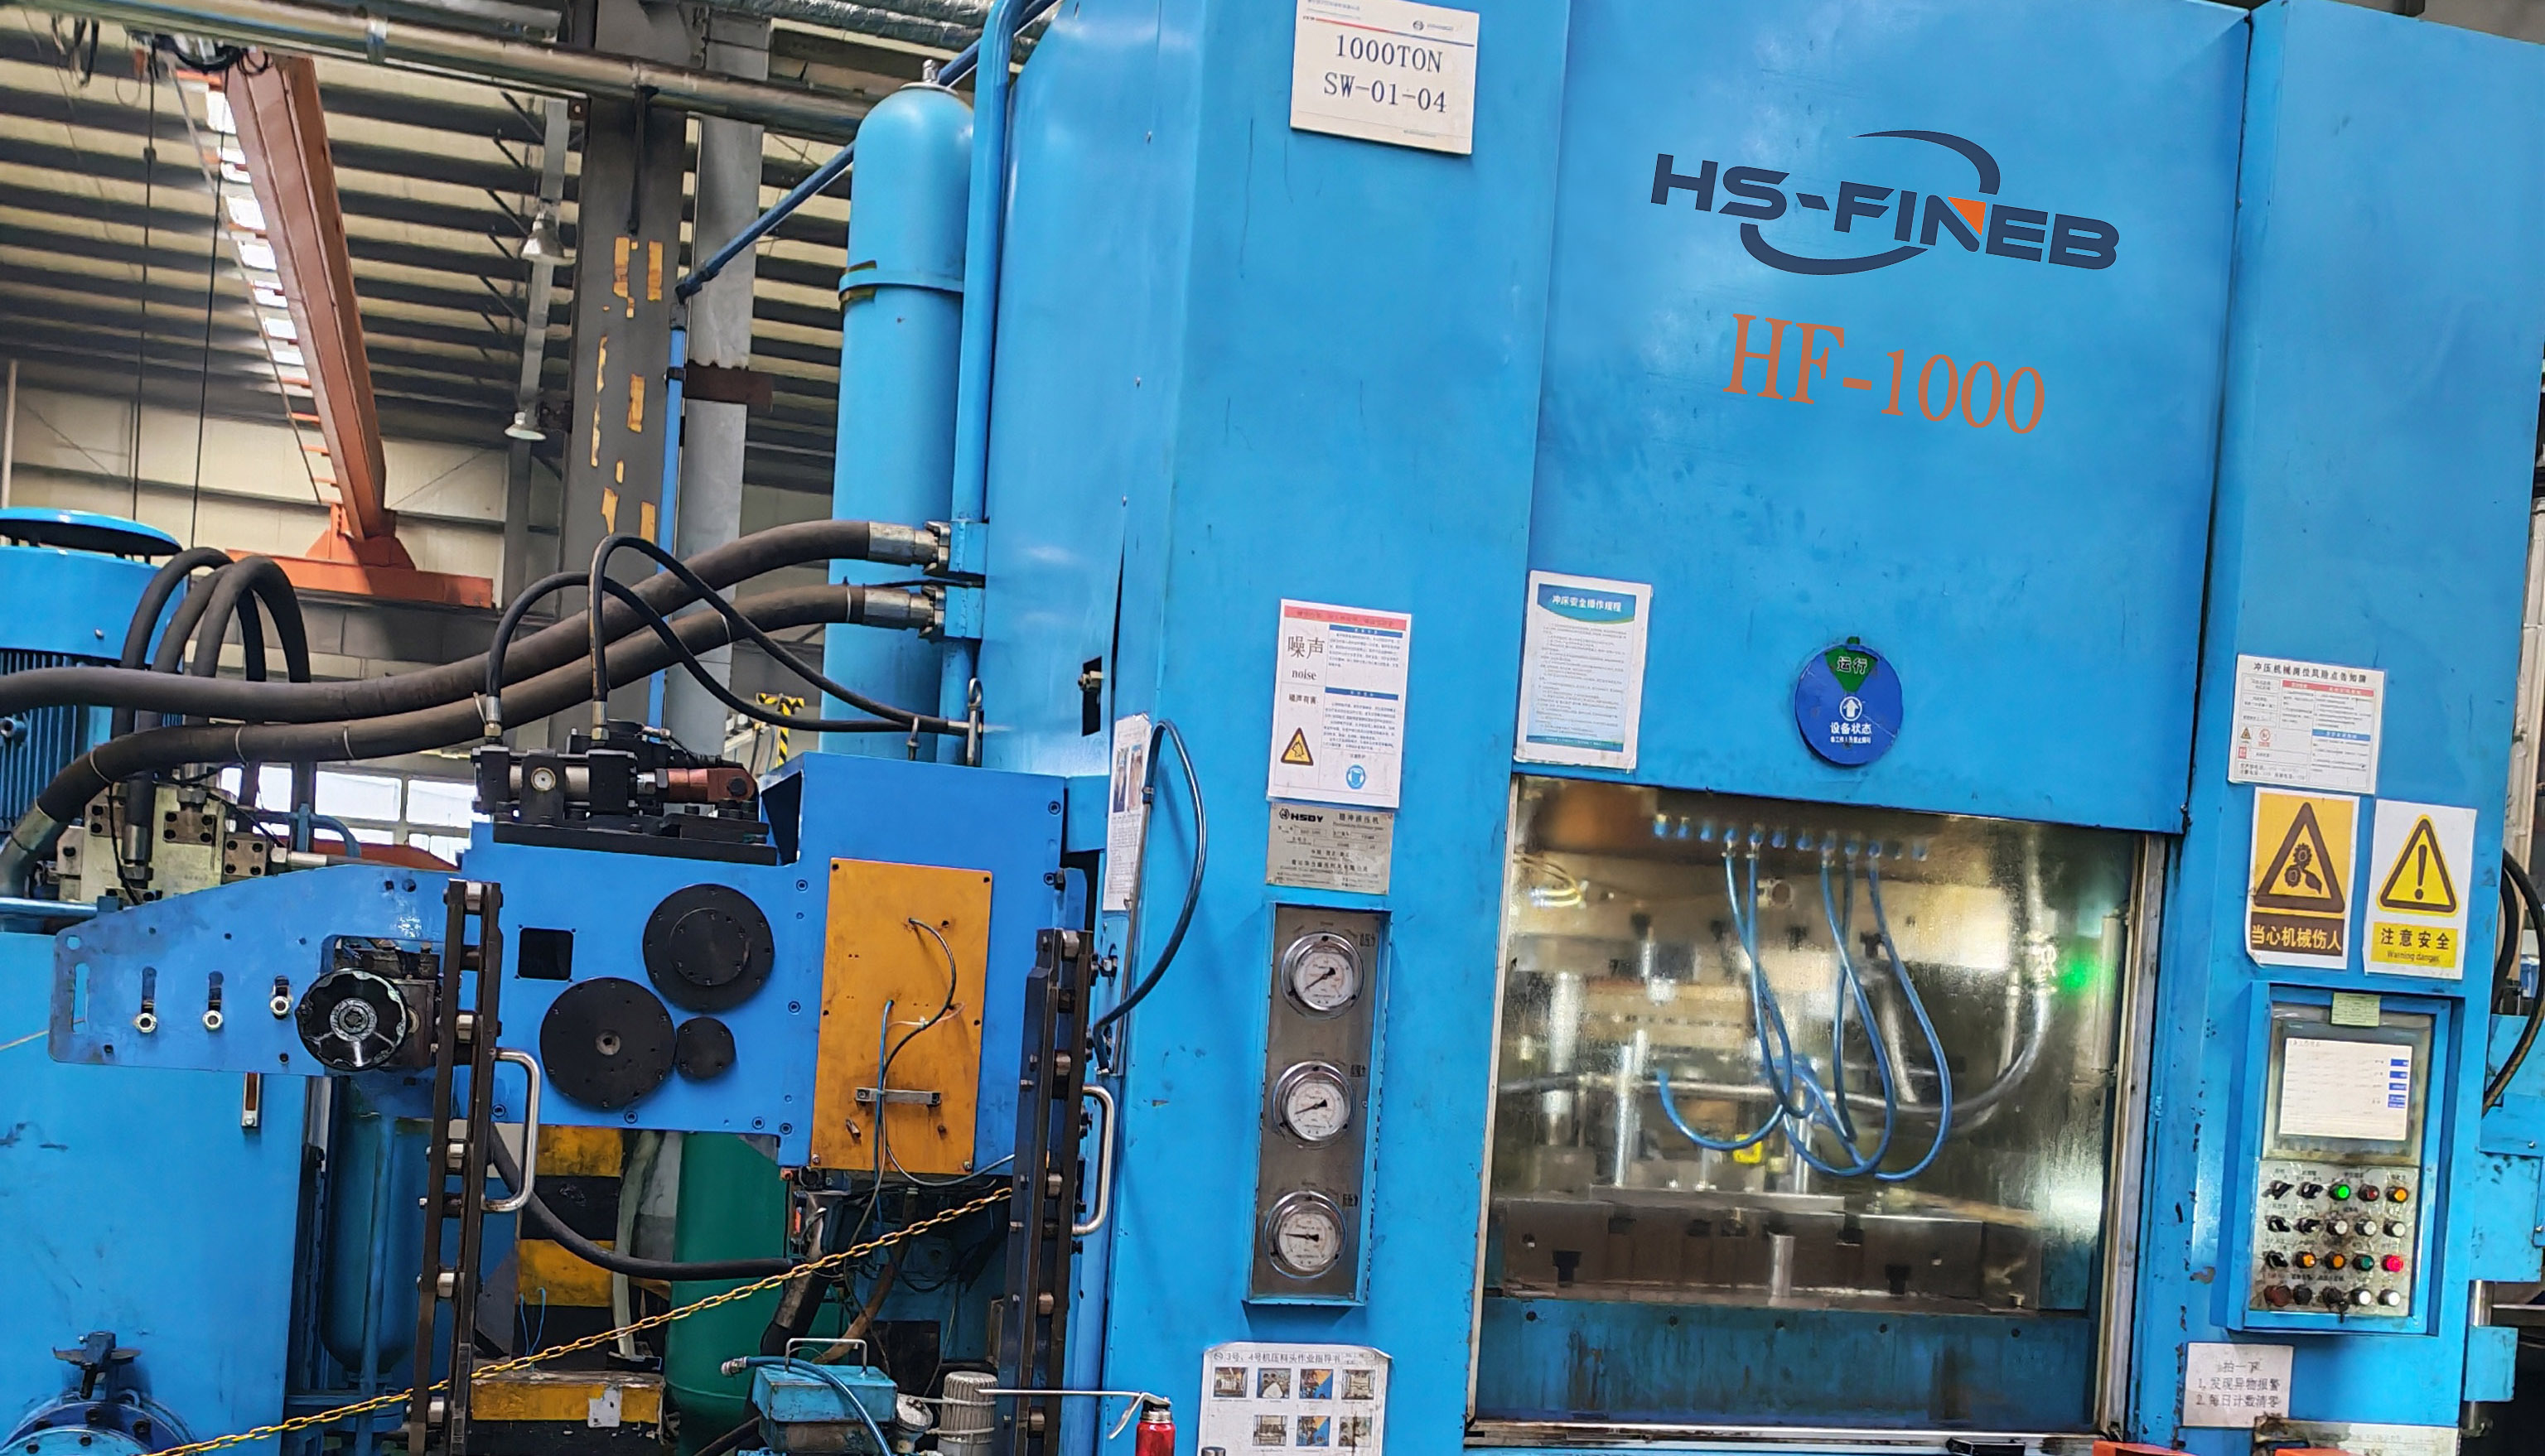
برای محفظه های پاورترین بزرگ، صفحات قرقره جرثقیل و اجزای سازه ای وسایل نقلیه ریلی تا ضخامت 22 میلی متر. نیروی چرخ دنده حلقوی 5000 کیلونیوتن و فشار معکوس 2500 کیلونیوتن HF-1000 برش بدون ترک را در فولادهای آلیاژی با استحکام بالا حفظ میکنند، جایی که برش معمولی لبه های پاره شده تولید میکند و نیاز به ماشین کاری ثانویه در تمام محیط قطعه دارد.

پلتفرم پرچم دار برای سخت ترین کاربردهای برش دقیق — صفحات سایش تجهیزات معدن، دیسک های ترمز توربین بادی و اجزای سنگین ریلی تا 25 میلی متر در S700MC یا معادل آن. نیروی حلقه V 6000 کیلونیوتن، فشار معکوس 3000 کیلونیوتن و میز کار 1200x1200 میلی متر HF-1200 نشان دهنده حداکثر آن چیزی است که برش دقیق هیدرولیک سه عمل میتواند در یک کورس به دست آورد.
یک پرس برش دقیق بدون اکوسیستم جانبی خود ضایعات تولید میکند. محفظه قالب، عرض نوار، بازده مواد، روش پلیسه گیری و منطق جابجایی قطعه باید به عنوان یک سلول واحد مهندسی شوند — و این مهندسی قبل از انتخاب پرس شروع میشود، نه بعد از آن.
ما نیروی برش کل را از محیط برش، ضخامت مواد و مقاومت برش قطعه شما محاسبه میکنیم — سپس الزامات ضربه حلقه V و فشار معکوس را اضافه میکنیم. نتیجه تعیین میکند کدام پلتفرم HF و پیکربندی نیرو برای قالب شما مناسب است.
عرض نوار، وزن کویل و گرید مواد، ظرفیت قرقره بازکن، تعداد غلتک های صاف کننده و دقت گام تغذیه را تعیین میکنند. ما سیستم تغذیه کویل را با چرخه پرس شما مطابقت میدهیم تا پیشروی نوار در SPM هدف بدون خطای تغذیه همگام باقی بماند.
هندسه حلقه V، لقمه برش و زمان بندی اجکتور به همراه منحنی های نیروی پرس به طور مشترک طراحی میشوند. تیم ابزار ما چیدمان قالب شما را در برابر محفظه پلتفرم انتخاب شده، کورس رم و دسترسی نیرو قبل از مشخصات نهایی بررسی میکند.
حذف پلیسه، سنسور درون قالب، اجکت قطعه و بازرسی پایین دستی از روز اول در چیدمان سلول ادغام میشوند. ما روش پلیسه گیری — تسمه ساینده، لرزشی یا حرارتی — را بر اساس هندسه قطعه شما و معیارهای پذیرش کیفیت لبه مشخص میکنیم.
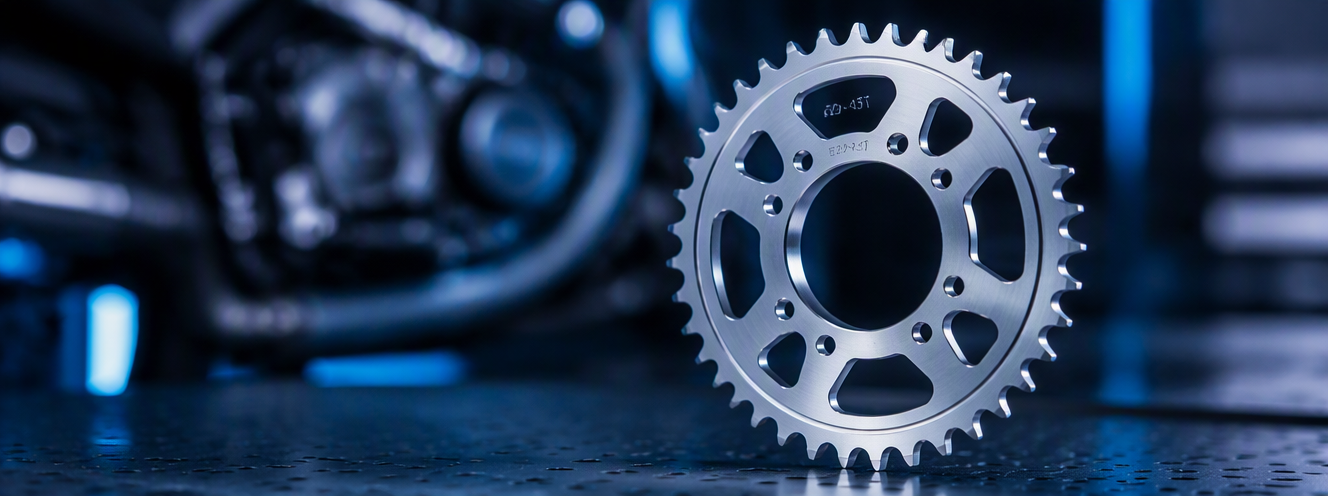
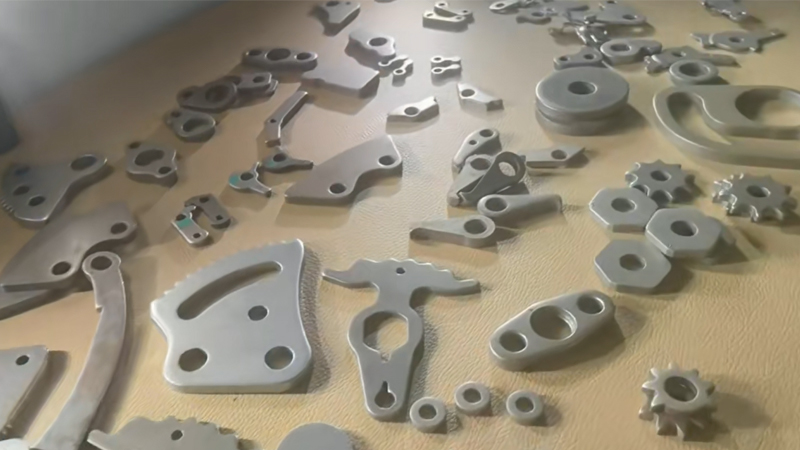
یک دنده چرخ دنده که روی پرس سری HF برش داده شده، با لبه برش 100% صاف بیرون میآید — بدون ناحیه شکست، بدون فرز کاری ثانویه. روی 16MnCr5 در 6 میلی متر، die-roll زیر 0.5 میلی متر و ارتفاع پلیسه زیر 0.1 میلی متر باقی میماند. یک کورس جایگزین عملیات سوراخ کاری، فرز کاری و سنگ زنی میشود که در غیر این صورت سه راه اندازی ماشین و 40% مواد بیشتر مصرف میکنند.
هنگامی که یک صفحه ترمز از ماشین کاری CNC به برش دقیق مهاجرت میکند، زمان چرخه از 45 ثانیه به کمتر از 1 ثانیه در 60 SPM کاهش مییابد. هزینه هر قطعه 50-70% کاهش مییابد به محض اینکه حجم از 50000 واحد در سالانی فراتر رود، و تکرارپذیری ابعادی از تغییر طبیعی ماشین کاری به IT7±8 ثابت در هر دسته بهبود مییابد.
برش دقیق دقت ابعادی IT7±8، صافی در 0.05 میلی متر و موقعیت یابی سوراخ-پروفایل در ±0,02 мیلی متر را حفظ میکند — در یک کورس، بدون اندازه گیری ثانویه. روی چرخ دنده های تکیه گاه صندلی، این بدان معنی است که دنده ها در مونتاژ بدون اندازه گیری یا دسته بندی درگیر میشوند. روی ترمینال های کانکتور، به معنای ثبات گام است که تجهیزات pick-and-place میتوانند در سرعت کامل خط به آن اعتماد کنند.
برش دقیق زمانی مشخص میشود که یک قطعه به لبه برش 100%، تلورانس IT7±8 و صافی کنترل شده نیاز دارد — شرایطی که مهر زنی معمولی را ناکافی و ماشین کاری چند محوره را در حجم غیراقتصادی میکند.

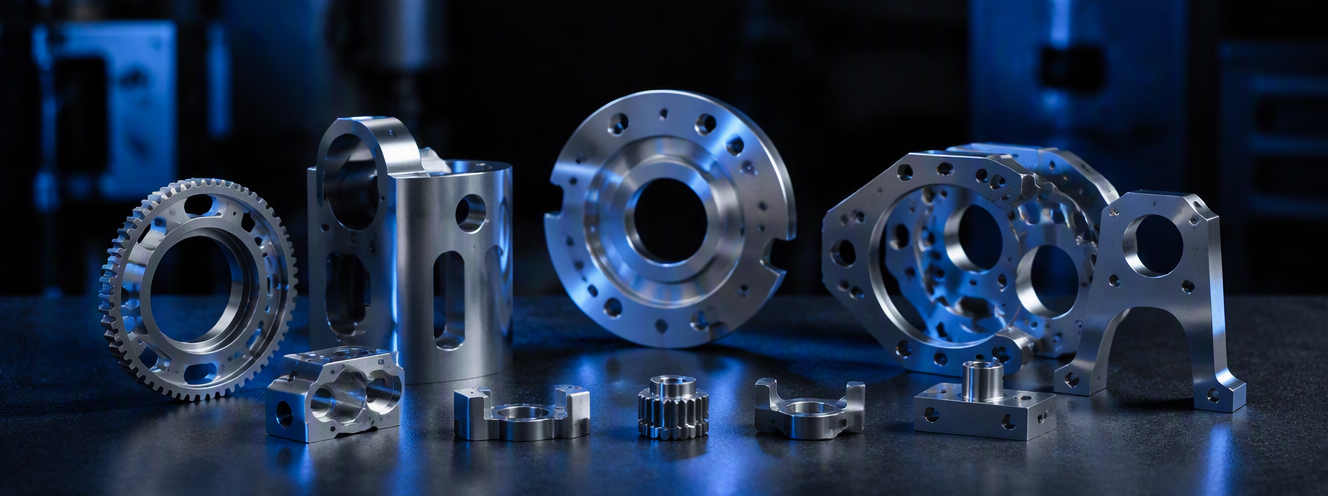
چرخ دنده های تکیه گاه صندلی در 16MnCr5 در 6 میلی متر با موقعیت یابی دنده IT7±8، براکت های کالیپر ترمز در S500MC در 12 میلی متر، چرخ دنده های حلقوی گیربکس در C45 — همه نیاز به لبه های برش 100% دارند که ماشین کاری ثانویه دنده چرخ دنده را حذف میکنند.

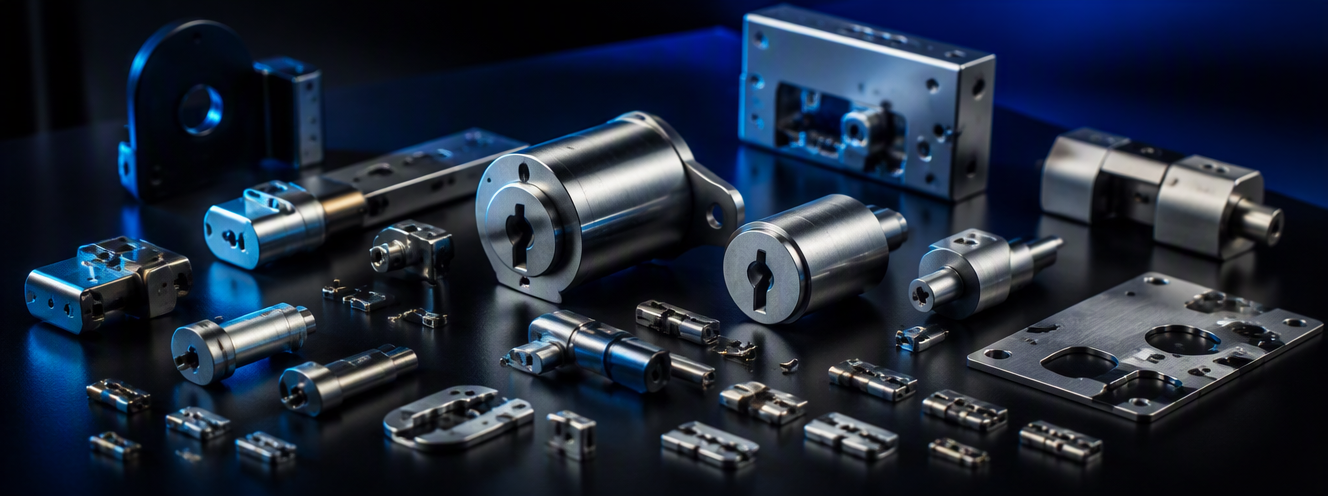
سیلندرهای قفل در برنج یا C45 با سوراخ های پین بدون پلیسه در ±0.02 میلی متر، قفل های امنیتی سخت افزار در فولاد سخت شده موردی، و براکت لولا درب که کیفیت لبه برش مستقیماً بر مقاومت به خوردگی و تناسب مونتاژ تأثیر میگذارد.

لایه های روتور و استاتور در فولاد سیلیکونی الکتریکی در 0.5 میلی متر با کنترل پلیسه زیر 0.02 میلی متر برای حداقل تلفات بین لایه ای، و صفحات شیر کمپرسور در فولاد فنر (50CrV4) در 2 میلی متر که صافی در 0.05 میلی متر عملکرد آب بندی صندلی شیر را تعیین میکند.

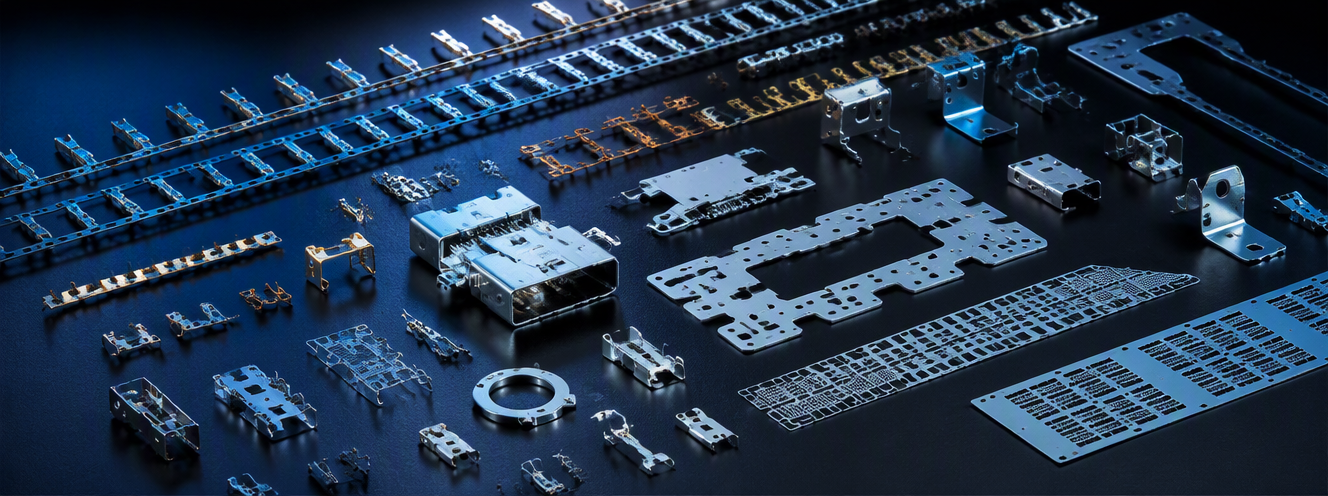
ترمینال های کانکتور در برنز فسفر (C5191) در 0.3 میلی متر با دقت گام در ±0.01 میلی متر برای درج PCB با چگالی بالا، و قاب های سربی در آلیاژ مس که لبه های بدون پلیسه از مسیرهای اتصال کوتاه در بسته های نیمه هادی قالب گیری شده جلوگیری میکنند.

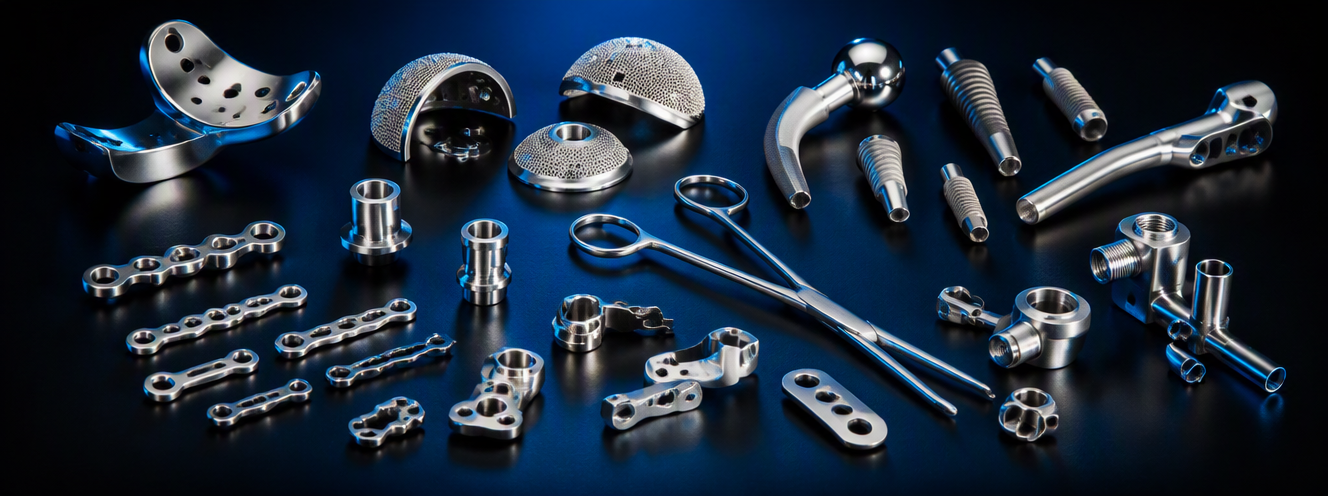
اجزای ابزار جراحی در فولاد ضد زنگ 420 در 3 میلی متر با لبه های بدون پلیسه برای سازگاری زیستی و آمادگی اتوکلاو، و صفحات دقیق تجهیزات تشخیصی که موقعیت یابی سوراخ به سوراخ در ±0.02 میلی متر تراز سنسور را در ابزارهای مونتاژ شده تضمین میکند.

صفحات اصطکاک کلاچ صنعتی در C60 در 8 میلی متر، چرخ زنجیرهای تجهیزات کشاورزی در 16MnCr5 در 12 میلی متر، و براکت های سازه ای هوافضا در S500MC — اجزایی که در آنها جایگزینی فرآیندهای برش شعله و ماشین کاری با برش دقیق، زمان تحویل را از هفته به روز و هزینه هر قطعه را تا 60% کاهش میدهد.
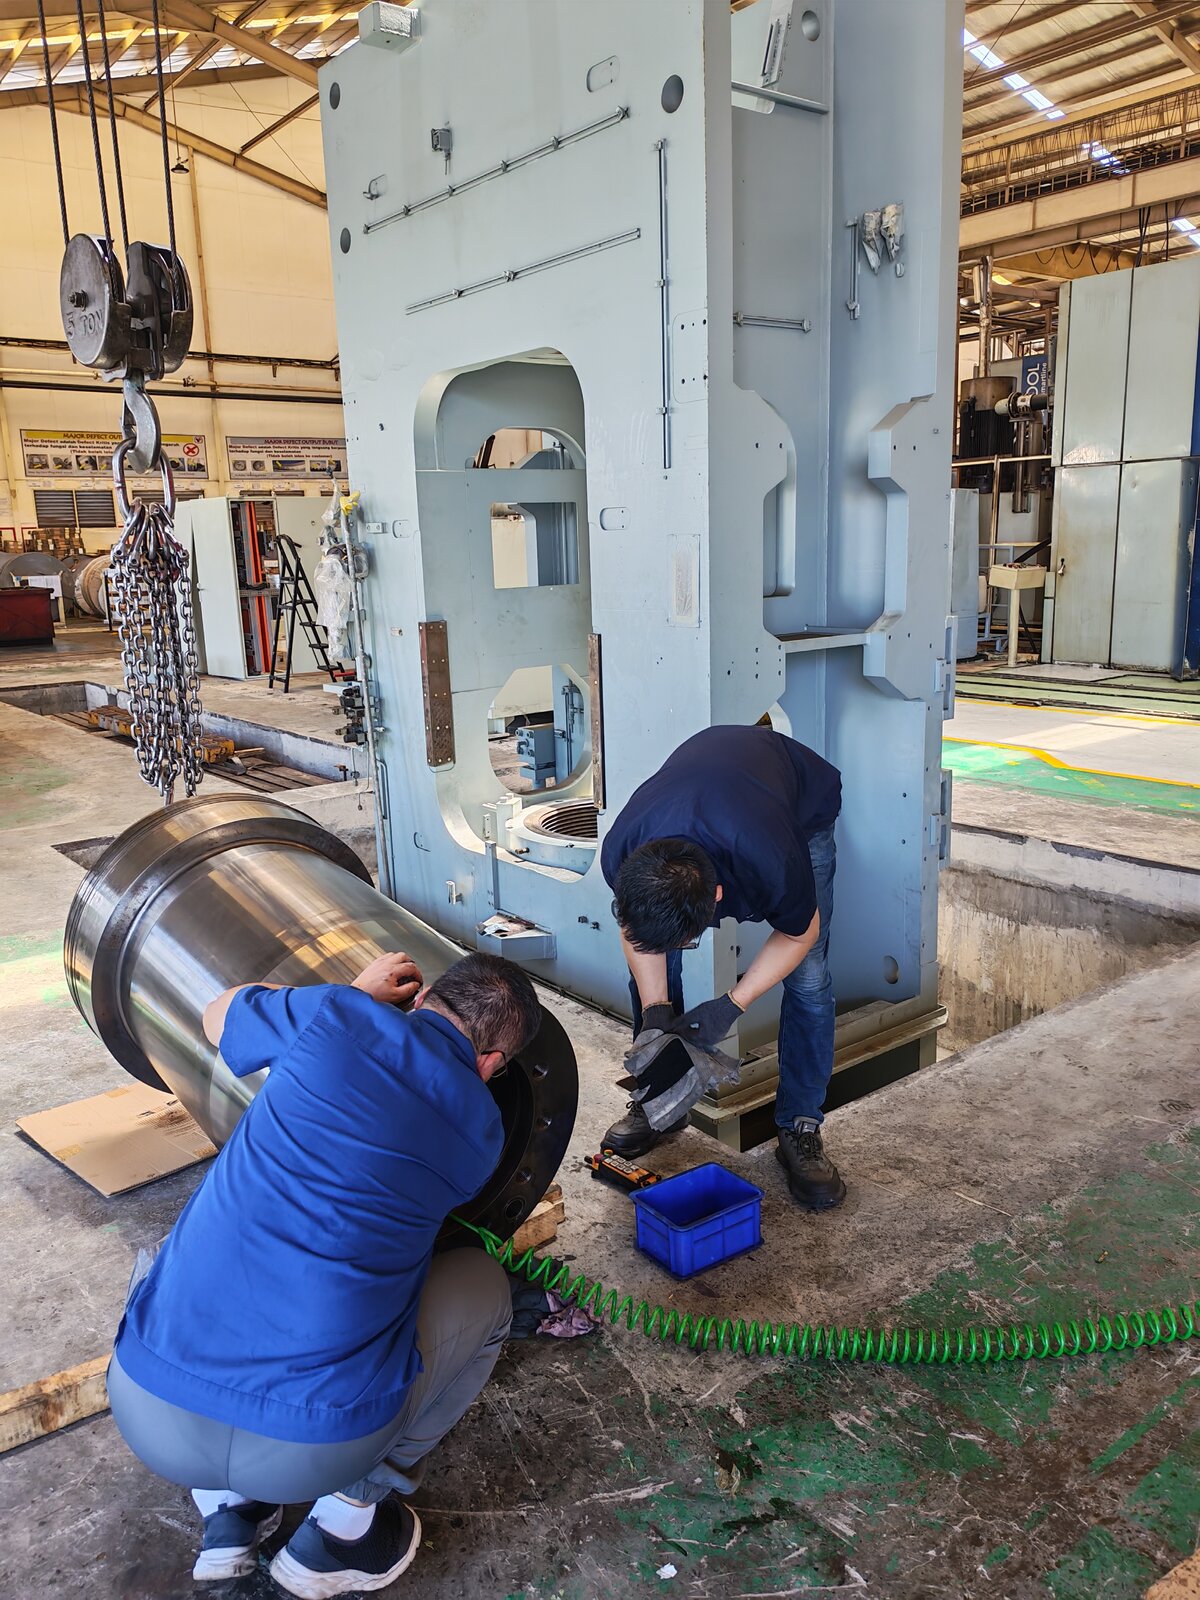
هنگامی که یک پرس Feintool XTF یا GKP 15 ساله شروع به از دست دادن تکرارپذیری فشار معکوس میکند، مدیران کارخانه با یک انتخاب روبرو هستند: پرداخت تعرفه های خدمات OEM برای یک راه حل جزئی، تعویض کامل ماشین، یا تماس با HS-FINEB. بخش خدمات میدانی ما پرس های Feintool، Mori، Schuler، Hydrel، Osterwalder، Asahi-Seiki و Nagano Seiko را به 70-85% ظرفیت اصلی با 30-45% هزینه جایگزینی بازیابی میکند.
هر بازسازی با یک گزارش وضعیت مستند شروع میشود — تست فشار مدار هیدرولیک، اندازه گیری موازی بودن رم، ارزیابی سایش ستون راهنما و تشخیص سیستم کنترل. ما یک پیشنهاد محدوده ثابت با هزینه های جزء به جزء قبل از شروع هر کاری ارائه میدهیم، تا بتوانید آن را مستقیماً با یک پیشنهاد OEM یا درخواست سرمایه برای پرس جدید مقایسه کنید.

خدمات بازسازی و ارتقاء پرس در محل
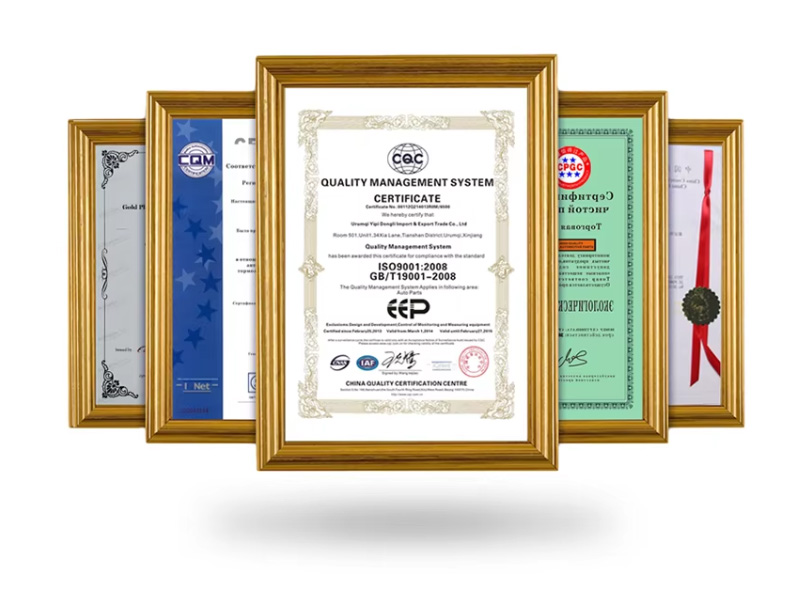
چهار دهه مهندسی پرس برش دقیق — نه مونتاژ، نه تجارت. هر ماشین سری HF بر اساس قطعه، قالب و هدف تولید خریدار پیکربندی میشود، سپس در کارخانه خودمان تحت کنترل فرآیند ISO 9001:2015 تولید میشود.
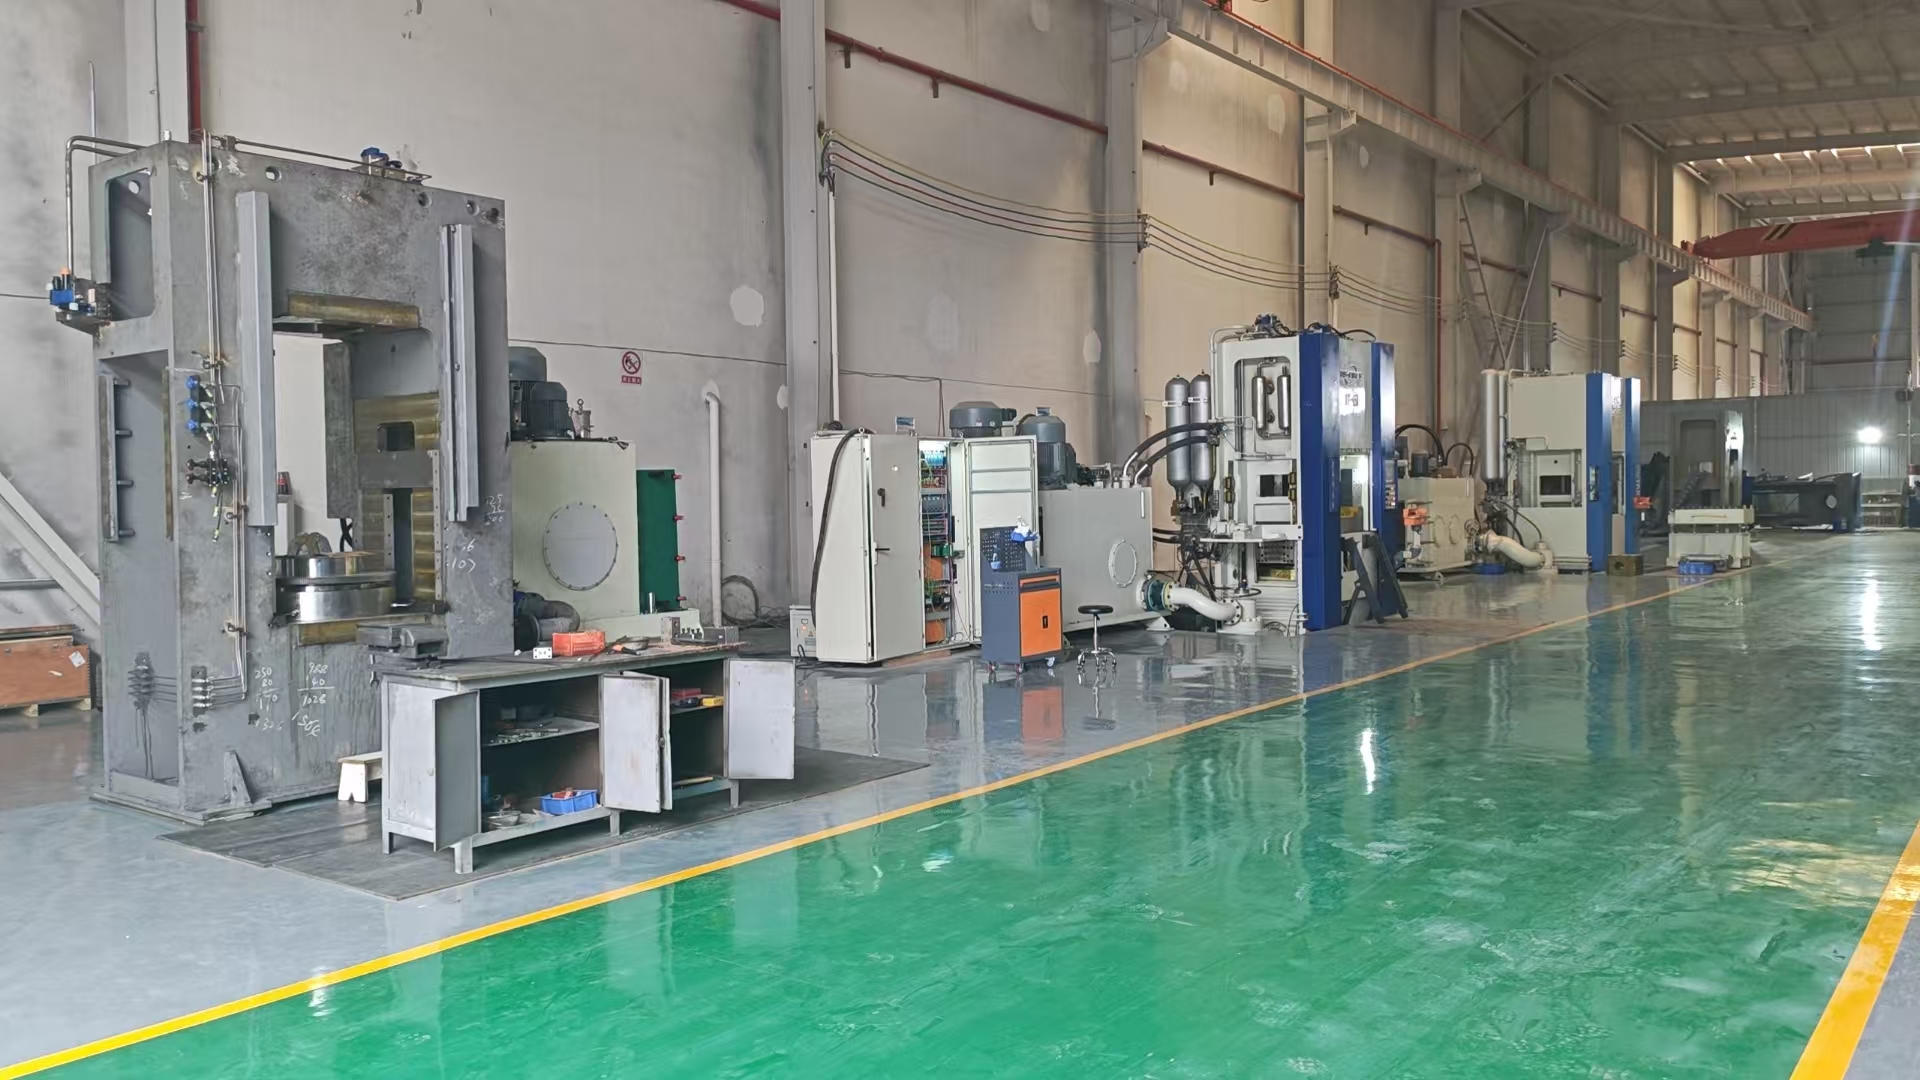
تقریباً 40 سال است که HS-FINEB پرس های برش دقیق از 200T تا 1200T را طراحی و میسازد. کارخانه 30000+ متر مربعی ما در Huangshi، Hubei، تیم مهندسی، مرکز ماشین کاری CNC، میز تست هیدرولیک و طبقه مونتاژ را زیر یک سقف جای داده است — به این معنی که هر رم، ستون و مجموعه هیدرولیک به طور داخلی تولید، آزمایش و یکپارچه میشود، نه اینکه از کاتالوگ های شخص ثالث تهیه شود.
هنگامی که نقشه قطعه را ارسال میکنید، مهندسان ما نیروی برش دقیق، نیاز ضربه حلقه V و نسبت فشار معکوس مورد نیاز مواد و هندسه شما را محاسبه میکنند — سپس پلتفرم، محفظه قالب و سیستم تغذیه را با هم مشخص میکنند. به همین دلیل است که خریدارانی که از مهر زنی معمولی یا ماشین کاری به برش دقیق مهاجرت میکنند، HS-FINEB را انتخاب میکنند: ما فرآیند را مهندسی میکنیم، نه فقط ماشین را ارسال میکنیم.

نقشه، گرید مواد، ضخامت و حجم سالانه خود را ارسال کنید. در عرض یک روز کاری، مهندسان ما یک توصیه پلتفرم، محاسبه نیرو، تطبیق محفظه قالب و مشخصات تغذیه کویل را برمی گردانند — یا یک ارزیابی بازسازی اگر در حال بازیابی یک پرس موجود هستید.
راهنماهای عمیق و مراجع مهندسی برای متخصصان برش دقیق
هیدرولیک سه عمل، نیش حلقه V، فشار معکوس — اصول مهندسی پشت قطعات بی نقص.
معماری قالب تدریجی و ترکیبی، اینسرت های کاربیدی، کنترل die-roll و فواصل نگهداری.
از C45 تا S700MC — مقاومت برش، ازدیاد طول و رتبه بندی ترک لبه برای بیش از 20 فولاد برش دقیق.
محاسبه نیرو، انتخاب تناژ، تحلیل ROI و چک لیست بازرسی 12 نقطه ای برای پرس های دست دوم.