Пришлите нам чертёж детали. Мы выполняем обратное проектирование контура штампа, марки материала и объёма производства для комплектной линии точной штамповки — пресс, подача ленты, интерфейс оснастки и узел снятия заусенцев — калиброванные для обеспечения 100% качества срезной кромки при SPM, требуемых вашей линией. Никаких каталожных прессов. Никаких типовых конфигураций.
Девять платформ серии HF охватывают диапазон 200T–1200T, но одно только усилие никогда не определяет конфигурацию. Наши инженеры отталкиваются от чертежа детали: толщина материала, периметр среза, допуск на скругление и целевая SPM определяют усилие V-кольца, противодавление и контур штампа — затем мы подбираем платформу под эти требования.

Когда ваша деталь требует 100% качества срезной кромки на латунных разъёмах или цилиндрах замков из низкоуглеродистой стали толщиной до 8 мм, но годовой объём не оправдывает платформу 400T, HF-200 обеспечивает точность точной штамповки при скоростях обычной штамповки — до 80 SPM с независимо программируемыми V-кольцом и противодавлением.

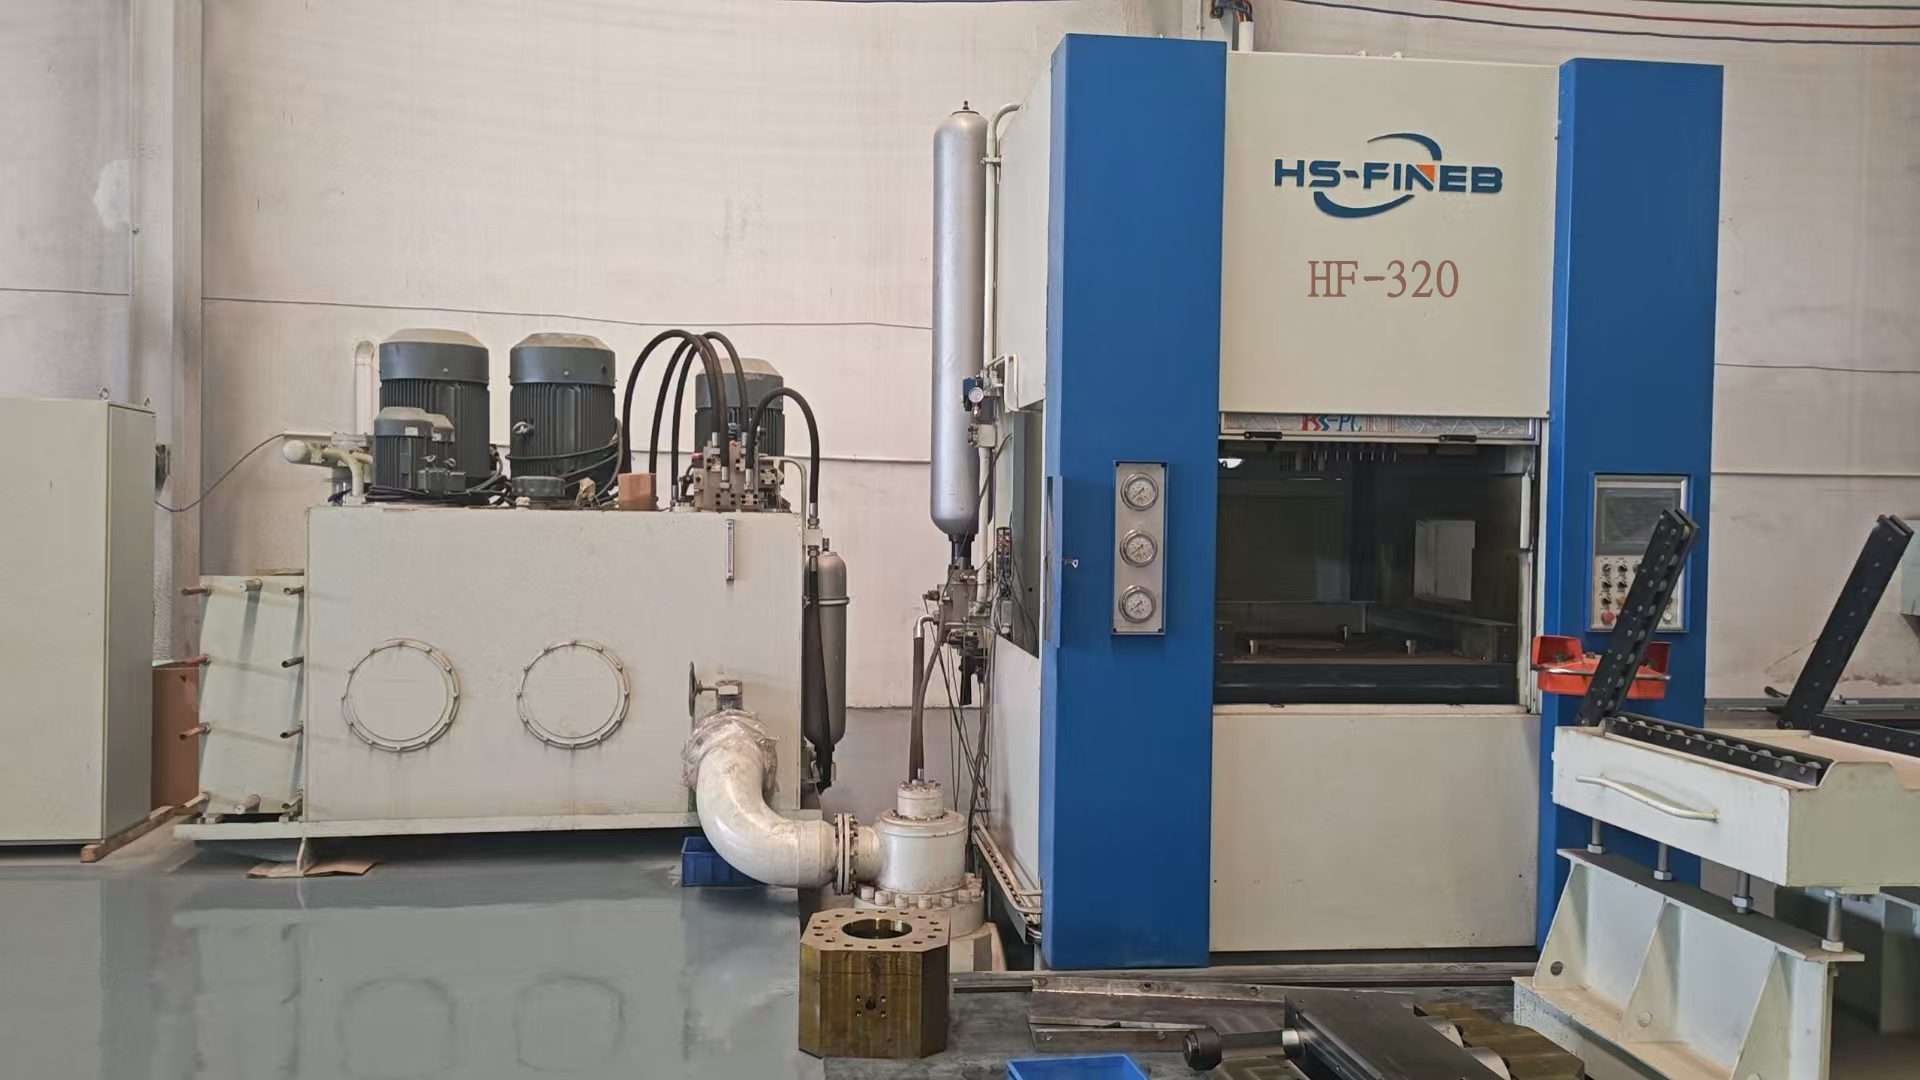
Оптимальный вариант для зубчатых колёс механизма наклона автомобильных сидений и дисков сцепления из 16MnCr5 или C45 толщиной до 12 мм. Когда поставщику уровня Tier-1 нужны 70 SPM с величиной скругления менее 10% толщины материала и позиционированием отверстие-профиль IT7±8, гидравлическая система тройного действия HF-320 — 1600 кН V-кольцо, 800 кН противодавление — удерживает плоскостность в пределах 0,05 мм по всему ходу.

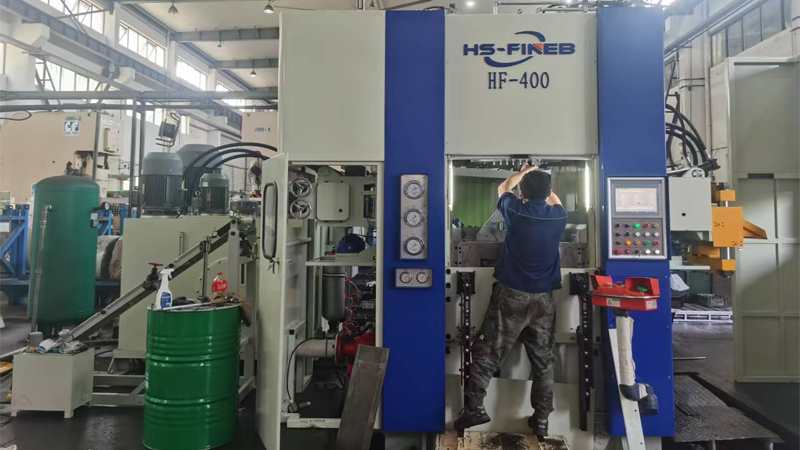
Когда тормозные пластины из HSLA S500MC или компоненты дверных замков из C45 требуют беззаусенцевых срезных кромок при толщине 14 мм, HF-400 обеспечивает 2000 кН усилия удара V-кольца, необходимого для предотвращения разрыва в зоне разрушения. Рабочий стол 650x650 мм вмещает более крупные наборы штампов для многопозиционных прогрессивных компоновок.

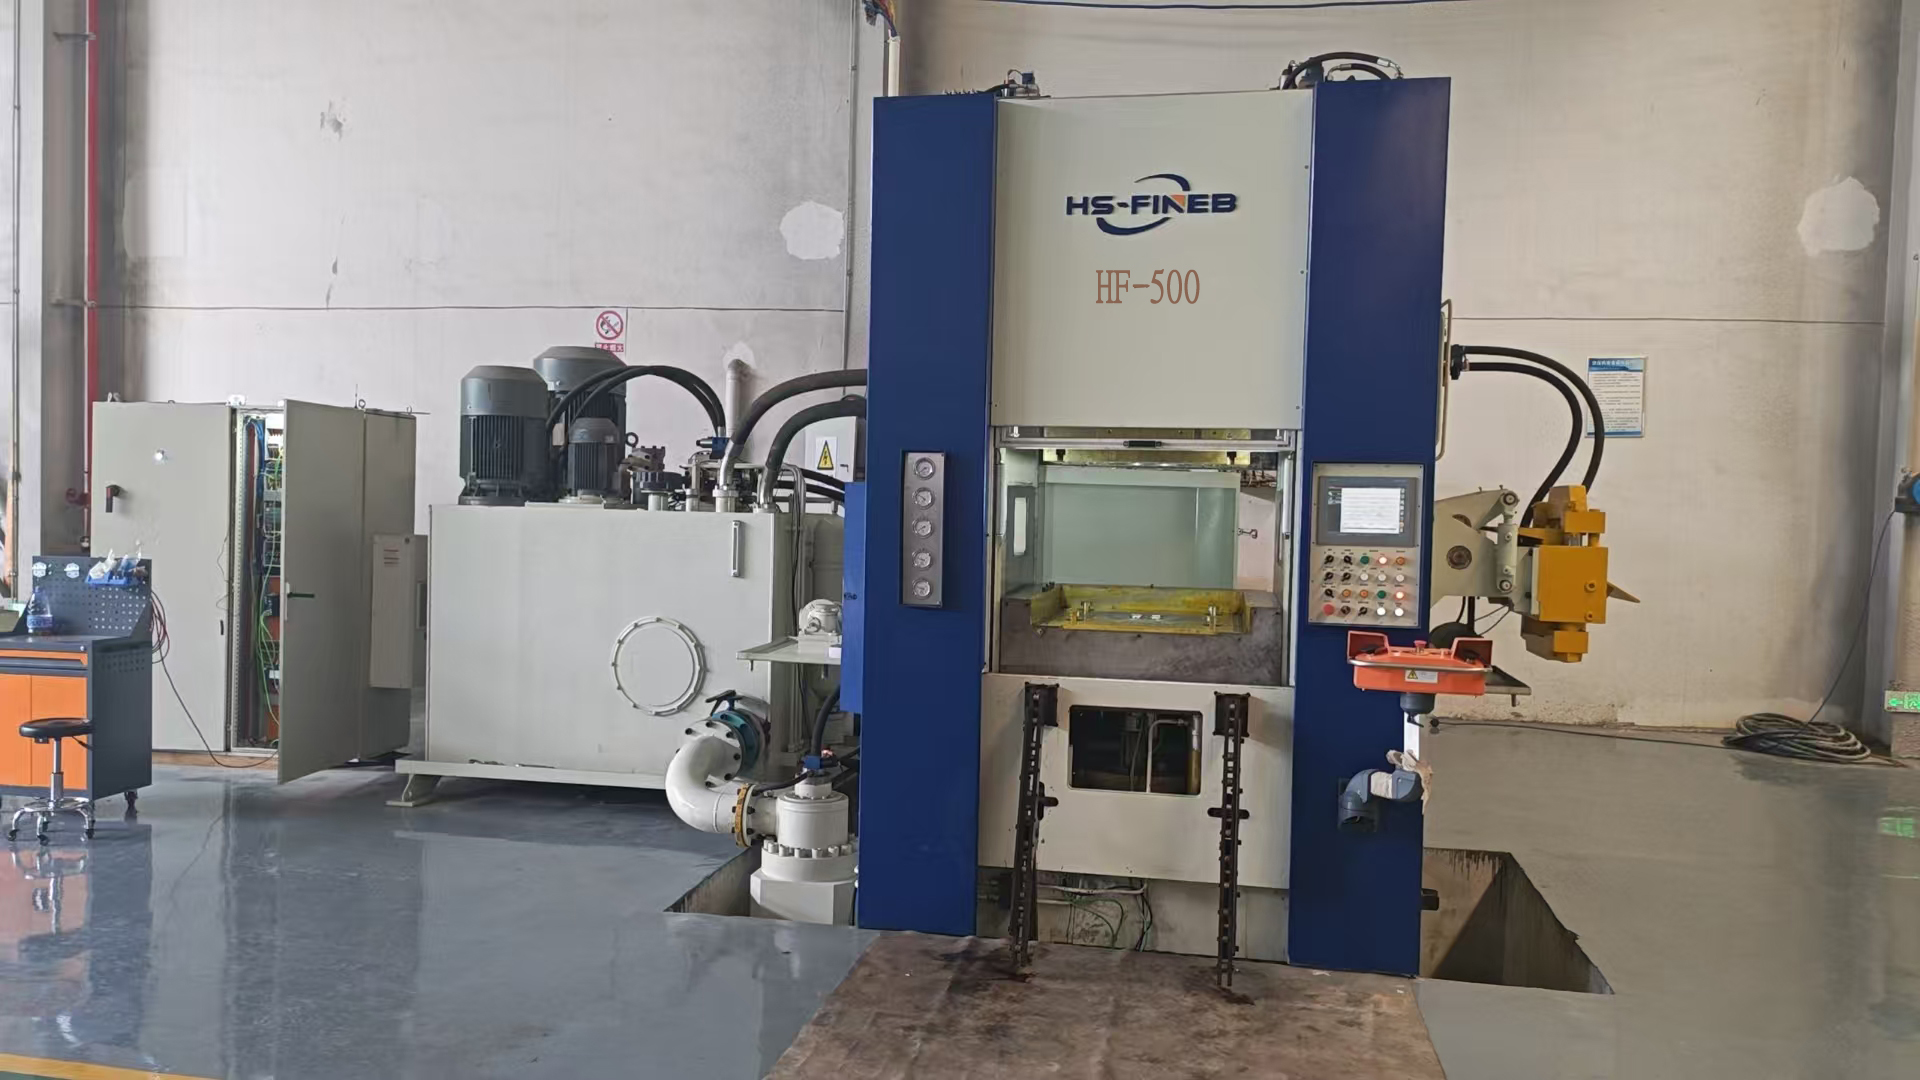
Спроектирован для кронштейнов силовой передачи и креплений тормозных суппортов из S500MC или 16MnCr5 толщиной до 15 мм. Когда покупатель переходит от механически обработанных деталей к точной штамповке, усилие зубчатого венца 2500 кН и противодавление 1250 кН HF-500 создают срезные кромки, заменяющие фрезерование и шлифовку — снижая себестоимость детали на 40-60% в высокообъёмных конструкционных компонентах.

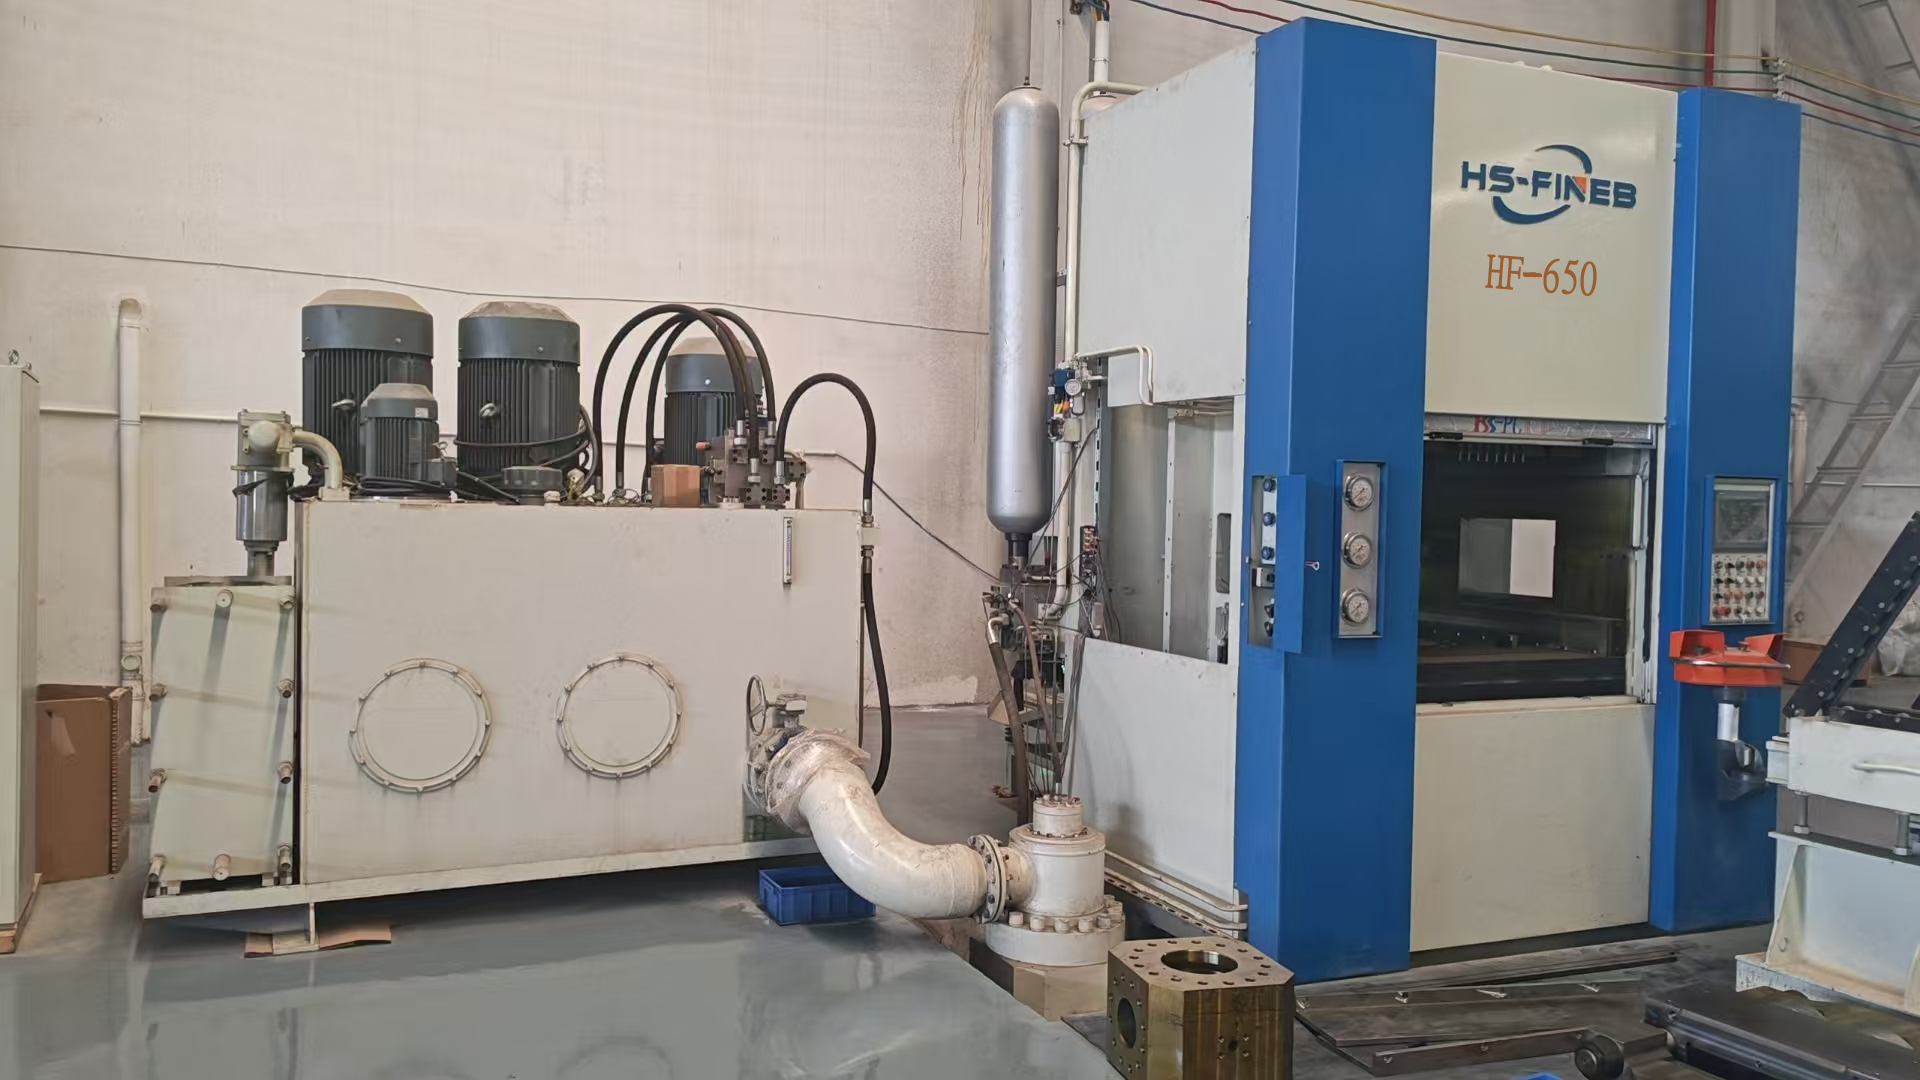
Выбирается, когда зубчатые венцы трансмиссии превышают 200 мм делительного диаметра или толстостенные детали достигают 16 мм из 16MnCr5. Усилие V-кольца 3250 кН HF-650 обеспечивает полное внедрение материала в высокоуглеродистых и легированных сталях, где скругление должно оставаться ниже 0,3 мм — критично для зубьев шестерён, входящих в зацепление сразу после штамповки без вторичной обработки.

Создан для многопозиционных прогрессивных штампов, где один ход производит готовый к сборке компонент — фиксирующие пластины направляющих сиденья или шестерни механизма втягивания ремня безопасности с формованными элементами и пробитыми отверстиями за один проход. Стол 900x900 мм и усилие V-кольца 3500 кН поддерживают сложные пакеты штампов до 18 мм толщины материала.

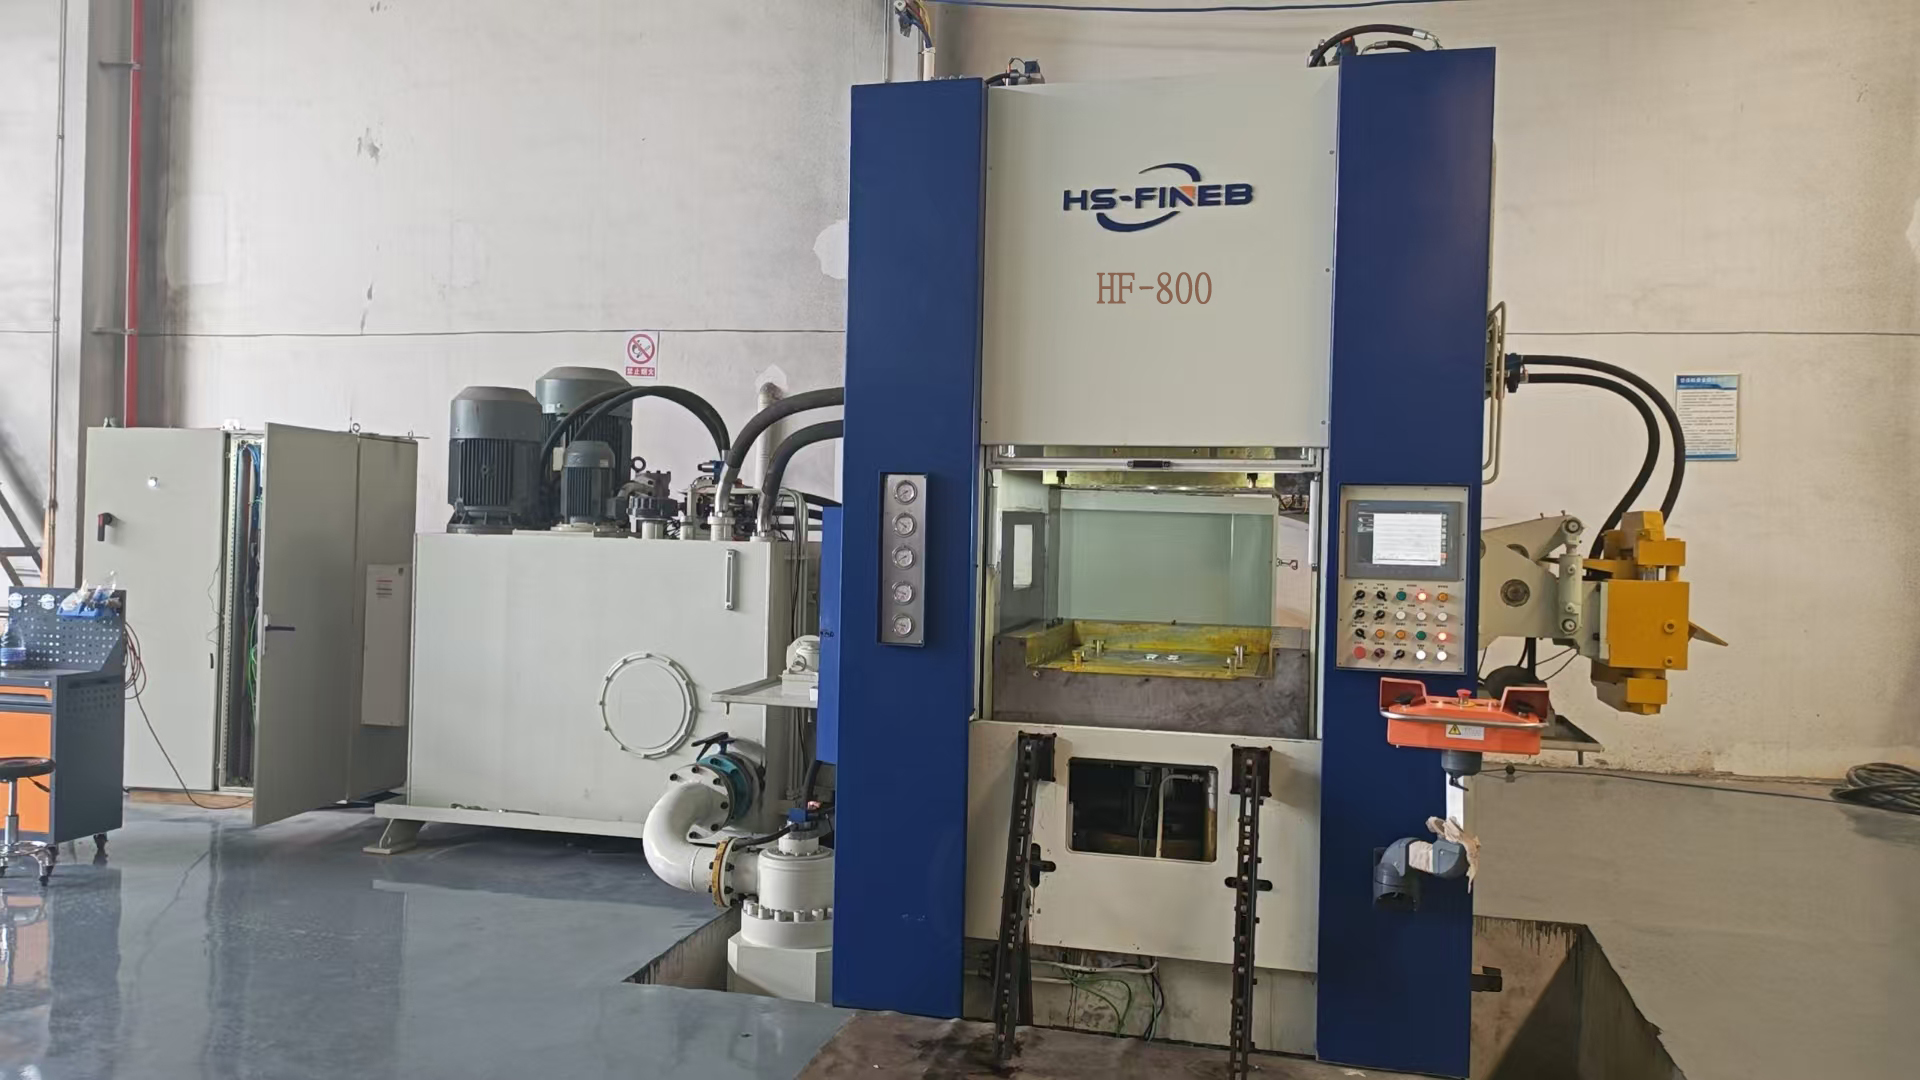
Когда кронштейны шасси грузовиков, соединительные пластины сельхозтехники или звёздочки тяжёлого оборудования требуют точно отштампованных кромок толщиной 20 мм из S500MC или C60, HF-800 обеспечивает 4000 кН ударного усилия V-кольца с контуром штампа 950x950 мм. Покупатели, заменяющие детали после газовой резки + механической обработки, получают окупаемость за 8-14 месяцев при типичных объёмах тяжёлой промышленности.

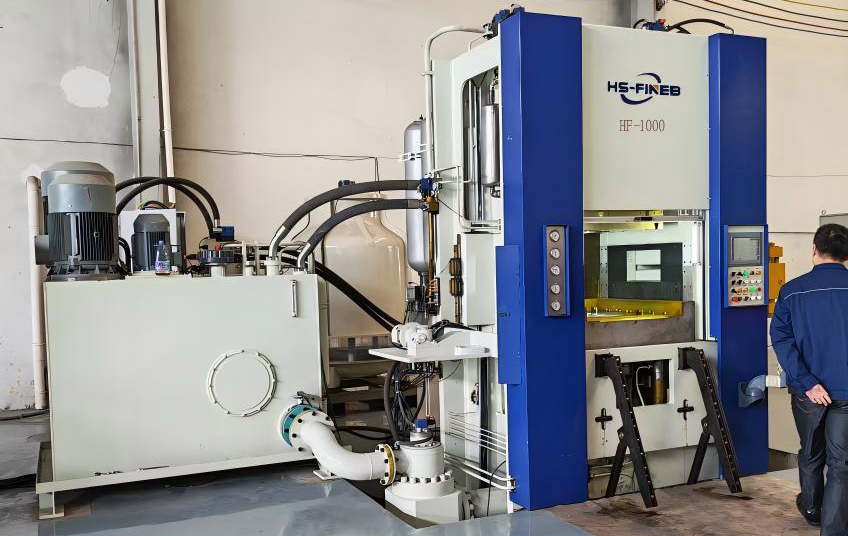
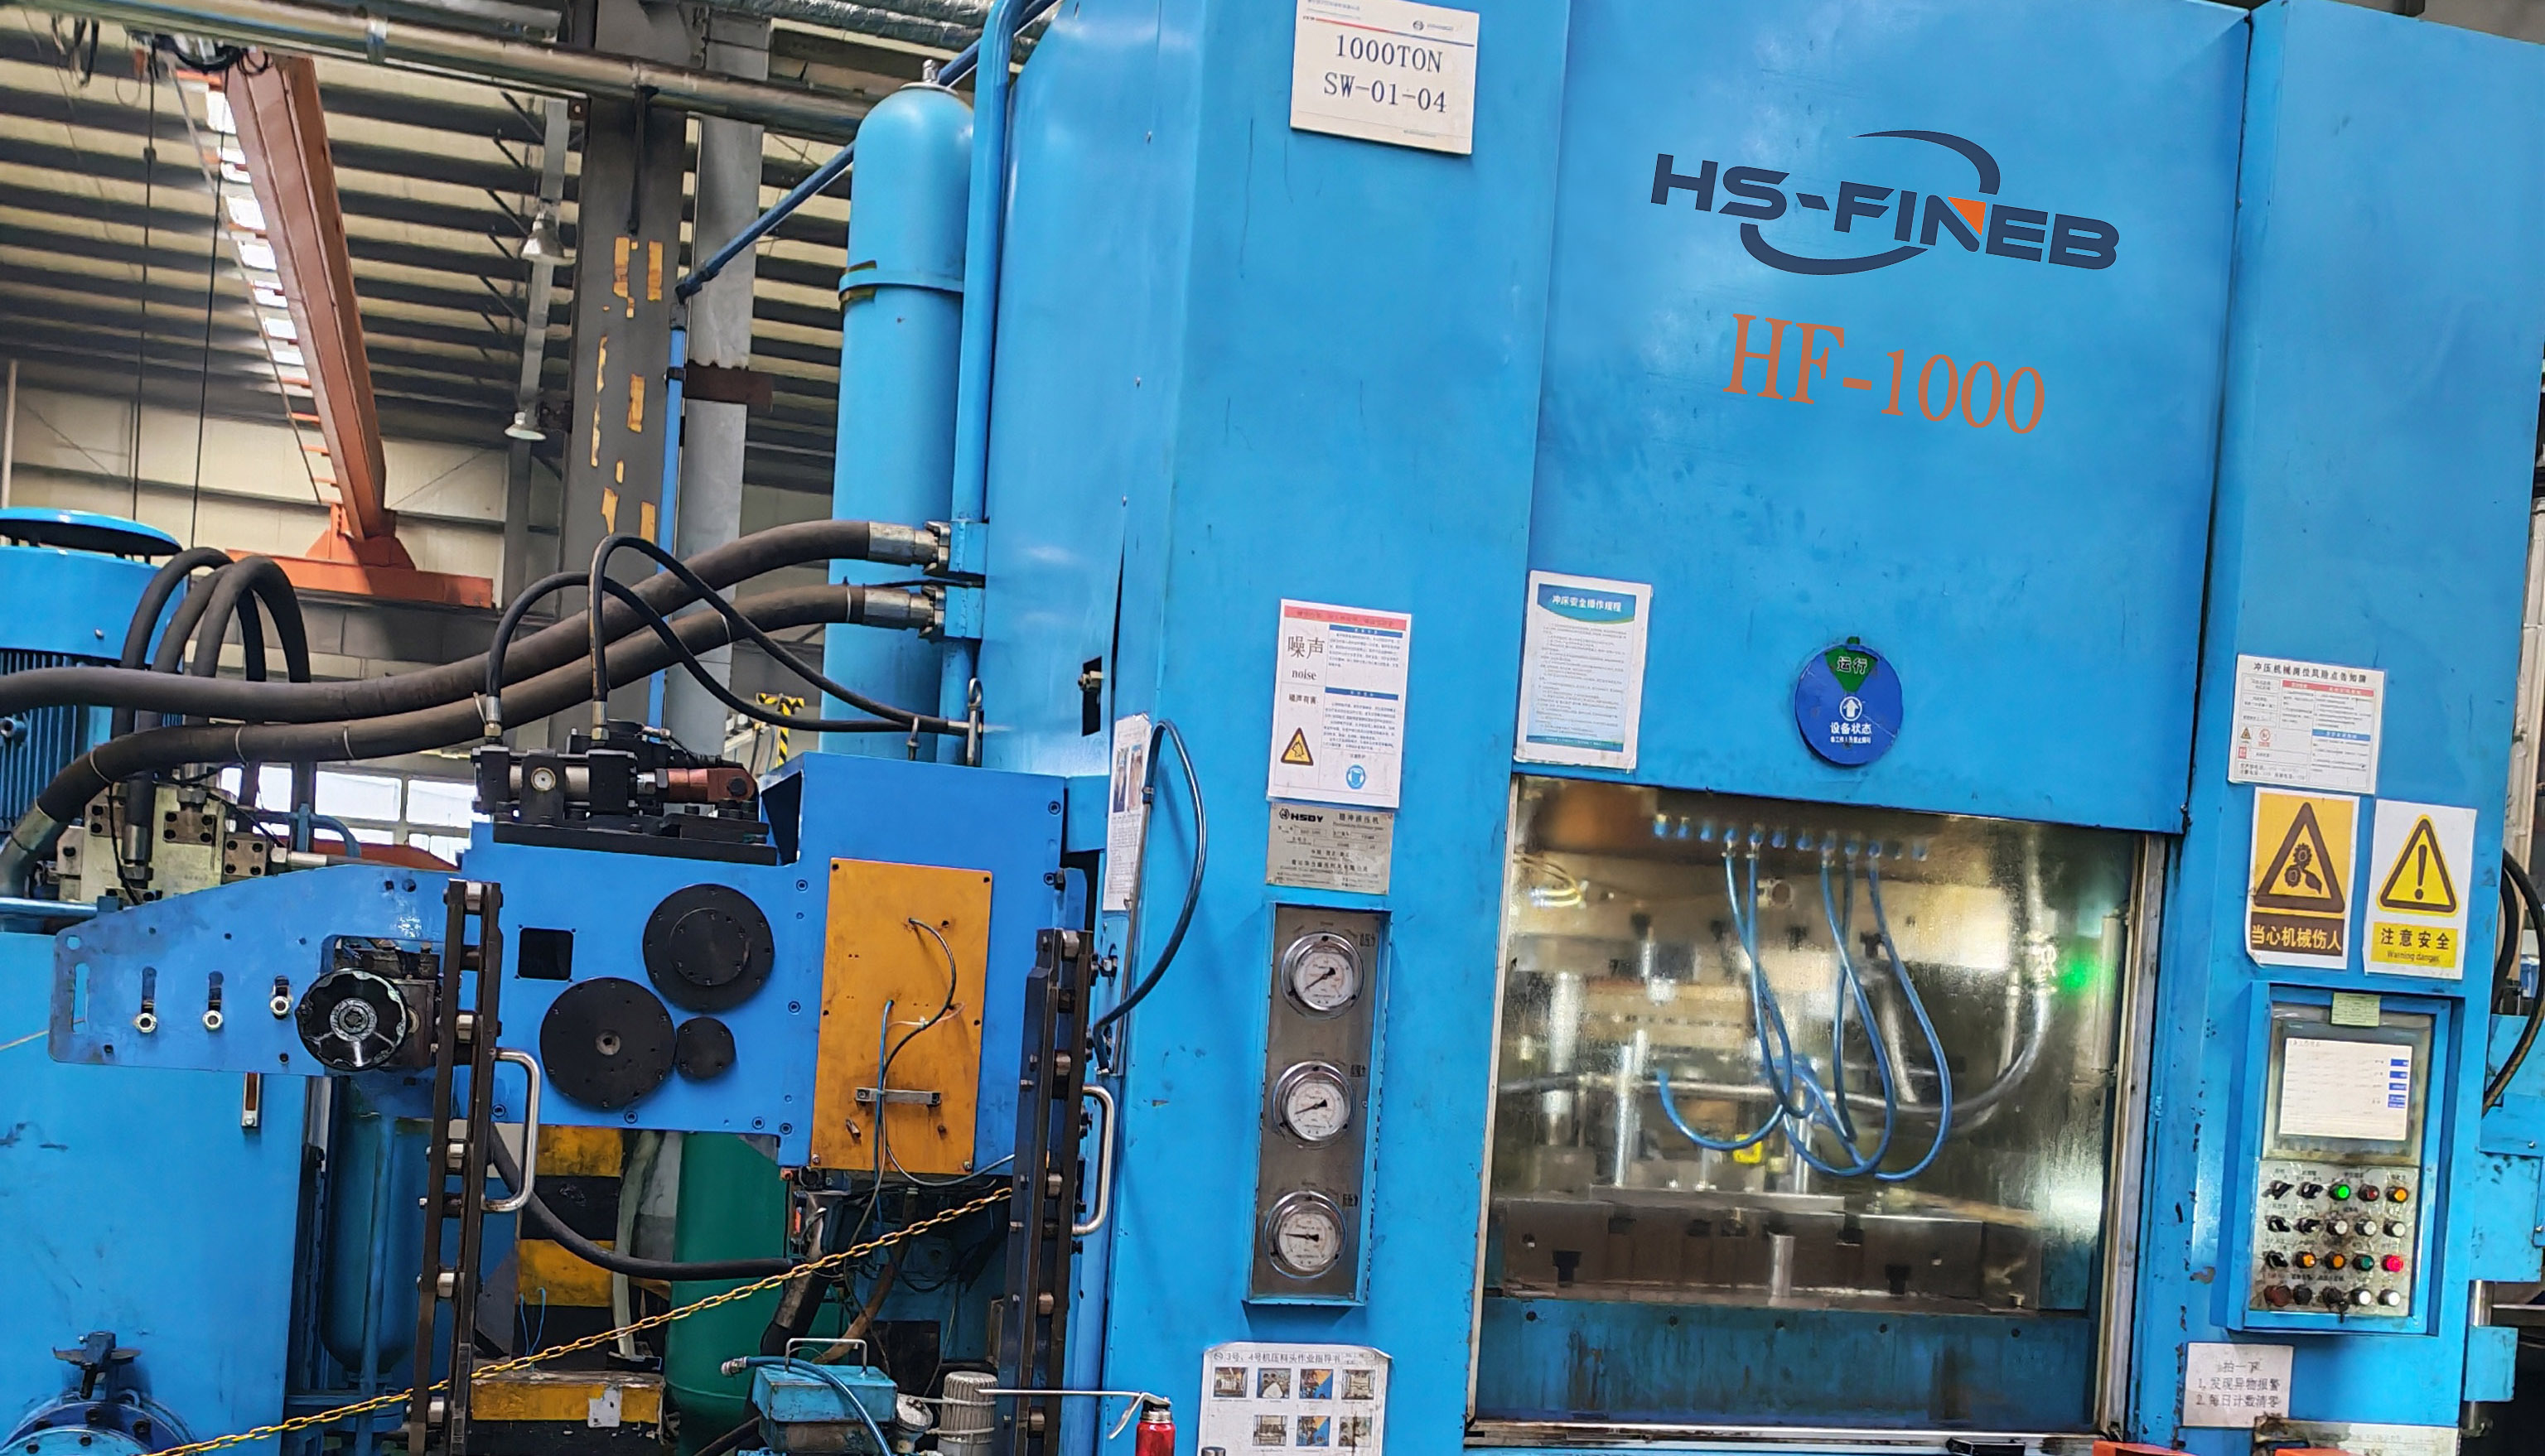
Для крупногабаритных картеров трансмиссии, пластин шкивов кранов и конструкционных компонентов рельсового транспорта толщиной до 22 мм. Усилие зубчатого венца 5000 кН и противодавление 2500 кН HF-1000 обеспечивают срез без трещин на высокопрочных легированных сталях, где обычная штамповка дала бы рваные кромки и потребовала бы вторичной обработки по всему периметру детали.

Флагманская платформа для самых требовательных применений точной штамповки — износостойкие пластины горнодобывающего оборудования, тормозные диски ветрогенераторов и тяжёлые компоненты рельсового транспорта толщиной до 25 мм из S700MC или эквивалента. Усилие V-кольца 6000 кН, противодавление 3000 кН и рабочий стол 1200x1200 мм HF-1200 представляют предел того, что гидравлическая точная штамповка тройного действия может достичь за один ход.
Пресс точной штамповки без периферийной экосистемы производит брак. Контур штампа, ширина ленты, выход материала, метод снятия заусенцев и логика обращения с деталями должны проектироваться как единый узел — и это проектирование начинается до выбора пресса, а не после.
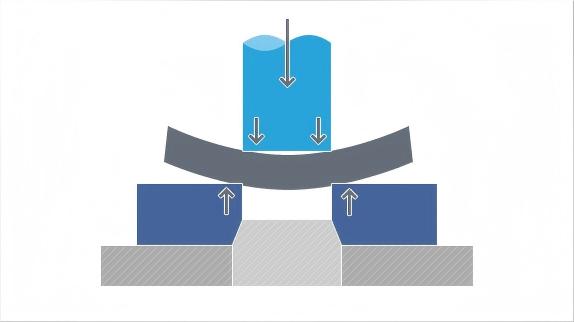
Мы рассчитываем общее усилие штамповки по периметру среза, толщине материала и пределу прочности на срез вашей детали — затем добавляем требования к удару V-кольца и противодавлению. Результат определяет, какая платформа HF и конфигурация усилия подходят под ваш штамп.
Ширина ленты, вес рулона и марка материала определяют ёмкость размотчика, количество правильных роликов и точность шага подачи. Мы согласовываем систему подачи ленты с циклом вашего пресса, чтобы подача ленты оставалась синхронизированной с целевой SPM без сбоев.
Геометрия V-кольца, зазор реза и тайминг выталкивателя проектируются совместно с кривыми усилия пресса. Наша команда инструментальщиков проверяет компоновку вашего штампа относительно контура выбранной платформы, хода ползуна и доступного усилия до окончательной спецификации.
Удаление заусенцев, контроль в штампе, выталкивание детали и нижестоящий контроль интегрируются в компоновку узла с первого дня. Мы определяем метод снятия заусенцев — абразивная лента, вибрационный или термический — исходя из геометрии вашей детали и критериев приёмки качества кромки.
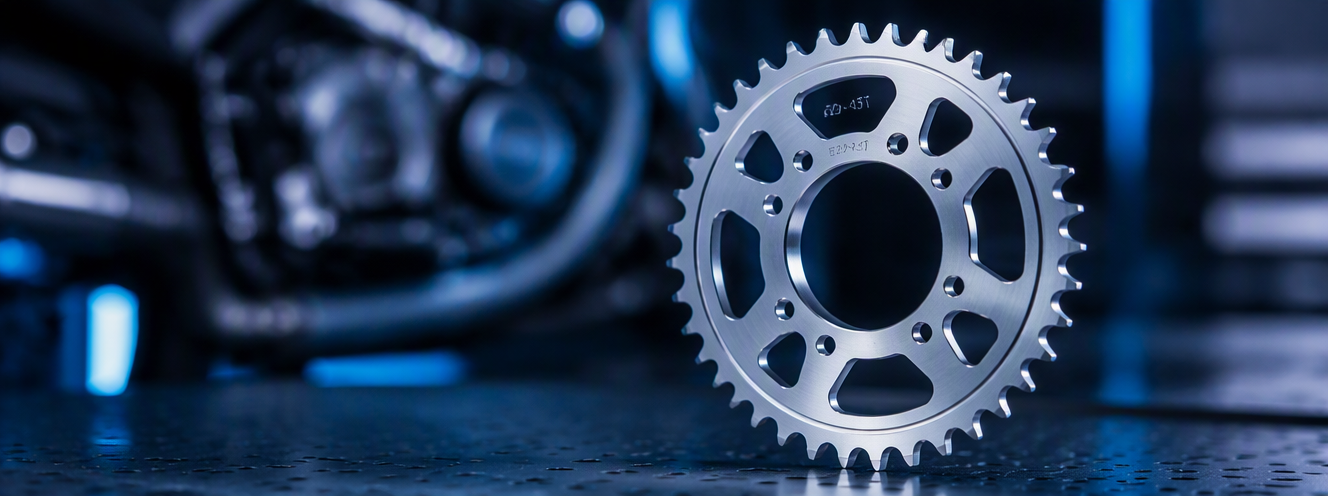
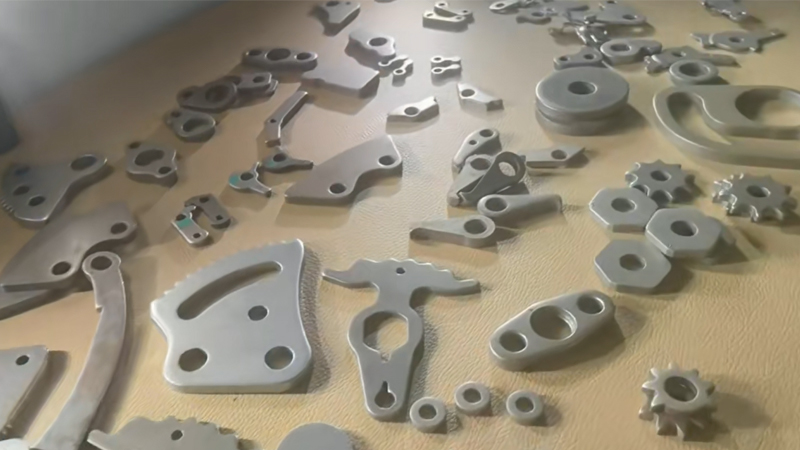
Зуб шестерни, отштампованный на прессе серии HF, выходит с 100% гладкой срезной кромкой — без зоны разрушения, без вторичного фрезерования. На 16MnCr5 при 6 мм скругление остаётся ниже 0,5 мм, а высота заусенца — ниже 0,1 мм. Один ход заменяет операции сверления, фрезерования и шлифовки, которые иначе потребовали бы трёх переналадок станка и на 40% больше материала.
Когда тормозная пластина переходит с ЧПУ-обработки на точную штамповку, время цикла падает с 45 секунд до менее 1 секунды при 60 SPM. Себестоимость детали снижается на 50-70%, как только объём превышает 50 000 штук в год, а повторяемость размеров улучшается от естественного разброса обработки до стабильного IT7±8 в каждой партии.
Точная штамповка обеспечивает точность размеров IT7±8, плоскостность в пределах 0,05 мм и позиционирование отверстие-профиль ±0,02 мм — за один ход, без вторичной калибровки. На зубчатых колёсах механизма наклона сиденья это означает, что зубья входят в зацепление при сборке без калибровки или сортировки. На клеммах разъёмов — стабильность шага, которой автоматы pick-and-place могут доверять на полной скорости линии.
Точная штамповка выбирается, когда деталь требует 100% срезной кромки, допуска IT7±8 и контролируемой плоскостности — условий, при которых обычная штамповка недостаточна, а многоосевая обработка неэкономична при объёмах.

Зубчатые колёса механизма наклона сиденья из 16MnCr5 при 6 мм с позиционированием зуба IT7±8, кронштейны тормозных суппортов из S500MC при 12 мм, зубчатые венцы трансмиссии из C45 — все требуют 100% срезных кромок, исключающих вторичную обработку зубьев.

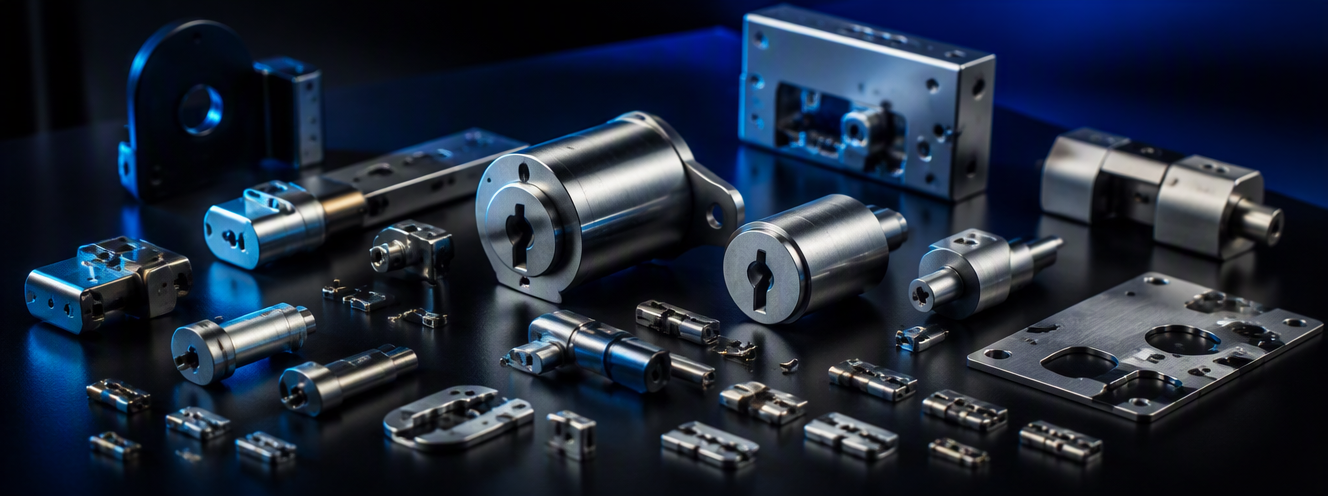
Цилиндры замков из латуни или C45 с беззаусенцевыми отверстиями под штифты при ±0,02 мм, ригели защитной фурнитуры из цементированной стали и кронштейны дверных петель, где качество срезной кромки напрямую влияет на коррозионную стойкость и посадку при сборке.

Пакеты ротора и статора из электротехнической кремнистой стали при 0,5 мм с контролем заусенцев менее 0,02 мм для минимальных межслоевых потерь, и пластины клапанов компрессора из пружинной стали (50CrV4) при 2 мм, где плоскостность в пределах 0,05 мм определяет герметичность посадки клапана.

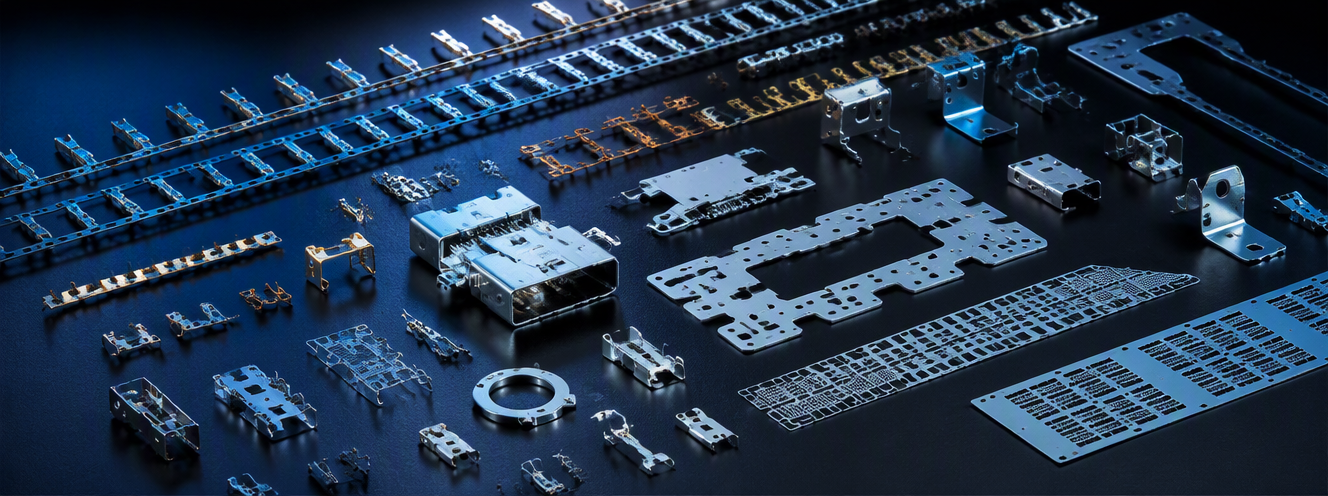
Клеммы разъёмов из фосфористой бронзы (C5191) при 0,3 мм с точностью шага в пределах ±0,01 мм для высокоплотной установки на печатные платы, и выводные рамки из медного сплава, где беззаусенцевые кромки предотвращают пути короткого замыкания в литых полупроводниковых корпусах.

Компоненты хирургических инструментов из нержавеющей стали 420 при 3 мм с беззаусенцевыми кромками для биосовместимости и готовности к автоклавированию, и прецизионные пластины диагностического оборудования, где позиционирование между отверстиями при ±0,02 мм обеспечивает выравнивание датчиков в собранных инструментах.

Промышленные фрикционные диски сцепления из C60 при 8 мм, звёздочки сельхозтехники из 16MnCr5 при 12 мм и аэрокосмические конструкционные кронштейны из S500MC — компоненты, где замена процессов газовой резки и механической обработки на точную штамповку сокращает сроки поставки с недель до дней, а себестоимость детали — до 60%.
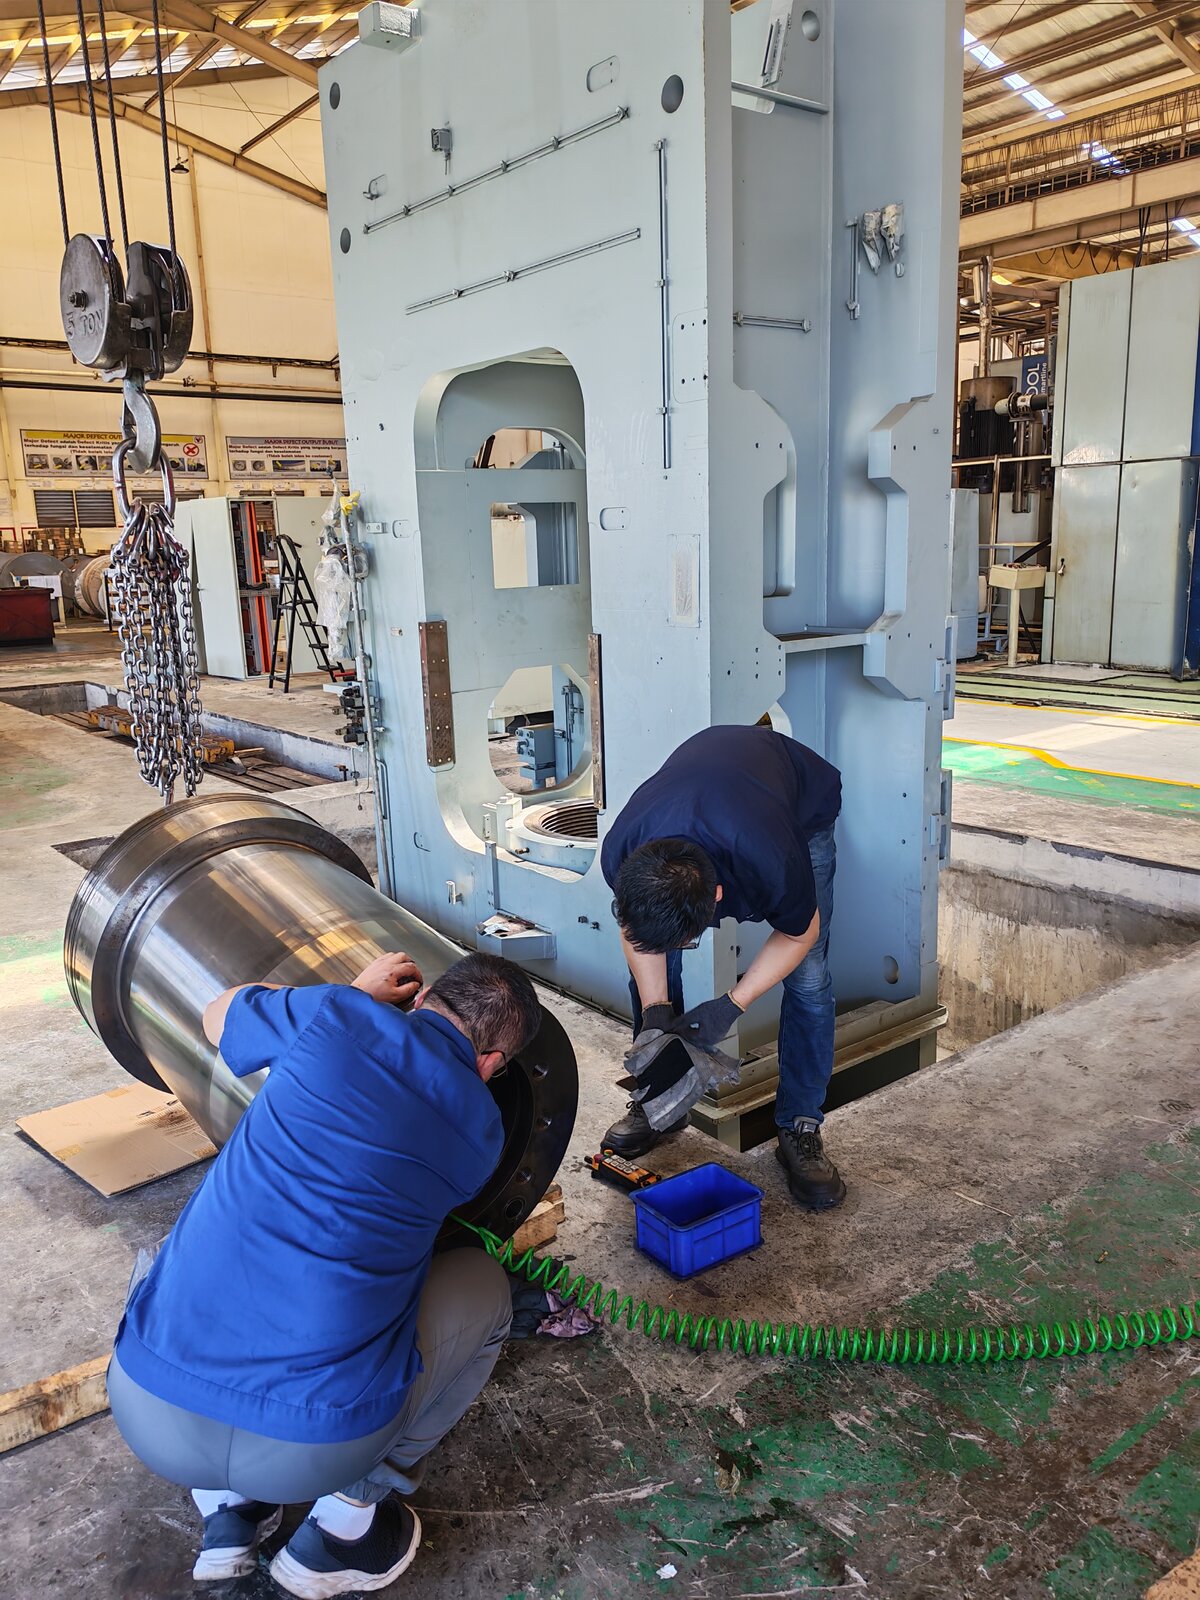
Когда 15-летний пресс Feintool XTF или GKP начинает терять повторяемость противодавления, руководители заводов сталкиваются с выбором: платить по тарифам OEM за частичное решение, полностью заменить станок или обратиться в HS-FINEB. Наше сервисное подразделение восстанавливает прессы Feintool, Mori, Schuler, Hydrel, Osterwalder, Asahi-Seiki и Nagano Seiko до 70-85% исходного ресурса за 30-45% стоимости замены.
Каждое восстановление начинается с документированного отчёта о состоянии — проверка давления гидравлического контура, измерение параллельности ползуна, оценка износа направляющих колонн и диагностика системы управления. Мы выдаём предложение с фиксированным объёмом работ и построчными ценами до начала любых работ, чтобы вы могли напрямую сравнить его с предложением OEM или с заявкой на капитальные затраты по новому прессу.

Выездное восстановление и модернизация пресса
Четыре десятилетия инженерных работ в области прессов точной штамповки — не сборка, не торговля. Каждая машина серии HF конфигурируется под деталь, штамп и цель производства покупателя, затем изготавливается на нашем собственном заводе при контроле процессов ISO 9001:2015.
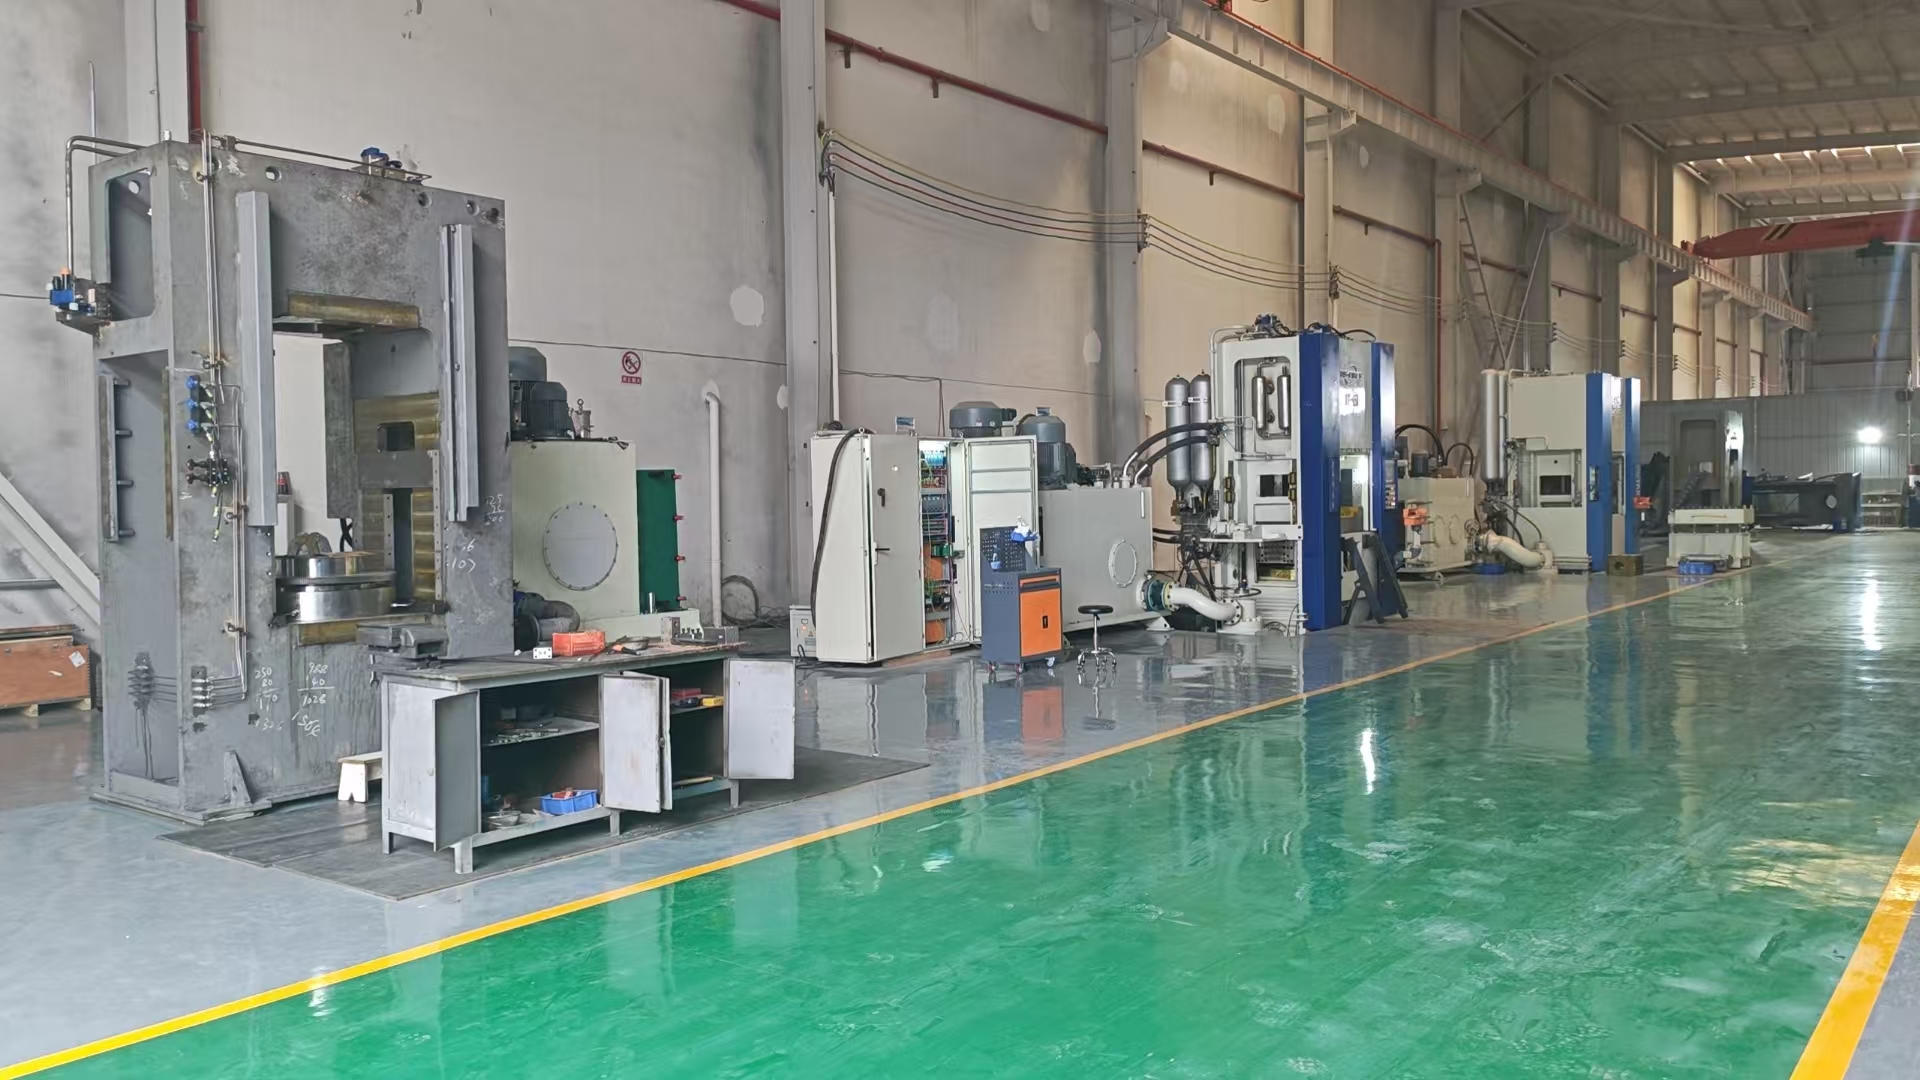
Почти 40 лет HS-FINEB проектирует и производит прессы точной штамповки от 200T до 1200T. Наша фабрика площадью более 30 000 м² в Хуанши, провинция Хубэй объединяет инженерную команду, центр механической обработки с ЧПУ, гидравлический испытательный стенд и сборочный цех под одной крышей — это означает, что каждый ползун, колонна и гидравлический коллектор изготавливаются, испытываются и интегрируются внутри компании, а не приобретаются из чужих каталогов.
Когда вы отправляете чертёж, наши инженеры рассчитывают точное усилие штамповки, требуемое ударное усилие V-кольца и соотношение противодавления, которые диктуются вашим материалом и геометрией — затем совместно задают платформу, контур штампа и систему подачи. Вот почему покупатели, переходящие с обычной штамповки или механической обработки на точную штамповку, выбирают HS-FINEB: мы проектируем процесс, а не просто поставляем машину.

Пришлите ваш чертёж, марку материала, толщину и годовой объём. В течение одного рабочего дня наши инженеры вернут рекомендацию платформы, расчёт усилия, согласование контура штампа и спецификацию подачи ленты — или оценку восстановления, если вы реставрируете существующий пресс.
Глубокие руководства и инженерные справочники для профессионалов в области точной штамповки
Гидравлика тройного действия, прокалывание V-кольцом, противодавление — инженерные принципы, стоящие за идеальными деталями.
Архитектура прогрессивного и комбинированного штампа, твердосплавные вставки, контроль скругления и интервалы обслуживания.
От C45 до S700MC — предел прочности на срез, удлинение и оценки трещин на кромке для более 20 сталей точной штамповки.
Расчёт усилия, выбор тоннажа, анализ ROI и чек-лист осмотра б/у пресса из 12 пунктов.
Подача ленты, смазка, пресс, утилизация отходов и укладка — сконфигурируйте полную линию точной штамповки.
Вибрационная обработка, ленточное шлифование и щёточное снятие заусенцев для кромок без скруглений.
Реальные проекты точной штамповки — тормозные суппорты, механизмы наклона сидений, шестерни и диски сцепления.
Ответы на 12 самых частых вопросов о выборе, эксплуатации и обслуживании прессов точной штамповки.
Пластины тормозных суппортов, кольца датчиков ABS и прокладки колодок — 100% срезные кромки для компонентов, критичных для безопасности.
Зубчатые колёса механизма наклона, фиксаторы-защёлки и направляющие — ресурс 30 000+ циклов с точностью AGMA Q8.
Прямозубые, косозубые и планетарные колёса точной штамповки по AGMA Q8-9 — устраняя зубофрезерование ниже модуля 3.
Профили ключей цилиндров, зубья ригелей и пластины барабана с микронной точностью за один ход.
Беззаусенцевые клеммы, контактные штифты и EMI-экраны с размером элементов 0,1 мм для высокоплотной электроники.
Полное производство зубчатых колёс: проектирование штампа, выбор материала, расчёт усилия и термообработка после штамповки.
Заготовки корпуса суппорта, монтажные кронштейны и отверстия поршня — экономия материала 40-60% по сравнению с ЧПУ из заготовки.
Сегменты зубчатых колёс, фиксаторы-защёлки и кулачковые пластины — готовые к сборке заготовки в 4-позиционном прогрессивном штампе.
Восстановление прессов XTF, MJP и GKP за 35% стоимости OEM-замены — гидравлика, ЧПУ-апгрейд, направляющие.
Восстановление цилиндров Mori Iron и Mori Seiki, восстановление направляющих и ЧПУ-апгрейд от специализированных инженеров по марке.
Кулисная кинематика, синхронизация серво-гидравлики и Beckhoff-апгрейд для прессов точной штамповки Schuler MST и FBA.
Многопозиционные прогрессивные штампы для высокообъёмных шестерён, защёлок и сложных геометрий при 60+ SPM.
Вибрационная обработка, щёточная, ленточная шлифовка и ультразвуковое снятие заусенцев для шероховатости кромки Ra 0,4.
Поддоны аккумуляторов, пакеты электродвигателей и конструкционные компоненты EV из AHSS и алюминия методом точной штамповки.
Гибкие элементы волновых редукторов, шарнирные шестерни и прецизионные кулачки для гуманоидной робототехники с допусками IT7±8.
Биполярные пластины из нержавеющей стали для водородных топливных элементов PEM с точностью канала 0,1 мм и нулевым заусенцем.
Пакеты статора и ротора двигателя EV из электротехнической стали толщиной до 0,5 мм с замковым соединением.
Систематическая диагностика дефектов: разрыв, скругление, высота заусенца и ошибки позиционирования — с корректирующими действиями.
Сертифицированные б/у прессы Feintool, Mori и Schuler с полным восстановлением, гарантией и монтажом.