🇫🇷Français
Certifié ISO 9001 | ~40 Ans d'Expérience

Machines de Découpage Fin Conçues Autour de Votre Pièce, Outillage et Ligne de Production

Envoyez-nous un plan de pièce. Nous faisons l'ingénierie inverse de l'enveloppe d'outillage, de la nuance de matériau et du volume de production pour configurer une ligne complète de découpage fin — presse, amenée de bande, interface d'outillage et cellule d'ébavurage — étalonnée pour offrir 100% de qualité de bord de ciscaillement aux SPM requises par votre ligne. Pas de presses de catalogue. Pas de configurations génériques.

40
Ans d'Expérience
30000
m² d'Usine
126
Employés
9
Modèles de Presse
200
-1200T Gamme
Plateforme Série HF

Choisissez Votre Presse de Découpage Fin

Les neuf plateformes de la série HF couvrent 200T à 1200T, mais le tonnage seul ne détermine jamais la configuration. Nos ingénieurs partent de votre plan de pièce : épaisseur du matériau, périmètre de cissaillement, tolérance de bavure et SPM cible dictent la force de l'anneau V, la contre-pression et l'enveloppe d'outillage — puis nous adaptons la plateforme à ces exigences.

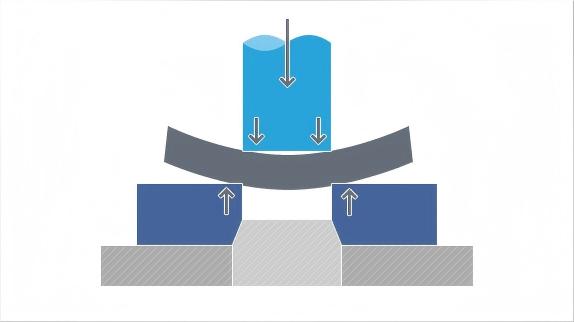
HF-200Presse de découpage fin HF-200 200 tonnes

Presse de Découpage Fin HF-200

Lorsque votre pièce exige 100% de qualité de bord de cissaillement sur des connecteurs en laiton ou des cylindres de serrure en acier bas carbone jusqu'à 8 mm d'épaisseur, mais que le volume annuel ne justifie pas une plateforme 400T, la HF-200 offre la précision du découpage fin à des cadences d'emboutissage conventionnel — jusqu'à 80 SPM avec anneau V et contre-pression indépendamment programmables.

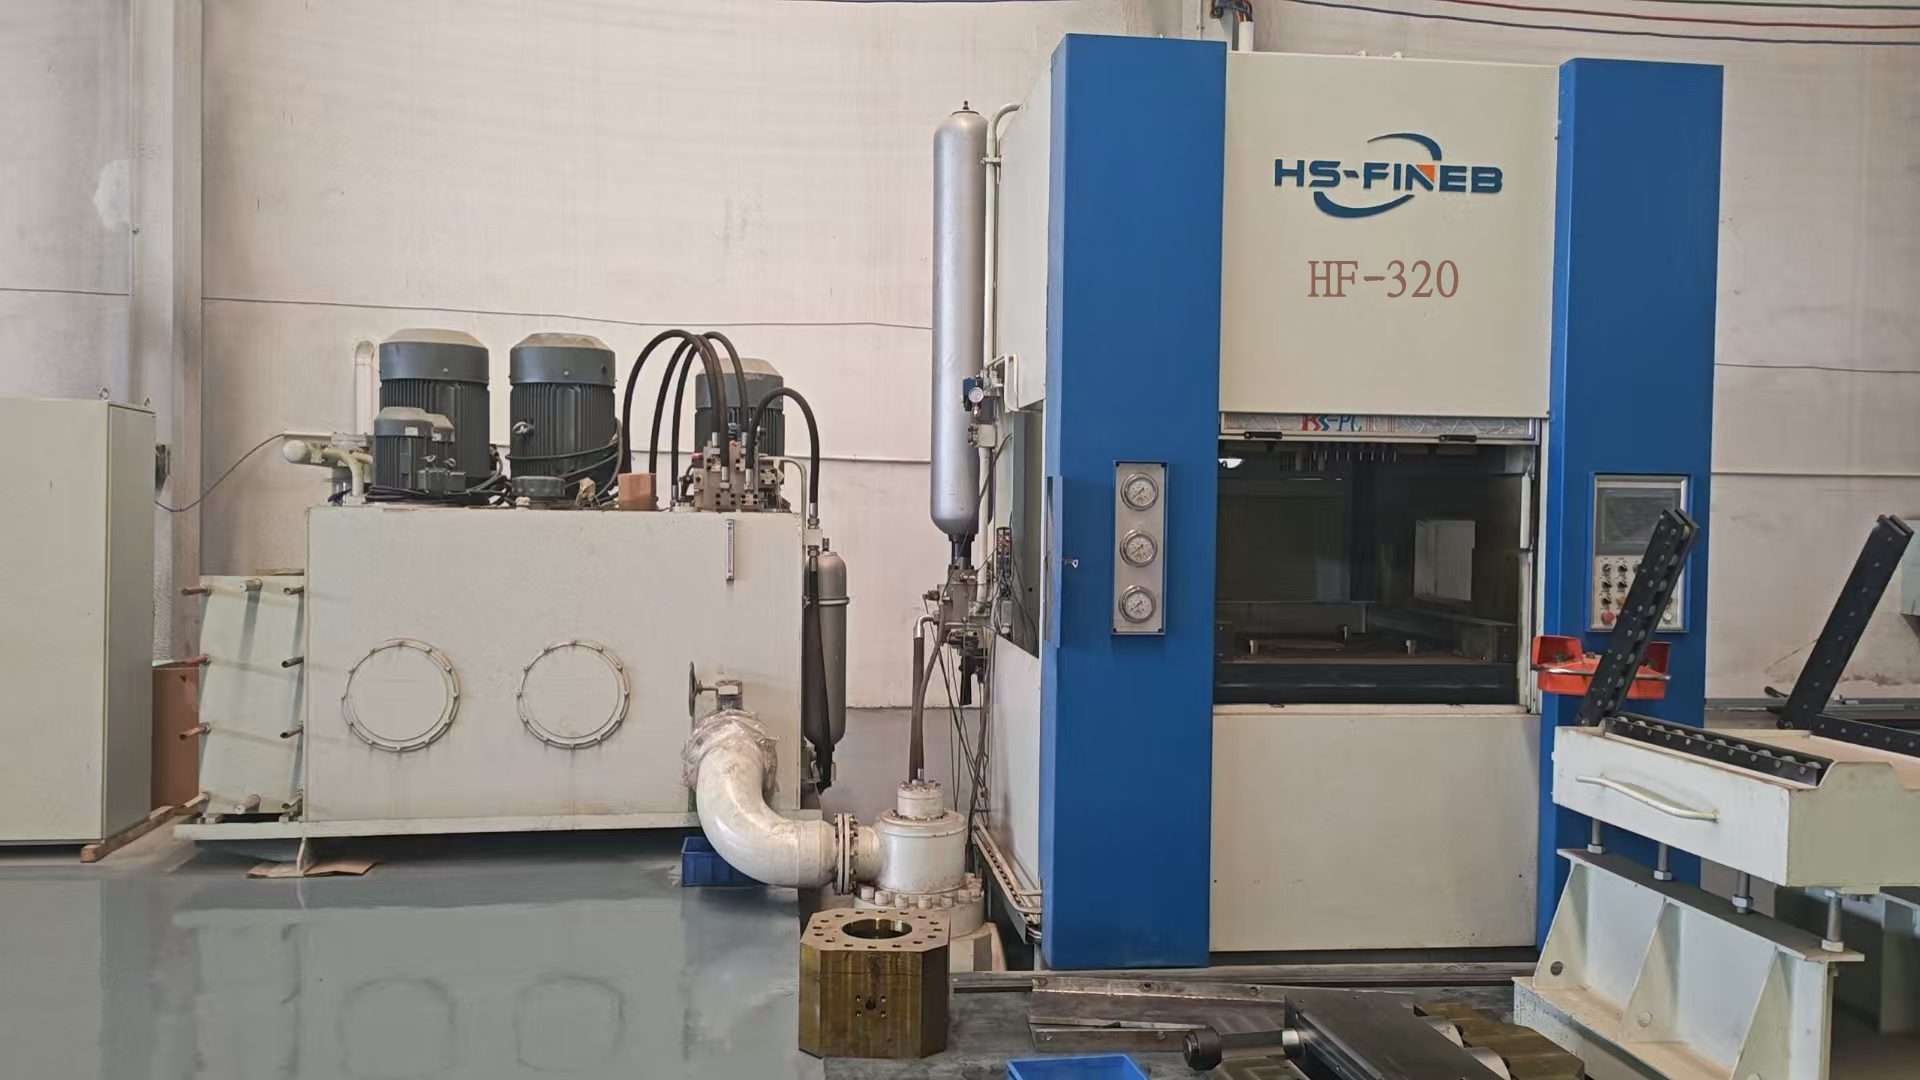
HF-320Presse de découpage fin HF-320 320 tonnes

Presse de Découpage Fin HF-320

Le point idéal pour les engrenages d'inclinaison de siège automobile et les disques d'embrayage en 16MnCr5 ou C45 jusqu'à 12 mm. Lorsqu'un fournisseur Tier-1 a besoin de 70 SPM avec bavure inférieure à 10% de l'épaisseur du matériau et un positionnement trou-profil IT7±8, le système hydraulique à triple action de la HF-320 — 1600 kN d'anneau V, 800 kN de contre-pression — maintient la planéité à 0,05 mm près sur toute la course.

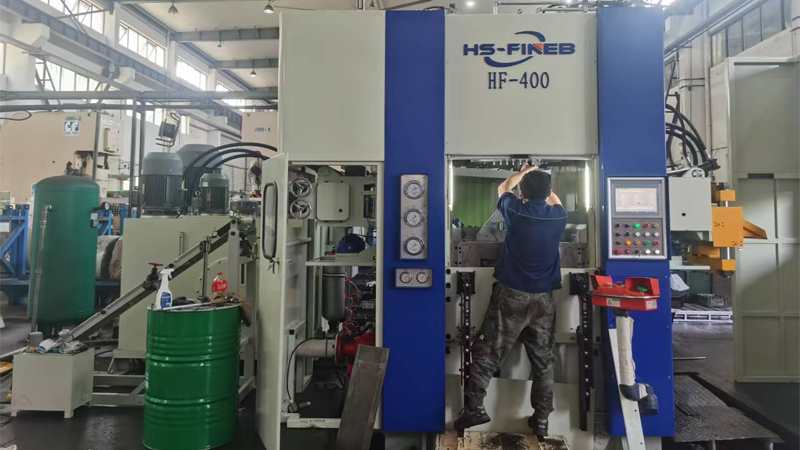
HF-400Presse de découpage fin HF-400 400 tonnes

Presse de Découpage Fin HF-400

Lorsque les plaques de frein en HSLA S500MC ou les composants de serrure de porte en C45 nécessitent des bords de cissaillement sans bavure à 14 mm d'épaisseur, la HF-400 fournit les 2000 kN de force d'impact de l'anneau V nécessaires pour empêcher la déchirure en zone de fracture. La table de travail de 650x650 mm accepte des jeux d'outillage plus grands pour les agencements progressifs multi-stations.

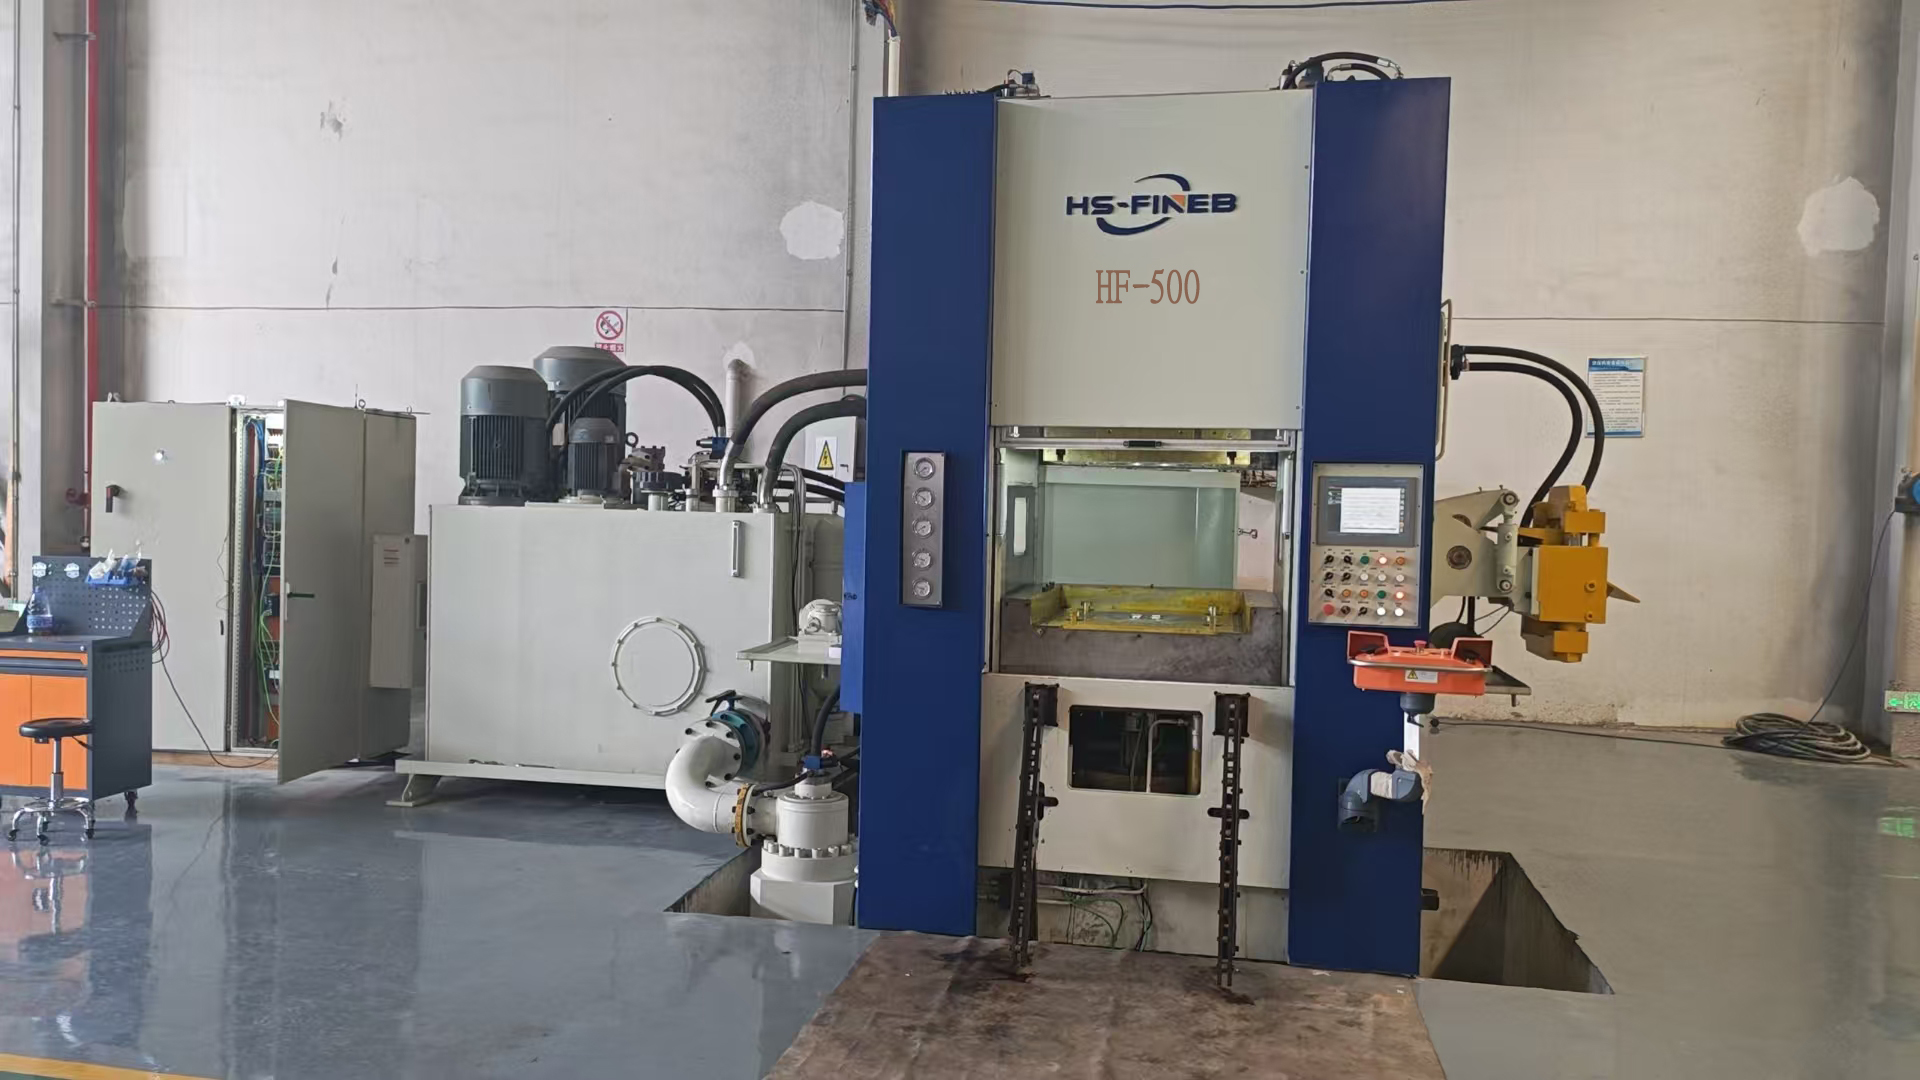
HF-500Presse de découpage fin HF-500 500 tonnes

Presse de Découpage Fin HF-500

Conçue pour les supports de groupe motopropulseur et les montures d'étrier de frein en S500MC ou 16MnCr5 jusqu'à 15 mm. Lorsqu'un acheteur migre des pièces à finition usinée vers le découpage fin, la force d'engrenage annulaire de 2500 kN et la contre-pression de 1250 kN de la HF-500 produisent des bords de cissaillement qui remplacent le fraisage et la rectification — réduisant le coût par pièce de 40-60% sur les composants structurels à haut volume.

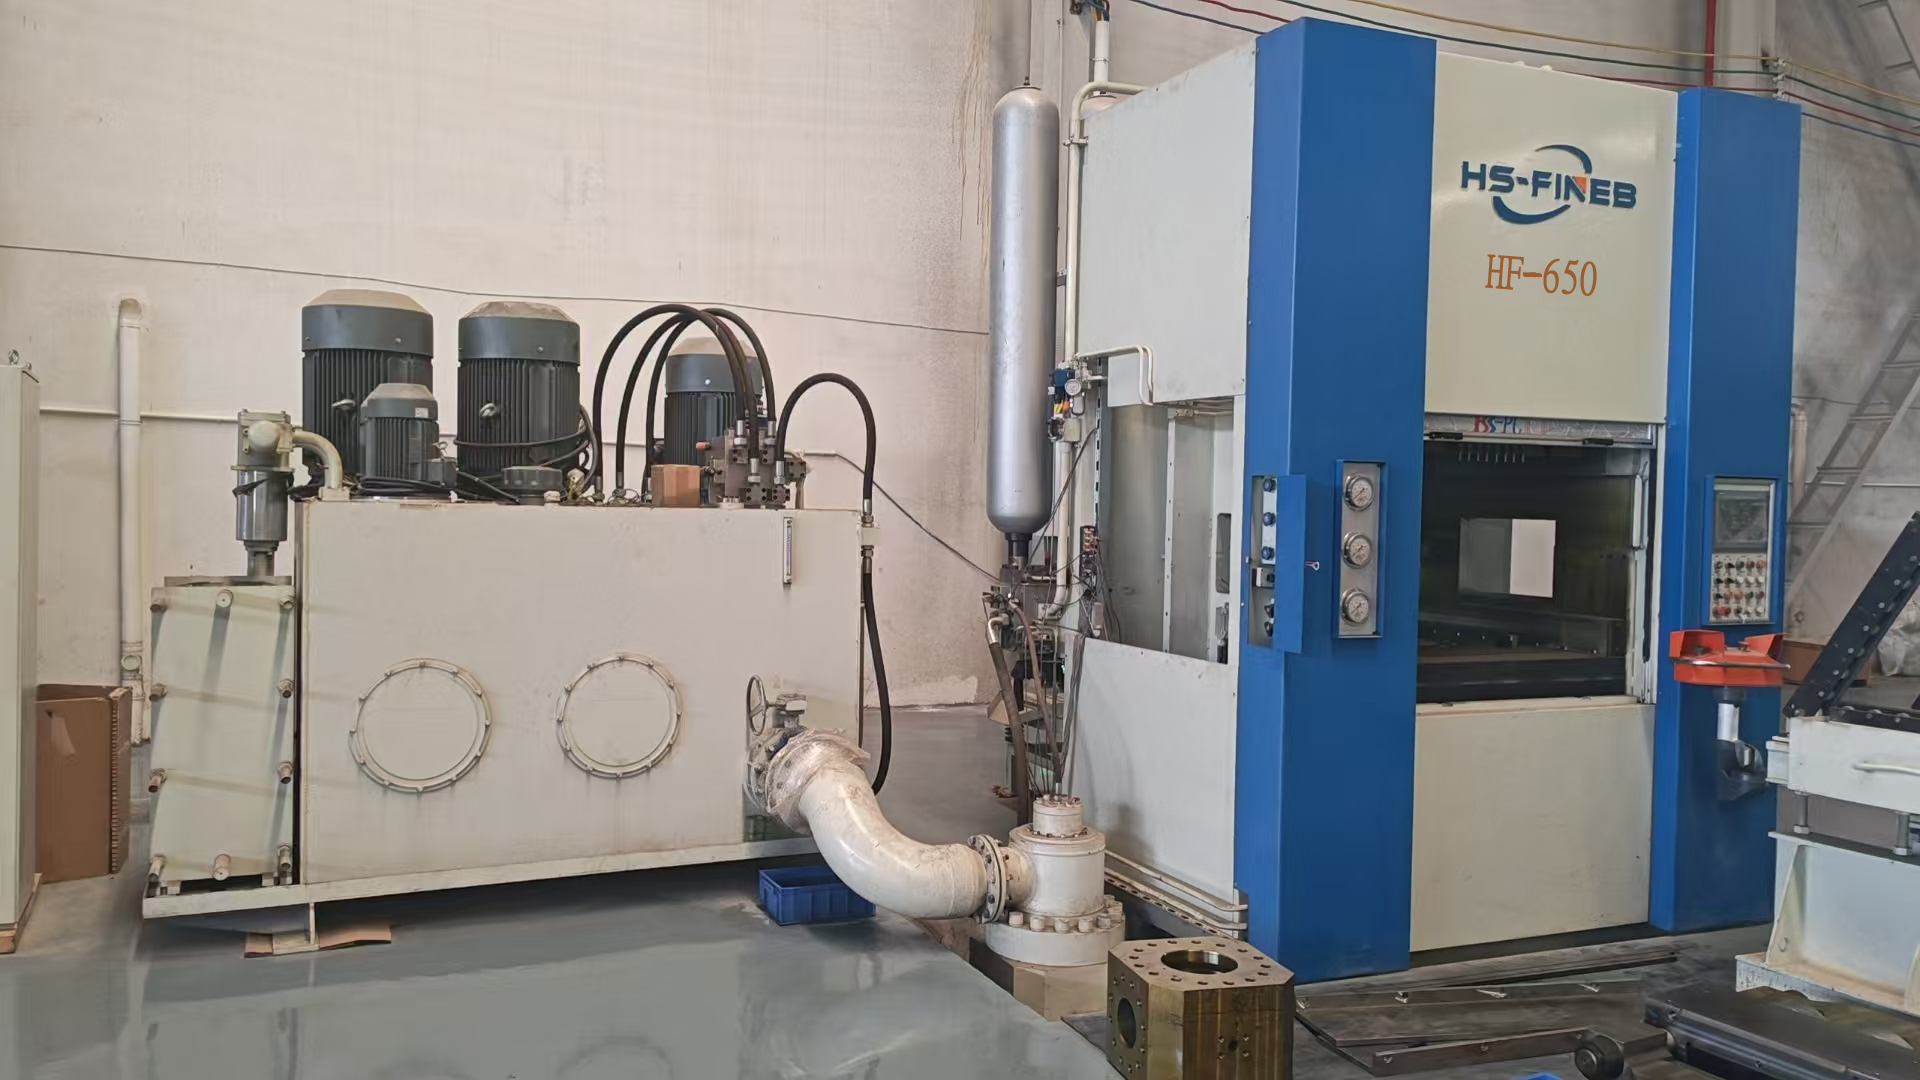
HF-650Presse de découpage fin HF-650 650 tonnes

Presse de Découpage Fin HF-650

Sélectionnée lorsque les engrenages annulaires de transmission dépassent 200 mm de diamètre primitif ou que les pièces structurelles à plaque épaisse atteignent 16 mm en 16MnCr5. La force d'anneau V de 3250 kN de la HF-650 maintient l'impact complet du matériau sur les aciers à haute teneur en carbone et alliés où la bavure doit rester inférieure à 0,3 mm — critique pour les dents d'engrenage qui engrènent directement après la découpe sans usinage secondaire.

HF-700Presse de découpage fin HF-700 700 tonnes

Presse de Découpage Fin HF-700

Conçue pour les applications d'outillage progressif multi-stations où une seule course produit un composant prêt au montage — pensez aux plaques de verrouillage de rail de siège ou aux engrenages de rétracteur de ceinture de sécurité avec des caractéristiques formées et des trous percés en une seule passe. La table de 900x900 mm et la force d'anneau V de 3500 kN supportent des empilements d'outillage complexes jusqu'à 18 mm d'épaisseur de matériau.

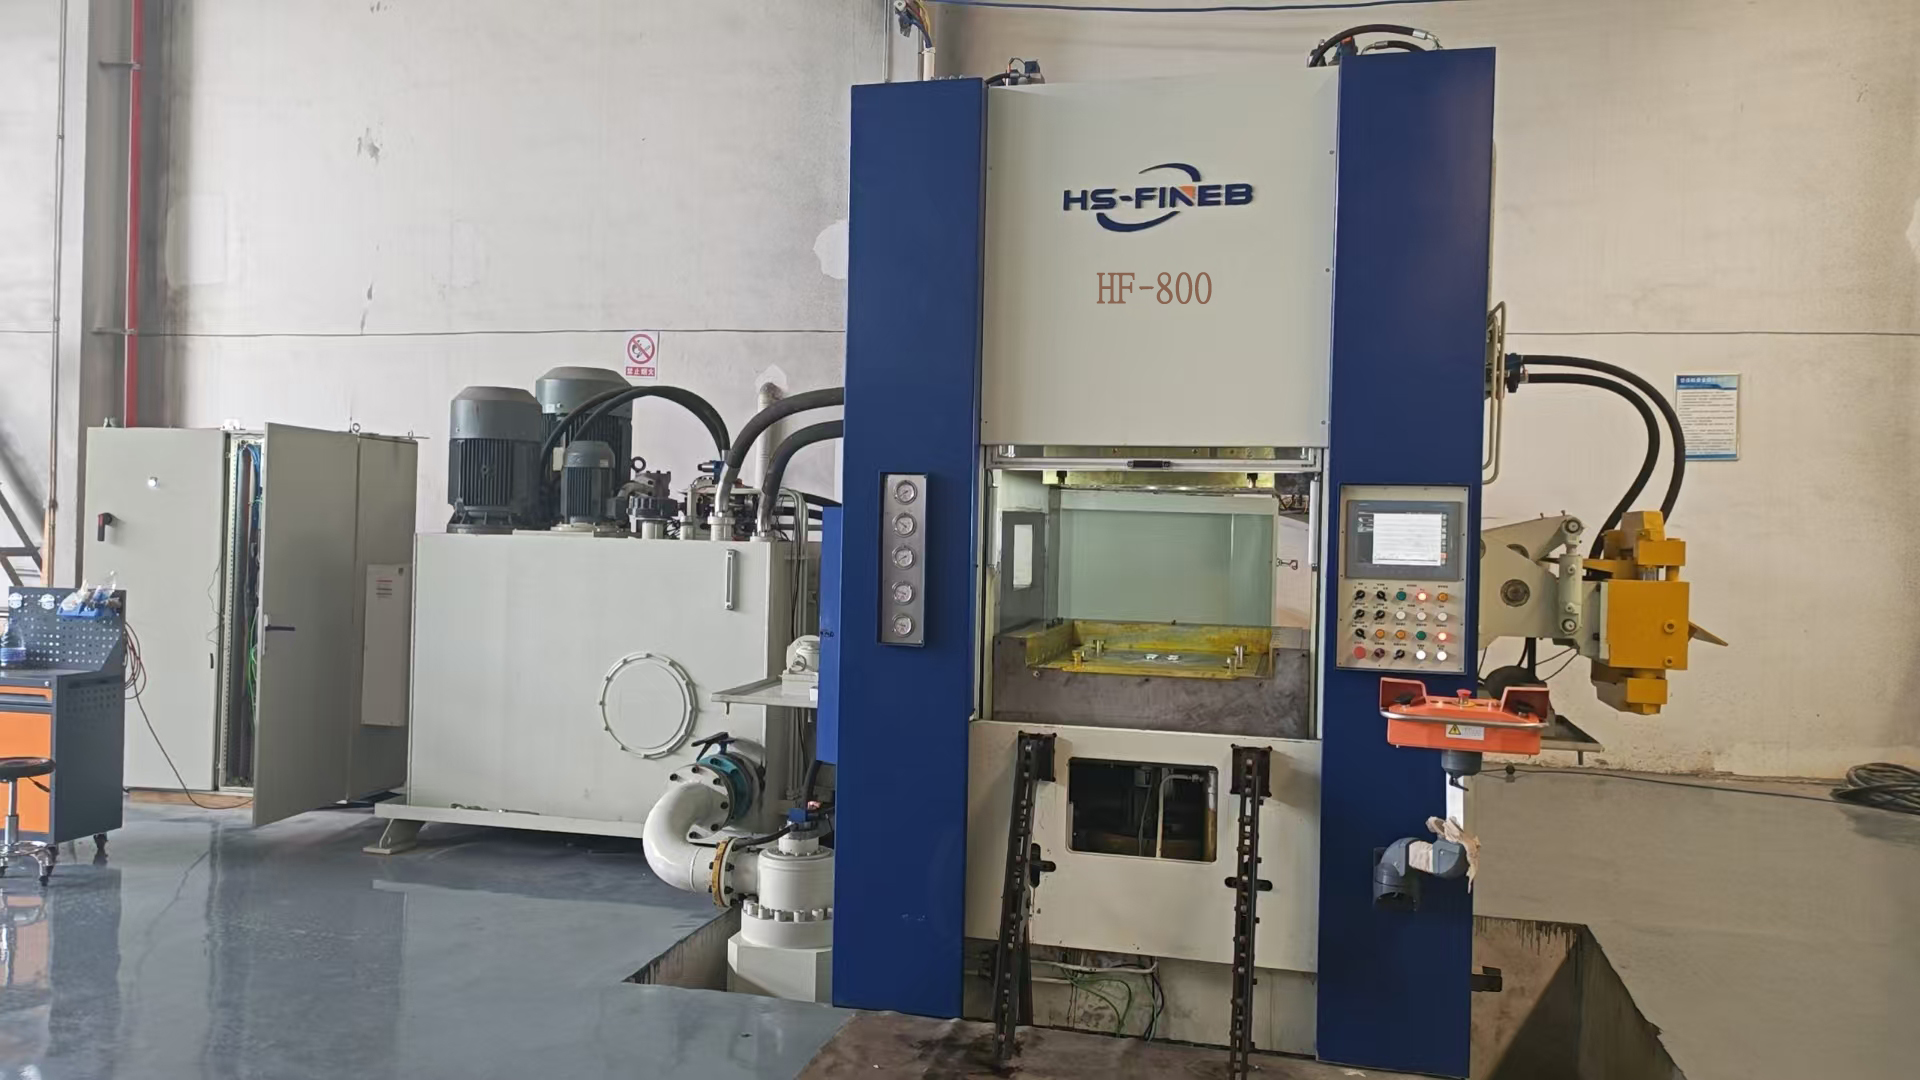
HF-800Presse de découpage fin HF-800 800 tonnes

Presse de Découpage Fin HF-800

Lorsque les supports de châssis de camion, les plaques de liaison de machines agricoles ou les pignons d'équipement lourd exigent des bords découpés fins de 20 mm d'épaisseur en S500MC ou C60, la HF-800 offre 4000 kN d'impact d'anneau V avec une enveloppe d'outillage de 950x950 mm. Les acheteurs qui remplacent des pièces découpées à la flamme + usinées voient le retour sur investissement en 8-14 mois aux volumes typiques de l'industrie lourde.

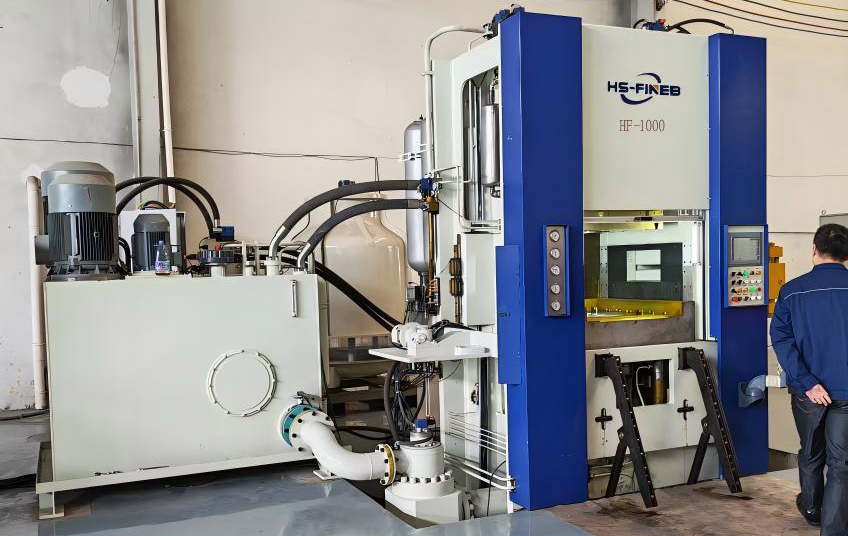
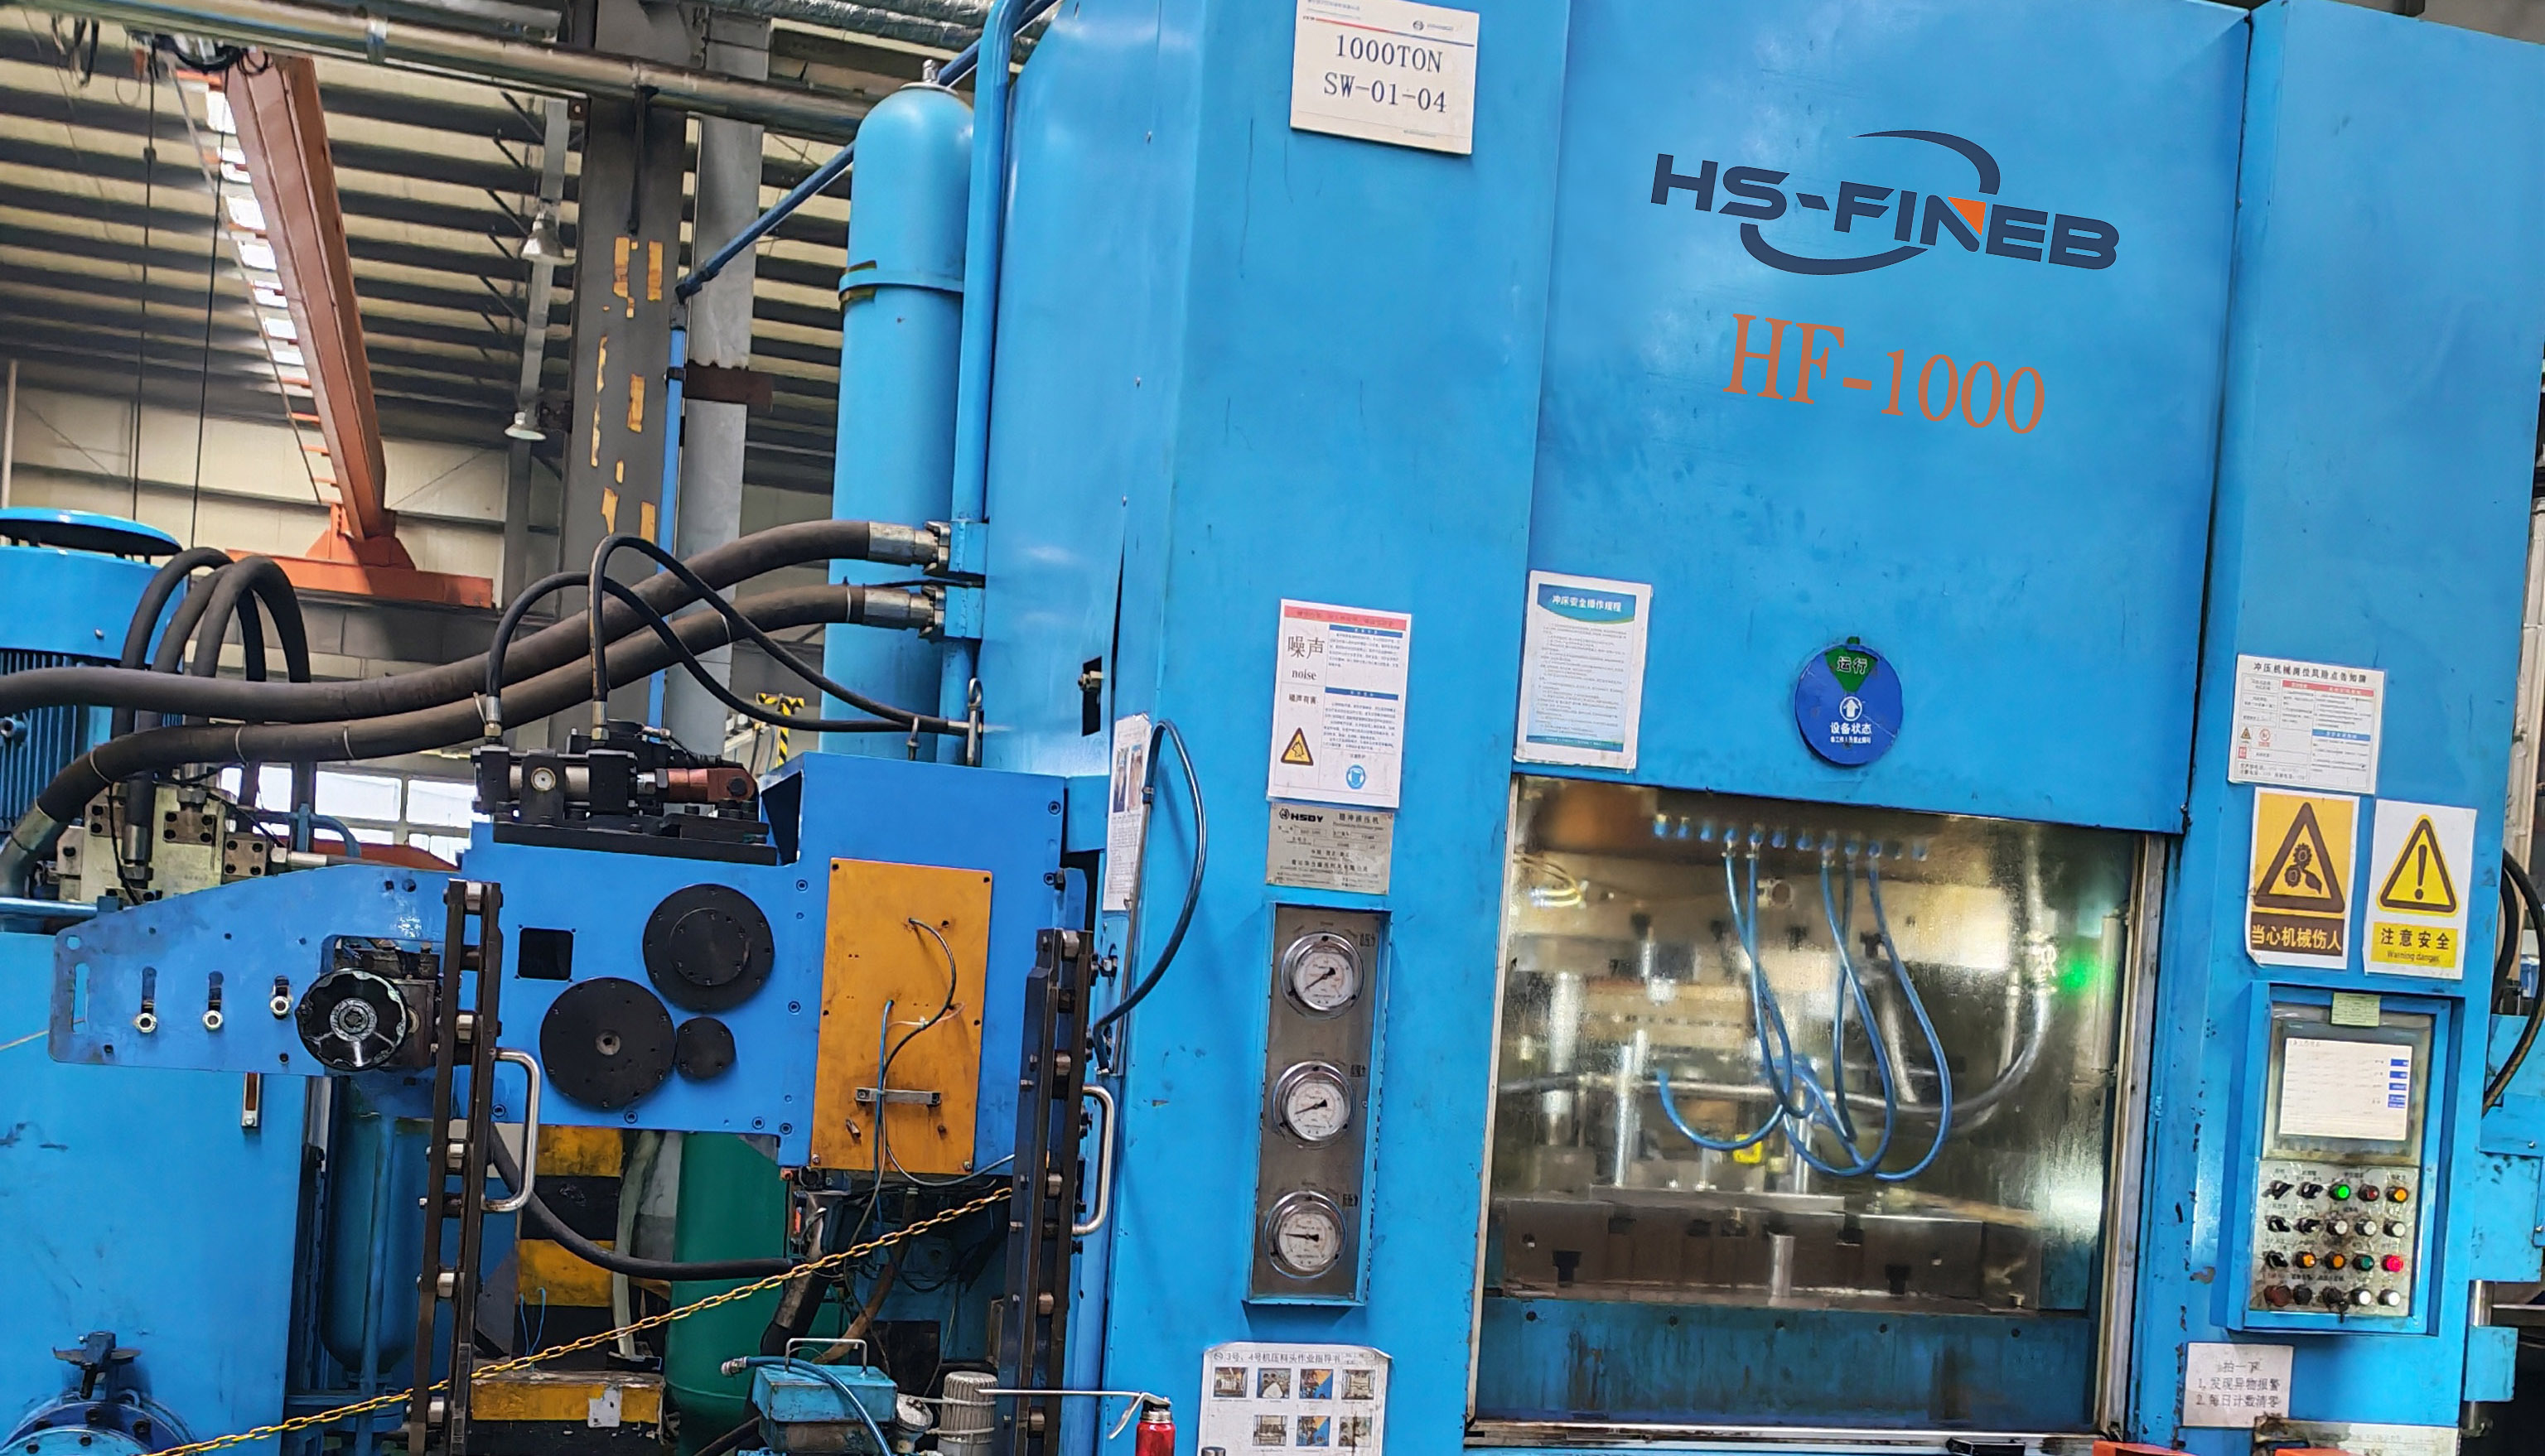
HF-1000Presse de découpage fin HF-1000 1000 tonnes

Presse de Découpage Fin HF-1000

Pour les carters de groupe motopropulseur surdimensionnés, les plaques de poulies de grue et les composants structurels de véhicules ferroviaires jusqu'à 22 mm d'épaisseur. La force d'engrenage annulaire de 5000 kN et la contre-pression de 2500 kN de la HF-1000 maintiennent un cissaillement sans fracture sur les aciers alliés à haute résistance où la découpe conventionnelle produirait des bords déchirés et nécessiterait un usinage secondaire sur tout le périmètre de la pièce.

HF-1200Presse de découpage fin HF-1200 1200 tonnes

Presse de Découpage Fin HF-1200

La plateforme phare pour les applications de découpage fin les plus exigeantes — plaques d'usure d'équipement minier, disques de frein d'éoliennes et composants ferroviaires lourds jusqu'à 25 mm en S700MC ou équivalent. La force d'anneau V de 6000 kN, la contre-pression de 3000 kN et la table de travail de 1200x1200 mm de la HF-1200 représentent le plafond de ce que le découpage fin hydraulique à triple action peut réaliser en une seule course.

Ligne de Production Complète

Construisez une Ligne de Découpage Fin Complète

Une presse de découpage fin produit des chutes sans son écosystème périphérique. L'enveloppe d'outillage, la largeur de bande, le rendement du matériau, la méthode d'ébavurage et la logique de manutention des pièces doivent être conçus comme une seule cellule — et cette ingénierie commence avant la sélection de la presse, pas après.

1

Plateforme de Presse

Nous calculons la force totale de découpe à partir du périmètre de cissaillement, de l'épaisseur du matériau et de la résistance au cisaillement de votre pièce — puis ajoutons les exigences d'impact de l'anneau V et de contre-pression. Le résultat détermine quelle plateforme HF et configuration de force correspond à votre outillage.

2

Alimentation du Matériau

La largeur de bande, le poids de la bobine et la nuance du matériau dictent la capacité de la dérouleuse, le nombre de rouleaux redresseurs et la précision de pas d'avance. Nous adaptons le système d'amenée de bande au cycle de votre presse pour que l'avance de bande reste synchronisée aux SPM cibles sans erreurs d'alimentation.

3

Outillage & Processus

La géométrie de l'anneau V, le jeu de coupe et le temps de l'éjecteur sont co-conçus avec les courbes de force de la presse. Notre équipe d'outillage examine l'agencement de votre outillage par rapport à l'enveloppe de la plateforme sélectionnée, la course du coulisseau et la disponibilité de force avant la spécification finale.

4

Finition

L'élimination des bavures, la détection dans l'outillage, l'éjection des pièces et l'inspection en aval sont intégrés dans l'agencement de la cellule dès le premier jour. Nous spécifions la méthode d'ébavurage — bande abrasive, vibratoire ou thermique — selon la géométrie de votre pièce et les critères d'acceptation de qualité de bord.

Pourquoi le Découpage Fin

Une Course de Presse Peut Remplacer le Perçage, le Fraisage, la Rectification

⚙

Qualité de Bord Propre

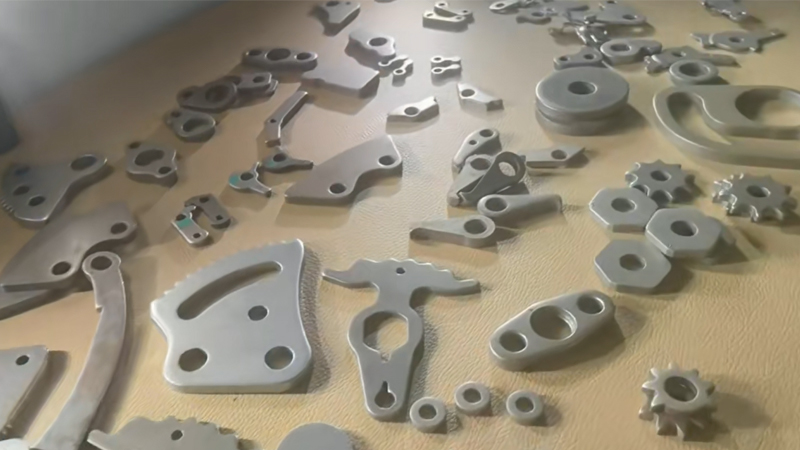
Une dent d'engrenage découpée sur une presse série HF émerge avec un bord de cissaillement 100% lisse — pas de zone de fracture, pas de fraisage secondaire. Sur du 16MnCr5 à 6 mm, la bavure reste inférieure à 0,5 mm et la hauteur de bavure inférieure à 0,1 mm. Une course remplace les opérations de perçage, fraisage et rectification qui consommeraient autrement trois configurations de machine et 40% de matériau en plus.

⚡

Meilleure Efficacité

Lorsqu'une plaque de frein migre de l'usinage CNC au découpage fin, le temps de cycle passe de 45 secondes à moins d'1 seconde à 60 SPM. Le coût par pièce chute de 50-70% dès que le volume dépasse 50 000 unités annuelles, et la répétabilité dimensionnelle s'améliore de la variation naturelle de l'usinage à l'IT7±8 constant dans chaque lot.

✓

Tolérances Serrées

Le découpage fin maintient une précision dimensionnelle IT7±8, une planéité à 0,05 mm près et un positionnement trou-profil à ±0,02 mm — en une seule course, sans dimensionnement secondaire. Sur les engrenages d'inclinaison de siège, cela signifie que les dents engrènent au montage sans calibrage ni tri. Sur les bornes de connecteur, cela signifie une cohérence de pas sur laquelle les équipements pick-and-place peuvent compter à pleine vitesse de ligne.

Applications

Applications de Découpage Fin

Le découpage fin est spécifié lorsqu'une pièce nécessite un bord de cissaillement 100%, une tolérance IT7±8 et une planéité contrôlée — conditions qui rendent l'emboutissage conventionnel insuffisant et l'usinage multi-axes non économique à volume.

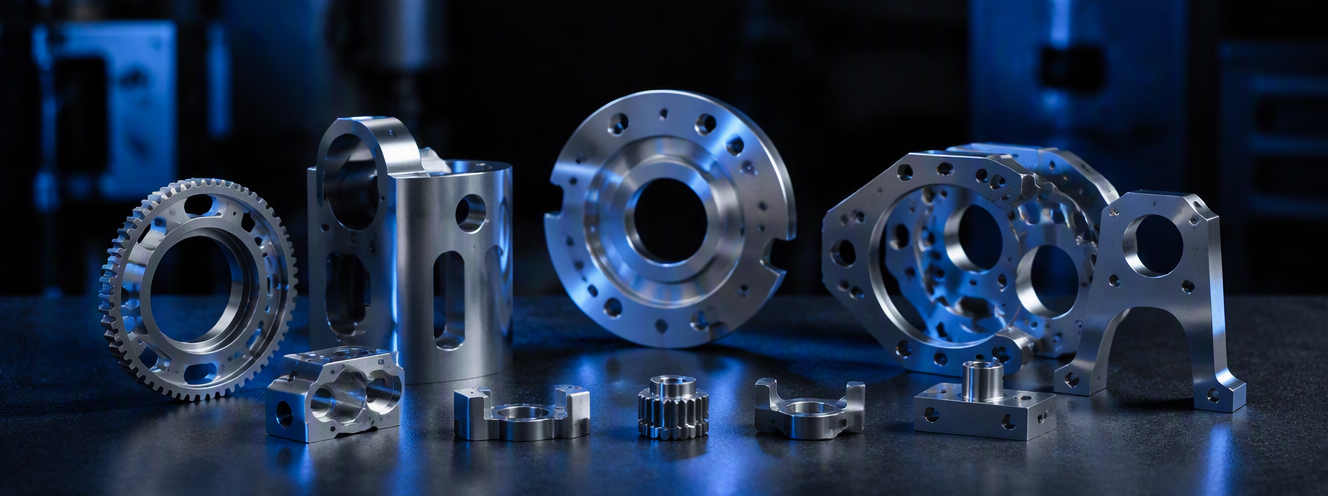
Pièces de précision automobiles découpées fin sur fond sombre

Automobile

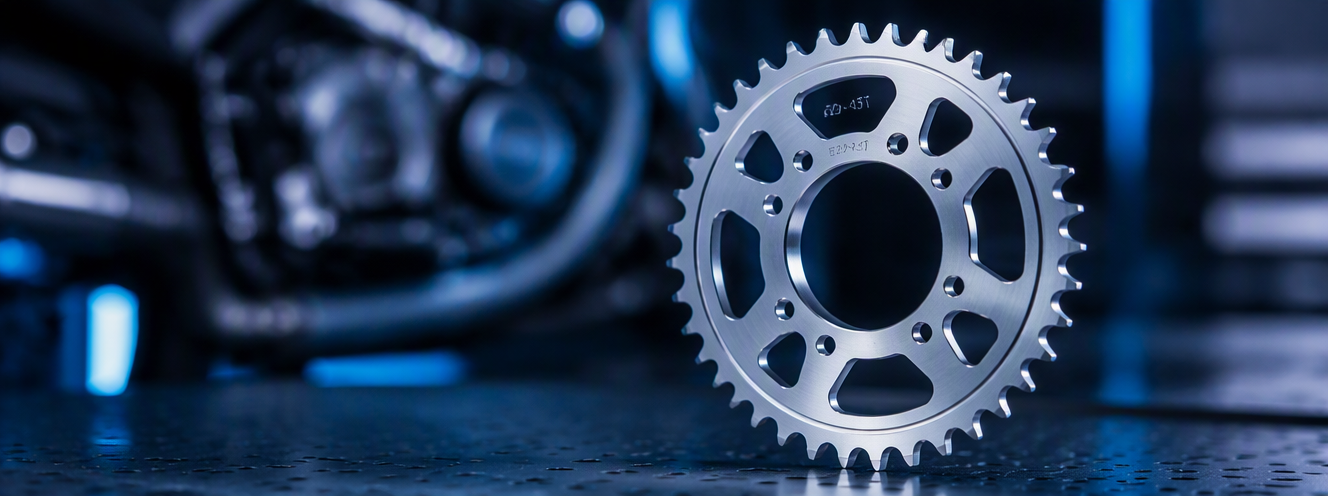
Engrenages d'inclinaison de siège en 16MnCr5 à 6 mm nécessitant un positionnement de dent IT7±8, supports d'étrier de frein en S500MC à 12 mm, engrenages annulaires de transmission en C45 — tous exigeant des bords de cissaillement 100% qui éliminent l'usinage secondaire des engrenages.

  • Engrenages & disques d'embrayage
  • Pièces d'inclinaison de siège
  • Plaques de frein
  • Composants de serrure de porte
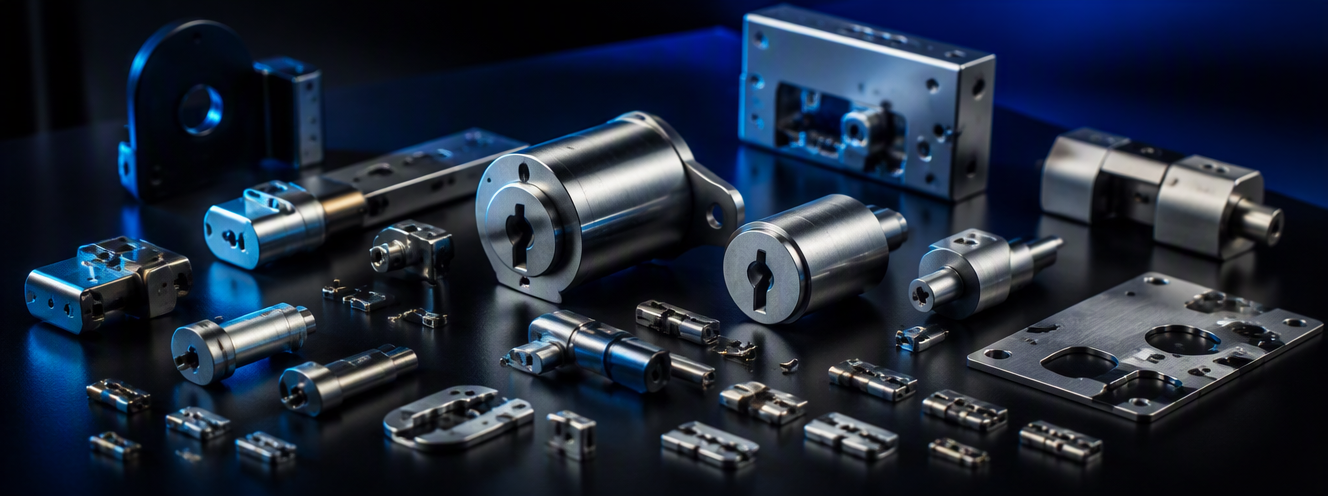
Cylindre de serrure et quincaillerie de sécurité découpés fin

Serrures & Quincaillerie

Cylindres de serrure en laiton ou C45 nécessitant des alésages de goupille sans bavure à ±0,02 mm, pênes de sécurité en acier cémenté et supports de charnière de porte où la finition du bord de cissaillement affecte directement la résistance à la corrosion et l'ajustement au montage.

  • Cylindres de serrure
  • Charnières & supports
  • Quincaillerie de sécurité
Tôles de stator moteur et plaques de soupape de compresseur découpées fin

Moteurs & Compresseurs

Tôles de rotor et stator en acier électrique au silicium à 0,5 mm nécessitant un contrôle de bavure inférieur à 0,02 mm pour une perte interlaminaire minimale, et plaques de soupape de compresseur en acier à ressort (50CrV4) à 2 mm où la planéité à 0,05 mm près détermine les performances d'étanchéité du siège de soupape.

  • Plaques de rotor & stator
  • Plaques de soupape de compresseur
  • Tôles de moteur
Bornes de connecteur électronique et contacts de précision découpés fin

Électronique

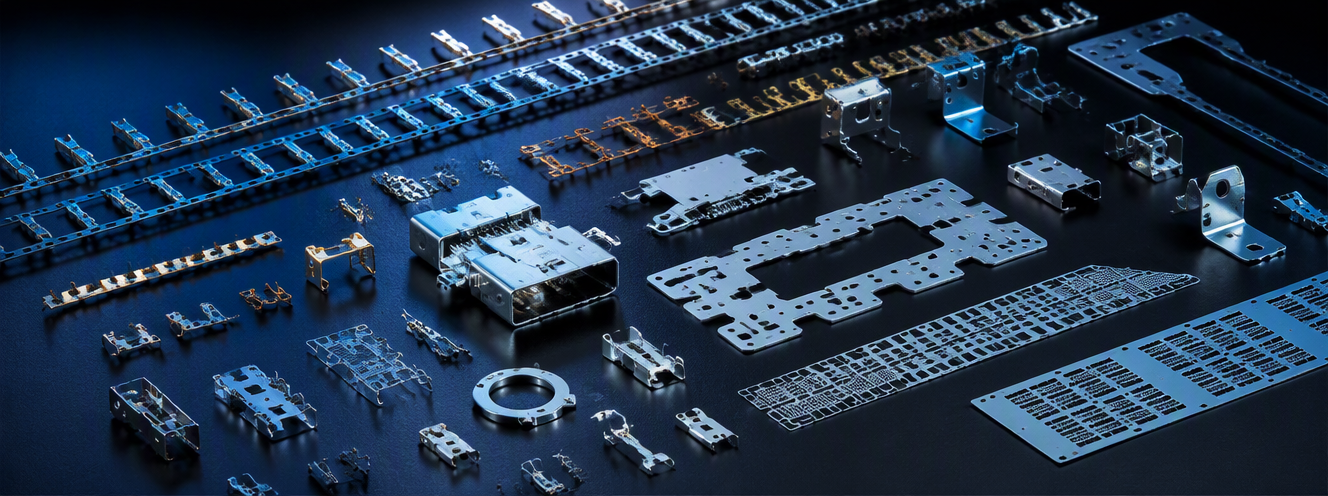
Bornes de connecteur en bronze phosphoreux (C5191) à 0,3 mm nécessitant une précision de pas à ±0,01 mm près pour l'insertion PCB haute densité, et grilles de connexion en alliage de cuivre où les bords sans bavure empêchent les chemins de court-circuit dans les boîtiers semi-conducteurs surmoulés.

  • Bornes de connecteur
  • Grilles de connexion
  • Contacts de précision
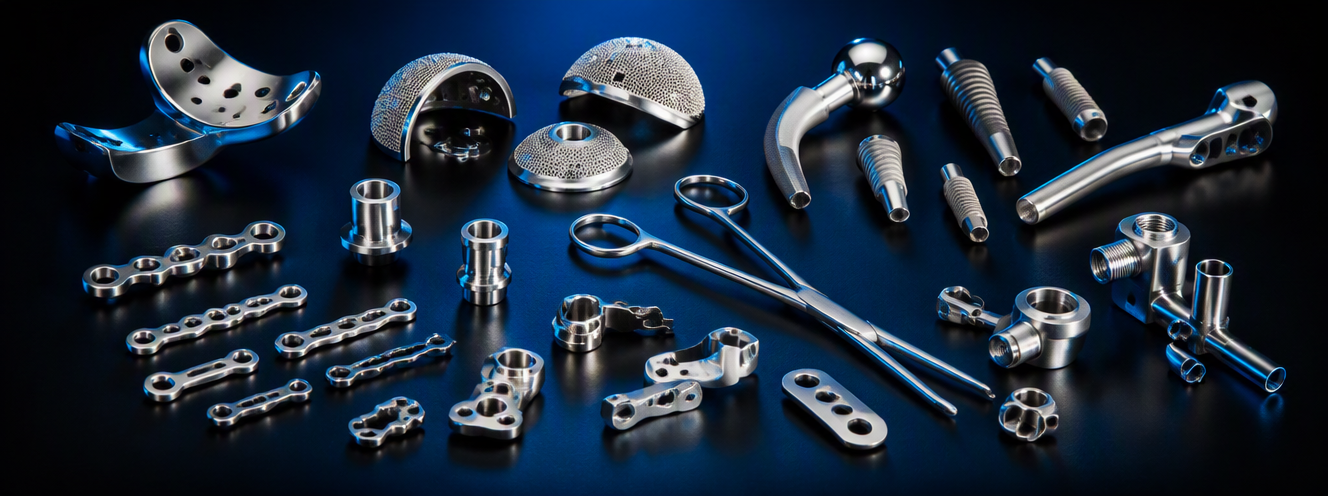
Composants d'instruments chirurgicaux et plaques de précision de dispositif médical découpés fin

Dispositifs Médicaux

Composants d'instruments chirurgicaux en acier inoxydable 420 à 3 mm nécessitant des bords sans bavure pour la biocompatibilité et la préparation à l'autoclave, et plaques de précision d'équipement de diagnostic où le positionnement trou-à-trou à ±0,02 mm assure l'alignement du capteur dans les instruments assemblés.

  • Instruments chirurgicaux
  • Composants d'implant
  • Pièces de diagnostic
Disques d'embrayage industriels, pignons et supports structurels découpés fin

Industrie

Disques de friction d'embrayage industriel en C60 à 8 mm, pignons d'équipement agricole en 16MnCr5 à 12 mm, et supports structurels aérospatiaux en S500MC — composants où le remplacement des procédés de découpe à la flamme et d'usinage par le découpage fin réduit le délai de semaines à jours et le coût par pièce jusqu'à 60%.

  • Disques d'embrayage industriels
  • Pièces agricoles
  • Composants aérospatiaux
Service de Cycle de Vie

Restaurez une Presse Feintool de 15 Ans à 85% de sa Capacité Neuve à 35% du Coût de Remplacement

Service de Presse Multi-Marques

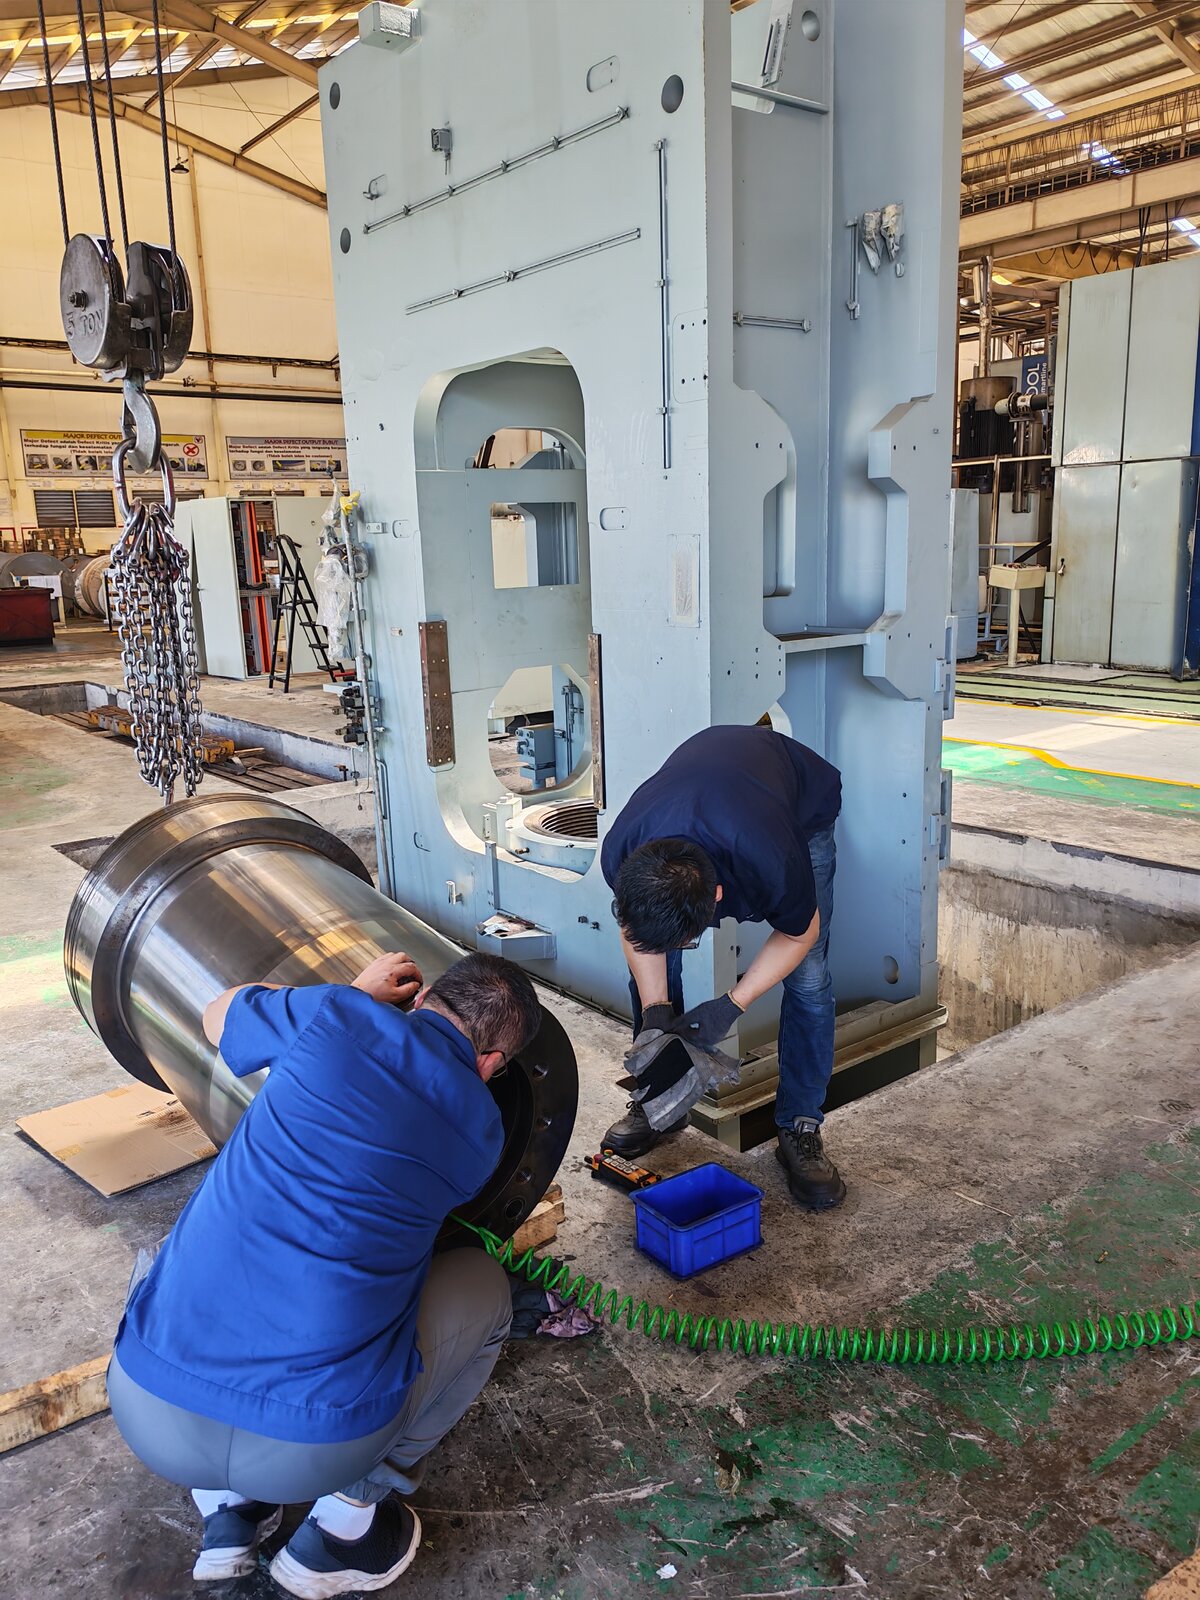
Lorsqu'une presse Feintool XTF ou GKP de 15 ans commence à perdre la répétabilité de contre-pression, les responsables d'usine sont confrontés à un choix : payer les tarifs de service OEM pour une solution partielle, remplacer entièrement la machine, ou appeler HS-FINEB. Notre division de service sur site restaure les presses Feintool, Mori, Schuler, Hydrel, Osterwalder, Asahi-Seiki et Nagano Seiko à 70-85% de leur capacité d'origine pour 30-45% du coût de remplacement.

Chaque remise en état commence par un rapport d'état documenté — essai de pression du circuit hydraulique, mesure de parallélisme du coulisseau, évaluation d'usure des colonnes de guidage et diagnostic du système de commande. Nous livrons une proposition à périmètre fixe avec des postes chiffrés avant tout début de travaux, afin que vous puissiez la comparer directement à un devis OEM ou à une demande d'investissement pour une nouvelle presse.

Service sur site de remise en état de presse de découpage fin et reconstruction de vérin

Service sur site de remise en état et de rétrofit de presse

Marques Que Nous Servons

FEINTOOL MORI SCHULER HYDREL OSTERWALDER ASAHI-SEIKI NAGANO SEIKO

Les noms de marques décrivent les plateformes d'équipement que nos ingénieurs entretiennent. HS-FINEB est un prestataire de services indépendant, non affilié à ces fabricants.

Pourquoi HS-FINEB

Pourquoi Choisir HS-FINEB

Quatre décennies d'ingénierie de presses de découpage fin — pas d'assemblage, pas de négoce. Chaque machine série HF est configurée autour de la pièce, de l'outillage et de l'objectif de production de l'acheteur, puis fabriquée dans notre propre usine sous contrôle de processus ISO 9001:2015.

Fabrication Pilotée par l'Ingénierie

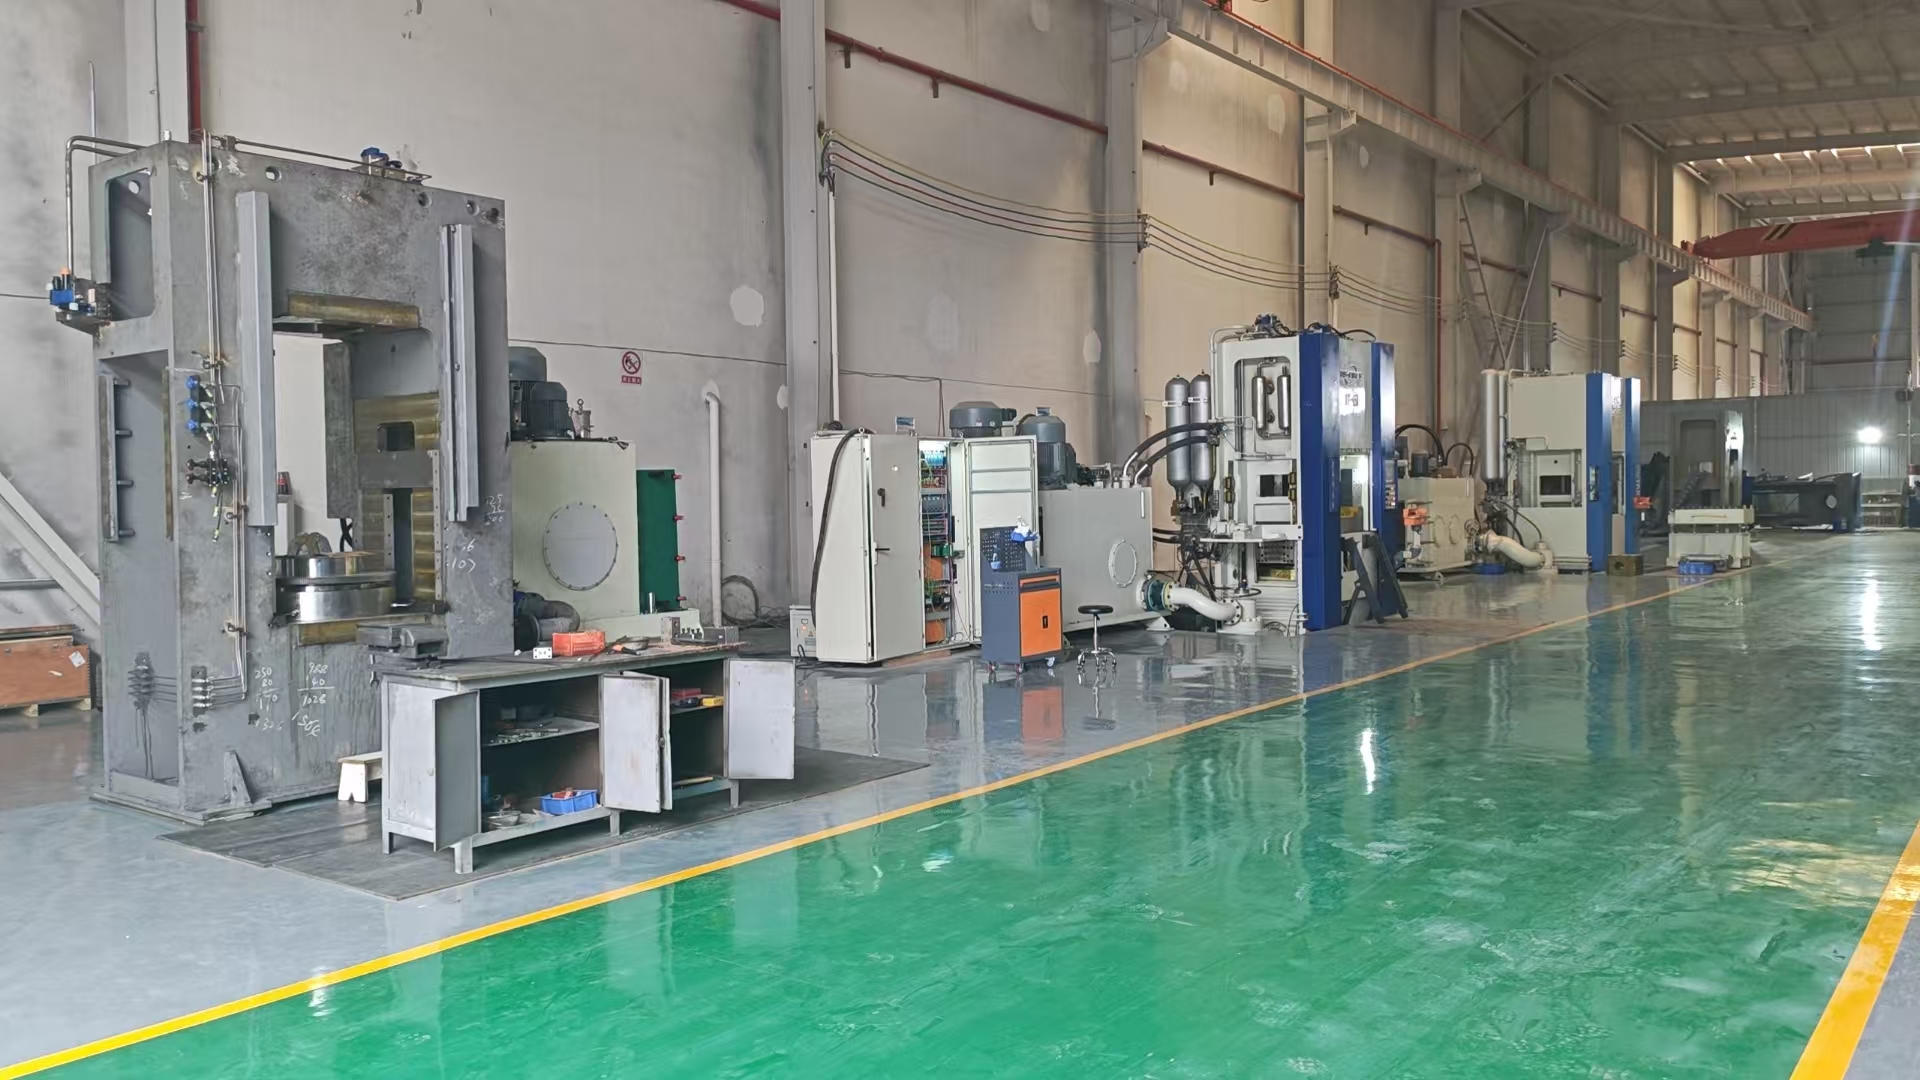
Depuis près de 40 ans, HS-FINEB conçoit et construit des presses de découpage fin de 200T à 1200T. Notre installation de plus de 30 000 m² à Huangshi, Hubei abrite l'équipe d'ingénierie, le centre d'usinage CNC, le banc d'essais hydrauliques et le hall d'assemblage sous un même toit — ce qui signifie que chaque coulisseau, colonne et collecteur hydraulique est fabriqué, testé et intégré en interne, pas sourcé depuis des catalogues tiers.

Lorsque vous envoyez un plan de pièce, nos ingénieurs calculent la force de découpe exacte, l'exigence d'impact d'anneau V et le rapport de contre-pression que votre matériau et votre géométrie réclament — puis spécifient ensemble la plateforme, l'enveloppe d'outillage et le système d'alimentation. C'est pourquoi les acheteurs qui passent de l'emboutissage conventionnel ou de l'usinage au découpage fin choisissent HS-FINEB : nous concevons le processus, pas seulement la machine.

  • ✓ ~40 ans de conception de presses de découpage fin hydrauliques à triple action — pas de revente ni d'assemblage d'unités de catalogue
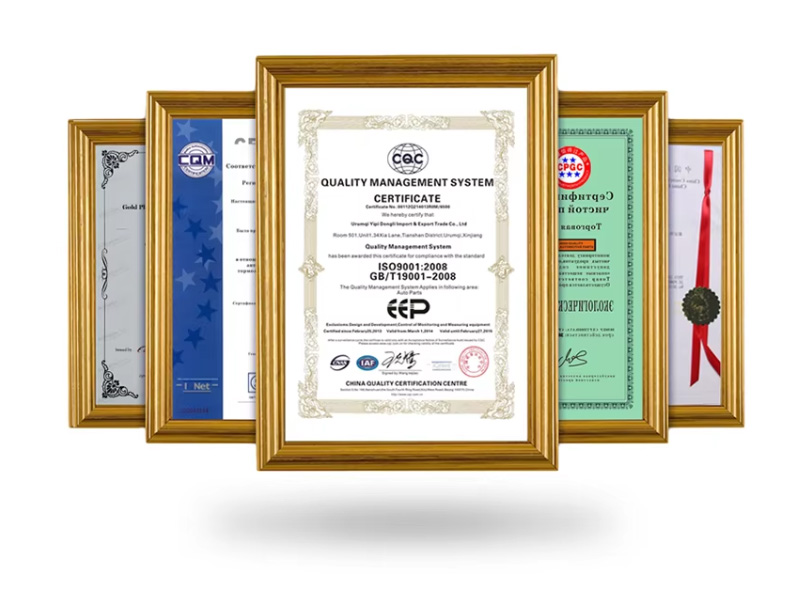
  • ✓ Certifié ISO 9001:2015 et CE — chaque coulisseau, colonne et collecteur hydraulique fabriqué sous contrôle de processus documenté
  • ✓ Installation construite sur mesure de plus de 30 000 m² — ingénierie, usinage CNC, essais hydrauliques et assemblage final sous un même toit
  • ✓ Ingénierie pilotée par le plan de pièce — calcul de force, correspondance d'enveloppe d'outillage et intégration de ligne d'alimentation avant la construction de la presse
Atelier de fabrication de presses de découpage fin HS-FINEB à Huangshi, Chine
Certifications de gestion de la qualité ISO 9001 et CE de HS-FINEB

Envoyez Votre Plan de Pièce. Obtenez Une Configuration de Ligne.

Envoyez votre plan, la nuance du matériau, l'épaisseur et le volume annuel. Sous un jour ouvré, nos ingénieurs vous renverront une recommandation de plateforme, un calcul de force, une correspondance d'enveloppe d'outillage et une spécification d'amenée de bande — ou une évaluation de remise en état si vous restaurez une presse existante.

Ressources Techniques & Perspectives Sectorielles

Guides approfondis et références d'ingénierie pour les professionnels du découpage fin

⚙

Technologie du Découpage Fin

Hydraulique à triple action, piqûre de l'anneau V, contre-pression — les principes d'ingénierie derrière des pièces parfaites.

⚒

Conception d'Outillage

Architecture d'outillage progressif et combiné, inserts carbure, contrôle de bavure et intervalles de maintenance.

☀

Sélection des Matériaux

Du C45 au S700MC — résistance au cisaillement, allongement et notations de fissuration de bord pour plus de 20 aciers de découpage fin.

☰

Guide d'Achat de Presse

Calcul de force, sélection de tonnage, analyse ROI et liste de contrôle d'inspection en 12 points pour presses d'occasion.

⚙

Ligne de Production Complète

Amenée de bande, lubrification, presse, gestion des chutes et empilage — configurez une ligne de découpage fin complète.

✦

Ébavurage & Polissage

Finition vibratoire, rectification à bande et équipement d'ébavurage à brosse pour des bords de pièce sans bavure.

★

Études de Cas

Projets réels de découpage fin — étriers de frein, inclinaisons de siège, engrenages et disques d'embrayage.

?

FAQ

Réponses aux 12 questions les plus posées sur la sélection, l'exploitation et la maintenance des presses de découpage fin.

⚙

Freinage Automobile

Plaques d'étrier de frein, anneaux de capteur ABS et shims de plaquette — bords de cissaillement 100% pour composants critiques de sécurité.

⚙

Mécanismes de Siège

Engrenages d'inclinaison, cliquets de verrouillage et rails coulissants — durée de vie de 30 000+ cycles avec précision AGMA Q8.

⚙

Engrenages de Transmission

Engrenages droits, hélicoïdaux et planétaires découpés fin selon AGMA Q8-9 — éliminant le taillage sous module 3.

⚙

Serrures & Sécurité

Chemins de clé de cylindre, dents de pêne et plaques de barillet avec une précision micronique en une seule course.

⚙

Connecteurs Électroniques

Bornes sans bavure, broches de contact et blindages EMI à des tailles de caractéristiques de 0,1 mm pour électronique haute densité.

⚙

Solutions d'Engrenages

Production complète d'engrenages : conception d'outillage, sélection de matériau, calcul de force et traitement thermique post-découpe.

⚙

Solutions d'Étrier de Frein

Ébauches de corps d'étrier, supports de montage et alésages de piston — 40-60% d'économie de matière vs CNC à partir de billette.

⚙

Solutions d'Inclinaison de Siège

Segments d'engrenage, cliquets de verrouillage et plaques de came — ébauches prêtes au montage dans un outillage progressif 4 stations.

⚙

Remise en État Feintool

Restauration de presses XTF, MJP et GKP à 35% du coût de remplacement OEM — hydraulique, rétrofit CNC, guidage.

⚙

Réparation de Presse Mori

Reconstruction de vérins Mori Iron et Mori Seiki, restauration de guidage et rétrofit CNC par des ingénieurs spécialistes de la marque.

⚙

Service Schuler

Cinématique à genou, synchronisation servo-hydraulique et rétrofit Beckhoff pour presses de découpage fin Schuler MST et FBA.

⚒

Conception d'Outillage Progressif

Outillages progressifs multi-stations pour engrenages, cliquets et géométries complexes à haut volume à 60+ SPM.

✦

Services de Post-Traitement

Tumbling, brossage, rectification à bande et ébavurage ultrasonique pour finitions de bord Ra 0,4 sur pièces découpées fin.

⚙

Allègement EV

Plateaux de batterie, tôles de moteur et composants structurels EV à partir d'AHSS et d'aluminium via découpage fin.

⚙

Composants de Robot

Flexspline de réducteur harmonique, engrenages d'articulation et cames de précision pour robotique humanoïde à tolérances IT7±8.

⚙

Plaques de Pile à Combustible

Plaques bipolaires en acier inoxydable pour piles à combustible hydrogène PEM à précision de canal de 0,1 mm et zéro bavure.

⚙

Tôles de Moteur

Tôles de stator et rotor de moteur EV en acier électrique à épaisseur sub-0,5 mm avec verrouillage.

?

Guide de Dépannage

Diagnostic systématique des défauts de déchirure, bavure, hauteur de bavure et erreurs de positionnement avec actions correctives.

⚙

Machines d'Occasion

Presses Feintool, Mori et Schuler d'occasion certifiées avec remise en état complète, garantie et installation.

Dernières Actualités de l'Industrie du Découpage Fin →

💬