Kirimkan gambar bagian Anda. Kami merekayasa balik envelope die, grade material, dan volume produksi menjadi lini fine blanking lengkap — mesin, pengumpan coil, antarmuka tooling, dan sel deburring — dikalibrasi untuk memberikan kualitas tepi geser 100% pada SPM yang diperlukan lini Anda. Tanpa tantangan mesin katalog. Tanpa konfigurasi generik.
Sembilan platform seri HF mencakup 200T hingga 1200T, tetapi tonase saja tidak pernah menentukan konfigurasi. Insinyur kami memulai dari gambar bagian Anda: ketebalan material, perimeter geser, toleransi die-roll, dan target SPM menentukan gaya cincin V, counter-pressure, dan envelope die — kemudian kami mencocokkan platform dengan persyaratan tersebut.

Ketika bagian Anda menuntut kualitas tepi geser 100% pada konektor kuningan atau silinder kunci baja karbon rendah hingga ketebalan 8 mm, namun volume tahunan tidak membenarkan platform 400T, HF-200 memberikan presisi fine blanking pada laju stamping konvensional — hingga 80 SPM dengan cincin V dan counter-pressure yang dapat diprogram secara independen.

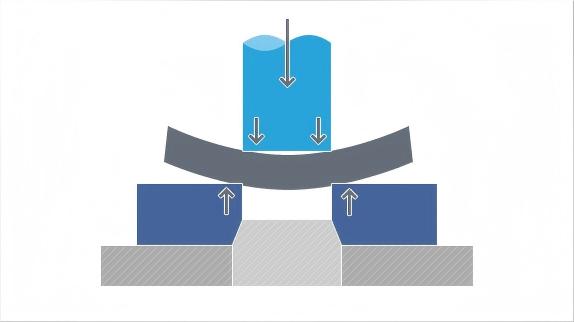
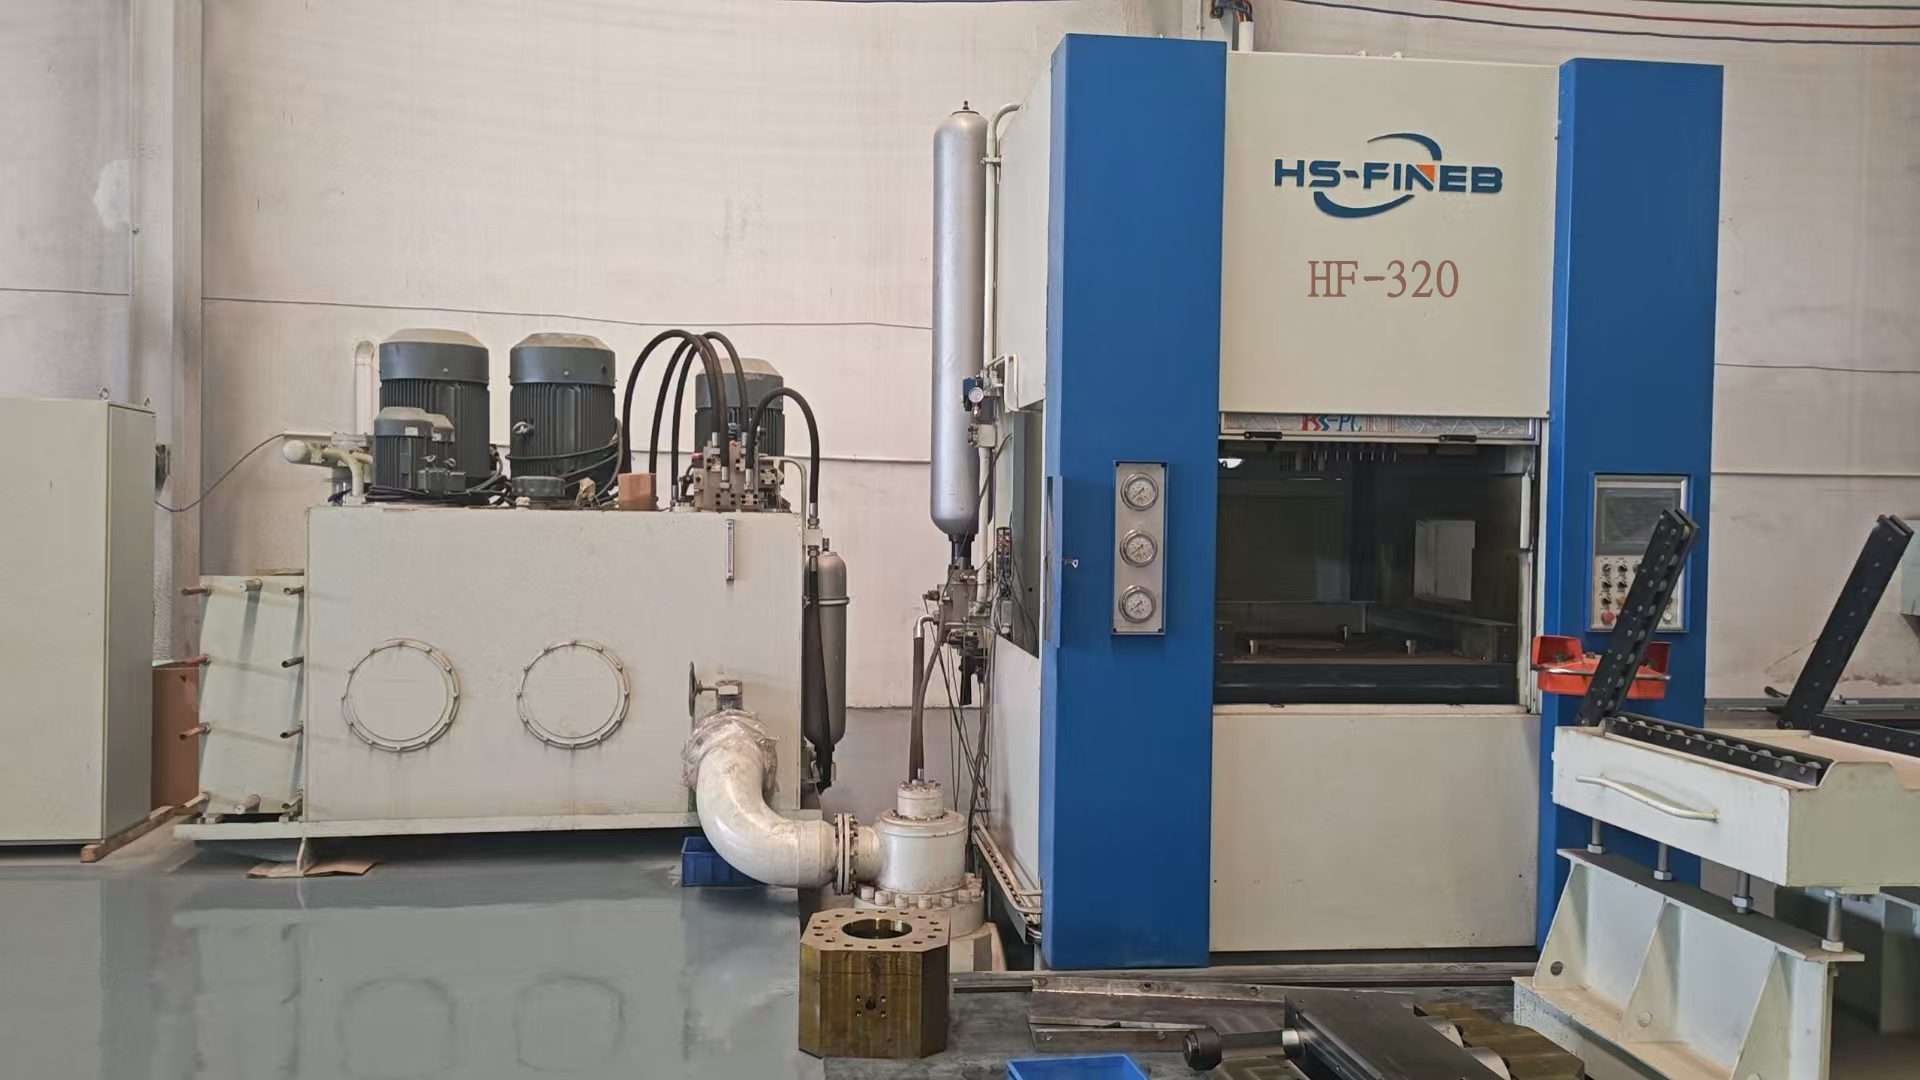
Titik optimal untuk roda gigi recliner kursi otomotif dan pelat kopling dalam 16MnCr5 atau C45 hingga 12 mm. Ketika pemasok Tier-1 membutuhkan 70 SPM dengan die-roll di bawah 10% ketebalan material dan posisi lubang-profil IT7±8, sistem hidrolik triple-action HF-320 — 1600 kN cincin V, 800 kN counter-pressure — mempertahankan kerataan dalam 0,05 mm di seluruh langkah.

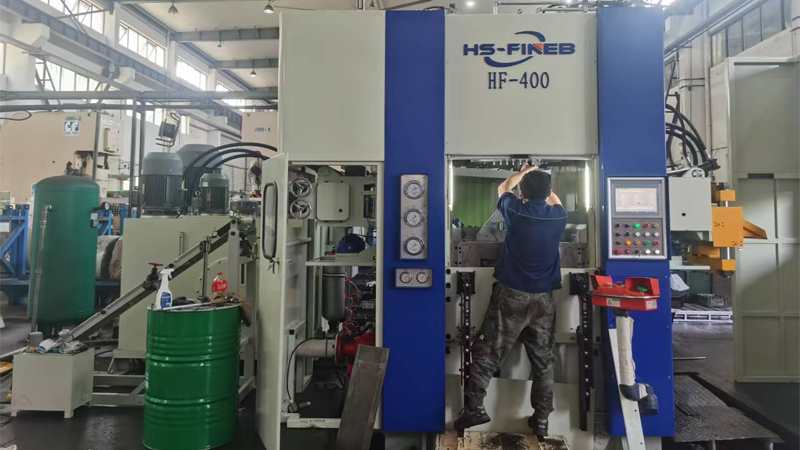
Ketika pelat rem dalam HSLA S500MC atau komponen kunci pintu dalam C45 membutuhkan tepi geser bebas burr pada ketebalan 14 mm, HF-400 memberikan gaya impact cincin V 2000 kN yang diperlukan untuk mencegah robekan zona fraktur. Meja kerja 650x650 mm menampung set die yang lebih besar untuk layout progresif multi-stasiun.

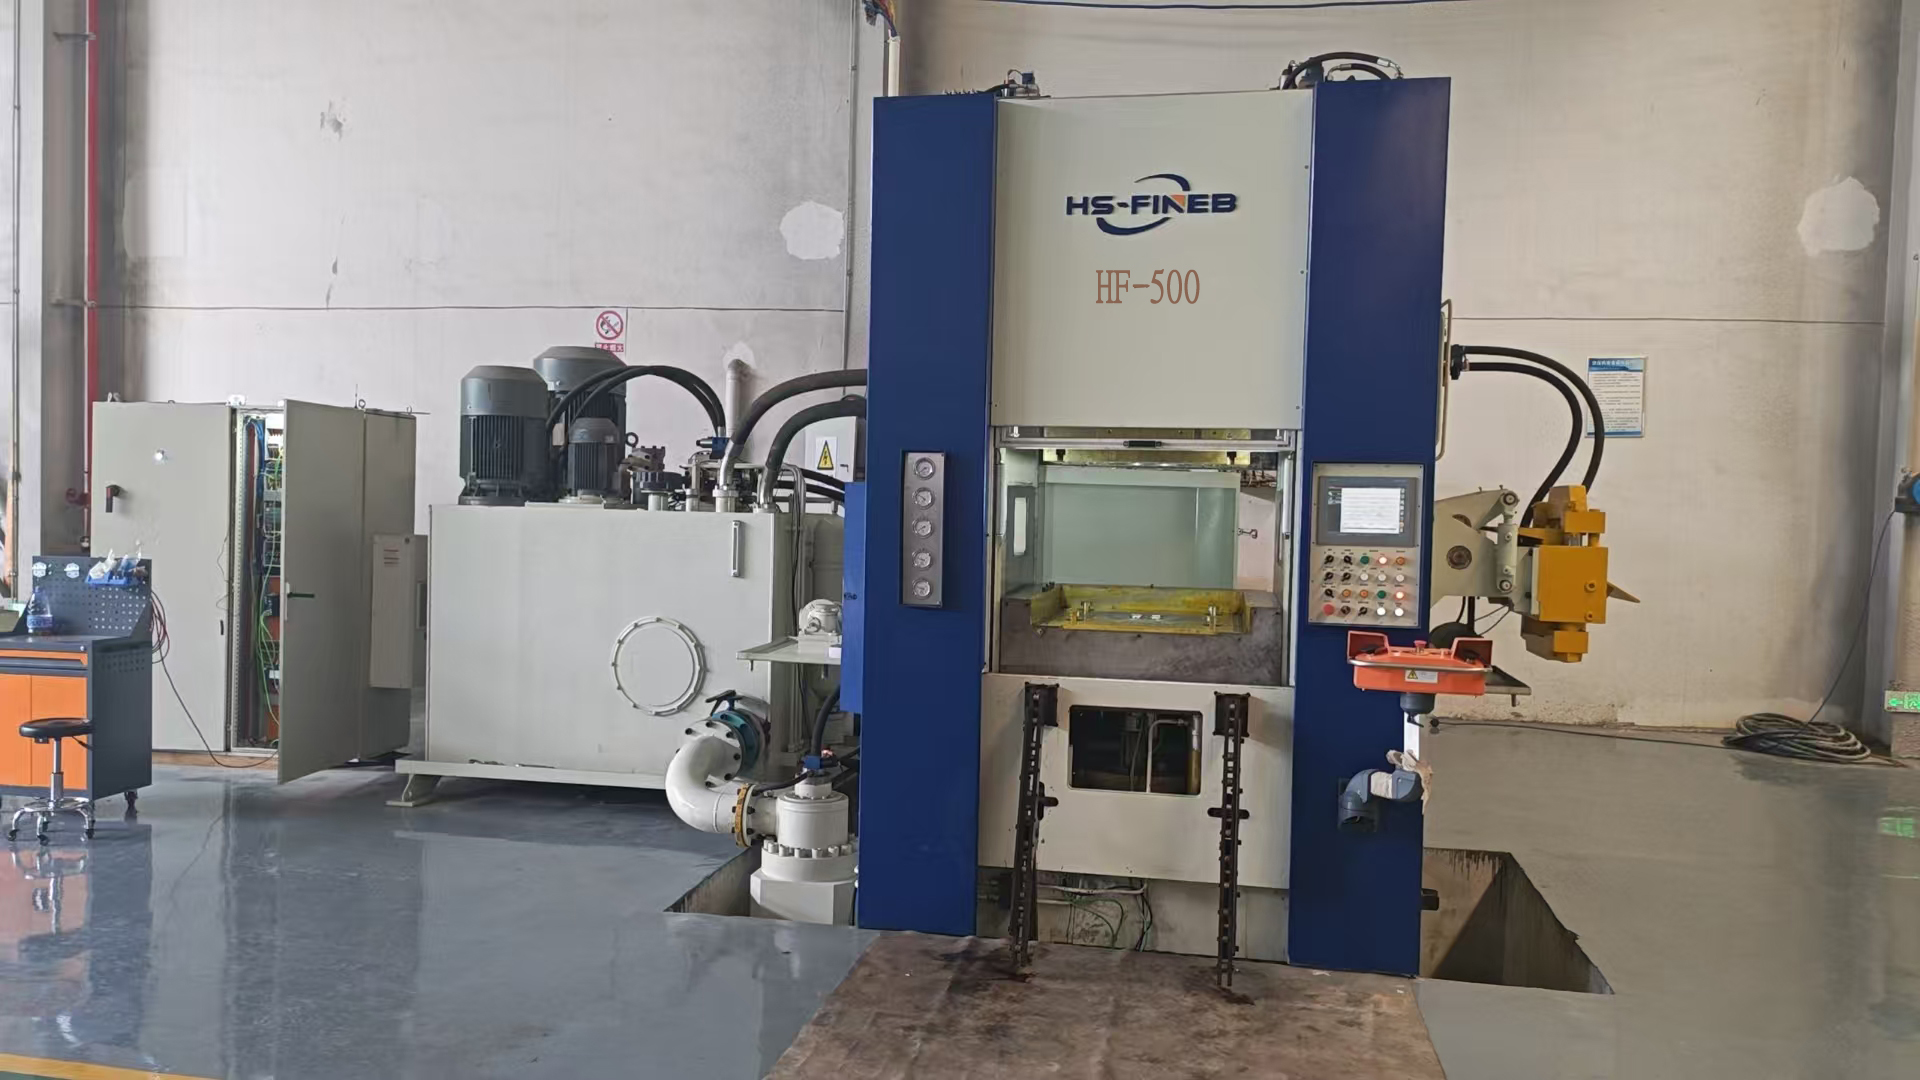
Direkayasa untuk braket powertrain dan mounting kaliper rem dalam 16MnCr5 atau S500MC hingga 15 mm. Ketika pembeli bermigrasi dari komponen akhir mesin ke fine blanking, gaya roda gigi cincin 2500 kN dan counter-pressure 1250 kN HF-500 menghasilkan tepi geser yang menggantikan milling dan grinding — memotong biaya per bagian 40-60% pada komponen struktural volume tinggi.

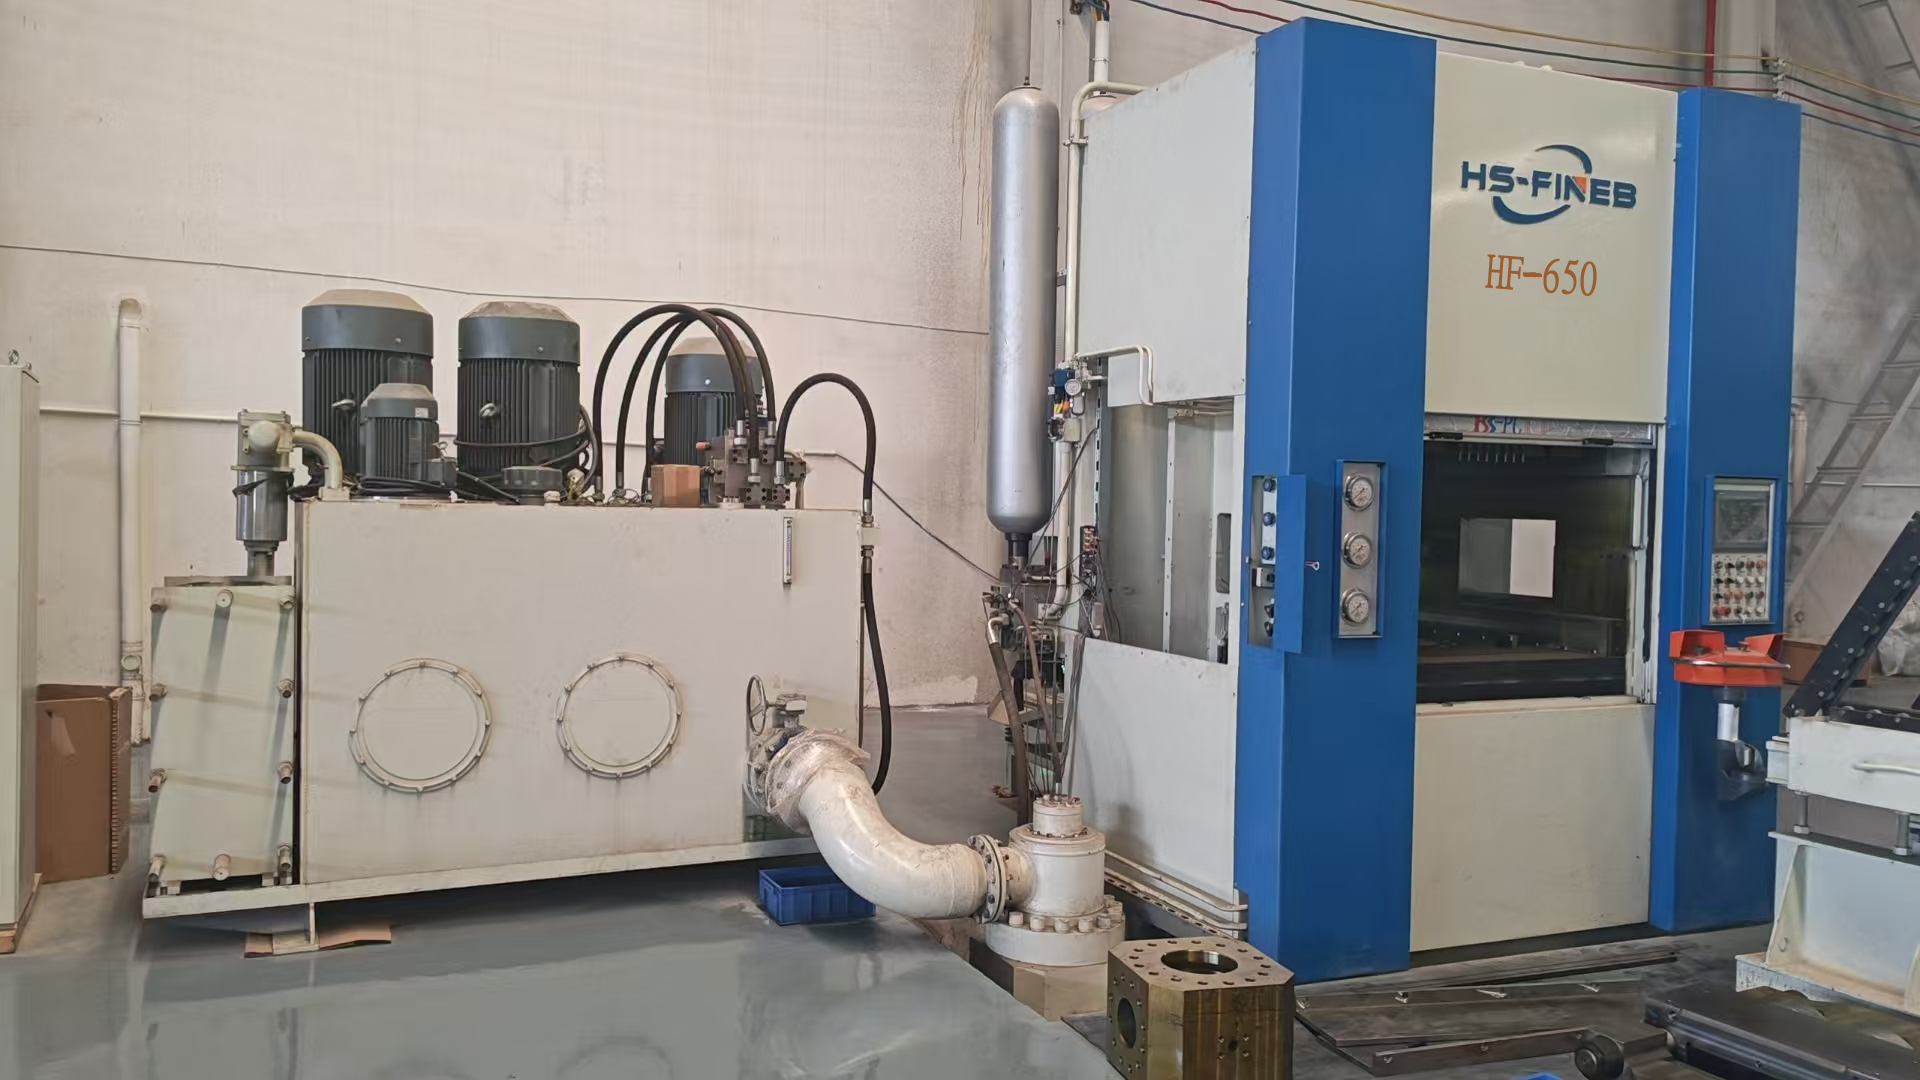
Dipilih ketika roda gigi cincin transmisi melebihi diameter pitch 200 mm, atau bagian struktural pelat tebal mencapai 16 mm dalam 16MnCr5. Gaya cincin V 3250 kN HF-650 mempertahankan impact material penuh pada baja karbon tinggi dan baja alloy di mana die-roll harus tetap di bawah 0,3 mm — kritis untuk gigi roda gigi yang mengait langsung setelah blanking tanpa permesinan sekunder.

Dibangun untuk aplikasi die progresif multi-stasiun di mana satu langkah menghasilkan komponen siap perakitan — pikirkan pelat kunci rel kursi atau roda gigi retraktor sabuk pengaman dengan fitur terbentuk dan lubang dilubangi dalam satu lintasan. Meja 900x900 mm dan gaya cincin V 3500 kN mendukung tumpukan die kompleks hingga ketebalan material 18 mm.

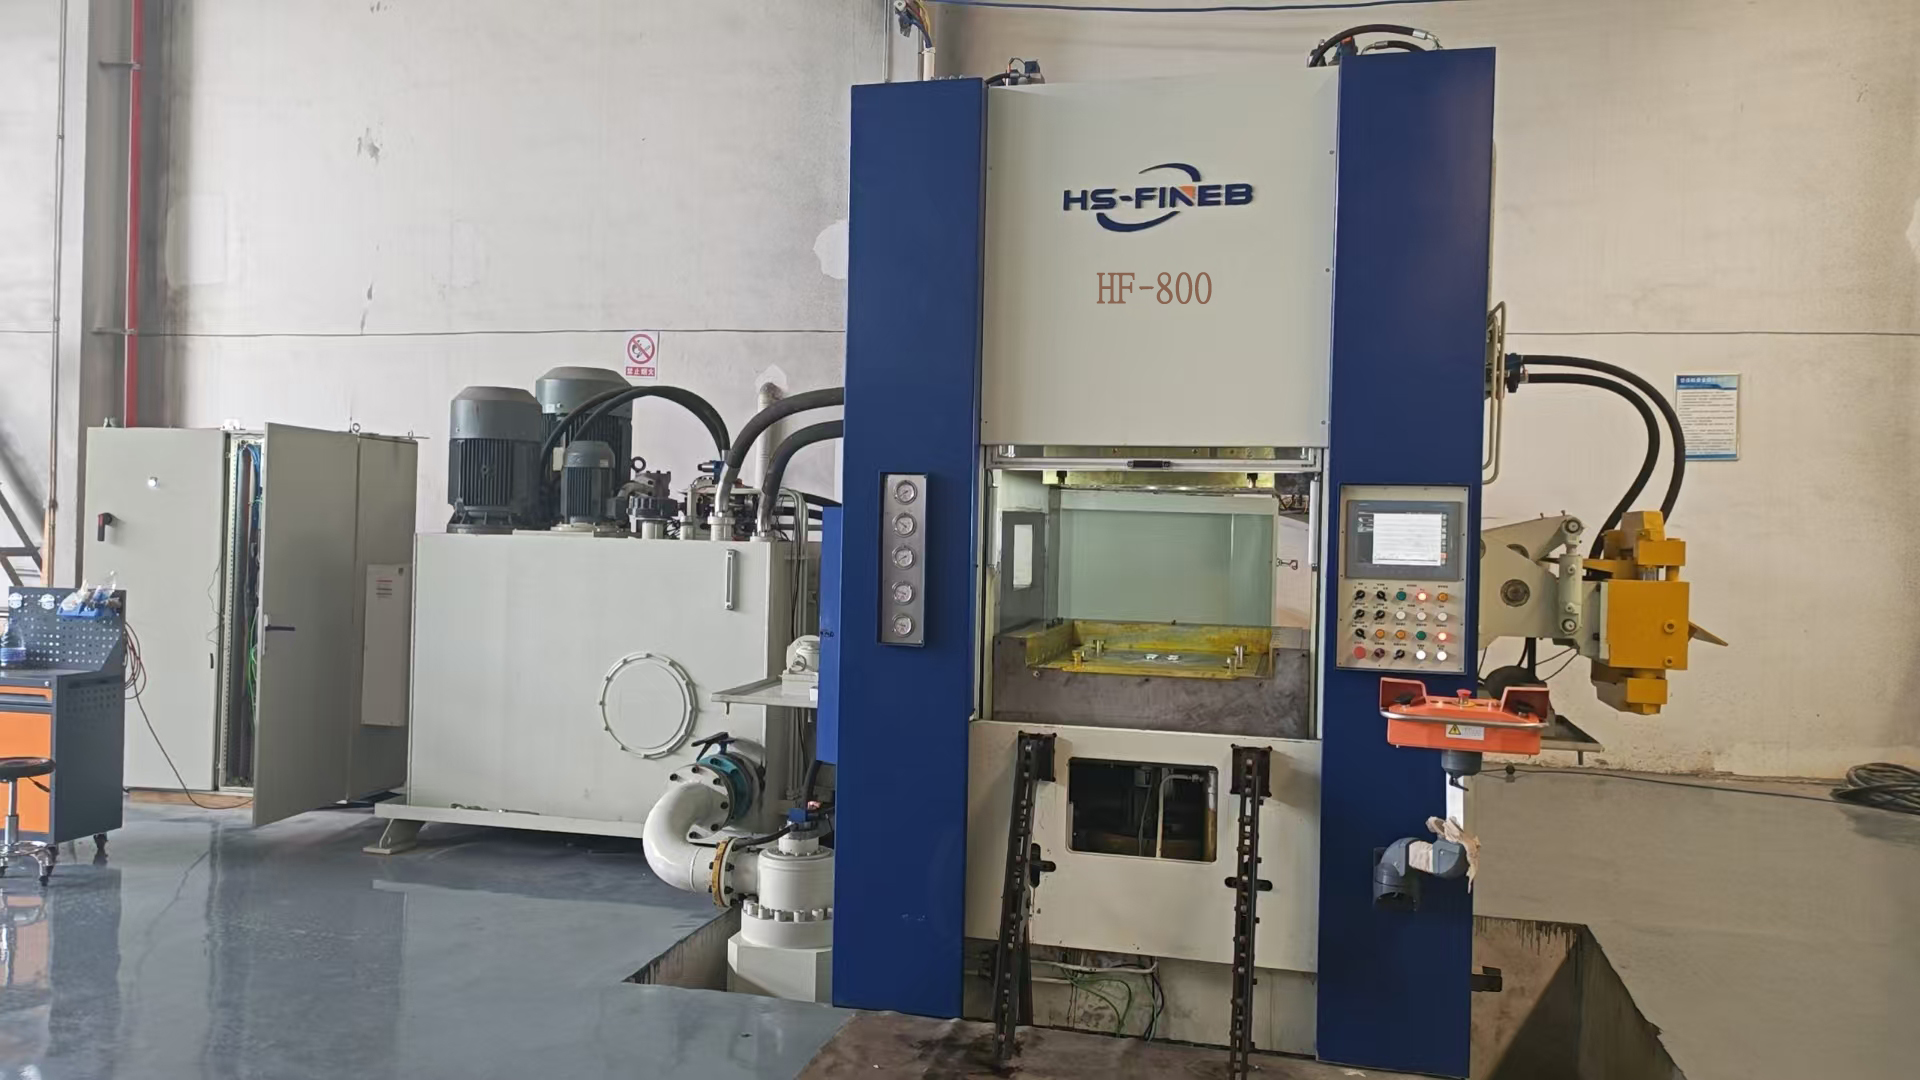
Ketika braket chassis truk, pelat tautan mesin pertanian, atau sproket alat berat menuntut tepi fine-blanked 20 mm dalam S500MC atau C60, HF-800 memberikan impact cincin V 4000 kN dengan envelope die 950x950 mm. Pembeli yang mengganti komponen potong-nyala + mesin-mesin melihat pengembalian dalam 8-14 bulan pada volume industri berat tipikal.

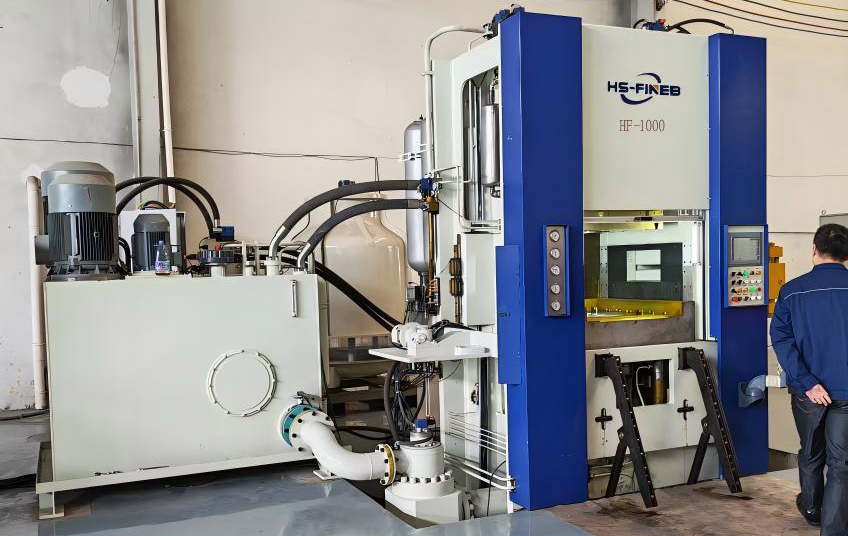
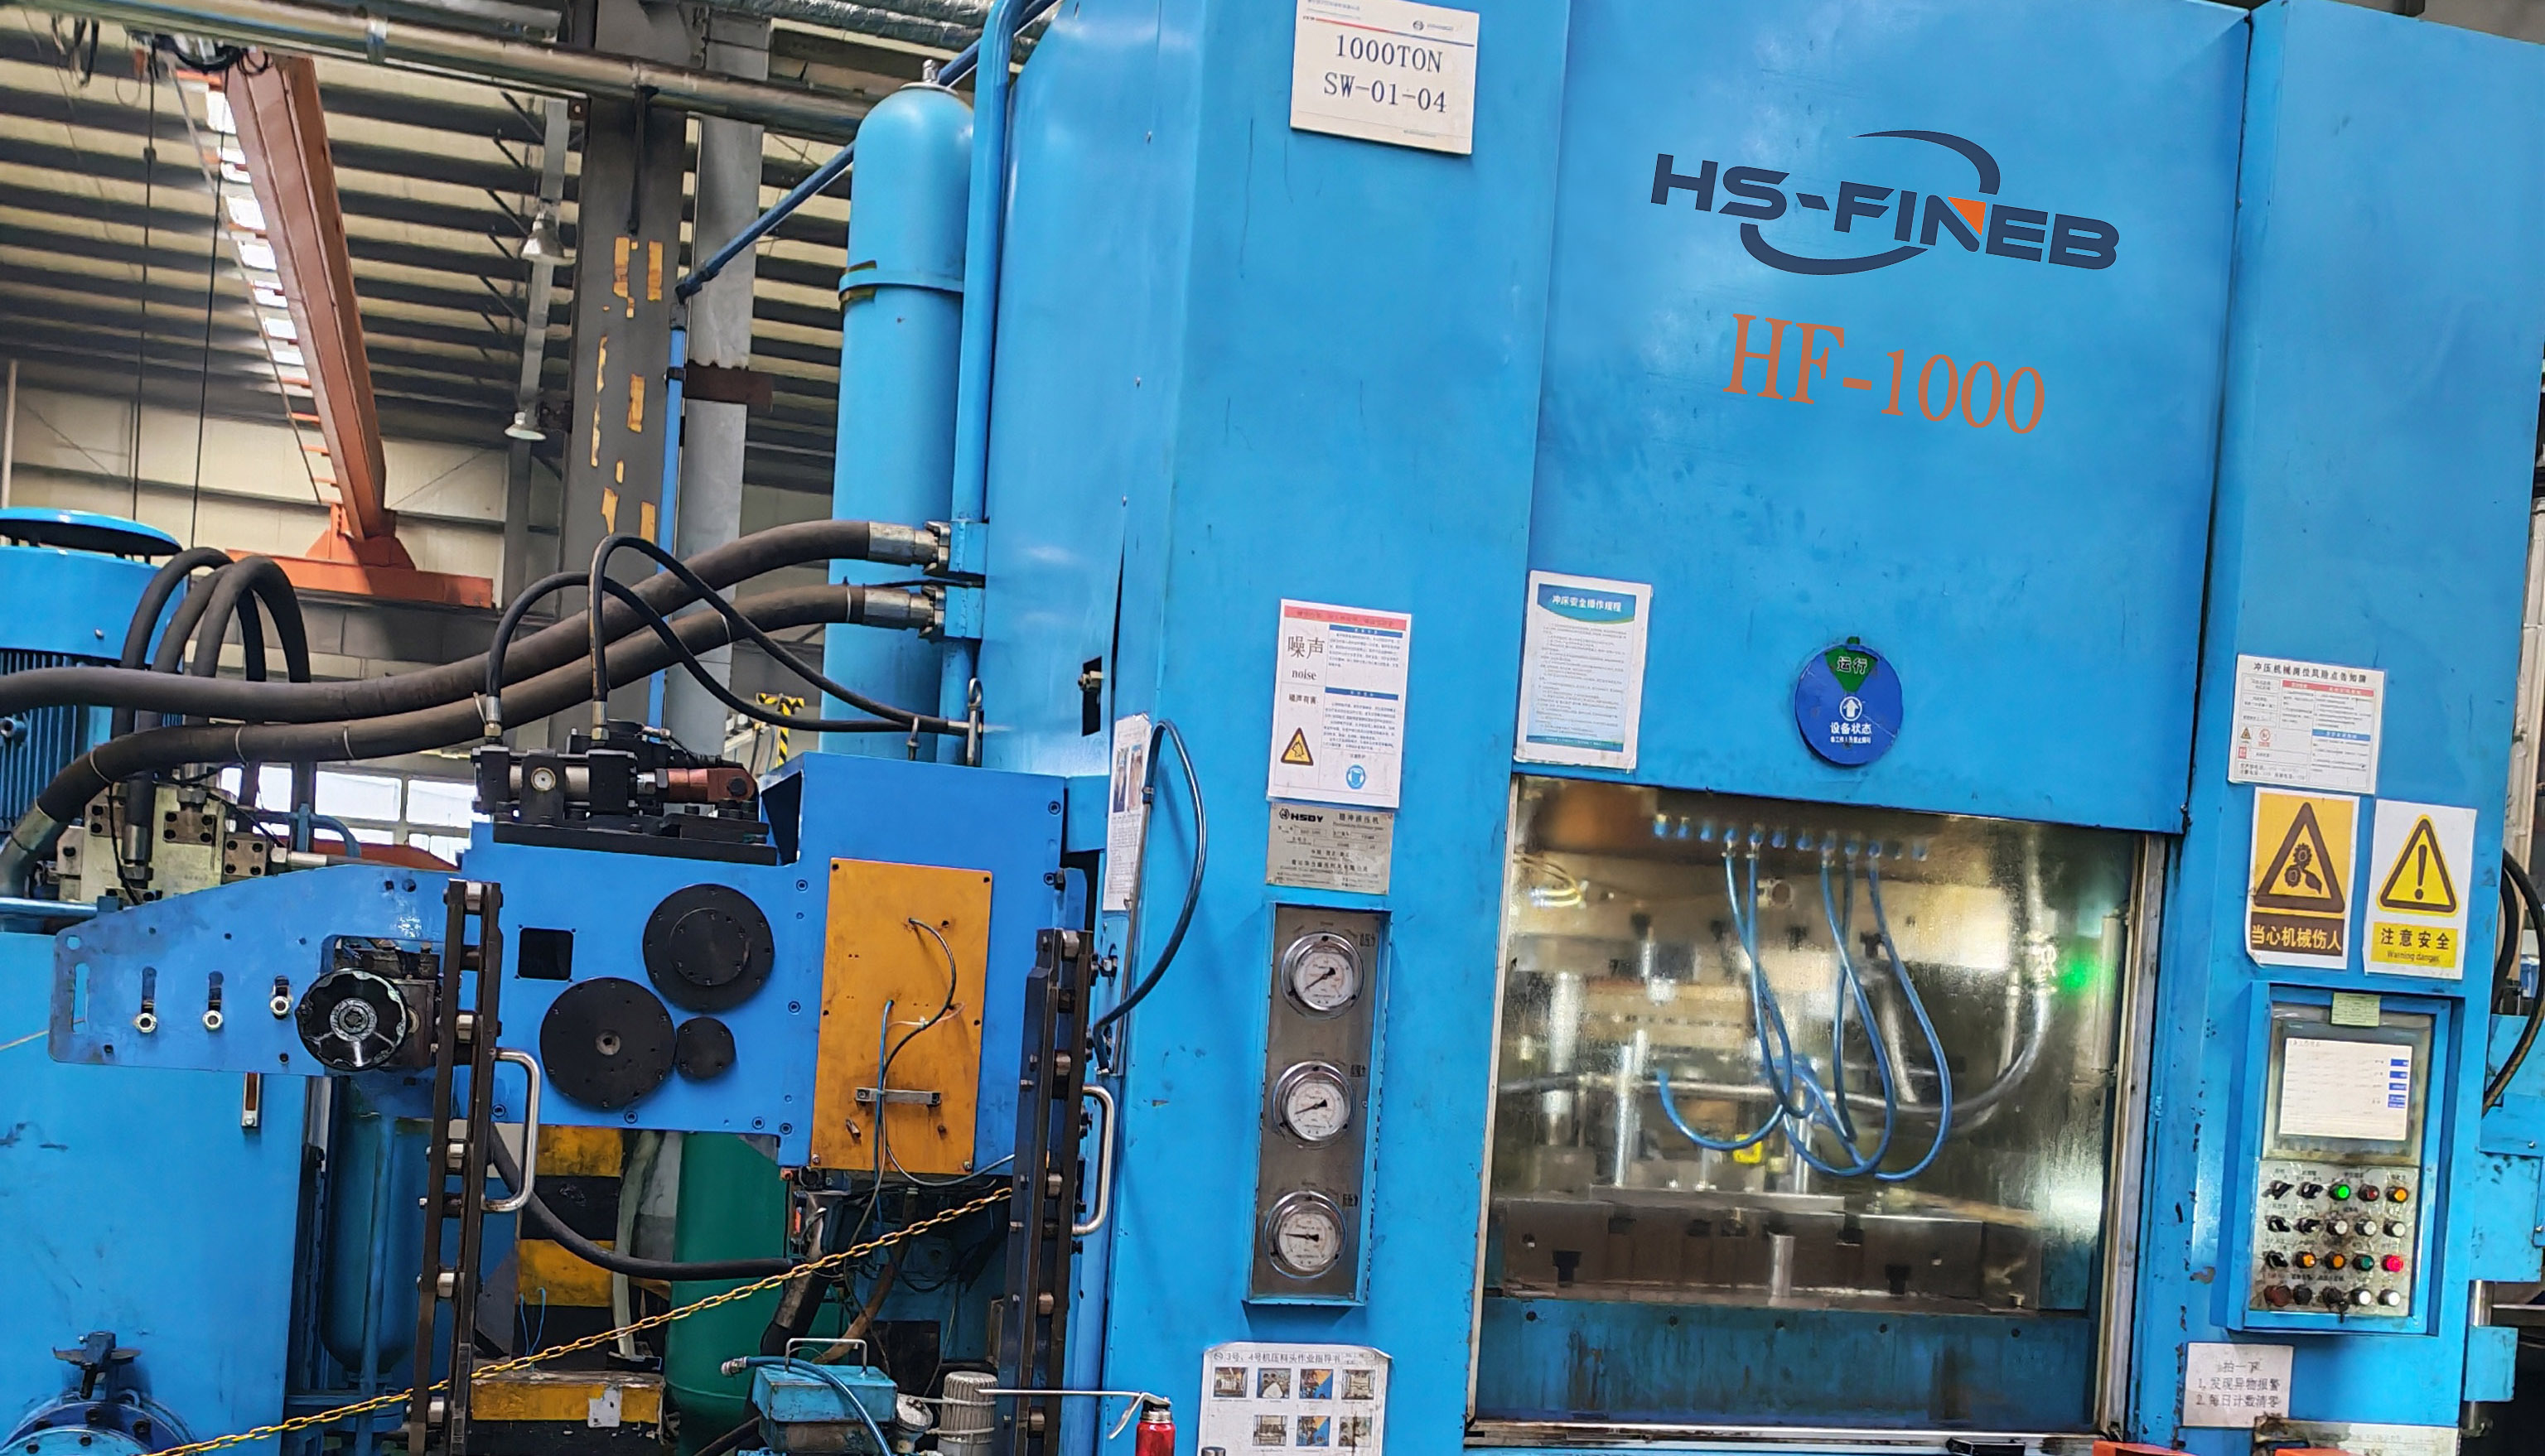
Untuk housing powertrain besar, pelat katrol derek, dan komponen struktural kendaraan rel hingga ketebalan 22 mm. Gaya roda gigi cincin 5000 kN dan counter-pressure 2500 kN HF-1000 mempertahankan geser bebas fraktur pada baja alloy kekuatan tinggi di mana blanking konvensional menghasilkan tepi robek dan memerlukan permesinan sekunder di seluruh perimeter bagian.

Platform unggulan untuk aplikasi fine blanking paling demanding — pelat keausan peralatan pertambangan, cakram rem turbin angin, dan komponen rel berat hingga 25 mm dalam S700MC atau setara. Gaya cincin V 6000 kN, counter-pressure 3000 kN, dan meja kerja 1200x1200 mm HF-1200 mewakili plafon dari apa yang dapat dicapai fine blanking hidrolik dalam satu langkah.
Sebuah mesin fine blanking menghasilkan skrap tanpa ekosistem periferalnya. Envelope die, lebar strip, yield material, metode deburring, dan logika penanganan bagian harus direkayasa sebagai satu sel — dan rekayasa itu dimulai sebelum mesin dipilih, bukan setelah.
Kami menghitung gaya blanking total dari perimeter geser, ketebalan material, dan kekuatan geser bagian Anda — kemudian menambahkan persyaratan impact cincin V dan counter-pressure. Hasilnya menentukan platform HF dan konfigurasi gaya mana yang sesuai dengan die Anda.
Lebar strip, berat coil, dan grade material menentukan kapasitas decoiler, jumlah roller pelurus, dan akurasi langkah umpan. Kami mencocokkan sistem pengumpan coil dengan siklus mesin Anda agar laju strip tetap sinkron pada target SPM tanpa kesalahan umpan.
Geometri cincin V, celah potong, dan timing ejekan dirancang bersama dengan kurva gaya mesin. Tim tooling kami meninjau layout die Anda terhadap envelope platform yang dipilih, langkah ram, dan ketersediaan gaya sebelum spesifikasi final.
Penghilangan burr, sensing dalam-die, ejeksi bagian, dan inspeksi hilir diintegrasikan ke dalam tata letak sel dari hari pertama. Kami menentukan metode deburring — sabuk abrasif, vibratory, atau termal — berdasarkan geometri bagian Anda dan kriteria penerimaan kualitas tepi.
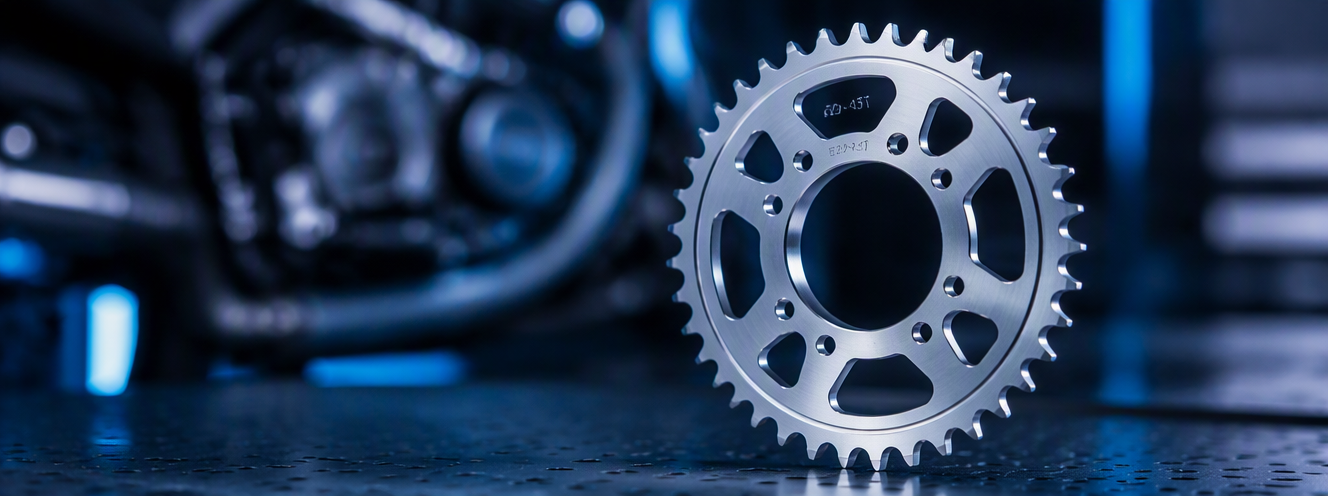
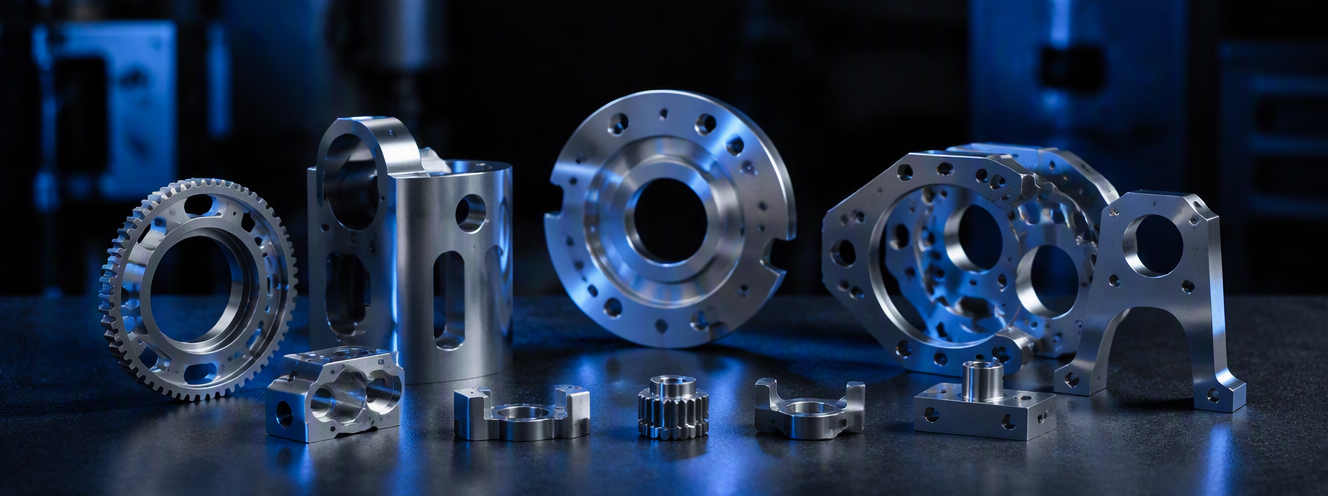
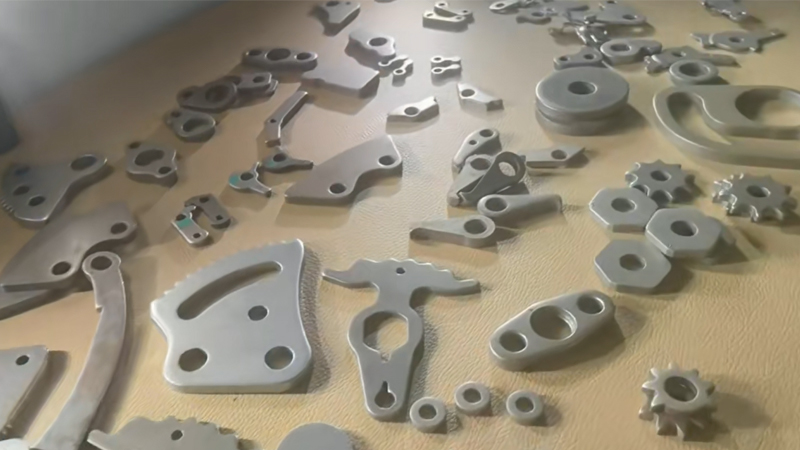
Gigi roda gigi yang di-blanking pada mesin seri HF muncul dengan tepi geser 100% halus — tanpa zona fraktur, tanpa milling sekunder. Pada 16MnCr5 di 6 mm, die-roll tetap di bawah 0,5 mm dan tinggi burr di bawah 0,1 mm. Satu langkah menggantikan operasi drilling, milling, dan grinding yang seharusnya menghabiskan tiga setup mesin dan 40% lebih banyak material.
Ketika pelat rem bermigrasi dari permesinan CNC ke fine blanking, waktu siklus turun dari 45 detik menjadi kurang dari 1 detik pada 60 SPM. Biaya per bagian turun 50-70% begitu volume melebihi 50.000 unitasi, dan kemampuan pengulangan dimensi meningkat dari variasi alami permesinan menjadi IT7±8 yang konsisten di setiap bagian dalam batch.
Fine blanking mempertahankan akurasi dimensi IT7±8, kerataan dalam 0,05 mm, dan posisi lubang-profil pada ±0,02 mm — dalam satu langkah, tanpa sizing sekunder. Pada roda gigi recliner kursi, ini berarti gigi mengait pada perakitan tanpa gauging atau sortasi. Pada terminal konektor, ini berarti konsistensi pitch yang dapat diandalkan oleh peralatan pick-and-place pada kecepatan lini penuh.
Fine blanking ditentukan ketika bagian memerlukan tepi geser 100%, toleransi IT7±8, dan kerataan terkontrol — kondisi yang membuat stamping konvensional tidak cukup dan permesinan multi-sumbu tidak ekonomis pada volume.

Roda gigi recliner kursi dalam 16MnCr5 di 6 mm yang membutuhkan posisi gigi IT7±8, braket kaliper rem dalam S500MC di 12 mm, roda gigi cincin transmisi dalam C45 — semuanya menuntut tepi geser 100% yang menghilangkan permesinan sekunder gigi roda gigi.

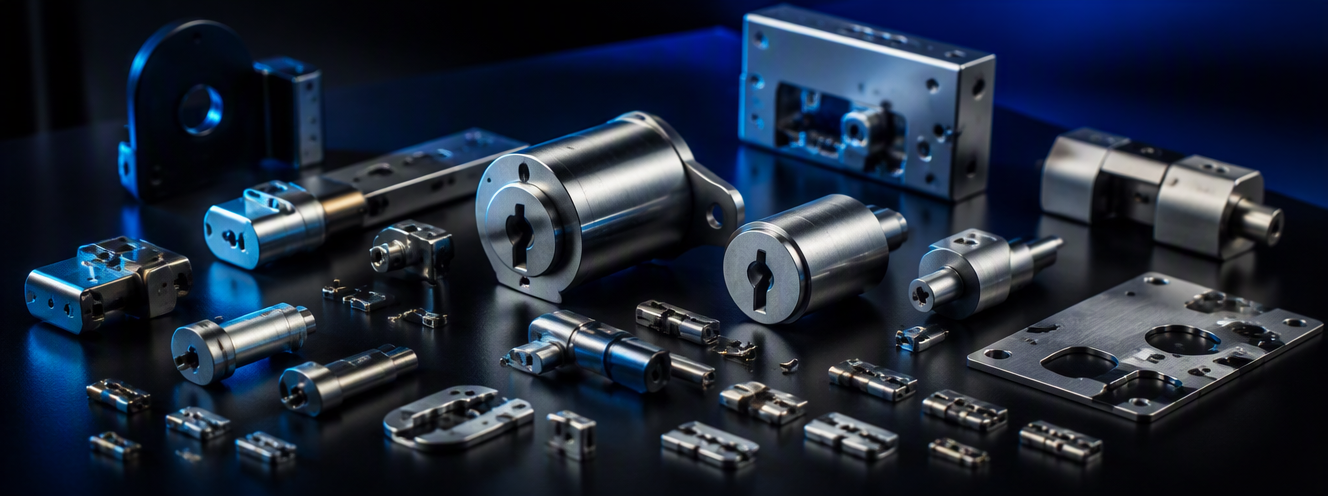
Silinder kunci dalam kuningan atau C45 yang membutuhkan lubang pin bebas burr pada ±0,02 mm, baut keamanan perangkat keras dalam baja case-hardened, dan braket engsel pintu di mana penyelesaian tepi geser secara langsung mempengaruhi ketahanan korosi dan kesesuaian perakitan.

Laminasi rotor dan stator dalam baja silikon listrik pada 0,5 mm yang membutuhkan kontrol burr di bawah 0,02 mm untuk kerugian interlaminar minimal, dan pelat katup kompresor dalam baja pegas (50CrV4) pada 2 mm di mana kerataan dalam 0,05 mm menentukan kinerja sealing dudukan katup.

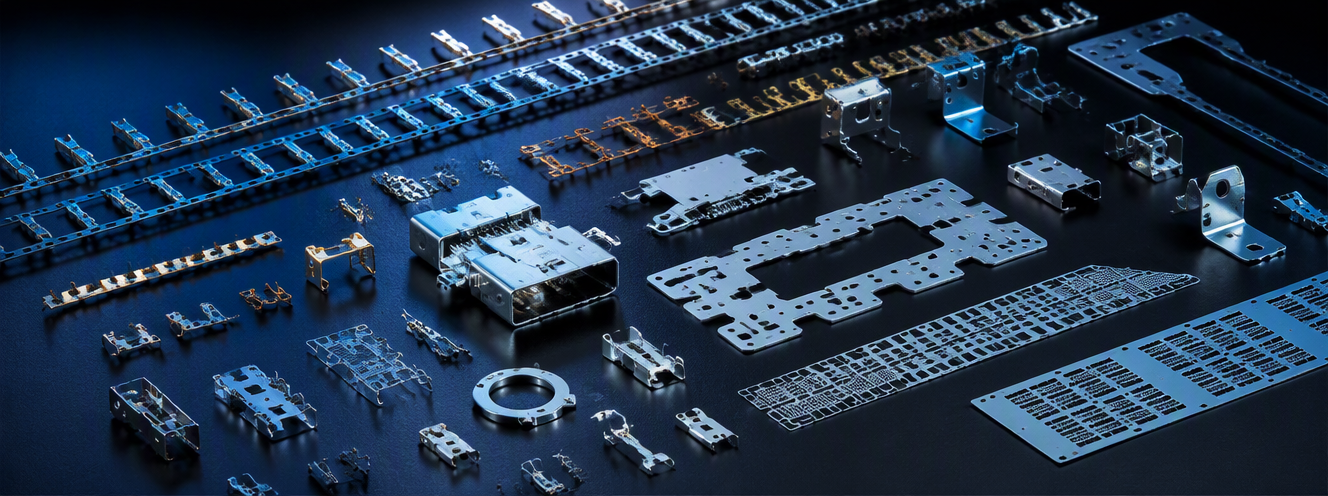
Terminal konektor dalam perunggu fosfor (C5191) pada 0,3 mm yang membutuhkan akurasi pitch dalam ±0,01 mm untuk penyisipan PCB kepadatan tinggi, dan lead frame dalam paduan tembaga di mana tepi bebas burr mencegah jalur hubungan pendek dalam paket semikonduktor overmolded.

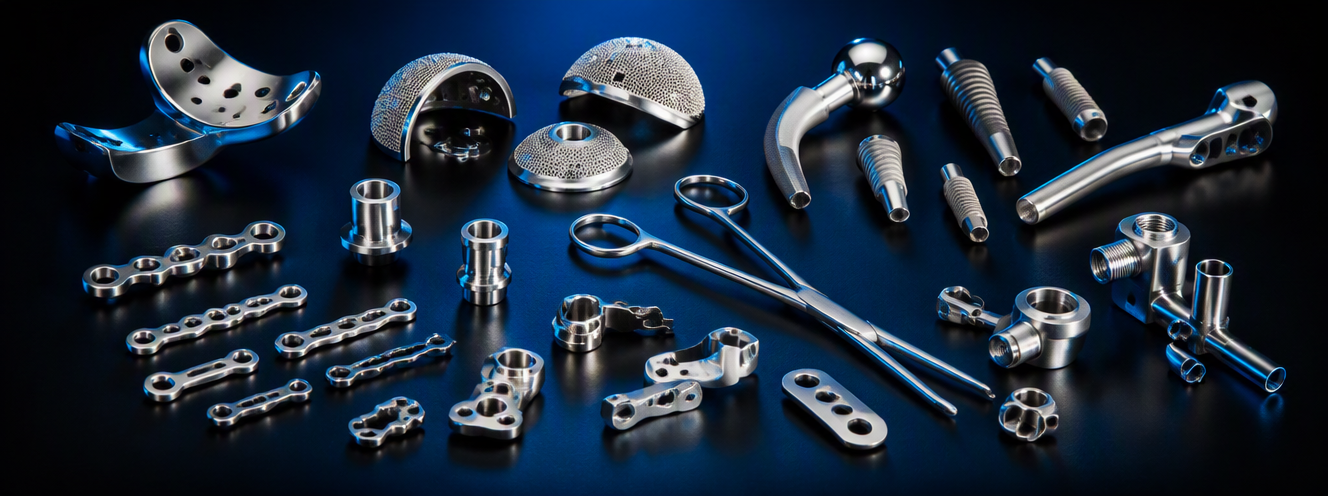
Komponen instrumen bedah dalam baja tahan karat 420 pada 3 mm yang membutuhkan tepi bebas burr untuk biokompatibilitas dan kesiapan autoklaf, dan pelat presisi peralatan diagnostik di mana posisi lubang-ke-lubang pada ±0,02 mm memastikan keselarasan sensor dalam instrumen yang dirakit.

Pelat gesekan kopling industri dalam C60 pada 8 mm, sproket mesin pertanian dalam 16MnCr5 pada 12 mm, dan braket struktural dirgantara dalam S500MC — komponen di mana mengganti proses potong-nyala dan permesinan dengan fine blanking memotong lead time dari minggu ke hari dan biaya per bagian hingga 60%.
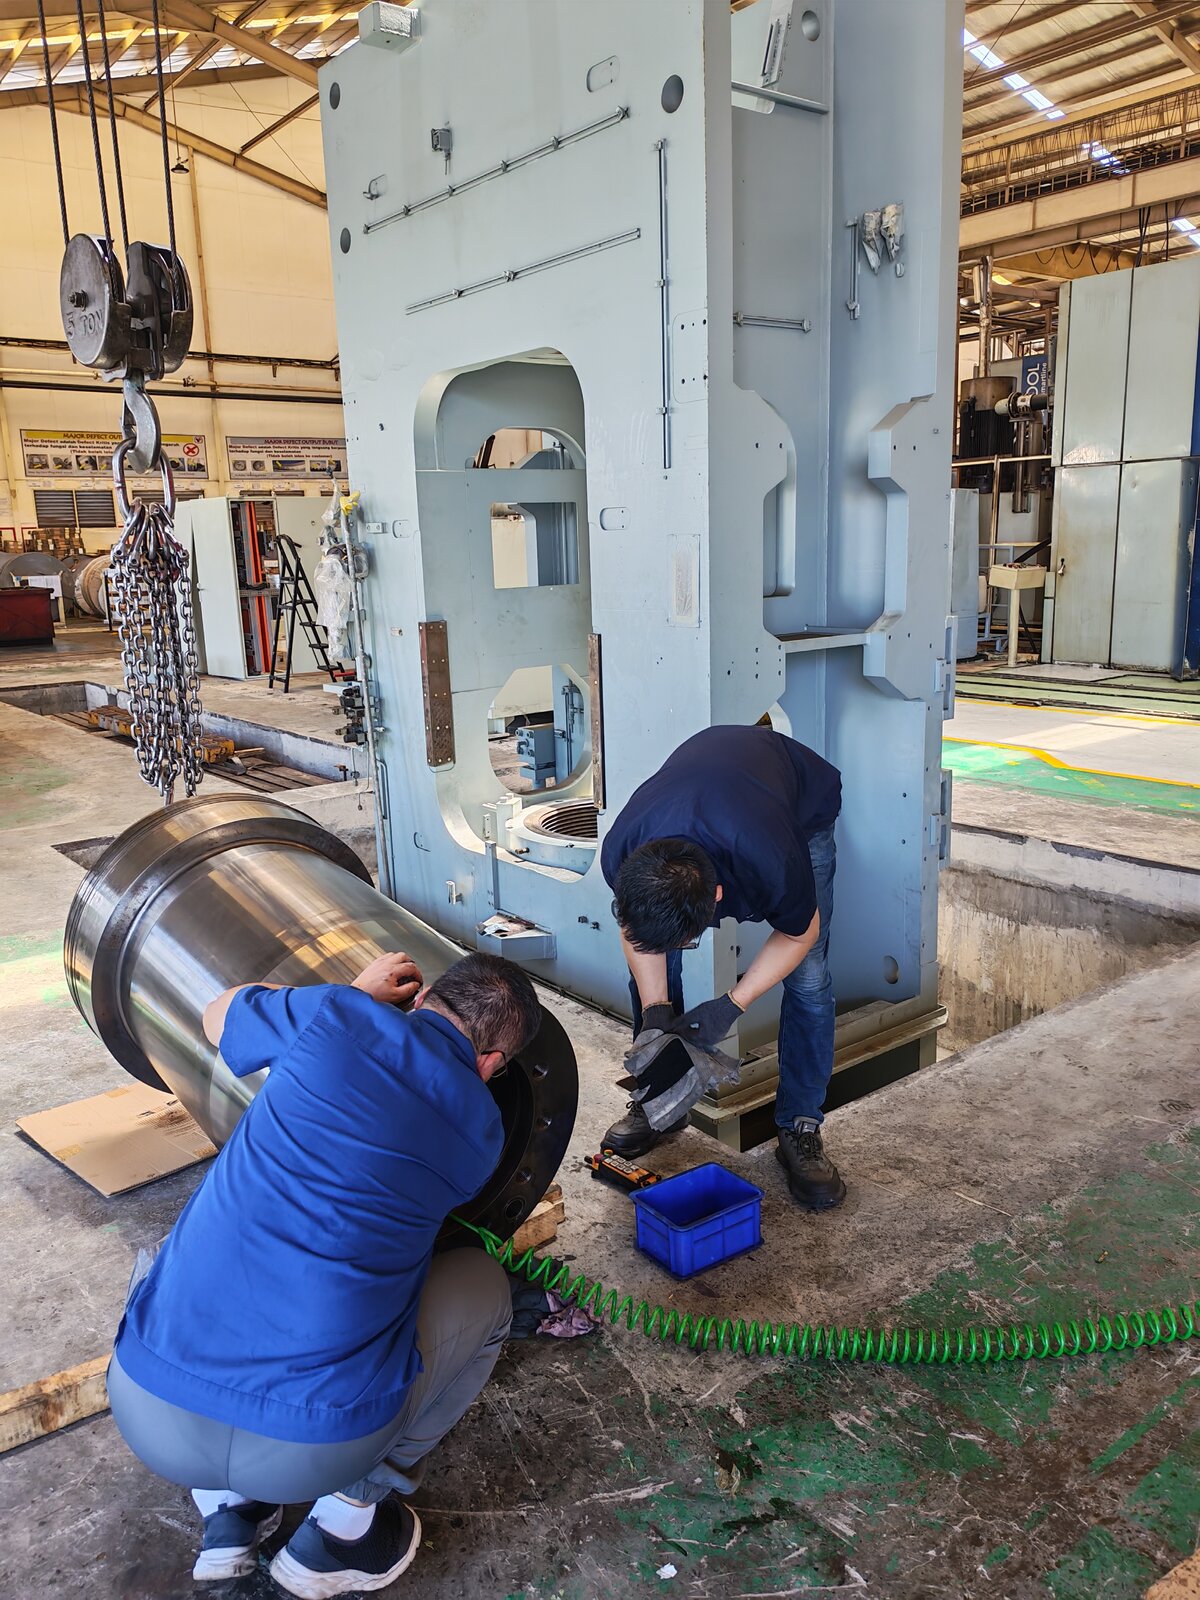
Ketika mesin Feintool XTF atau GKP berusia 15 tahun mulai kehilangan kemampuan pengulangan counter-pressure, manajer pabrik menghadapi pilihan: membayar tarif layanan OEM untuk perbaikan parsial, mengganti mesin sepenuhnya, atau memanggil HS-FINEB. Divisi layanan lapangan kami merestorasi mesin Feintool, Mori, Schuler, Hydrel, Osterwalder, Asahi-Seiki, dan Nagano Seiko ke 70-85% kapasitas asli dengan biaya 30-45% dari biaya penggantian.
Setiap refurbishment dimulai dengan laporan kondisi terdokumentasi — uji tekanan sirkuit hidrolik, pengukuran paralelisme ram, penilaian keausan kolom pemandu, dan diagnostik sistem kontrol. Kami memberikan proposal cakupan tetap dengan biaya terperinci sebelum pekerjaan dimulai, sehingga Anda dapat membandingkannya langsung dengan kutipan OEM atau permintaan modal mesin baru.

Layanan refurbishment dan retrofit mesin di tempat
Empat dekade rekayasa mesin fine blanking — bukan perakitan, bukan perdagangan. Setiap mesin seri HF dikonfigurasi di sekitar bagian, die, dan target produksi pembeli, kemudian diproduksi di pabrik kami sendiri di bawah kontrol proses ISO 9001:2015.
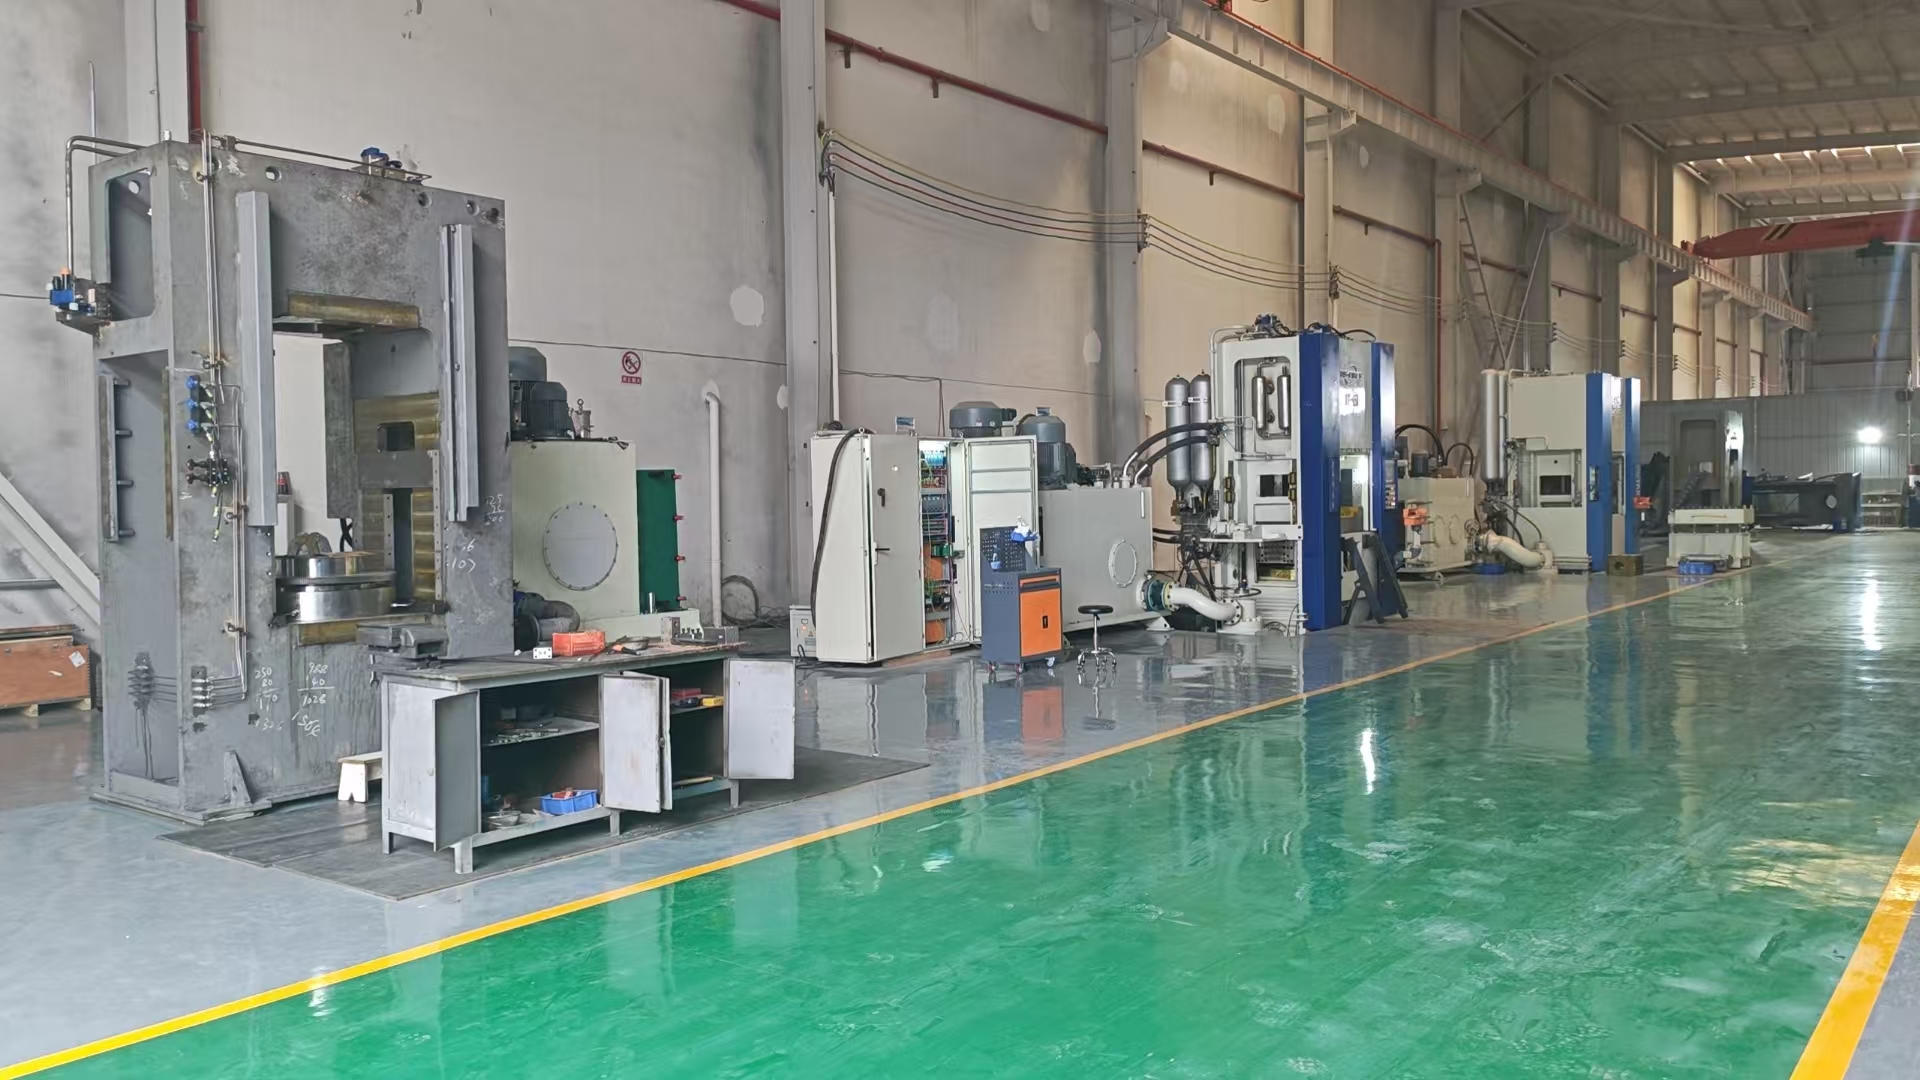
Selama hampir 40 tahun, HS-FINEB merancang dan membangun mesin fine blanking dari 200T hingga 1200T. Pabrik kami seluas 30.000+ m² di Huangshi, Hubei menampung tim rekayasa, pusat permesinan CNC, bangku uji hidrolik, dan lantai perakitan di bawah satu atap — yang berarti setiap ram, kolom, dan manifold hidrolik diproduksi, diuji, dan terintegrasi secara internal, bukan bersumber dari katalog pihak ketiga.
Ketika Anda mengirim gambar bagian, teknisi kami menghitung gaya blanking tepat, persyaratan impact cincin V, dan rasio counter-pressure yang diminta material dan geometri Anda — kemudian menentukan platform, envelope die, dan sistem umpan bersama. Inilah mengapa pembeli yang pindah dari stamping konvensional atau permesinan ke fine blanking memilih HS-FINEB: kami merekayasa prosesnya, bukan hanya mengirimkan mesin.

Kirimkan gambar Anda, grade material, ketebalan, dan volume tahunan. Dalam satu hari kerja, teknisi kami akan mengembalikan rekomendasi platform, perhitungan gaya, pencocokan envelope die, dan spesifikasi pengumpan coil — atau penilaian refurbishment jika Anda merestorasi mesin yang ada.
Panduan mendalam dan referensi rekayasa untuk profesional fine blanking
Hidrolik triple-action, stinging cincin V, counter-pressure — prinsip rekayasa di balik bagian sempurna.
Arsitektur die progresif dan gabungan, sisipan karbida, kontrol die-roll, dan interval perawatan.
Dari C45 hingga S700MC — kekuatan geser, elongasi, dan peringkat retak tepi untuk 20+ baja fine blanking.
Perhitungan gaya, pemilihan tonase, analisis ROI, dan daftar检查 inspeksi 12 poin untuk mesin bekas.
Pengumpan coil, pelumasan, mesin, manajemen skrap, dan penumpukan — konfigurasikan lini fine blanking lengkap.
Finishing vibratory, grinding sabuk, dan peralatan deburring sikat untuk tepi bagian bebas die-roll.
Proyek fine blanking dunia nyata — kaliper rem, recliner kursi, roda gigi, dan pelat kopling.
Jawaban untuk 12 pertanyaan paling umum tentang pemilihan, operasi, dan pemeliharaan mesin fine blanking.