أرسل لنا رسماً لقطعتك. نُجري هندسة عكسية لمحيط القالب ودرجة المادة وحجم الإنتاج لتكوين خط قطع دقيق كامل — مكبس، تغذية الملف، واجهة القالب، ووحدة إزالة الحواف — مُعاير لتقديم جودة حافة قص 100% بمعدل SPM الذي يتطلبه خطك. لا مكابس كتالوج. لا تكوينات عامة.
تغطي منصات السلسلة HF التسعة من 200T إلى 1200T، لكن الحمولة وحدها لا تحدد التكوين قط. ينطلق مهندسونا من رسم القطعة: سماكة المادة، محيط القص، تفاوت تنفلة القطع، وSPM المستهدفة تحدد قوة حلقة V، والضغط المضاد، ومحيط القالب — ثم نطابق المنصة مع هذه المتطلبات.

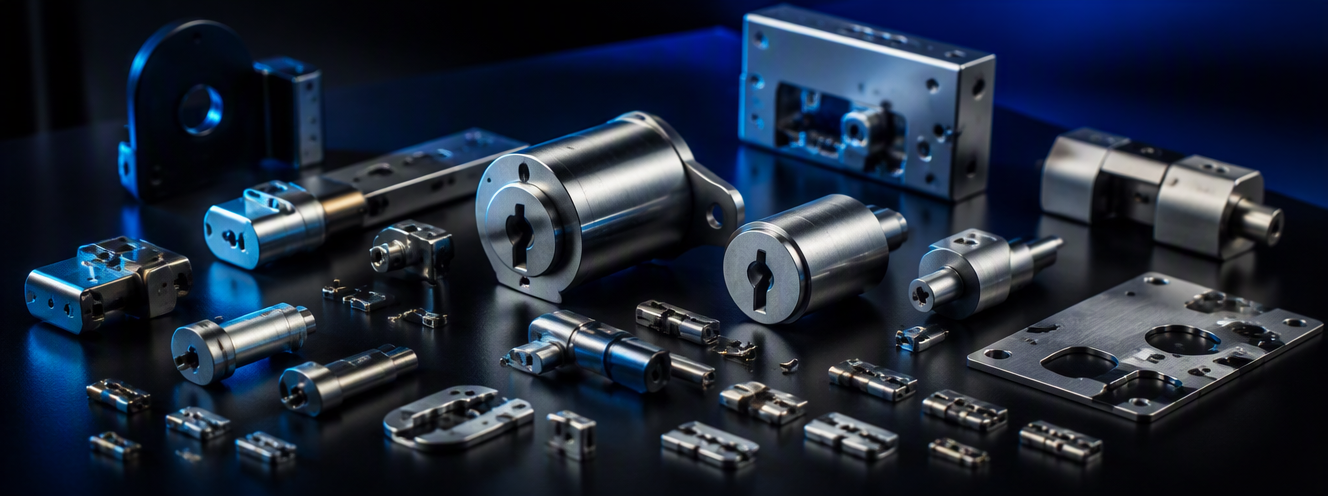
عندما تتطلب قطعتك جودة حافة قص 100% على موصلات النحاس الأصفر أو أسطوانات الأقفال من الفولاذ منخفض الكربون حتى سماكة 8 مم، لكن الحجم السنوي لا يبرر منصة 400T، يوفر HF-200 دقة القطع الدقيق بمعدلات الختم التقليدية — حتى 80 SPM مع حلقة V وضغط مضاد قابلين للبرمجة بشكل مستقل.

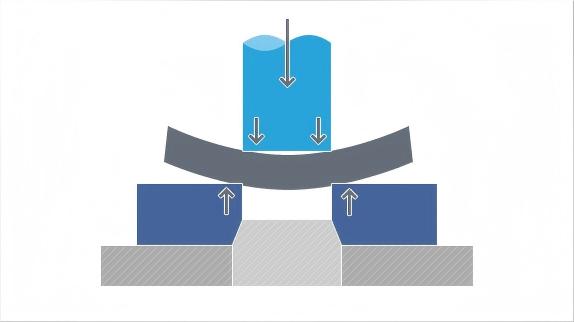
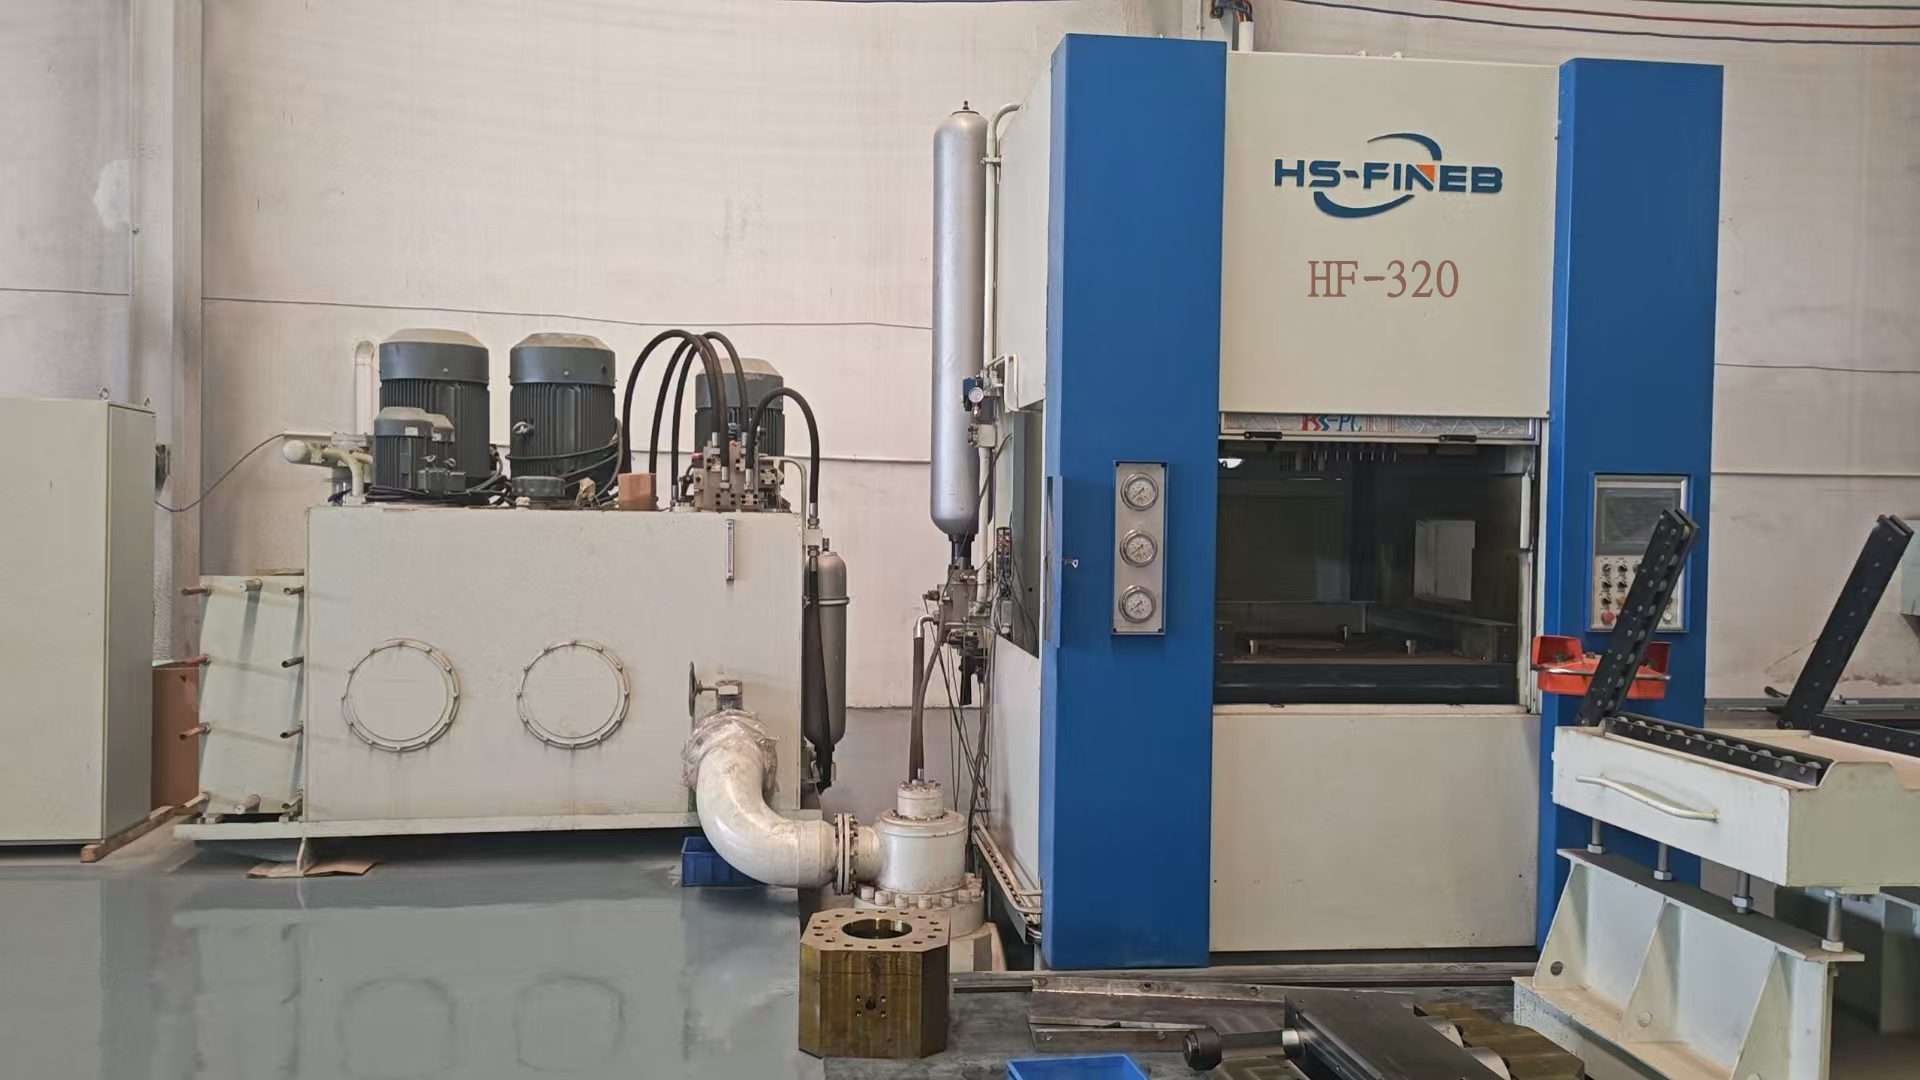
النقطة المثالية لتروس آلية إمالة مقاعد السيارات وأقراص القابض من 16MnCr5 أو C45 حتى 12 مم. عندما يحتاج مورد من المستوى الأول إلى 70 SPM مع تنفلة قطع تقل عن 10% من سماكة المادة وتحديد موضع ثقب-لملف IT7±10، يحافظ النظام الهيدروليكي ثلاثي الفعل لـ HF-320 — حلقة V بقوة 1600 كيلو نيوتن، ضغط مضاد 800 كيلو نيوتن — على الاستواء ضمن 0.05 مم على طول الشوط الكامل.

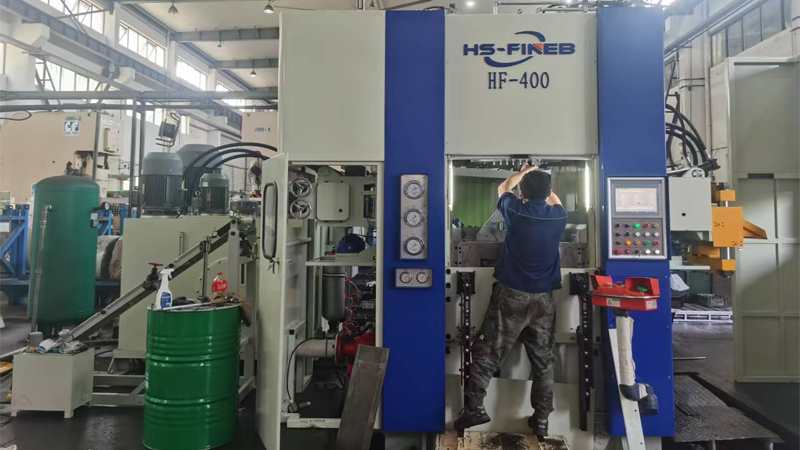
عندما تتطلب صفائح الفرامل من HSLA S500MC أو مكونات أقفال الأبواب من C45 حواف قص خالية من النتوءات عند سماكة 14 مم، يوفر HF-400 قوة تأثير حلقة V البالغة 2000 كيلو نيوتن اللازمة لمنع التمزق في منطقة الكسر. يستوعب طاولة العمل 650x650 مم مجموعات قوالب أكبر للتخطيطات المتدرجة متعددة المحطات.

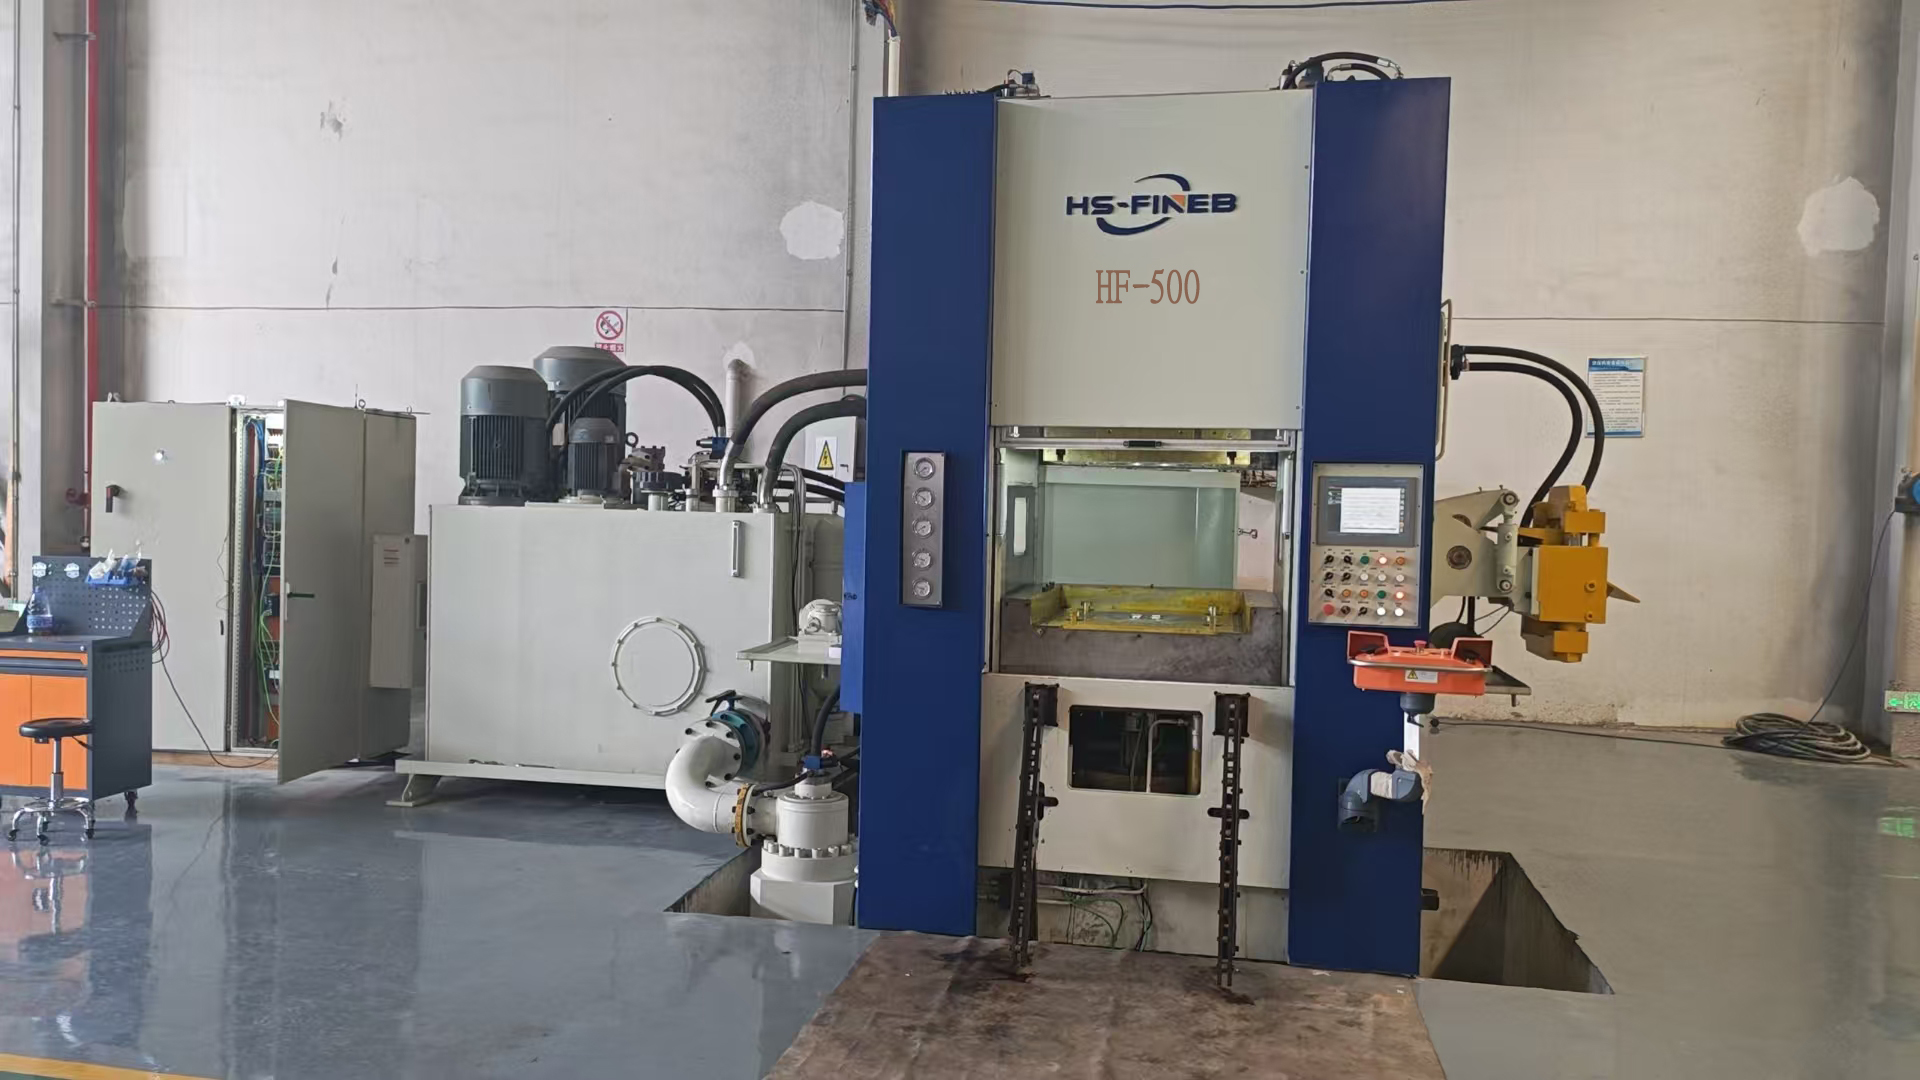
مهندس لحوامل ناقل الحركة وحوامل مشبك الفرامل من S500MC أو 16MnCr5 حتى 15 مم. عندما ينتقل المشتري من القطع بالتشطيب الميكانيكي إلى القطع الدقيق، تنتج قوة التروس الحلقية البالغة 2500 كيلو نيوتن والضغط المضاد 1250 كيلو نيوتن لـ HF-500 حواف قص تحل محل التفريز والجلخ — مما يخفض تكلفة القطعة بنسبة 40-60% في المكونات الهيكلية ذات الحجم الكبير.

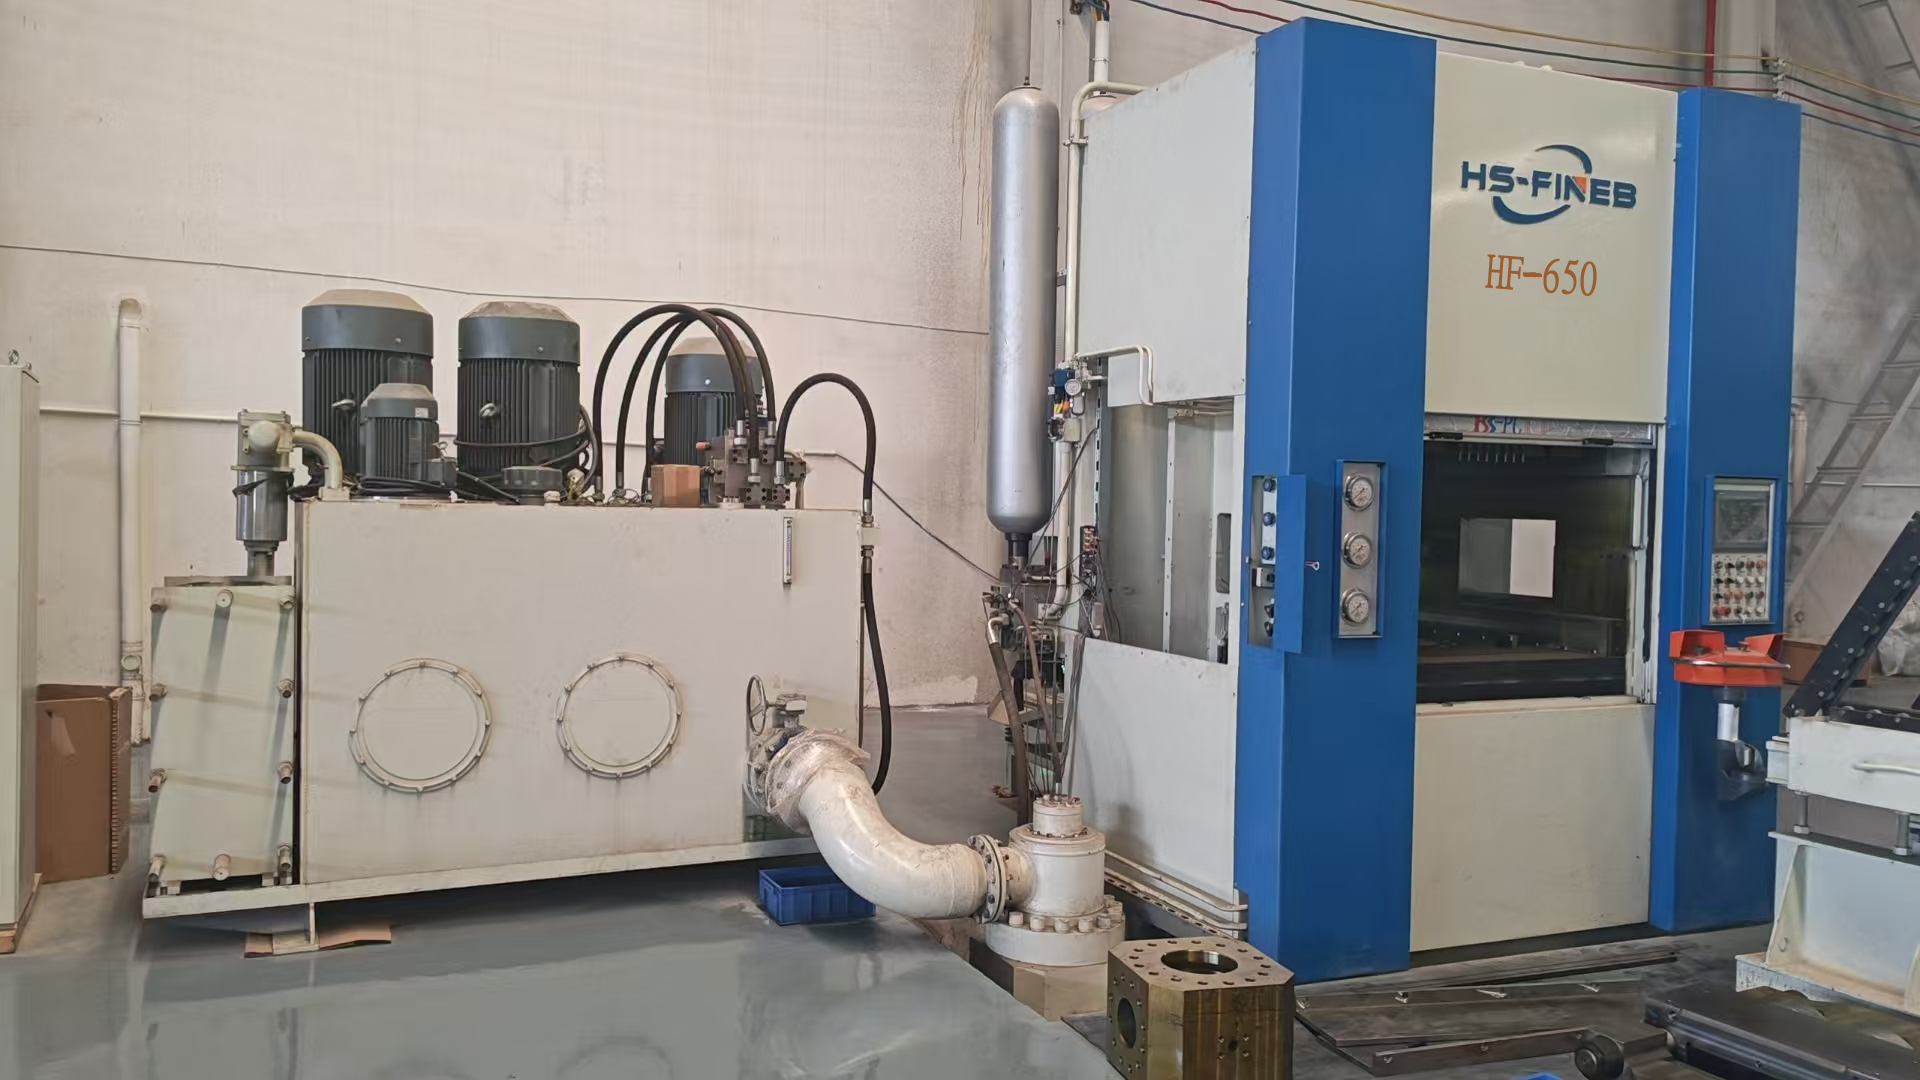
يتم اختياره عندما تتجاوز تروس الحلقات في ناقل الحركة قطر خطوة 200 مم أو تصل الأجزاء الهيكلية ذات الصفائح السميكة إلى 16 مم في 16MnCr5. تحافظ قوة حلقة V البالغة 3250 كيلو نيوتن لـ HF-650 على الاختراق الكامل للمادة في الفولاذ عالي الكربون والمسبب حيث يجب أن تبقى تنفلة القطع أقل من 0.3 مم — وهو أمر حاسم لأسنان التروس التي تتشابك مباشرة بعد القطع بدون تشغيل ميكانيكي ثانوي.

مصمم لتطبيقات القوالب المتدرجة متعددة المحطات حيث ينتج شوط واحد مكوناً جاهزاً للتجميع — كصفائح قفل مسار المقعد أو تروس ملف سحب حزام الأمان بميزات مشكلة وثقوب مثقوبة في تمريرة واحدة. تدعم الطاولة 900x900 مم وقوة حلقة V البالغة 3500 كيلو نيوتن مكدسات قوالب معقدة حتى سماكة مادة 18 مم.

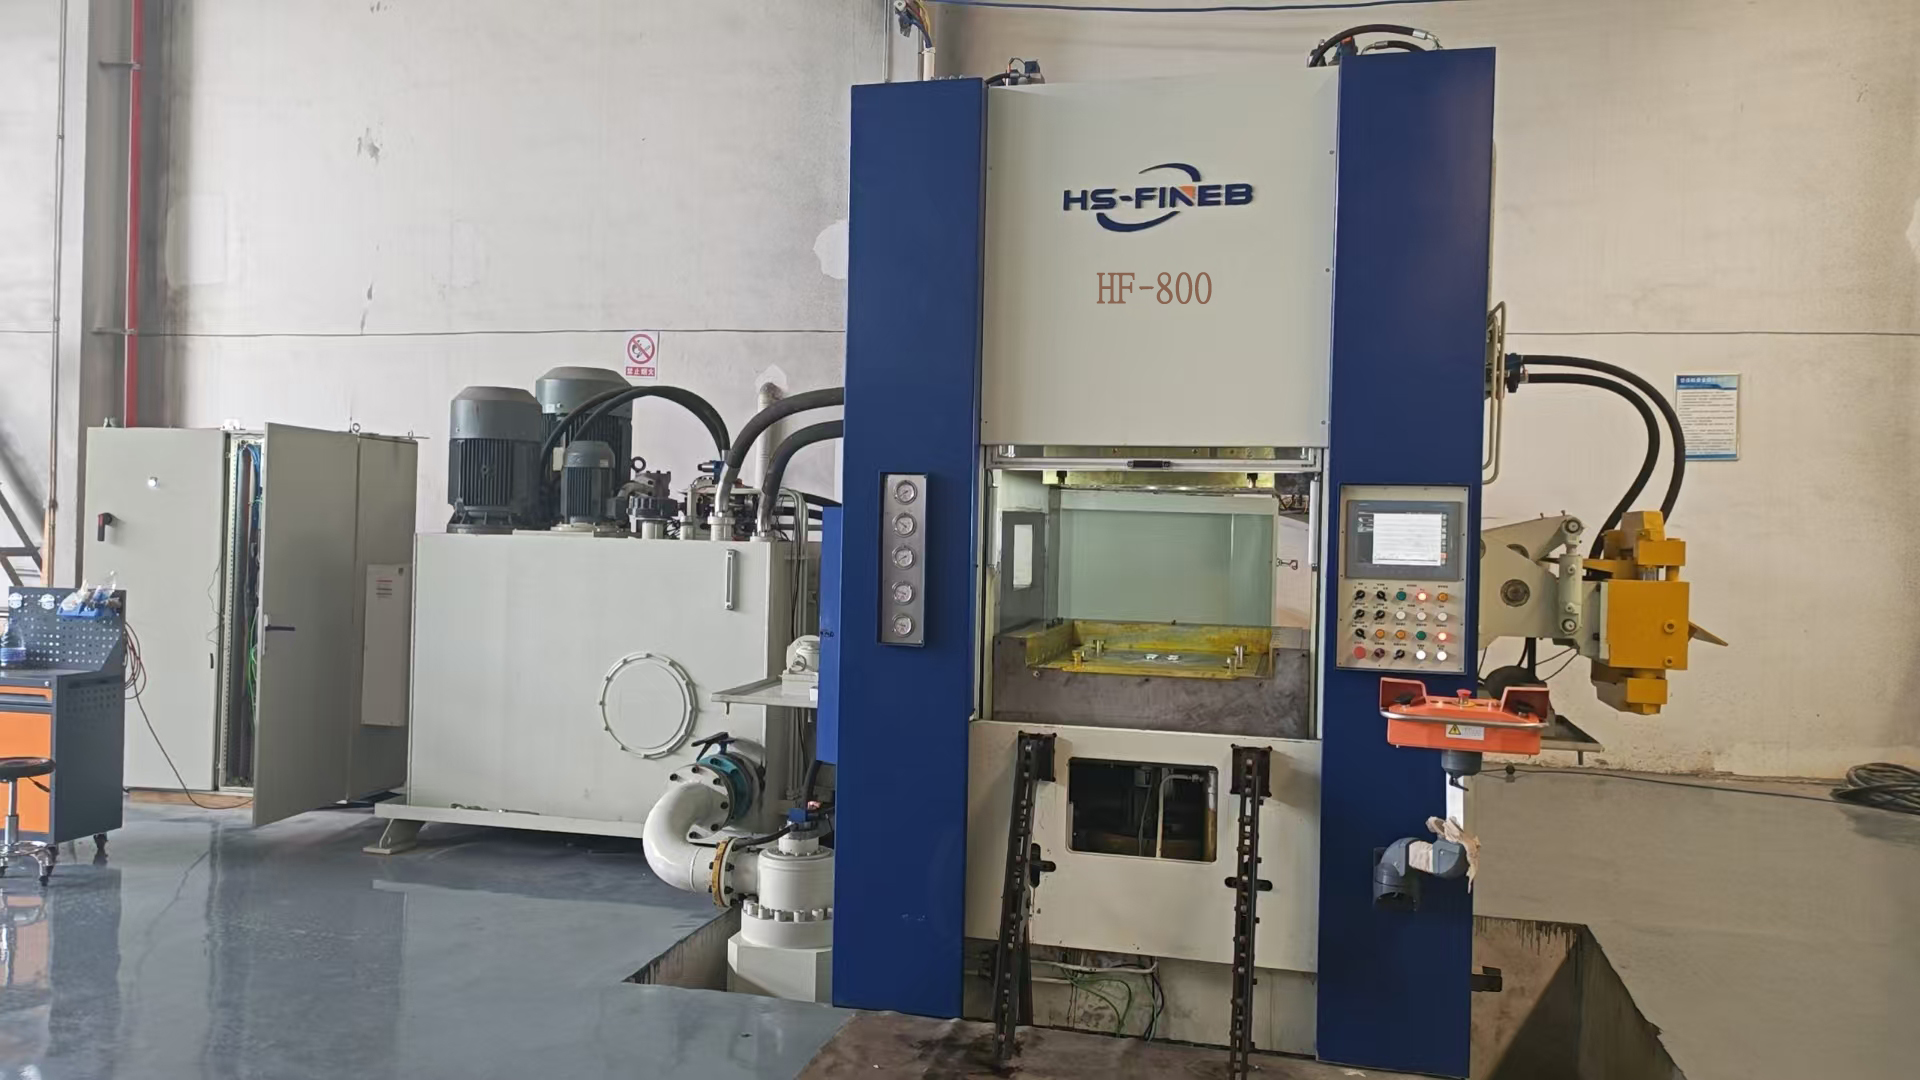
عندما تتطلب حوامل هيكل الشاحنات وصفائح ربط الآلات الزراعية أو التروس المسننة للمعدات الثقيلة حواف قطع دقيق بسماكة 20 مم في S500MC أو C60، يوفر HF-800 قوة تأثير حلقة V البالغة 4000 كيلو نيوتن مع محيط قالب 950x950 مم. يرى المشترون الذين يستبدلون القطع بالنار + التشغيل الميكانيكي عائد الاستثمار خلال 8-14 شهراً في الأحجام النموذجية للصناعات الثقيلة.

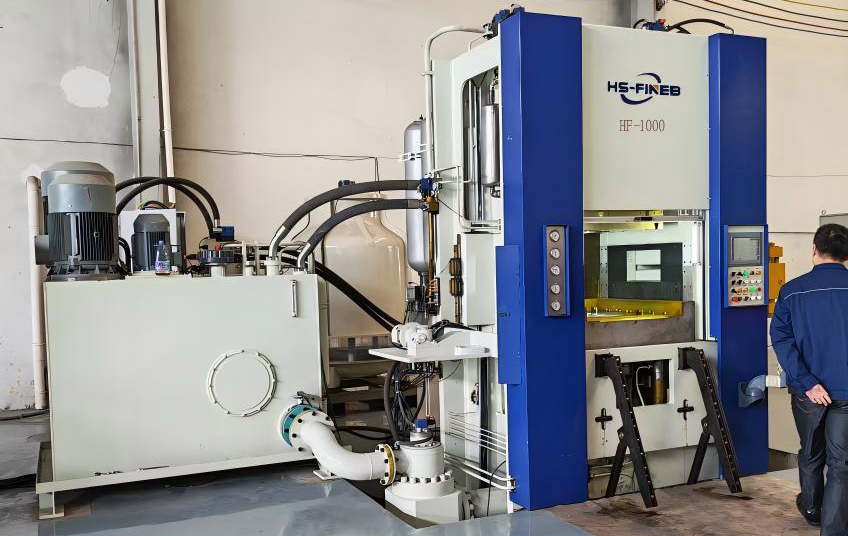
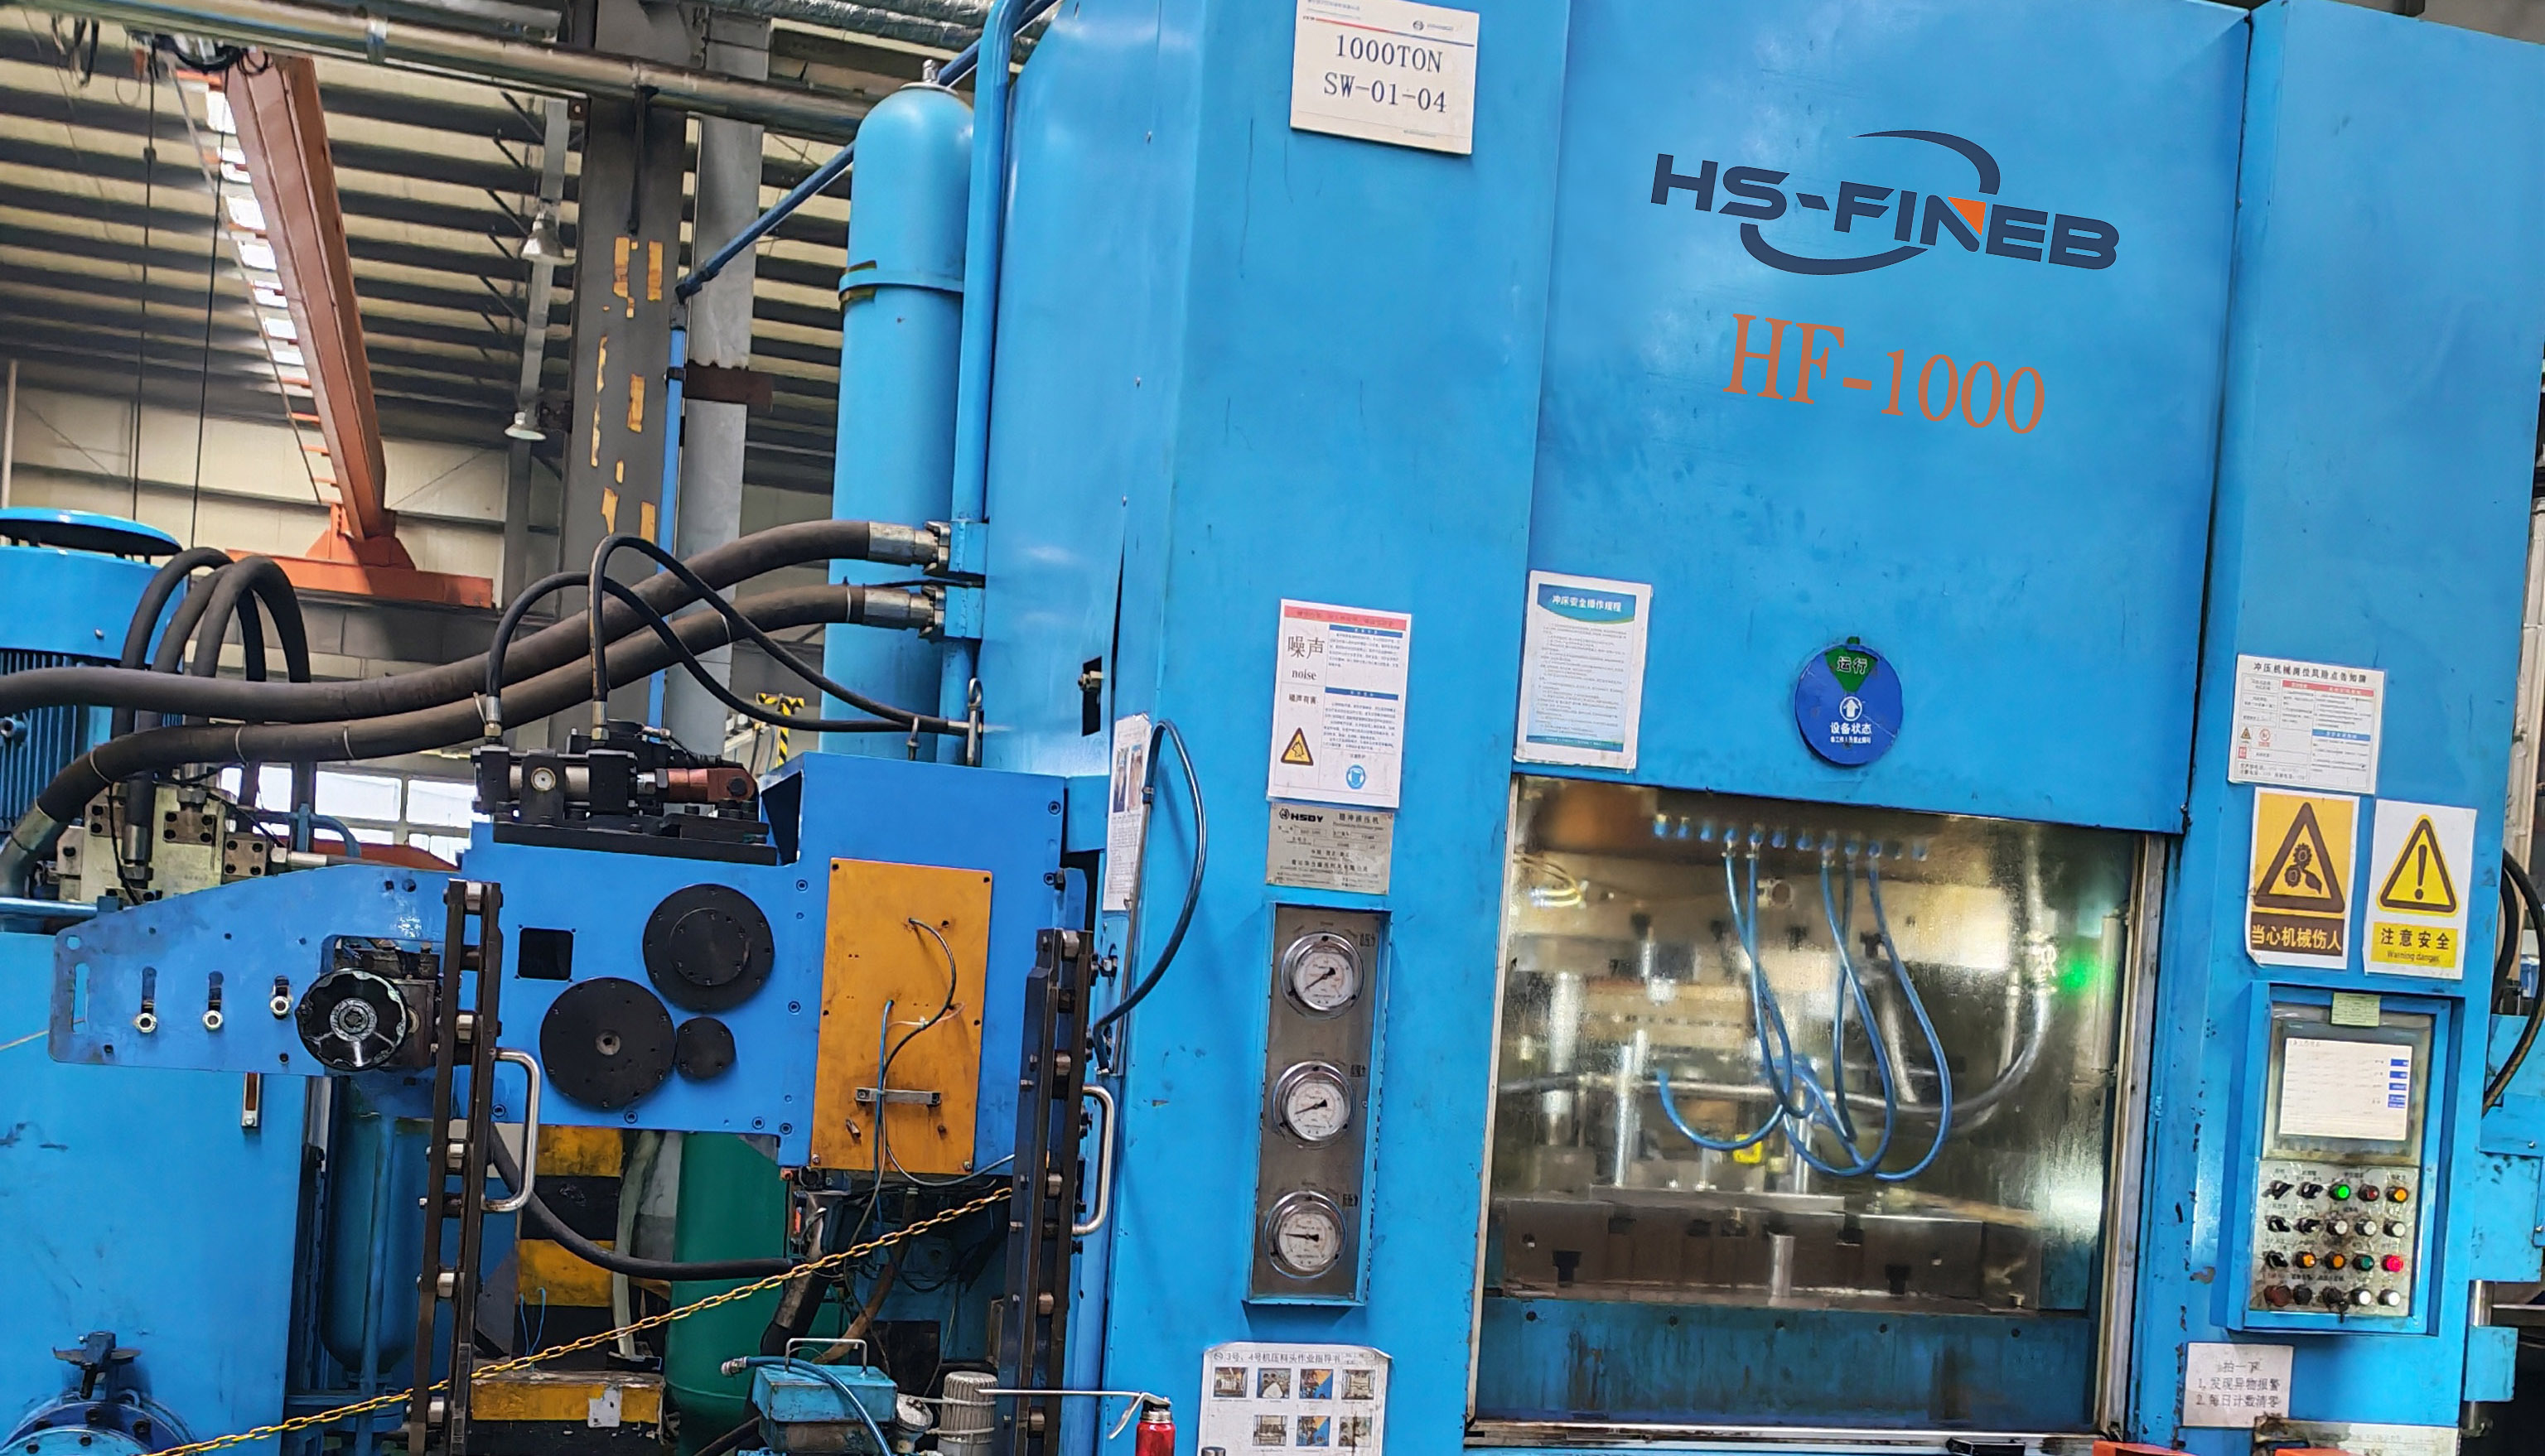
للعلب كبيرة الحجم لناقل الحركة وصفائح بكرات الرافعات والمكونات الهيكلية لمركبات السكك الحديدية حتى سماكة 22 مم. تحافظ قوة التروس الحلقية البالغة 5000 كيلو نيوتن والضغط المضاد 2500 كيلو نيوتن لـ HF-1000 على قص خالٍ من الكسور في الفولاذ السبائكي عالي القوة حيث ينتج القطع التقليدي حوافاً ممزقة ويتطلب تشغيلاً ميكانيكياً ثانوياً عبر محيط القطعة بالكامل.

المنصة الرائدة للتطبيقات الأكثر تطلباً في القطع الدقيق — صفائح تآكل معدات التعدين، أقراص فرامل توربينات الرياح، ومكونات السكك الحديدية الثقيلة حتى 25 مم في S700MC أو ما يعادله. تمثل قوة حلقة V البالغة 6000 كيلو نيوتن والضغط المضاد 3000 كيلو نيوتن وطاولة العمل 1200x1200 مم لـ HF-1200 سقف ما يمكن أن يحققه القطع الدقيق الهيدروليكي ثلاثي الفعل في شوط واحد.
مكبس القطع الدقيق ينتج خردة بدون نظامه البيئي المحيطي. يجب تصميم محيط القالب وعرض الشريط ومردود المادة وطريقة إزالة الحواف ومنطق التعامل مع القطع كخلية واحدة — وتبدأ هذه الهندسة قبل اختيار المكبس، لا بعده.
نحسب قوة القطع الإجمالية من محيط القص وسماكة المادة وقوة القص لقطعتك — ثم نضيف متطلبات تأثير حلقة V والضغط المضاد. تحدد النتيجة منصة HF وتكوين القوة المناسب لقالبك.
يحدد عرض الشريط ووزن الملف ودرجة المادة، سعة فاك الملفوجست وعدد بكرات التقويم ودقة خطوة التغذية. نطابق نظام تغذية الملف مع دورة مكبسك لتبقى تغذية الشريط متزامنة مع SPM المستهدفة بدون أخطاء تغذية.
يتم تصميم هندسة حلقة V، خلوص القطع، وتوقيت القاذف بشكل مشترك مع منحنيات قوة المكبس. يراجع فريق الأدوات لدينا تخطيط قالبك مقابل محيط المنصة المختارة، شوط المنزلق، وتوافر القوة قبل المواصفات النهائية.
إزالة النتوءات والاستشعار داخل القالب وقذف القطعة والتفتيش اللاحق مدمجة في تخطيط الخلية من اليوم الأول. نحدد طريقة إزالة الحواف — الحزام الكاشطة، الاهتزازية، أو الحرارية — بناءً على هندسة قطعتك ومعايير قبول جودة الحافة.
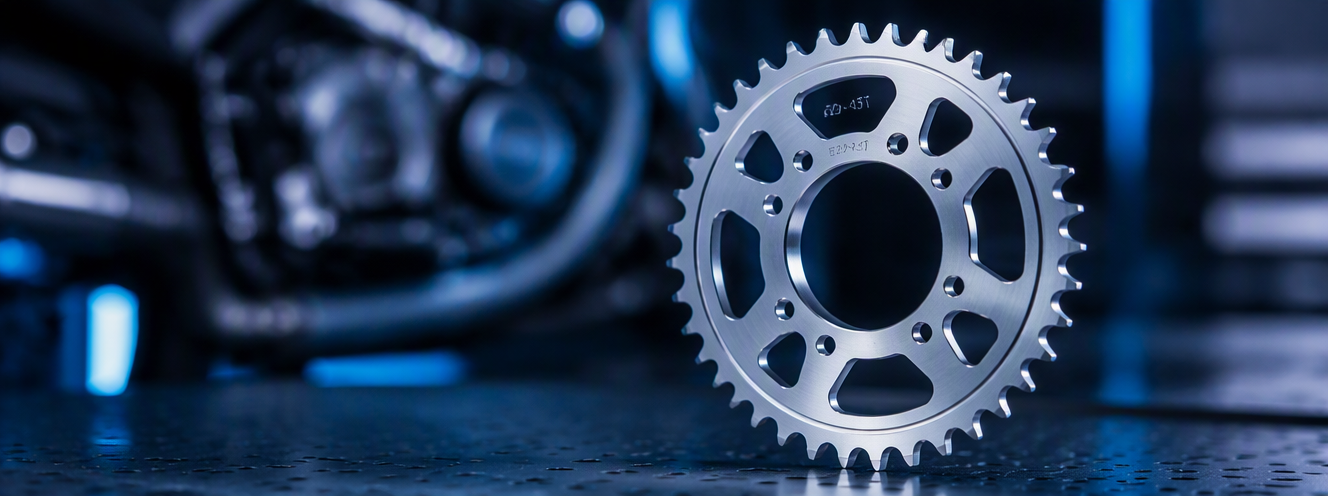
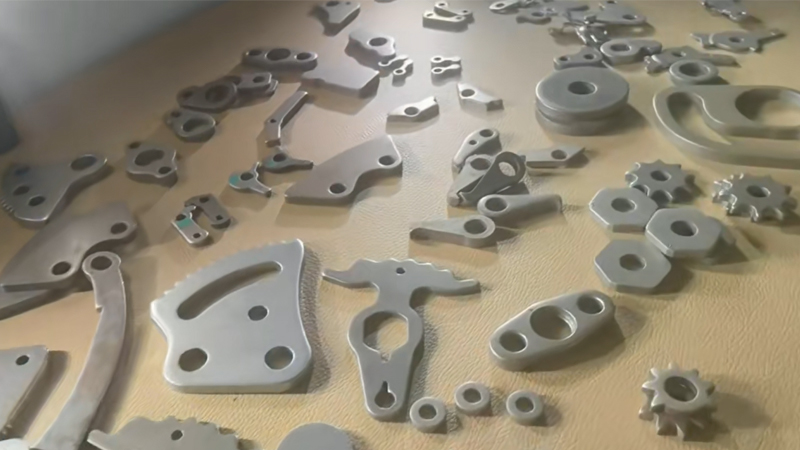
تخرج سن التروس المقطوعة على مكبس السلسلة HF بحافة قص ناعمة 100% — بدون منطقة كسر، بدون تفريز ثانوي. على 16MnCr5 عند 6 مم، تبقى تنفلة القطع أقل من 0.5 مم وارتفاع النتوء أقل من 0.1 مم. شوط واحد يحل محل عمليات الثقب والتفريز والجلخ التي كانت ستستهلك ثلاث إعدادت للماكينة و40% من المادة الإضافية.
عندما تنتقل صفيحة الفرامل من التشغيل الميكانيكي CNC إلى القطع الدقيق، ينخفض زمن الدورة من 45 ثانية إلى أقل من ثانية واحدة عند 60 SPM. تنخفض تكلفة القطعة بنسبة 50-70% بمجرد تجاوز الحجم 50000 وحدة سنوياً، وتتحسن قابلية تكرار الأبعاد من التباين الطبيعي للتشغيل الميكانيكي إلى IT7±8 ثابت في كل قطعة بالدفعة.
يحافظ القطع الدقيق على دقة أبعاد IT7±8، واستواء ضمن 0.05 مم، وتحديد موضع ثقب-ملف عند ±0.02 مم — في شوط واحد، بدون تحجيم ثانوي. على تروس آلية إمالة المقعد، يعني هذا أن الأسنان تتشابك عند التجميع بدون قياس أو فرز. على أطراف الموصلات، يعني اتساق الخطوة الذي يمكن لمعدات pick-and-place الاعتماد عليه عند سرعة الخط الكاملة.
يتم تحديد القطع الدقيق عندما تتطلب القطعة حافة قص 100%، وتفاوت IT7±8، واستواء محكوم — ظروف تجعل الختم التقليدي غير كافٍ والتشغيل الميكانيكي متعدد المحاور غير اقتصادي عند الحجم.

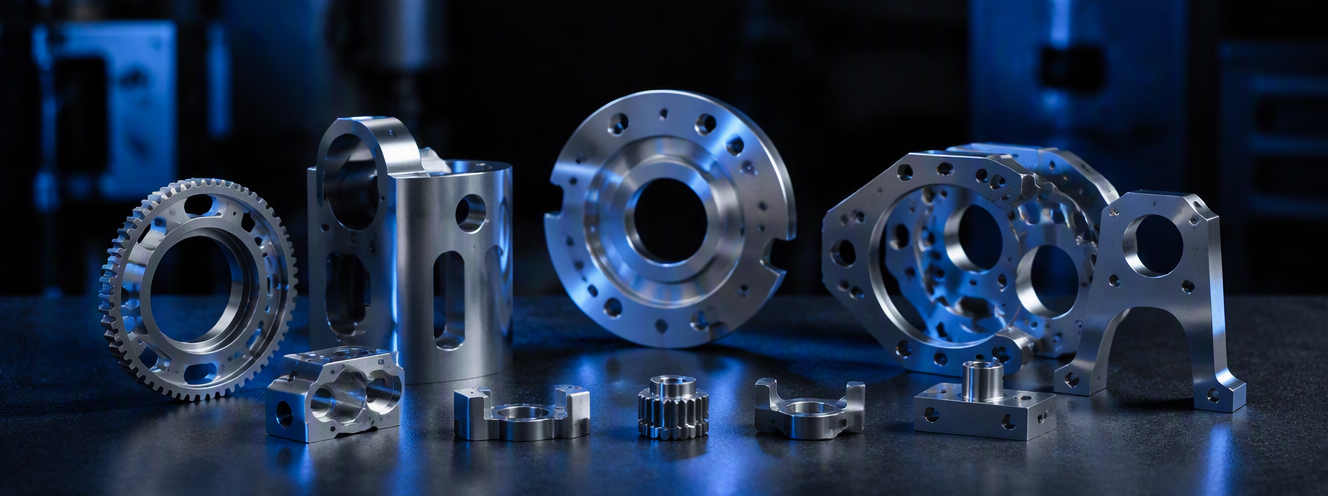
تروس آلية إمالة المقعد من 16MnCr5 عند 6 مم تتطلب تحديد موضع السن IT7±8، حوامل مشبك الفرامل من S500MC عند 12 مم، تروس حلقية لناقل الحركة من C45 — جميعها تتطلب حواف قص 100% تقضي على التشغيل الميكانيكي الثانوي لأسنان التروس.

أسطوانات الأقفال من النحاس الأصفر أو C45 تتطلب ثقوب دبابيس خالية من النتوءات عند ±0.02 مم، ومسامير أمان الأجهزة من فولاذ مقسى بالحالة الصلبة، وحوامل مفصلات الأبواب حيث يؤثر تشطيب حافة القص مباشرة على مقاومة التآكل وملاءمة التجميع.

صفائح الدوار والستاتور من فولاذ السليكون الكهربائي عند 0.5 مم تتطلب تحكم في النتوءات أقل من 0.02 مم للحد الأدنى من فقدان الطبقات البينية، وصفائح صمامات الضاغط من فولاذ الزنبرك (50CrV4) عند 2 مم حيث الاستواء ضمن 0.05 مم يحدد أداء إحكام مقعد الصمام.

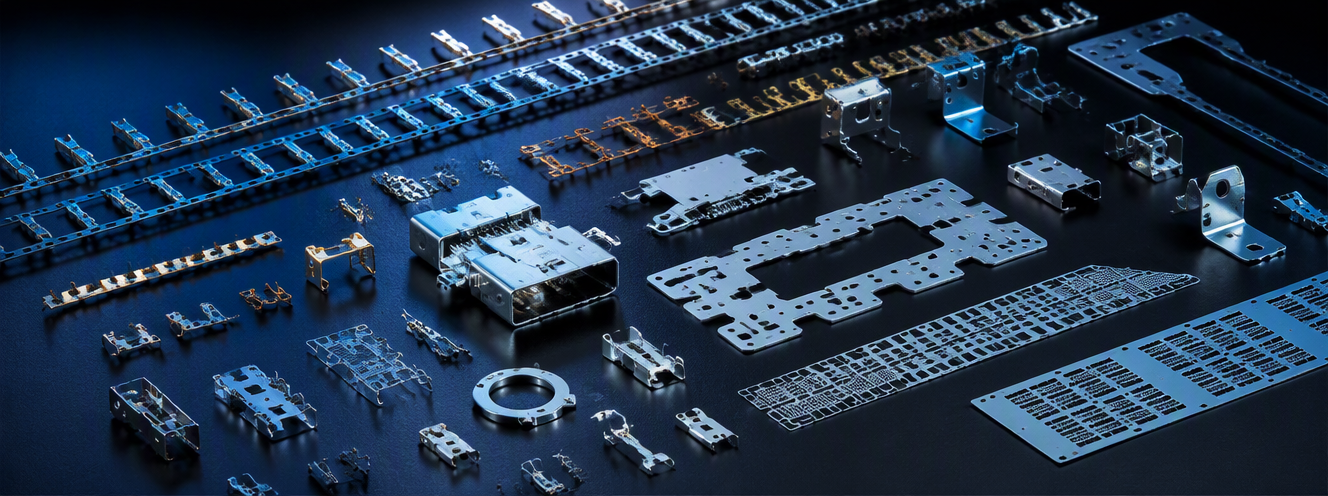
أطراف الموصل من البرونز الفسفوري (C5191) عند 0.3 مم تتطلب دقة خطوة ضمن ±0.01 مم لإدخال لوحة PCB عالية الكثافة، والإطارات الرصاصية من سبائك النحاس حيث تمنع الحواف الخالية من النتوءات مسارات الدائرة القصيرة في أغلفة أشباه الموصلات المصبوبة فوقها.

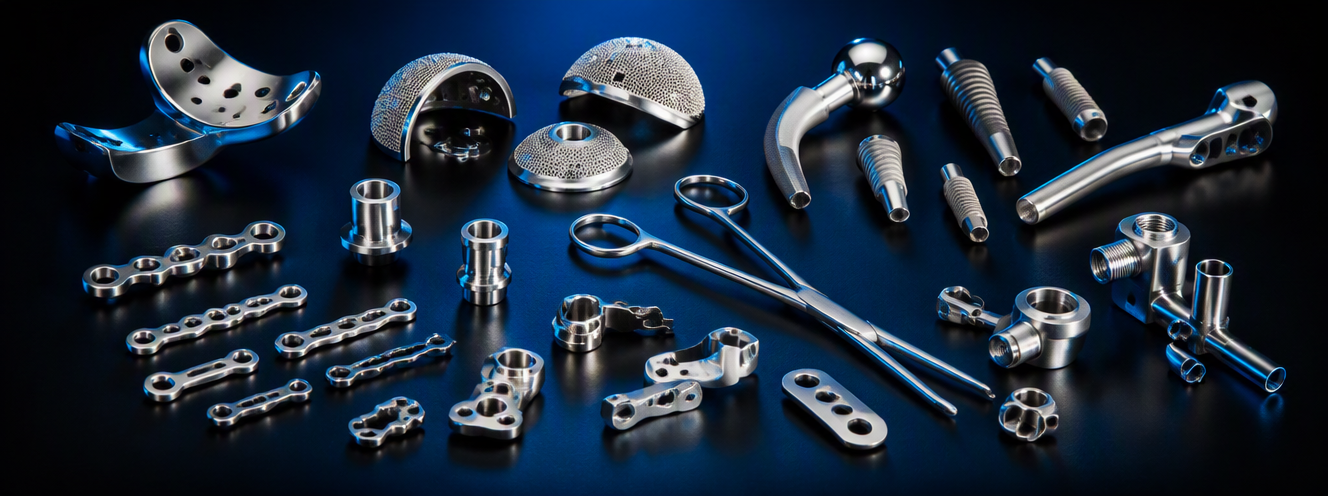
مكونات الأدوات الجراحية من الفولاذ المقاوم للصدأ 420 عند 3 مم تتطلب حواف خالية من النتوءات للتوافق البيولوجي والاستعداد للأوتوكليف، وصفائح دقيقة لمعدات التشخيص حيث يضمن تحديد موضع ثقب-لثقب عند ±0.02 مم محاذاة المستشعر في الأجهزة المجمعة.

أقراص احتكاك القابض الصناعي من C60 عند 8 مم، التروس المسننة لمعدات الزراعة من 16MnCr5 عند 12 مم، وحوامل هيكلية فضائية من S500MC — مكونات يقلل فيها استبدال عمليات القطع بالنار والتشغيل الميكانيكي بالقطع الدقيق من زمن التسليم من أسابيع إلى أيام، ومن تكلفة القطعة حتى 60%.
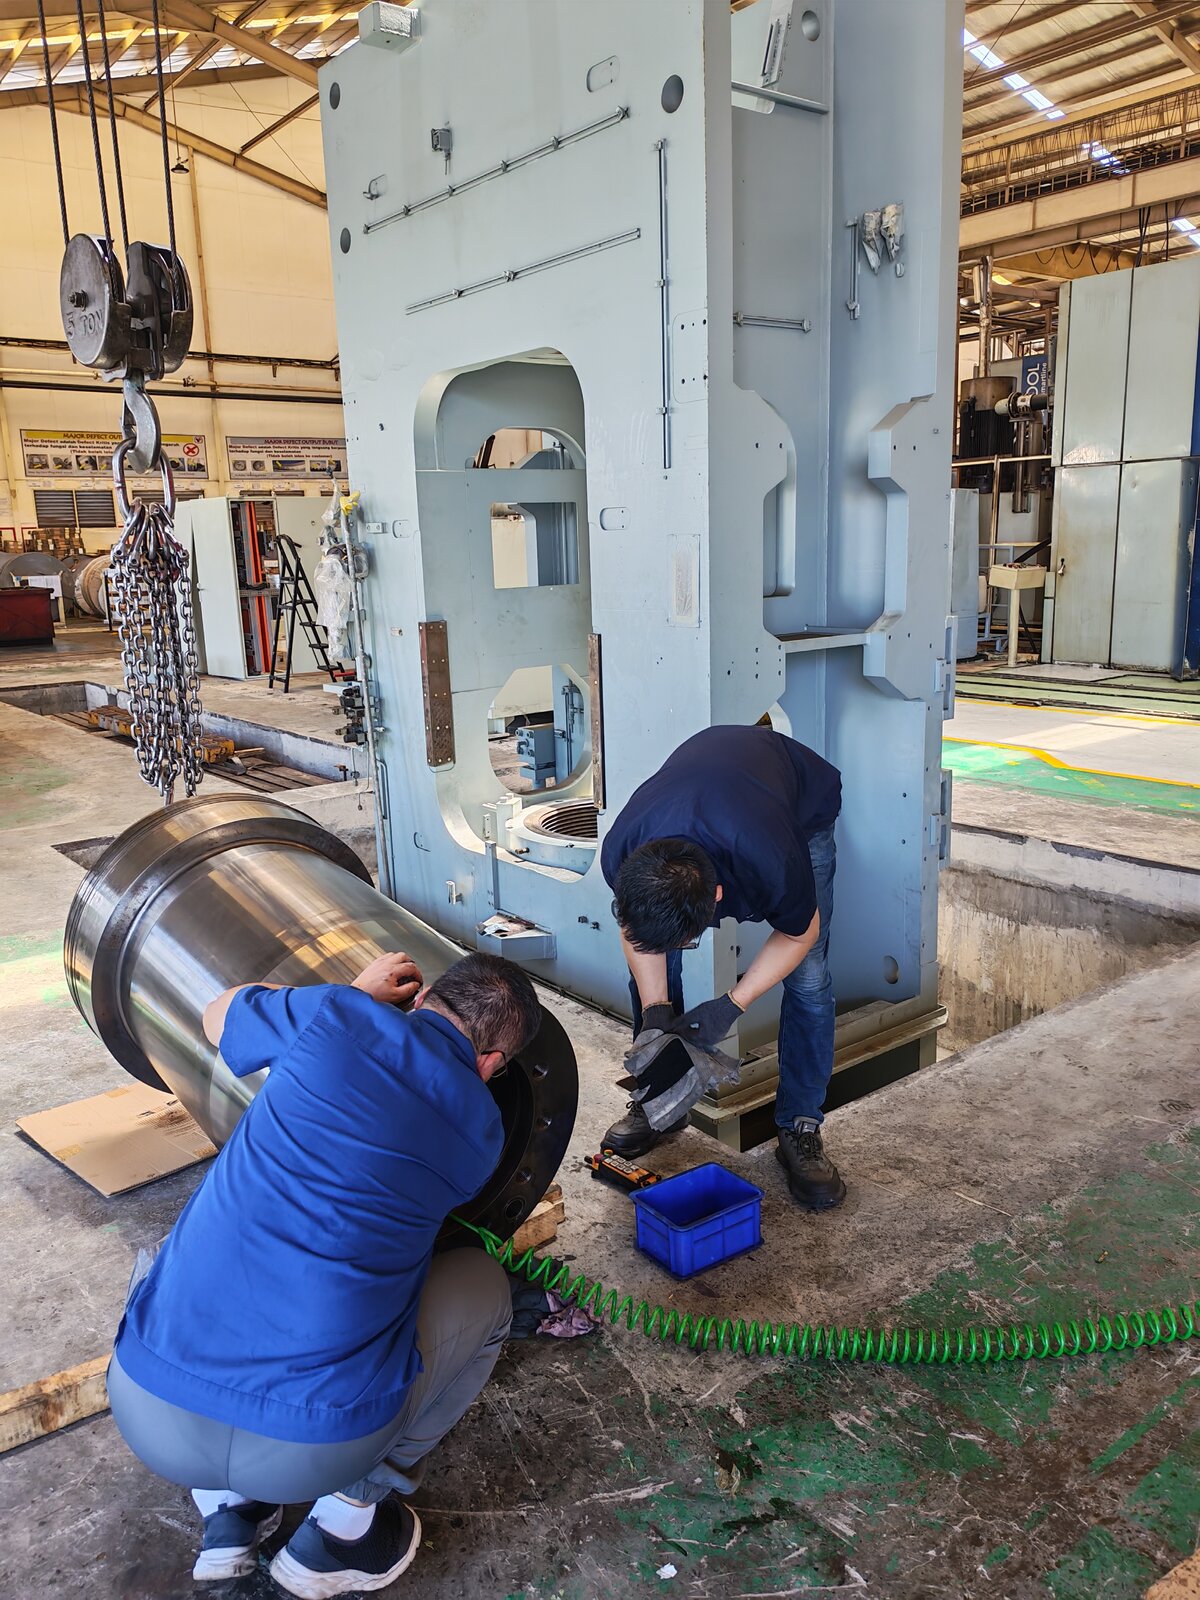
عندما يبدأ مكبس Feintool XTF أو GKP عمره 15 سنة في فقدان تكرار الضغط المضاد، يواجه مديرو المصانع خياراً: دفع رسوم خدمة OEM لإصلاح جزئي، استبدال الماكينة بالكامل، أو الاتصال بـ HS-FINEB. تعيد شعبة الخدمة الميدانية لدينا تأهيل مكابس Feintool و Mori و Schuler و Hydrel و Osterwalder و Asahi-Seiki و Nagano Seiko إلى 70-85% من القدرة الأصلية بـ 30-45% من تكلفة الاستبدال.
تبدأ كل عملية إعادة تأهيل بتقرير حالة موثق — اختبار ضغط الدائرة الهيدروليكية، قياس توازي المنزلق، تقييم تآكل أعمدة التوجيه، وتشخيص نظام التحكم. نقدم عرض نطاق ثابت بتكاليف مفصلة قبل بدء أي عمل، حتى تتمكن من مقارنته مباشرة بعرض OEM أو بطلب رأسمالي لمكبس جديد.

خدمة إعادة التأهيل والترقية في الموقع للمكابس
أربعة عقود من هندسة مكابس القطع الدقيق — لا تجميع، لا تجارة. كل ماكينة من السلسلة HF تُكوَّن حول قطعة المشتري وقالبه وهدفه الإنتاجي، ثم تُصنع في منشأتنا تحت سيطرة عمليات ISO 9001:2015.
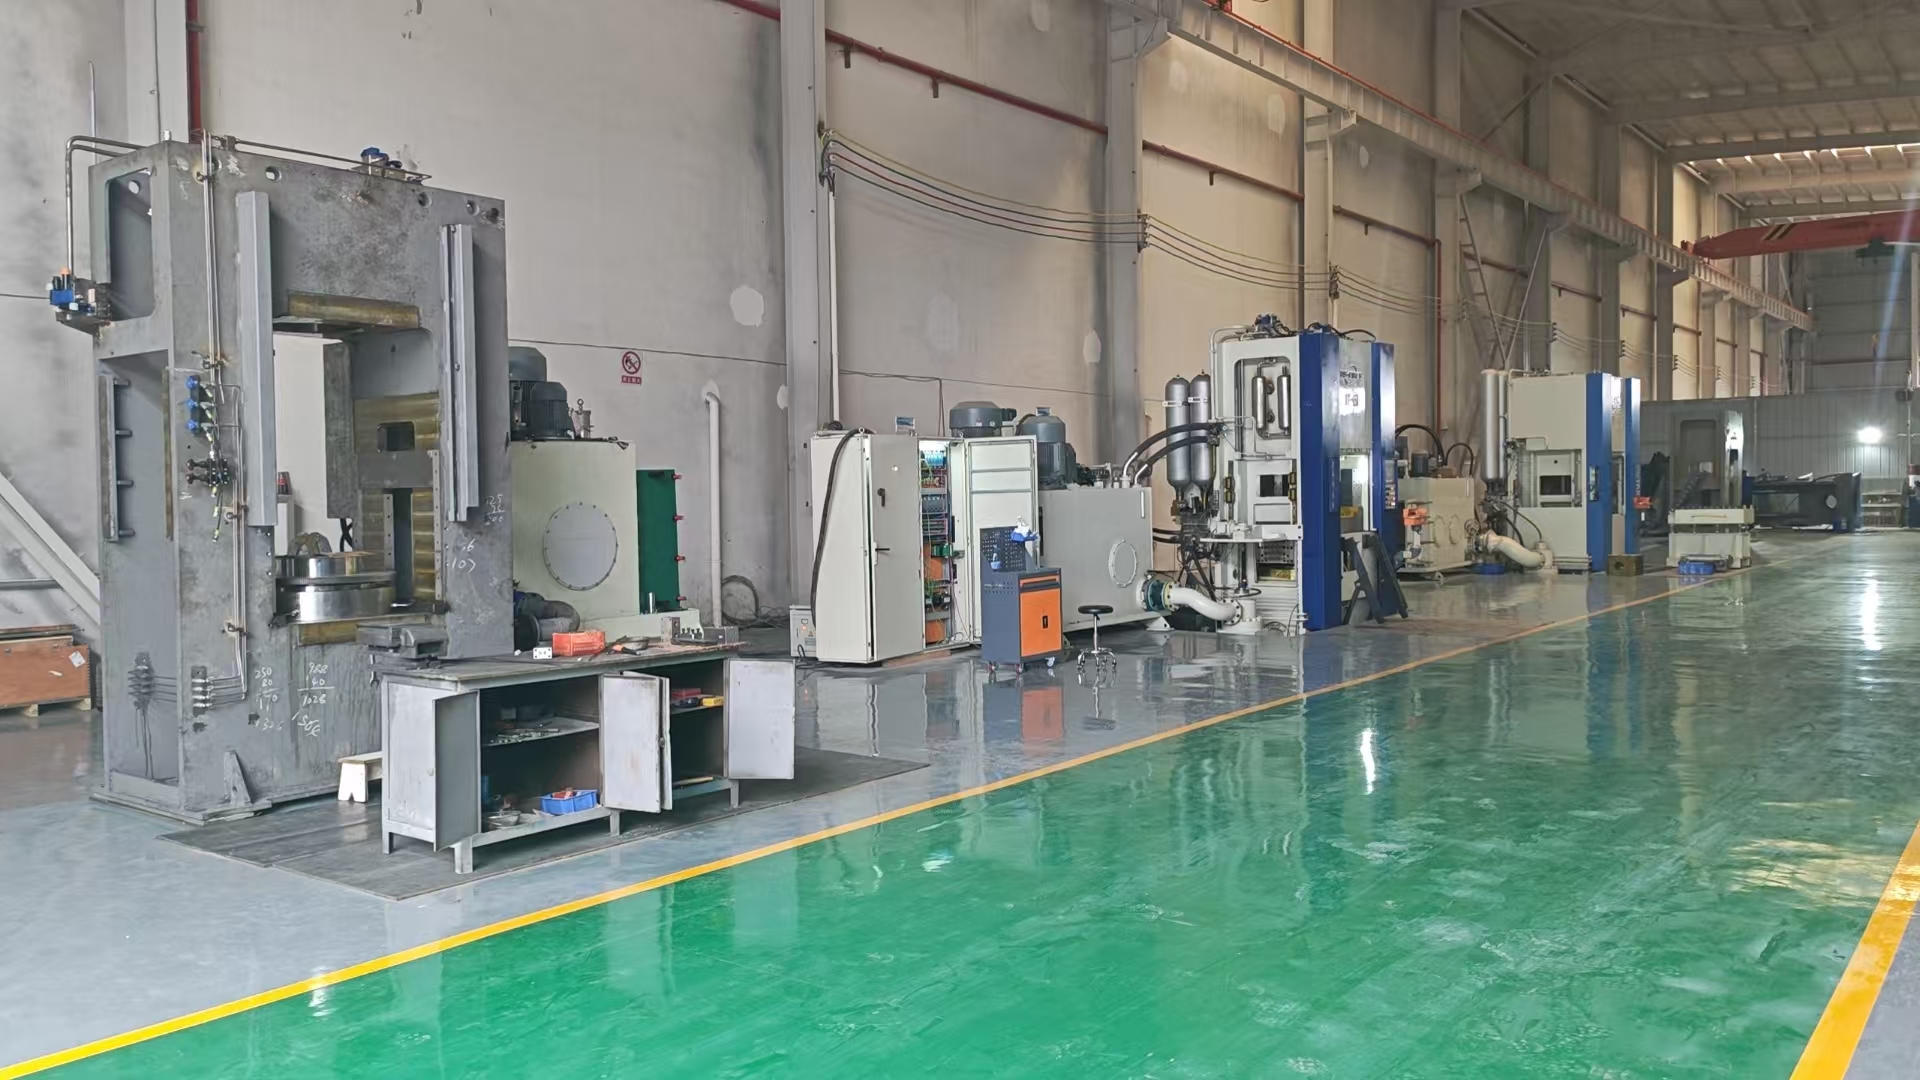
لما يقرب من 40 عاماً، تصمم HS-FINEB وتبني مكابس القطع الدقيق من 200T إلى 1200T. تضم منشأتنا التي تزيد عن 30000 م² في هوانغشي، هوبي فريق الهندسة ومركز التشغيل الميكانيكي CNC ومنضدة الاختبار الهيدروليكي وأرضية التجميع تحت سقف واحد — مما يعني أن كل منزلق وعمود ومجمع هيدروليكي يُصنع ويُختبر ويُدمج داخلياً، وليس مصدره كتالوجات الطرف الثالث.
عندما ترسل رسماً لقطعة، يحسب مهندسونا قوة القطع الدقيقة، ومتطلبات تأثير حلقة V، ونسبة الضغط المضاد التي تتطلبها مادتك وهندسة قالبك — ثم يحددون معاً المنصة ومحيط القالب ونظام التغذية. لهذا السبب يختار المشترون الذين ينتقلون من الختم التقليدي أو التشغيل الميكانيكي إلى القطع الدقيق HS-FINEB: نحن نصمم العملية، لا نشحن الماكينة فقط.

أرسل رسمك ودرجة المادة والسماكة والحجم السنوي. في غضون يوم عمل واحد، سيرد مهندسونا بتوصية المنصة وحساب القوة ومطابقة محيط القالب ومواصفات تغذية الملف — أو تقييم إعادة التأهيل إذا كنت تستعيد مكبساً قائماً.
أدلة متعمقة ومراجع هندسية لمحترفي القطع الدقيق
هيدروليكا ثلاثية الفعل، وخز حلقة V، والضغط المضاد — المبادئ الهندسية وراء القطع المثالي.
بنية القالب المتدرج والمركب، إدخالات الكربيد، التحكم في تنفلة القطع، وفترات الصيانة.
من C45 إلى S700MC — مقاومة القص والاستطالة وتصنيفات تشقق الحافة لأكثر من 20 فولاذ قطع دقيق.
حساب القوة، اختيار الحمولة، تحليل العائد على الاستثمار، وقائمة فحص تفتيش من 12 نقطة للمكابس المستعملة.
تغذية الملف، التشحيم، المكبس، إدارة الخردة، والتكويم — كوّن خط قطع دقيق كامل.
تشطيب اهتزازي، جلخ بالحزام، ومعدات إزالة الحواف بالفرشاة لحواف قطع خالية من النتوءات.
مشاريع قطع دقيق حقيقية — مشابك الفرامل، آليات إمالة المقاعد، التروس، وأقراص القابض.
إجابات على الأسئلة الـ 12 الأكثر شيوعاً حول اختيار مكابس القطع الدقيق وتشغيلها وصيانتها.
صفائح مشبك الفرامل، حلقات مستشعر ABS، وحشوات البطانة — حواف قص 100% للمكونات الحرجة للسلامة.
تروس الإمالة، السقاطات، والقضبان المنزلقة — عمر 30000+ دورة بدقة AGMA Q8.
تروس حلزونية، مستقيمة، وكوكبية مقطوعة بدقة AGMA Q8-9 — إلغاء التفريز السناني تحت الموديل 3.
ممرات مفاتيح الأسطوانات، أسنان المزلاج، وصفائح الأسطوانة بدقة ميكرونية في شوط واحد.
أطراف خالية من النتوءات، دبابيس تلامس، ودروع EMI بأحجام ميزات 0.1 مم للإلكترونيات عالية الكثافة.
إنتاج تروس كامل: تصميم القالب، اختيار المادة، حساب القوة، والمعالجة الحرارية بعد القطع.
فراغات جسم المشبك، حوامل التركيب، وثقوب المكبس — توفير 40-60% من المواد مقارنةً بـ CNC من البليت.
قطاعات التروس، السقاطات، وصفائح الكامات — فراغات جاهزة للتجميع في قالب متدرج 4 محطات.
استعادة مكابس XTF و MJP و GKP بـ 35% من تكلفة استبدال OEM — هيدروليكا، ترقية CNC، توجيه.
إعادة بناء أسطوانات Mori Iron و Mori Seiki، استعادة التوجيه، وترقية CNC بواسطة مهندسين متخصصين في العلامة التجارية.
حركة المفصلة، تزامن سيرفو-هيدروليكي، وترقية Beckhoff لمكابس القطع الدقيق Schuler MST و FBA.
قوالب قطع دقيق متدرجة متعددة المحطات للتروس والسقاطات والهندسات المعقدة ذات الحجم الكبير عند 60+ SPM.
التكليس، التنظيف بالفرشاة، الجلخ بالحزام، وإزالة الحواف بالموجات فوق الصوتية لإنهاء حافة Ra 0.4 على القطع الدقيقة.
صواني البطاريات، صفائح المحركات، والمكونات الهيكلية EV من AHSS والألمنيوم عبر القطع الدقيق.
مرن مفرود للمخفض التوافقي، تروس المفاصل، وكامات دقيقة لروبوتات الإنسان الآلي بتفاوتات IT7±8.
صفائح ثنائية القطب من الفولاذ المقاوم للصدأ لخلايا وقود الهيدروجين PEM بدقة قناة 0.1 مم وبدون نتوءات.
صفائح ستاتور وروتر محرك EV من الفولاذ الكهربائي بسماكة دون 0.5 مم مع تشابك.
تشخيص منهجي للأعطال للتمزق وتنفل القطع وارتفاع النتوء وأخطاء تحديد الموضع مع إجراءات تصحيحية.
مكابس Feintool و Mori و Schuler مستعملة معتمدة مع إعادة تأهيل وضمان وتركيب كاملين.