Envie-nos um desenho da peça. Fazemos a engenharia inversa do envelope da ferramenta, grau do material e volume de produção para uma linha completa de corte fino — prensa, alimentação de bobina, interface de ferramental e célula de rebarbação — calibrada para entregar 100% de qualidade de aresta de corte às SPM que a sua linha exige. Sem prensas de catálogo. Sem configurações genéricas.
As nove plataformas da série HF cobrem 200T a 1200T, mas a tonelagem sozinha nunca determina a configuração. Os nossos engenheiros partem do desenho da sua peça: espessura do material, perímetro de corte, tolerância de die-roll e SPM-alvo ditam a força do anel V, a contrapressão e o envelope da ferramenta — depois fazemos a plataforma corresponder a esses requisitos.

Quando a sua peça exige 100% de qualidade de aresta de corte em conectores de latão ou cilindros de fechadura em aço baixo carbono até 8 mm de espessura, mas o volume anual não justifica uma plataforma de 400T, a HF-200 oferece precisão de corte fino a cadências de estampagem convencional — até 80 SPM com anel V e contrapressão independentemente programáveis.

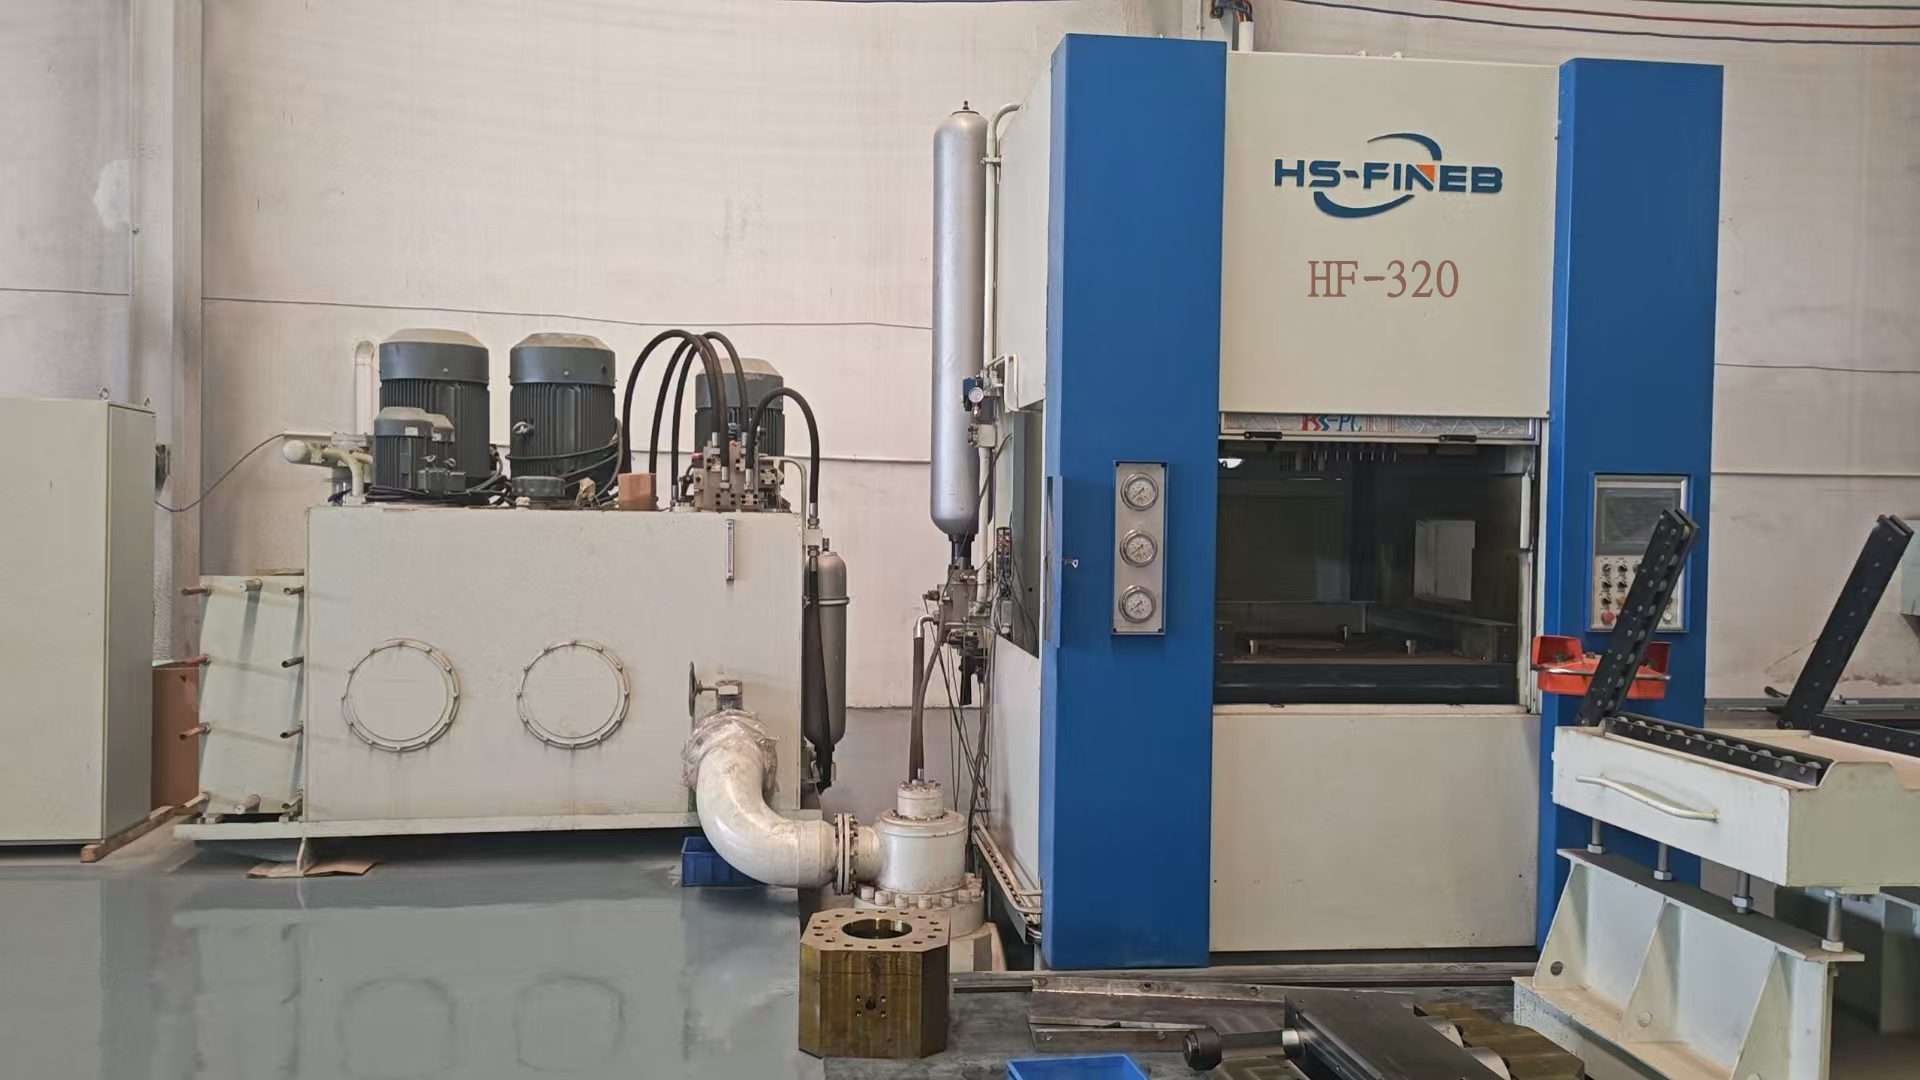
O ponto ideal para engrenagens de reclinador de assento automóvel e discos de embraiagem em 16MnCr5 ou C45 até 12 mm. Quando um fornecedor Tier-1 precisa de 70 SPM com die-roll abaixo de 10% da espessura do material e posicionamento furo-perfil IT7±8, o sistema hidráulico de tripla ação da HF-320 — 1600 kN de anel V, 800 kN de contrapressão — mantém a planura dentro de 0,05 mm ao longo de todo o curso.

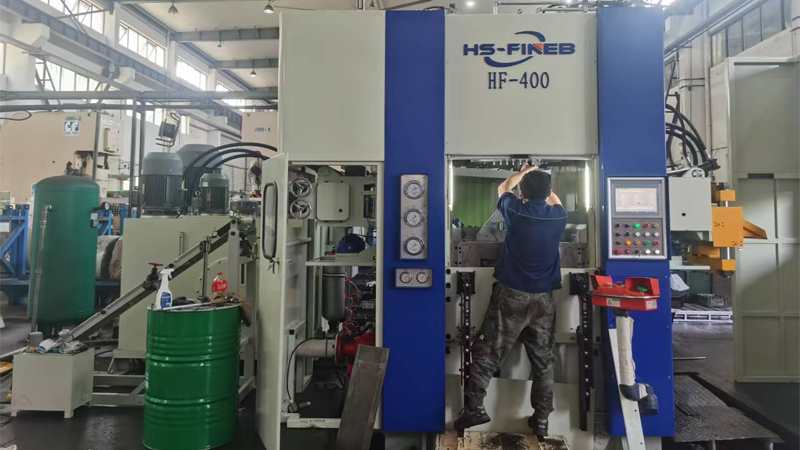
Quando placas de travão em HSLA S500MC ou componentes de fechadura de porta em C45 exigem arestas de corte sem rebarba a 14 mm de espessura, a HF-400 fornece os 2000 kN de força de impacto do anel V necessários para prevenir o rasgo na zona de fratura. A mesa de trabalho de 650x650 mm acombola jogos de ferramentas maiores para layouts progressivos multi-estação.

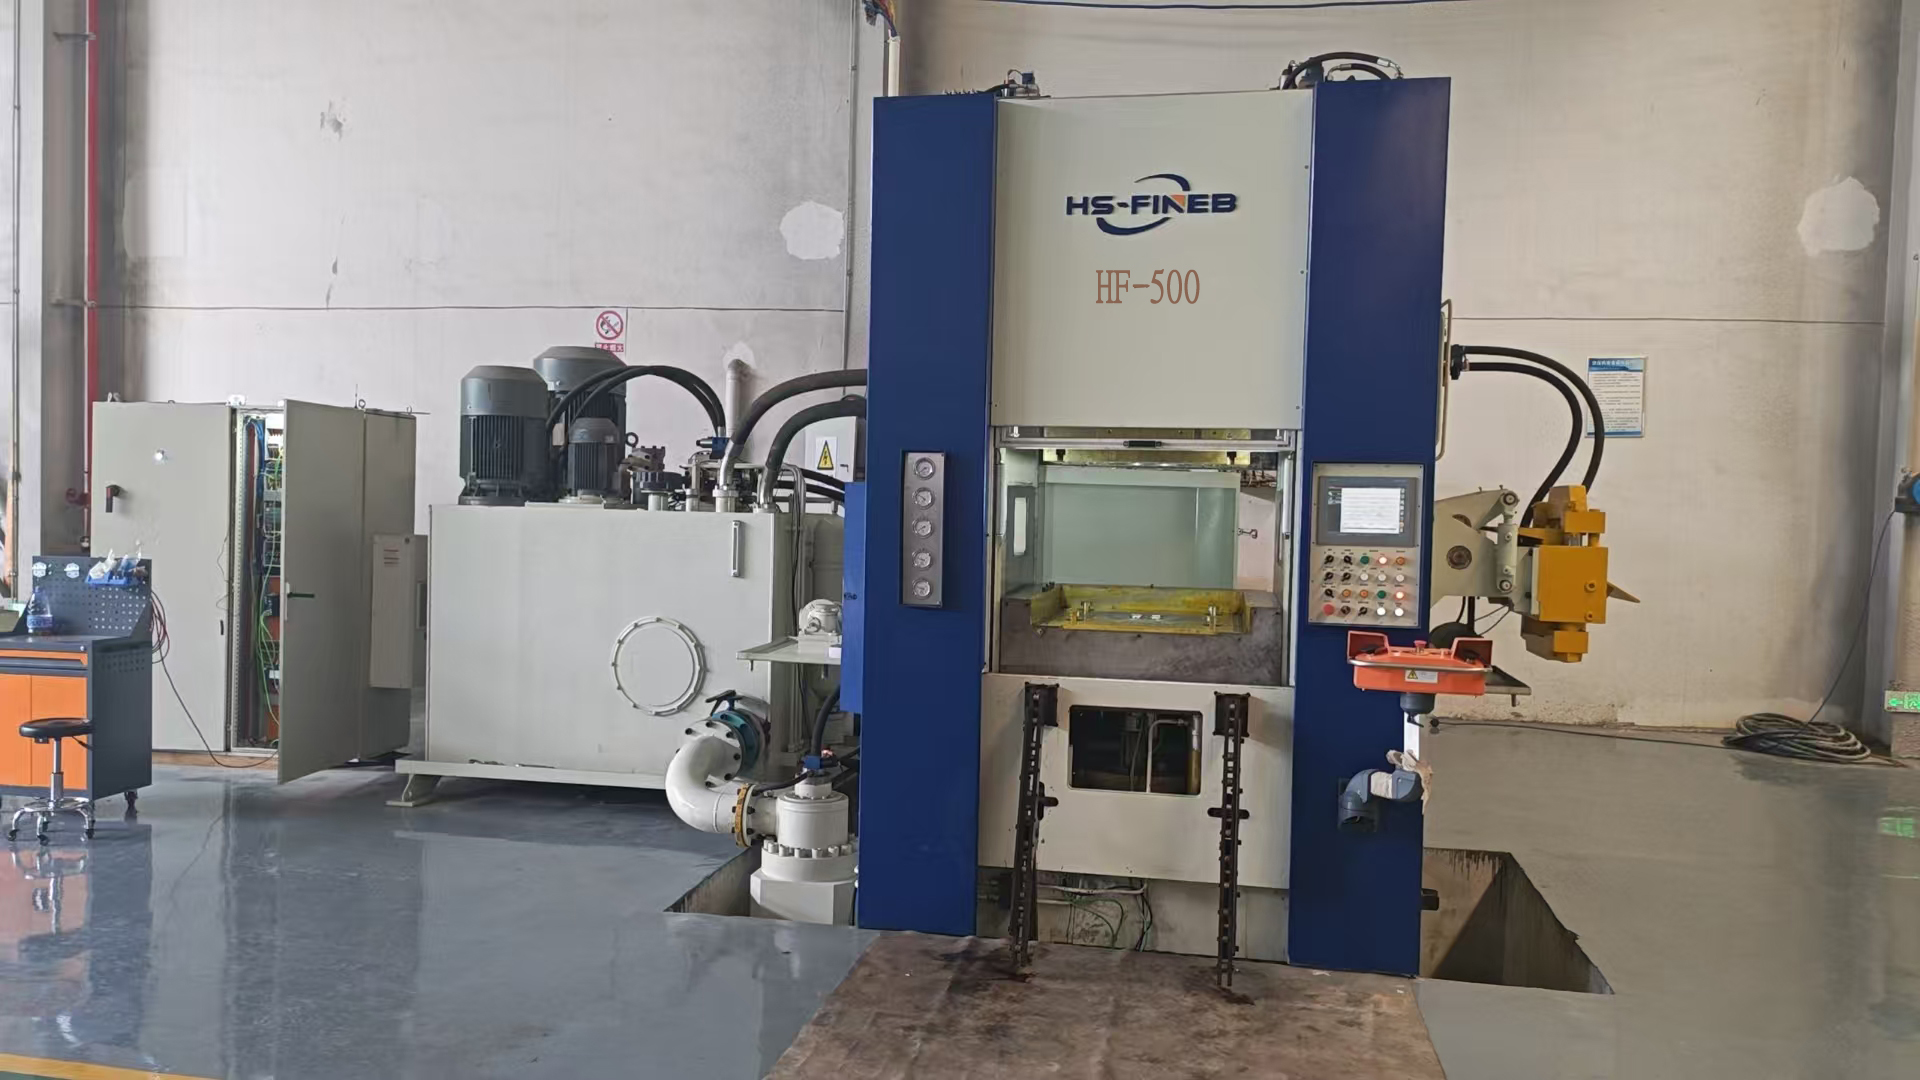
Projetada para suportes de powertrain e montagens de pinça de travão em S500MC ou 16MnCr5 até 15 mm. Quando um comprador migra de acabamento maquinado a corte fino, a força do anel dentado de 2500 kN e a contrapressão de 1250 kN da HF-500 produzem arestas de corte que substituem o fresamento e a retificação — reduzindo o custo por peça em 40-60% em componentes estruturais de alto volume.

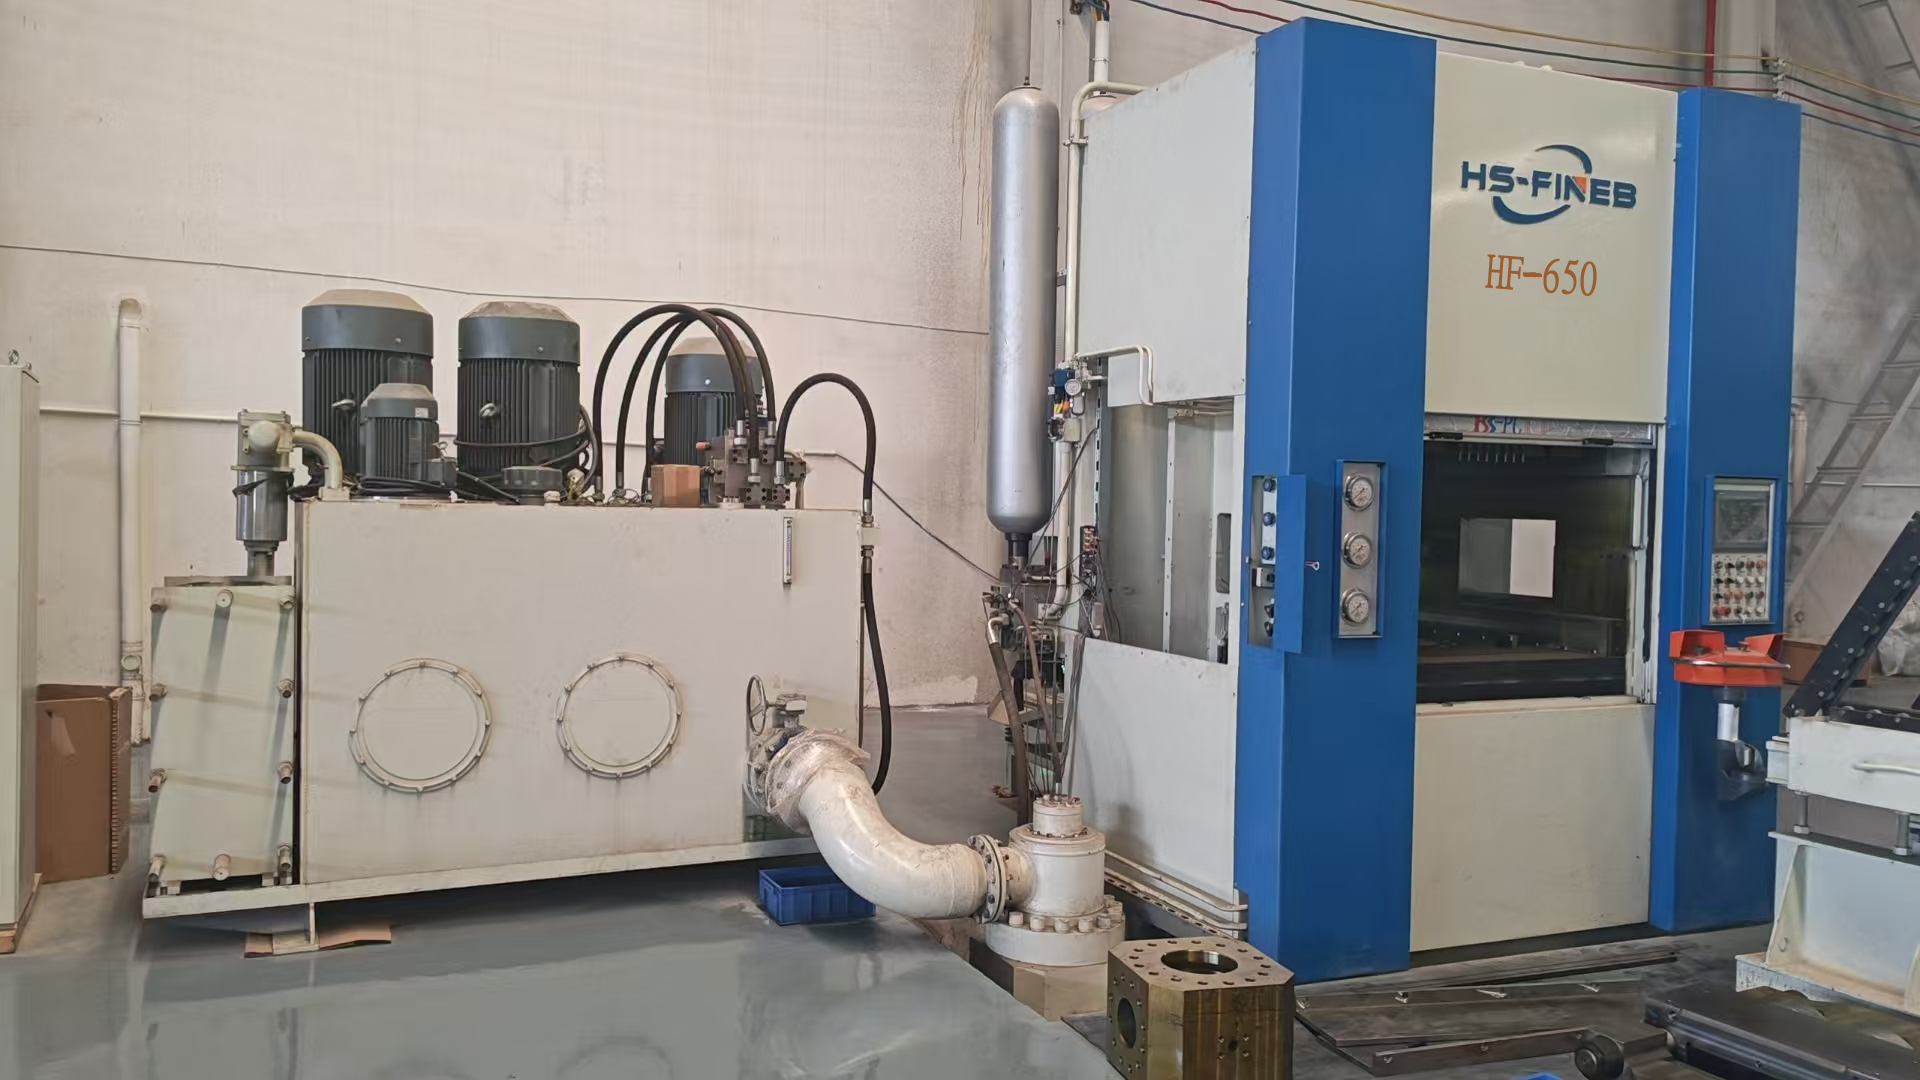
Selecionada quando engrenagens anelares de transmissão excedem 200 mm de diâmetro de passo ou peças estruturais de chapa espessa atingem 16 mm em 16MnCr5. A força do anel V de 3250 kN da HF-650 mantém o impacto completo do material em aços de alto carbono e ligados onde o die-roll deve permanecer abaixo de 0,3 mm — crítico para dentes de engrenagem que engrenam diretamente após o corte sem maquinação secundária.

Construída para aplicações de ferramenta progressiva multi-estação onde um único curso produz um componente pronto para montagem — pense em placas de bloqueio de trilho de assento ou engrenagens de retrator de cinto de segurança com características formadas e furos perfurados numa única passagem. A mesa de 900x900 mm e a força do anel V de 3500 kN suportam pilhas de ferramentas complexas até 18 mm de espessura de material.

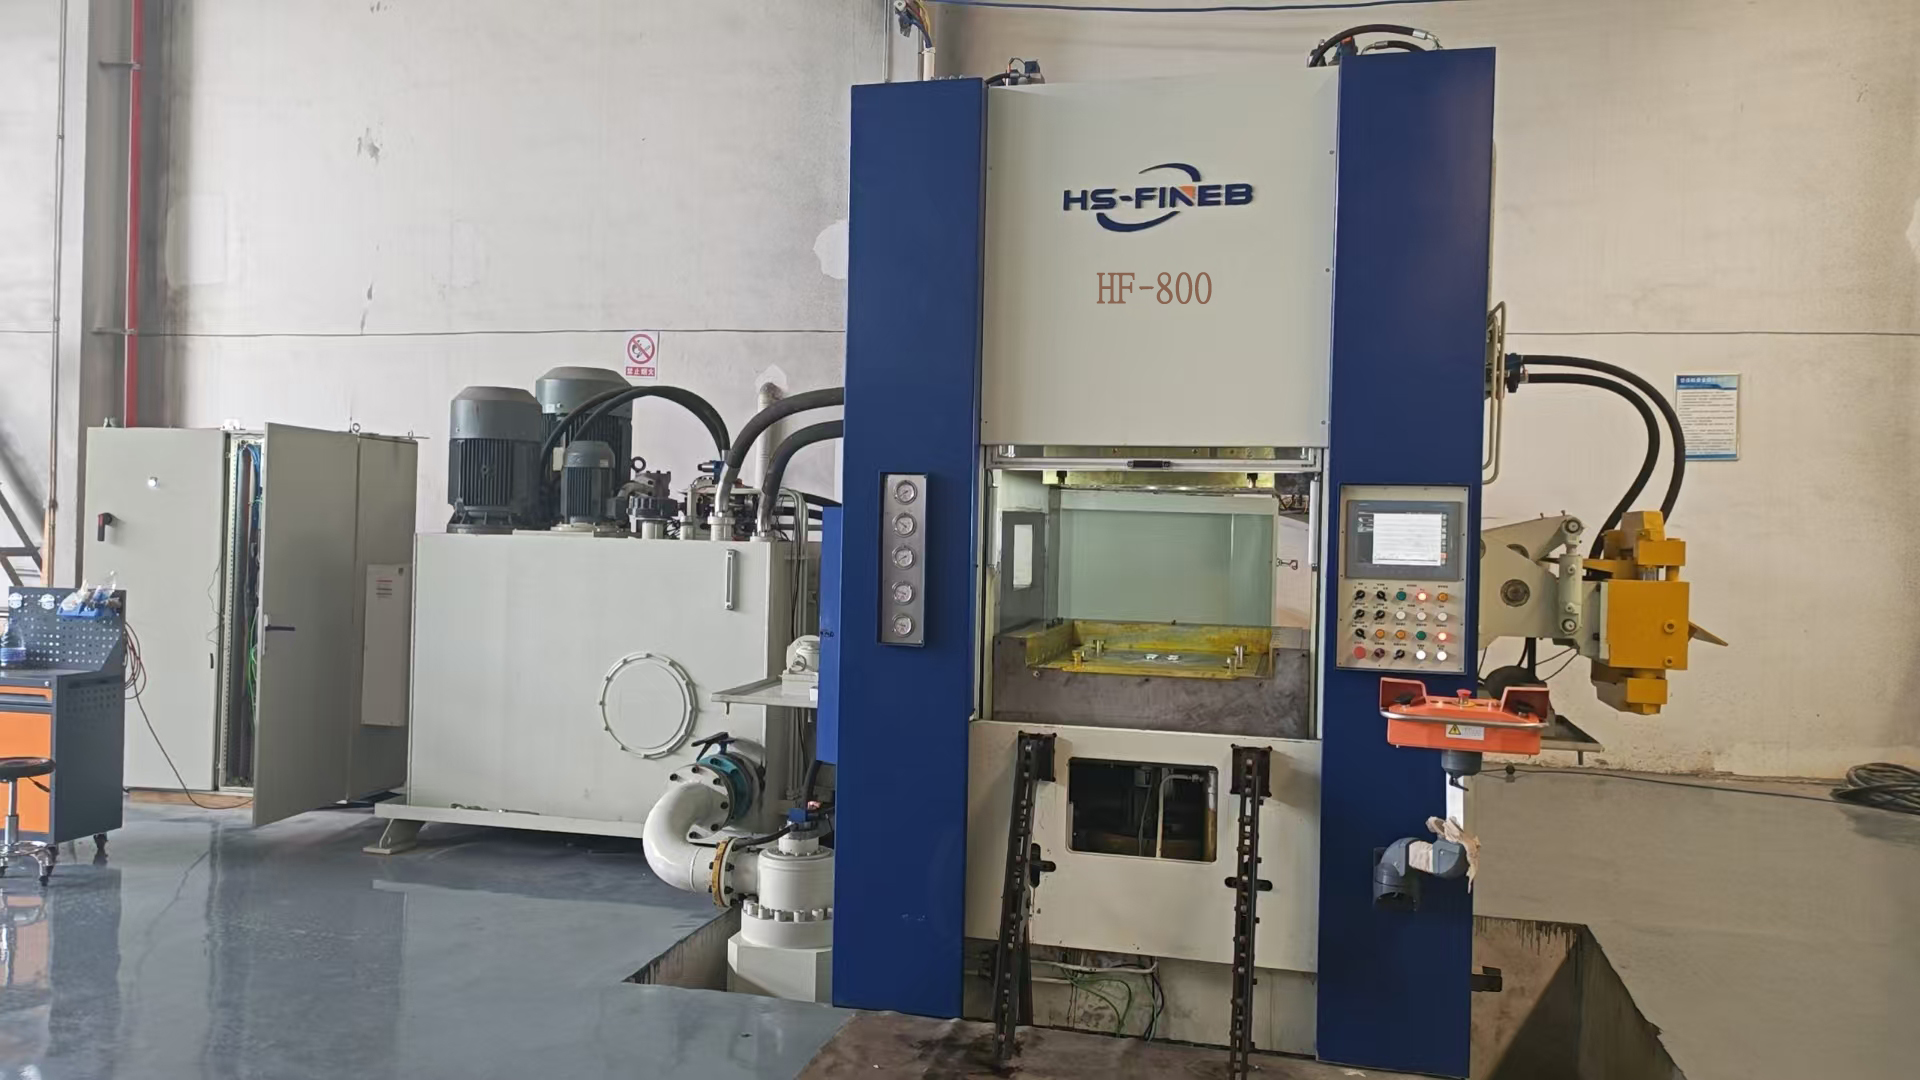
Quando suportes de chassis de camião, placas de ligação de máquinas agrícolas ou rodas dentadas de equipamento pesado exigem arestas de corte fino de 20 mm de espessura em S500MC ou C60, a HF-800 entrega 4000 kN de impacto de anel V com um envelope de ferramenta de 950x950 mm. Compradores que substituem peças cortadas a maçarico + maquinadas veem o retorno do investimento em 8-14 meses a volumes típicos de indústria pesada.

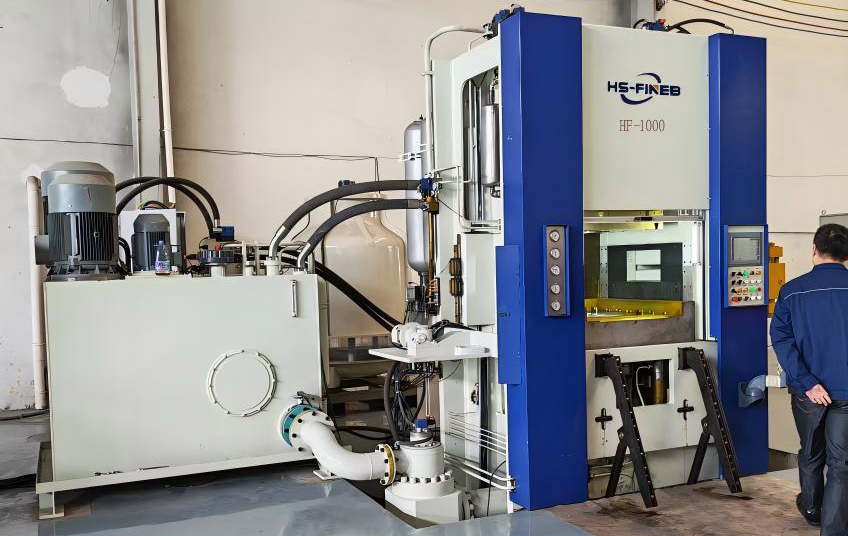
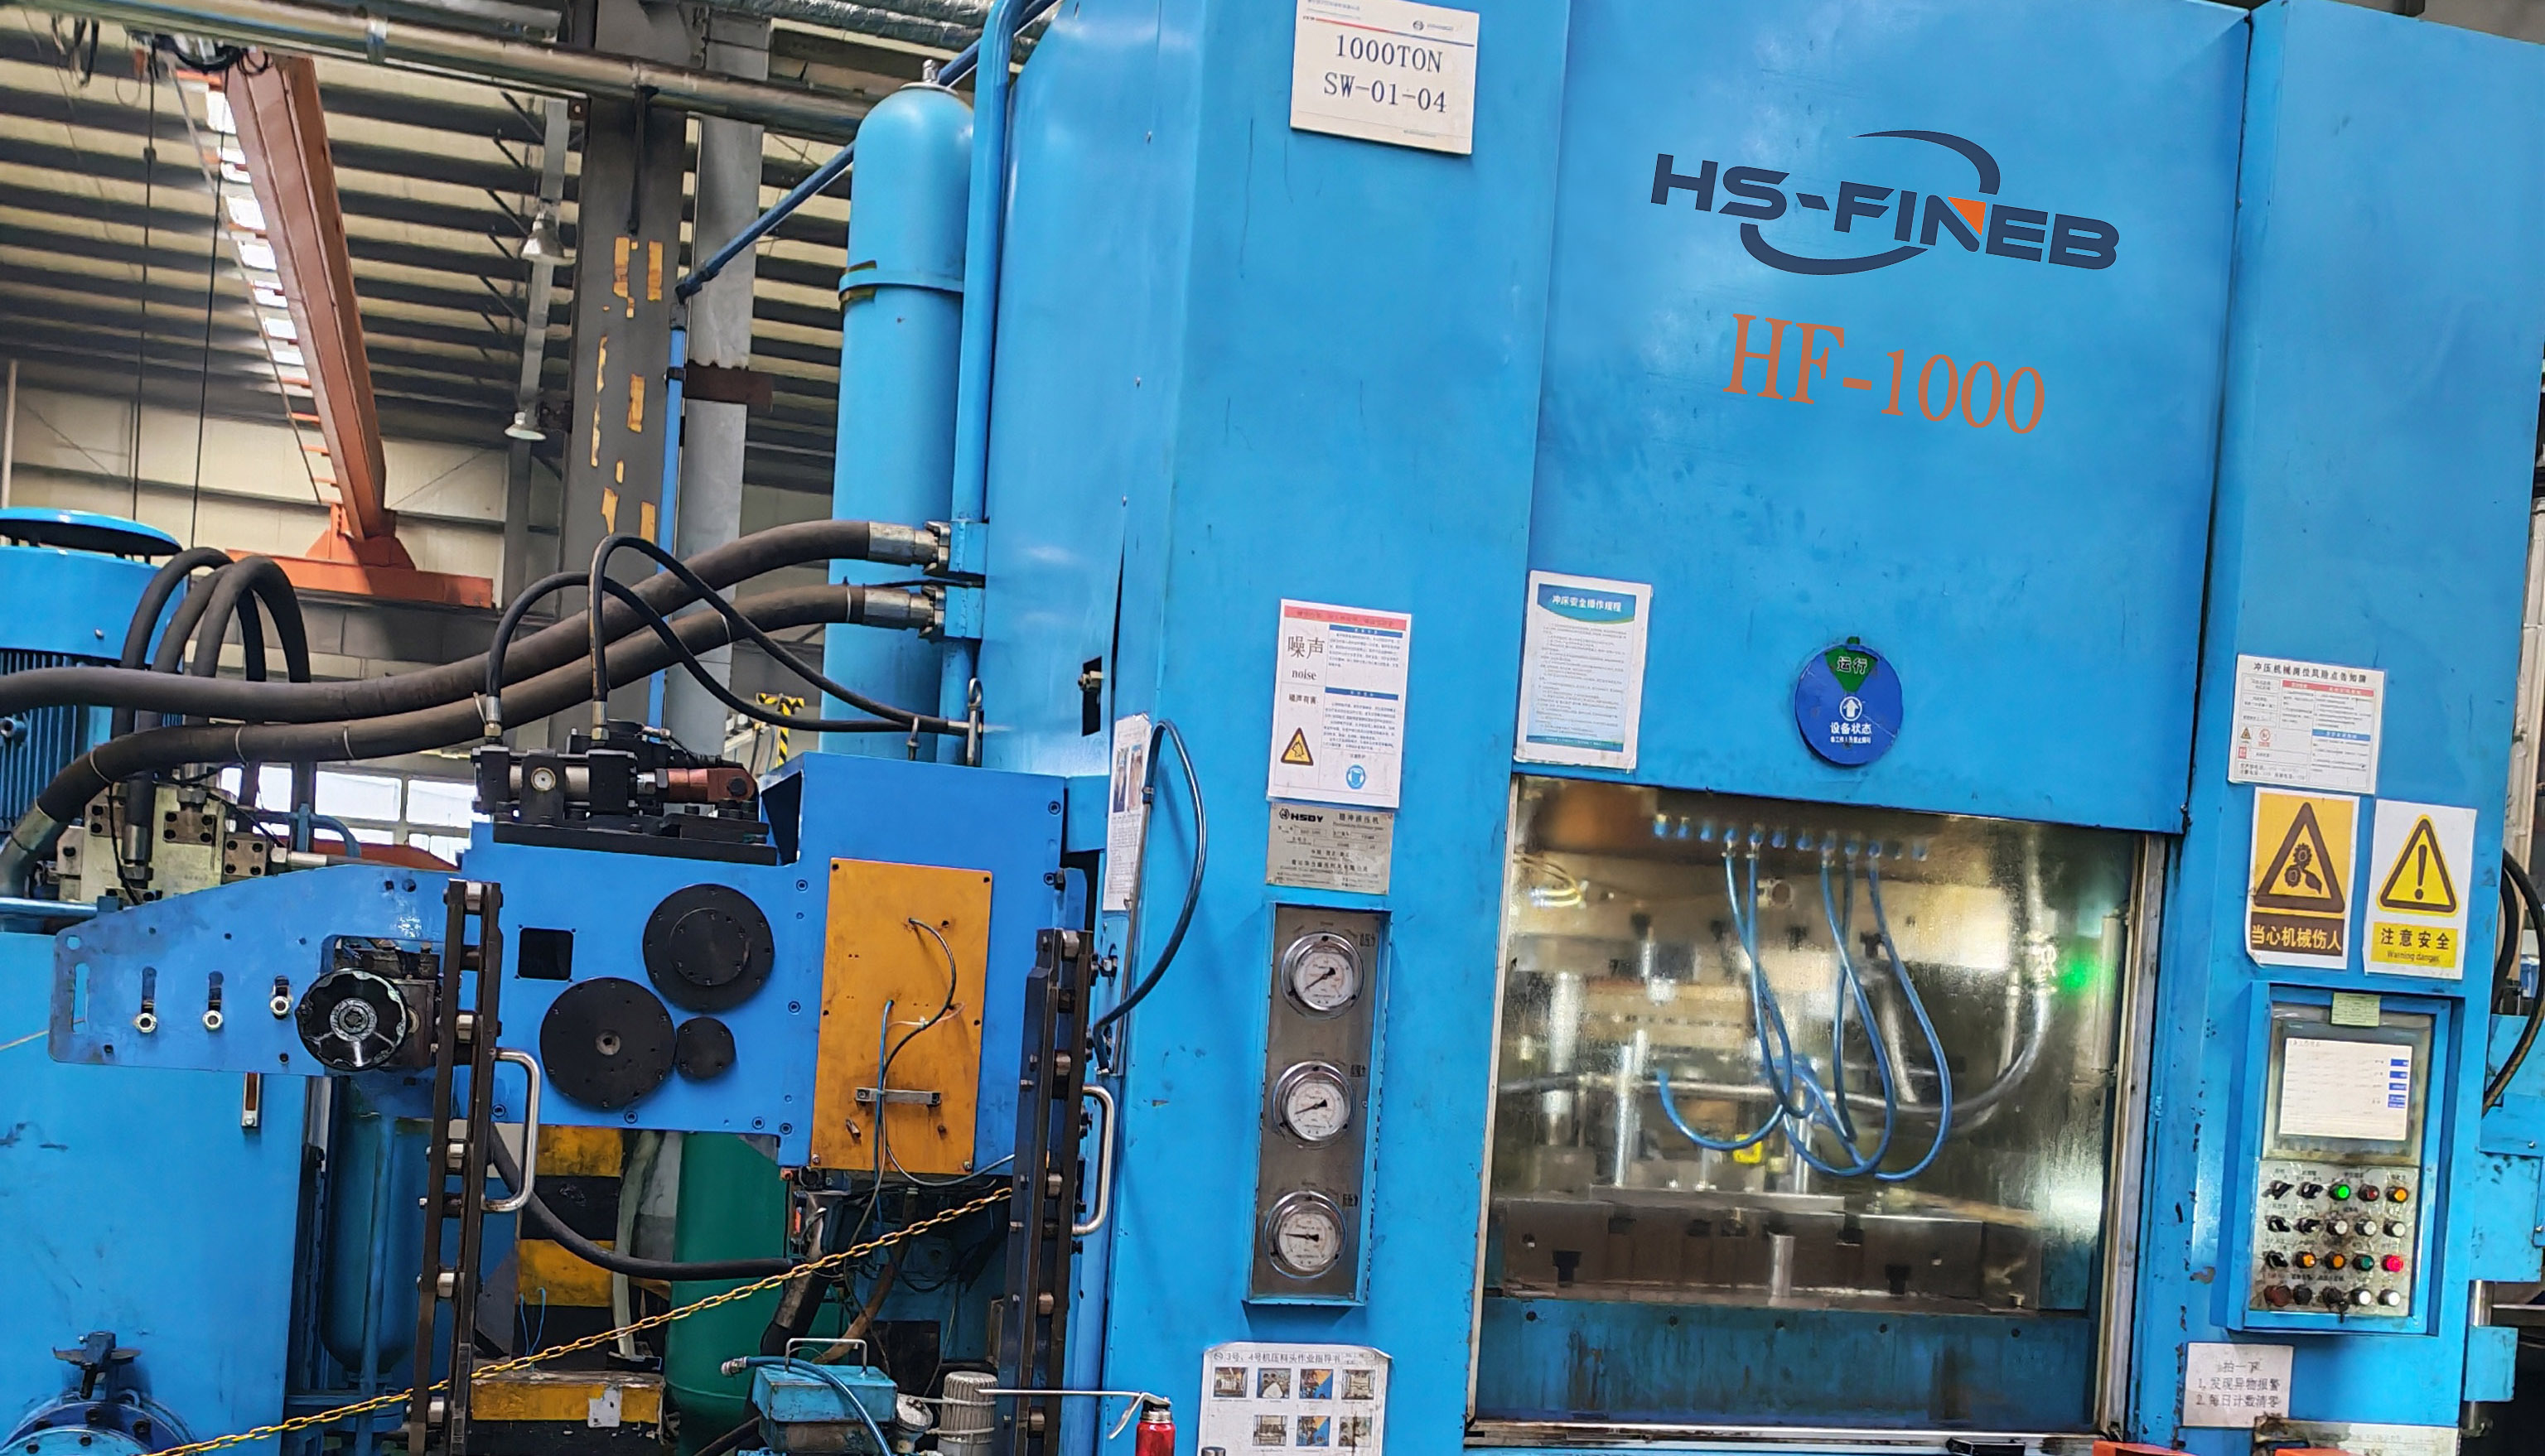
Para caixas de powertrain sobredimensionadas, placas de polias de grua e componentes estruturais de veículos ferroviários até 22 mm de espessura. A força do anel dentado de 5000 kN e a contrapressão de 2500 kN da HF-1000 mantêm o corte sem fratura em aços ligados de alta resistência onde o corte convencional produziria arestas rasgadas e exigiria maquinação secundária em todo o perímetro da peça.

A plataforma emblemática para as aplicações de corte fino mais exigentes — placas de desgaste de equipamento mineiro, discos de travão de turbinas eólicas e componentes ferroviários pesados até 25 mm em S700MC ou equivalente. A força do anel V de 6000 kN, a contrapressão de 3000 kN e a mesa de trabalho de 1200x1200 mm da HF-1200 representam o teto do que o corte fino hidráulico de tripla ação pode alcançar num único curso.
Uma prensa de corte fino produz desperdício sem o seu ecossistema periférico. O envelope da ferramenta, largura da tira, rendimento do material, método de rebarbação e lógica de manuseio de peças devem ser projetados como uma célula única — e essa engenharia começa antes da prensa ser selecionada, não depois.
Calculamos a força total de corte a partir do perímetro de corte, espessura do material e resistência ao corte da sua peça — depois adicionamos os requisitos de impacto do anel V e contrapressão. O resultado determina qual plataforma HF e configuração de força se adequa à sua ferramenta.
A largura da tira, peso da bobina e grau do material ditam a capacidade do desbobinador, número de rolos endireitadores e precisão de passo de alimentação. Fazemos o sistema de alimentação de bobina corresponder ao ciclo da sua prensa para que o avanço da tira permaneça sincronizado às SPM-alvo sem erros de alimentação.
A geometria do anel V, folga de corte e temporização do ejetor são co-projetadas com as curvas de força da prensa. A nossa equipa de ferramentas revê o layout da sua ferramenta contra o envelope da plataforma selecionada, curso do punção e disponibilidade de força antes da especificação final.
Remoção de rebarbas, sensorização na ferramenta, ejeção de peças e inspeção a jusante são integradas no projeto desde o primeiro dia. Especificamos o método de rebarbação — banda abrasiva, vibratório ou térmico — com base na geometria da sua peça e nos critérios de aceitação de qualidade de aresta.
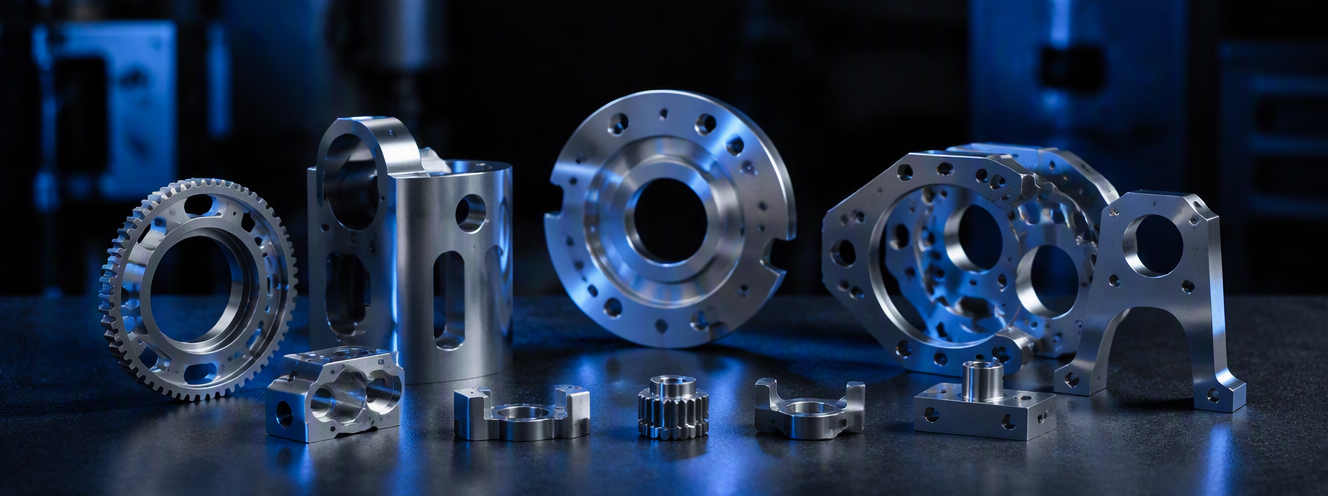
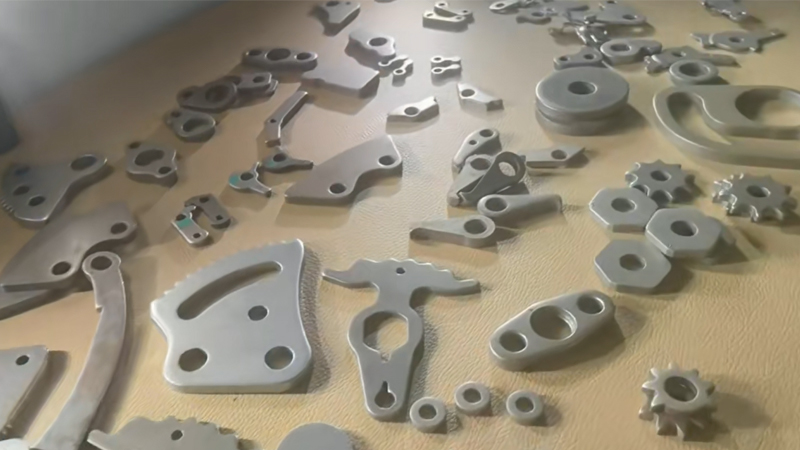
Um dente de engrenagem cortado numa prensa série HF emerge com uma aresta de corte 100% lisa — sem zona de fratura, sem fresagem secundária. Em 16MnCr5 a 6 mm, o die-roll mantém-se abaixo de 0,5 mm e a altura de rebarba abaixo de 0,1 mm. Um curso substitui operações de perfuração, fresagem e retificação que de outra forma consumiriam três setups de máquina e 40% mais material.
Quando uma placa de travão migra de maquinação CNC para corte fino, o tempo de ciclo cai de 45 segundos para menos de 1 segundo a 60 SPM. O custo por peça cai 50-70% quando o volume excede 50.000 unidades anuais, e a repetibilidade dimensional melhora da variação natural da maquinação para IT7±8 consistente em cada peça do lote.
O corte fino mantém precisão dimensional IT7±8, planura dentro de 0,05 mm e posicionamento furo-perfil a ±0,02 mm — num único curso, sem dimensionamento secundário. Em engrenagens de reclinador de assento, isto significa que os dentes engrenam na montagem sem calibragem ou triagem. Em terminais de conector, significa consistência de passo na qual os equipamentos pick-and-place podem confiar à velocidade total da linha.
O corte fino é especificado quando uma peça requer uma aresta de corte 100%, tolerância IT7±8 e planura controlada — condições que tornam a estampagem convencional insuficiente e a maquinação multi-eixo antieconómica em volume.

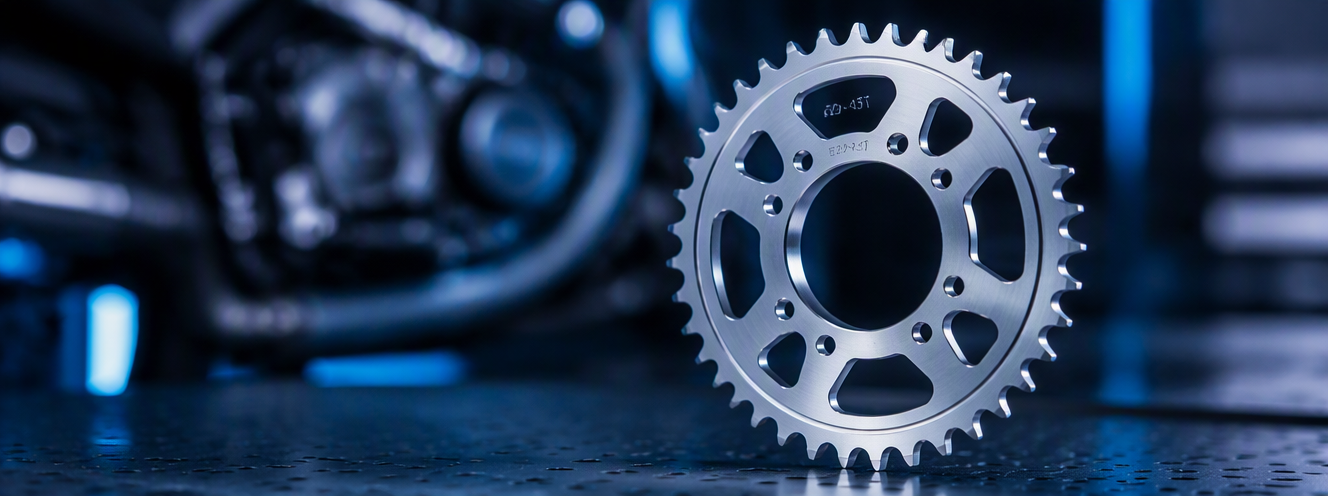
Engrenagens de reclinador de assento em 16MnCr5 a 6 mm exigindo posicionamento de dente IT7±8, suportes de pinça de travão em S500MC a 12 mm, engrenagens anelares de transmissão em C45 — todos exigindo arestas de corte 100% que eliminam a maquinação secundária de dentes de engrenagem.

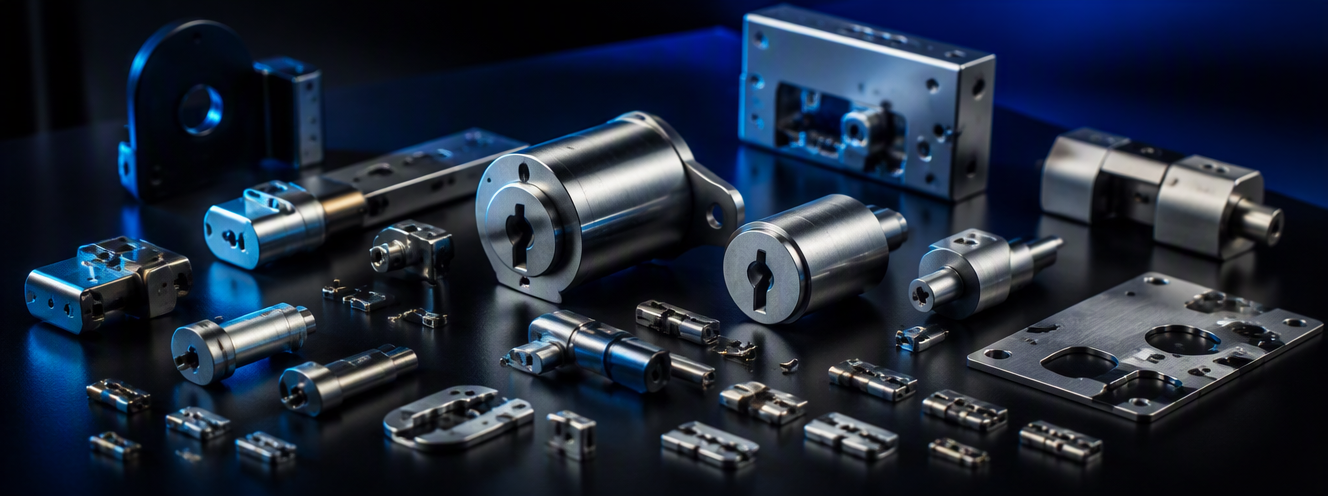
Cilindros de fechadura em latão ou C45 exigindo furos de perno sem rebarba a ±0,02 mm, ferrolhos de segurança em aço cementado, e suportes de dobradiça de porta onde o acabamento da aresta de corte afeta diretamente a resistência à corrosão e o ajuste de montagem.

Laminações de rotor e estator em aço elétrico silicioso a 0,5 mm exigindo controlo de rebarba abaixo de 0,02 mm para perda interlaminar mínima, e placas de válvula de compressor em aço de mola (50CrV4) a 2 mm onde a planura dentro de 0,05 mm determina o desempenho de vedação do assento da válvula.

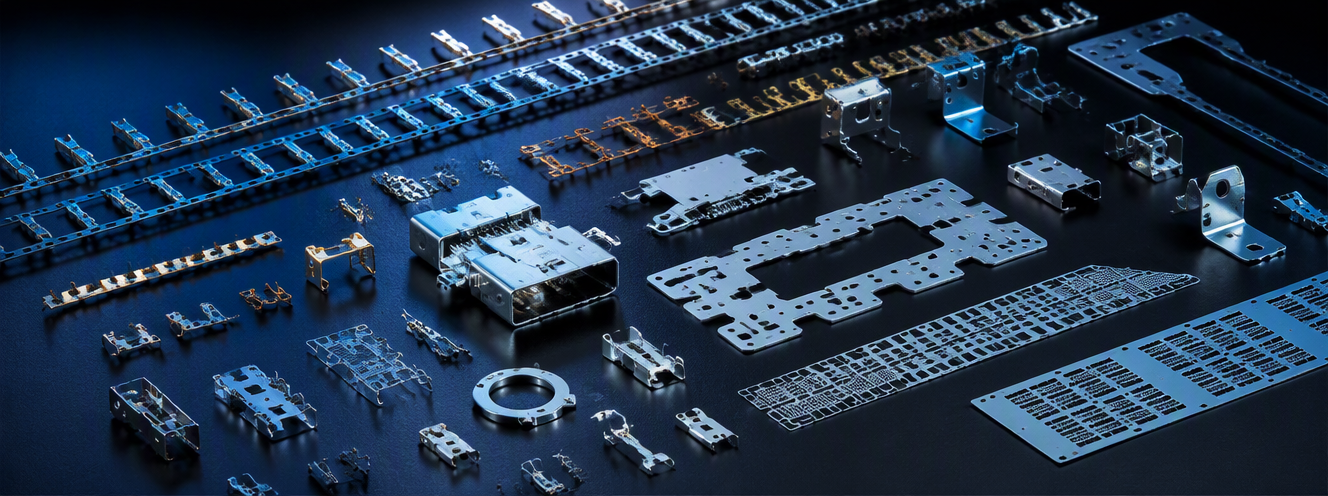
Terminais de conector em bronze fosforoso (C5191) a 0,3 mm exigindo precisão de passo dentro de ±0,01 mm para inserção em PCB de alta densidade, e lead frames em liga de cobre onde arestas sem rebarba previnem caminhos de curto-circuito em embalagens de semicondutores sobremoldadas.

Componentes de instrumentos cirúrgicos em aço inoxidável 420 a 3 mm exigindo arestas sem rebarba para biocompatibilidade e prontidão para autoclave, e placas de precisão de equipamento de diagnóstico onde o posicionamento furo-a-furo a ±0,02 mm garante o alinhamento do sensor em instrumentos montados.

Discos de fricção de embraiagem industrial em C60 a 8 mm, rodas dentadas de equipamento agrícola em 16MnCr5 a 12 mm, e suportes estruturais aeroespaciais em S500MC — componentes onde a substituição de processos cortados a maçarico e maquinados por corte fino reduz o prazo de entrega de semanas para dias e o custo por peça até 60%.
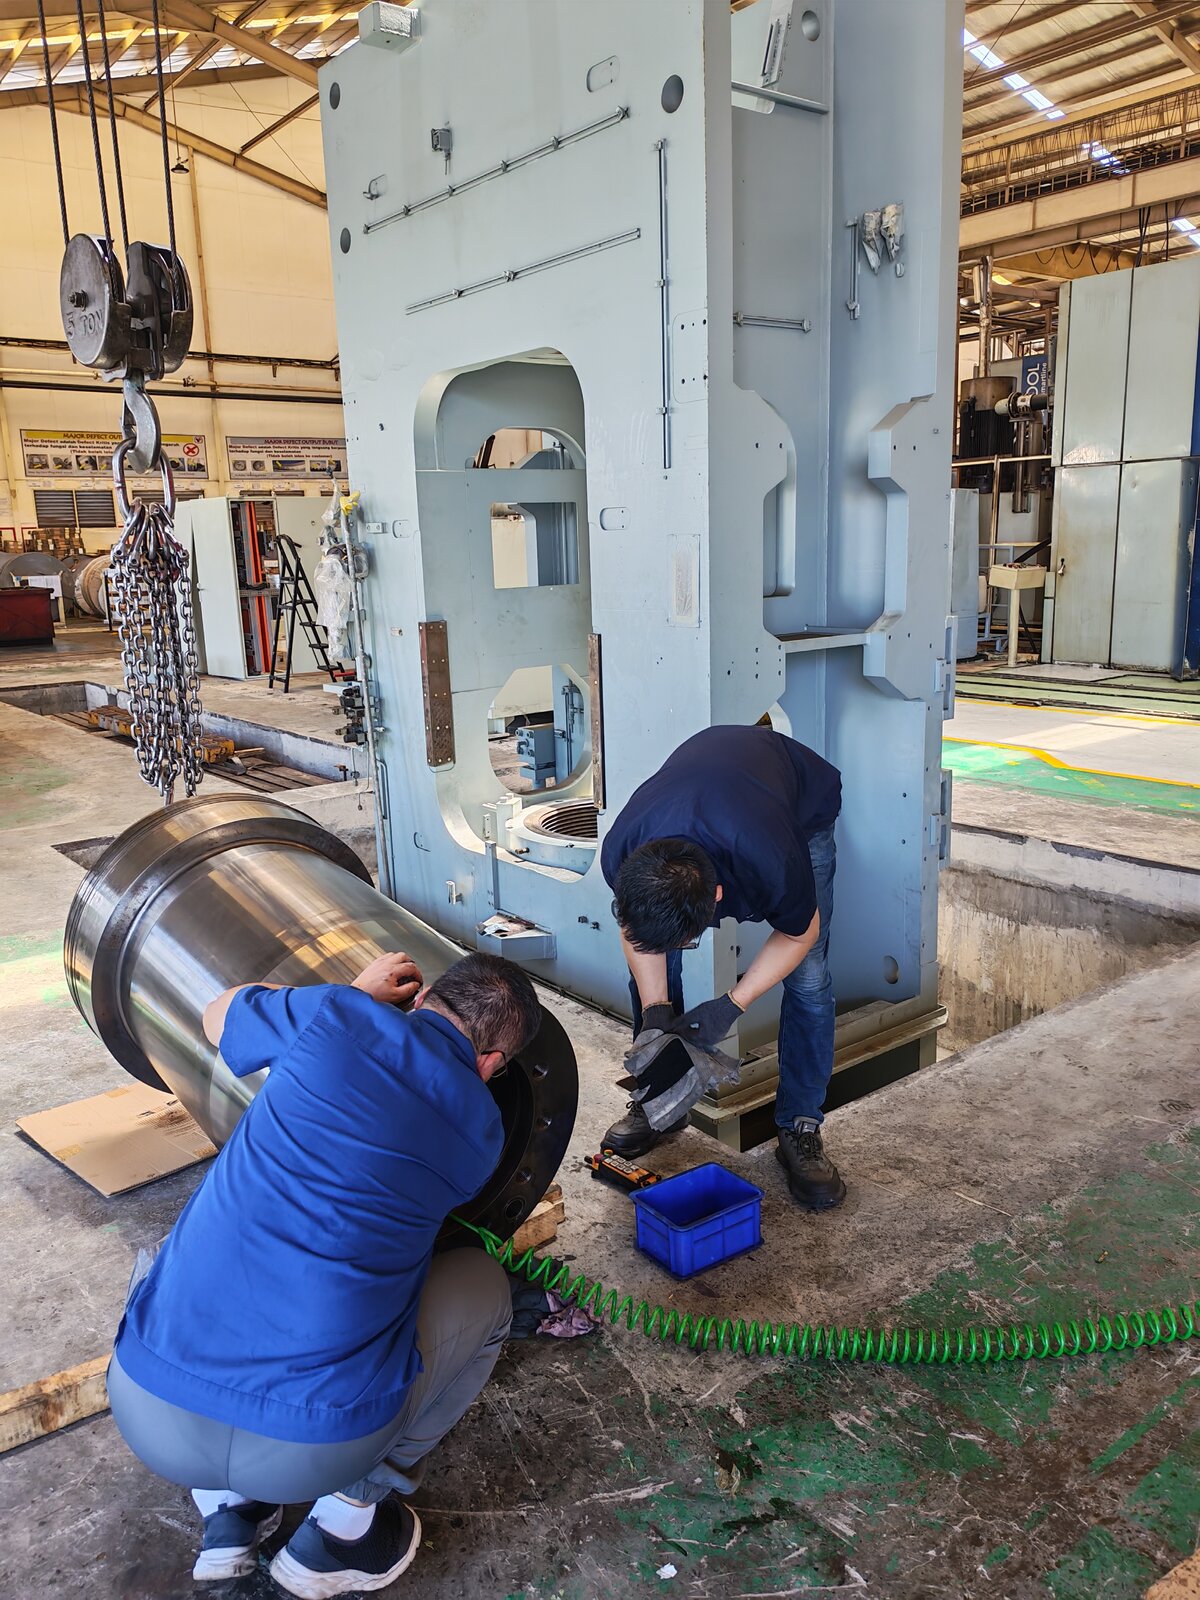
Quando uma prensa Feintool XTF ou GKP com 15 anos começa a perder repetibilidade de contrapressão, os gestores de fábrica enfrentam uma escolha: pagar tarifas de serviço OEM por uma solução parcial, substituir a máquina por completo, ou chamar a HS-FINEB. A nossa divisão de serviço de campo restaura prensas Feintool, Mori, Schuler, Hydrel, Osterwalder, Asahi-Seiki e Nagano Seiko para 70-85% da capacidade original a 30-45% do custo de substituição.
Cada recondicionamento começa com um relatório de condição documentado — teste de pressão do circuito hidráulico, medição de paralelismo do punção, avaliação de desgaste das colunas de guia e diagnóstico do sistema de controlo. Entregamos uma proposta de âmbito fixo com custos detalhados antes de qualquer trabalho começar, para que possa compará-la diretamente com uma cotação OEM ou com um pedido de capital para prensa nova.

Serviço no local de recondicionamento e retrofit de prensas
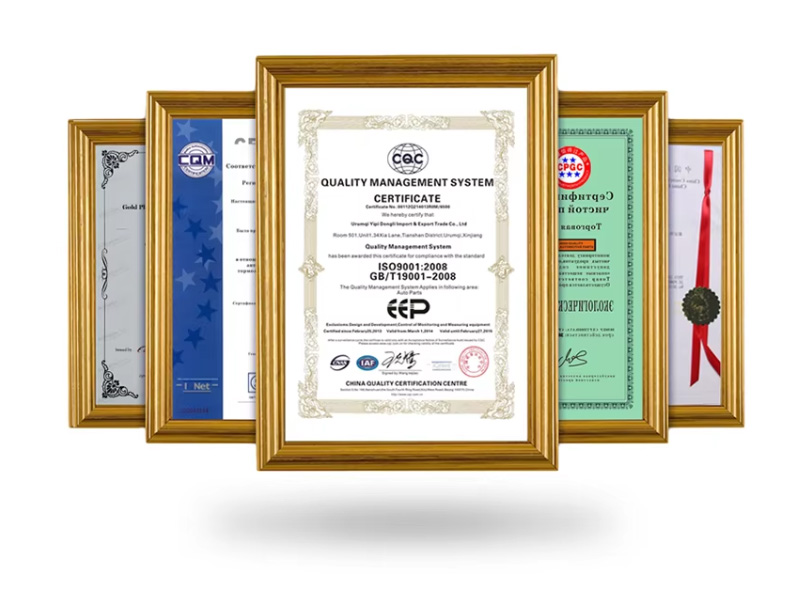
Quatro décadas de engenharia de prensas de corte fino — não montagem, não comércio. Cada máquina da série HF é configurada à volta da peça, ferramenta e alvo de produção do comprador, depois fabricada na nossa própria fábrica sob controlo de processos ISO 9001:2015.
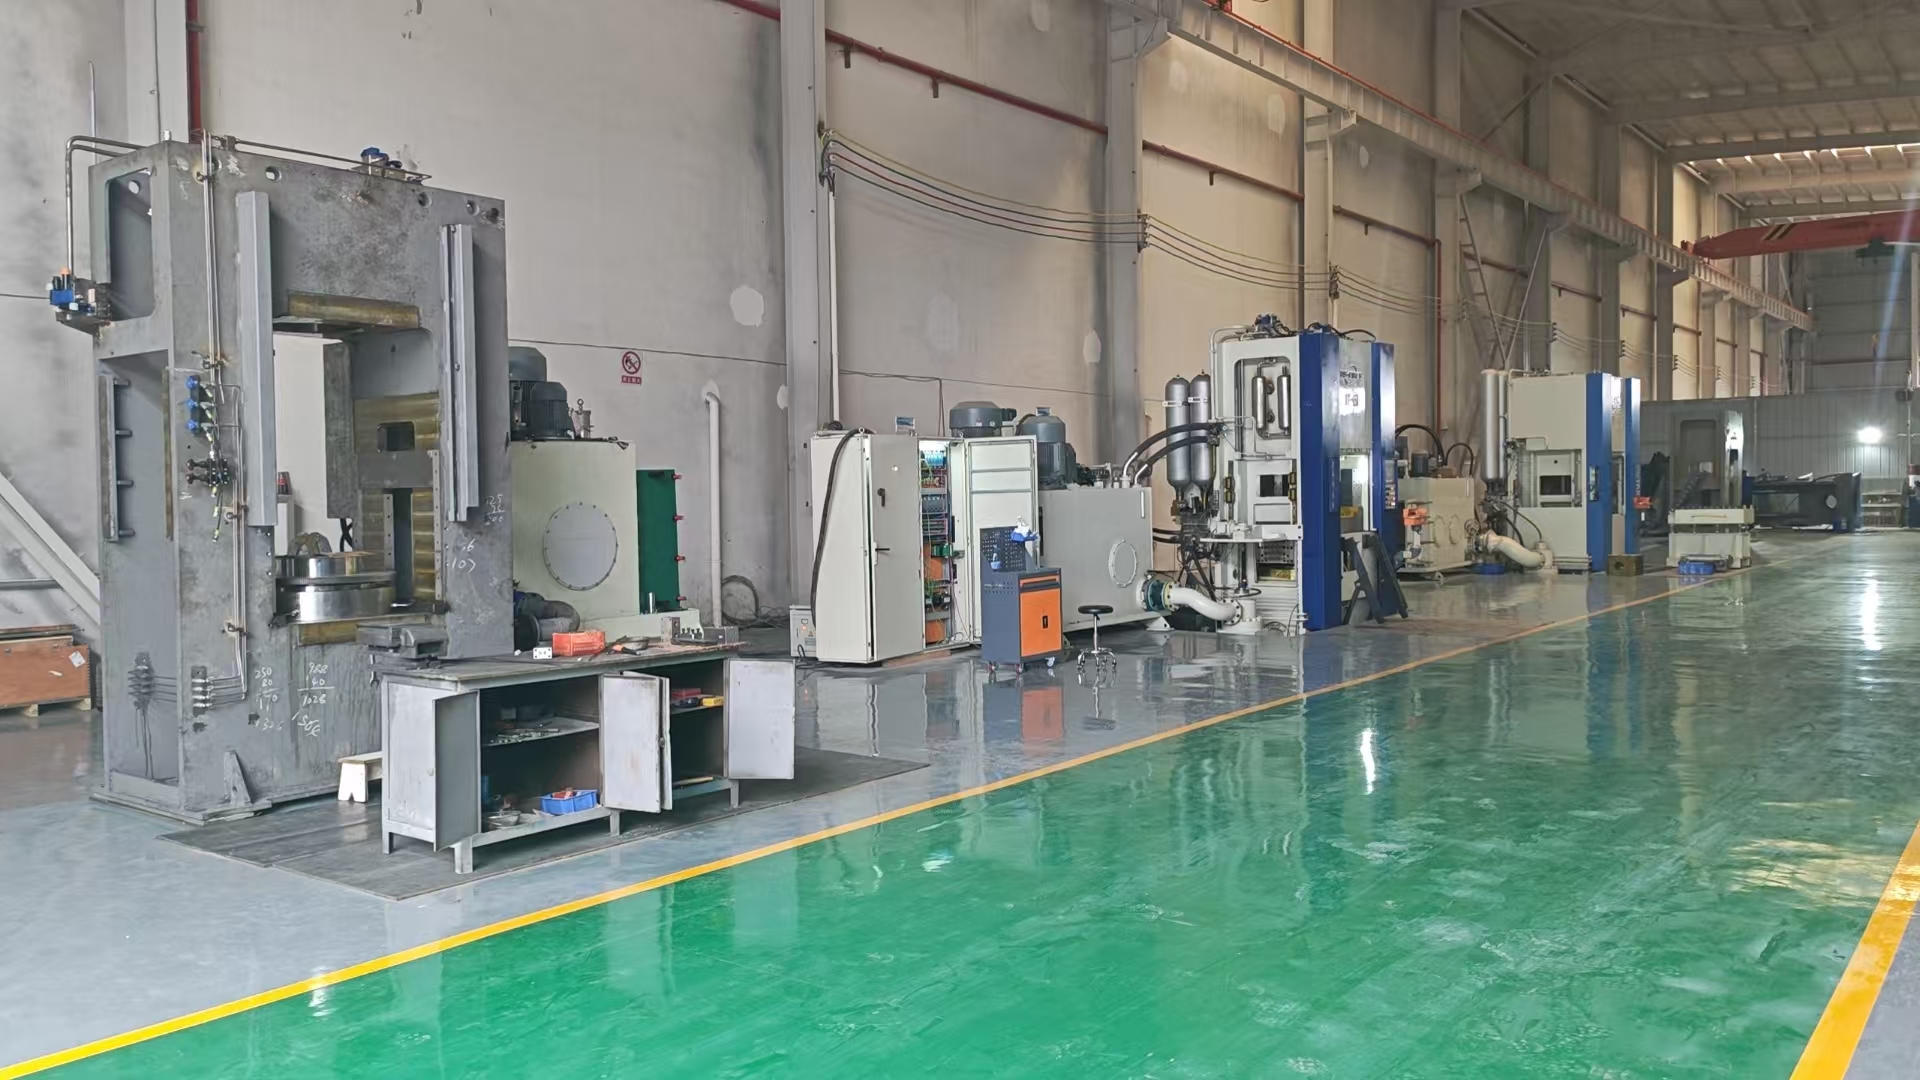
Há quase 40 anos, a HS-FINEB projeta e constrói prensas de corte fino de 200T a 1200T. A nossa fábrica com mais de 30.000 m² em Huangshi, Hubei acolhe a equipa de engenharia, centro de maquinação CNC, banco de ensaios hidráulicos e chão de montagem sob o mesmo teto — o que significa que cada punção, coluna e colector hidráulico é fabricado, testado e integrado internamente, não obtido de catálogos de terceiros.
Quando envia um desenho de peça, os nossos engenheiros calculam a força de corte exata, requisito de impacto do anel V e relação de contrapressão que o seu material e geometria exigem — depois especificam em conjunto a plataforma, envelope da ferramenta e sistema de alimentação. É por isso que compradores que migram da estampagem convencional ou maquinação para corte fino escolhem a HS-FINEB: projetamos o processo, não apenas enviamos uma máquina.

Envie o seu desenho, grau do material, espessura e volume anual. Num dia útil, os nossos engenheiros devolverão uma recomendação de plataforma, cálculo de força, correspondência de envelope da ferramenta e especificação de alimentação de bobina — ou uma avaliação de recondicionamento se estiver a restaurar uma prensa existente.
Guias aprofundados e referências de engenharia para profissionais do corte fino
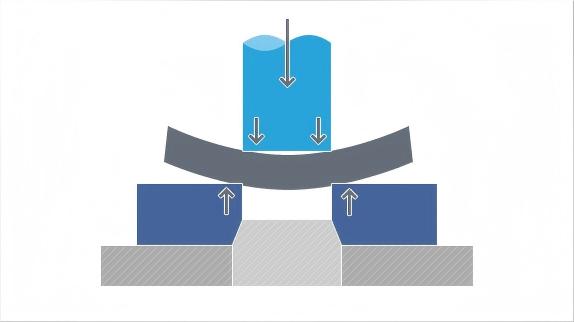
Hidráulica de tripla ação, stinging do anel V, contrapressão — os princípios de engenharia por trás de peças perfeitas.
Arquitetura de ferramenta progressiva e composta, insertos de carboneto, controlo de die-roll e intervalos de manutenção.
De C45 a S700MC — resistência ao corte, elongação e classificações de fissuração de aresta para mais de 20 aços de corte fino.
Cálculo de força, seleção de tonelagem, análise de ROI e lista de verificação de inspeção de 12 pontos para prensas usadas.
Alimentação de bobina, lubrificação, prensa, gestão de desperdício e empilhamento — configure uma linha de corte fino completa.
Acabamento vibratório, retificação em banda e equipamento de rebarbação por escova para arestas de peça sem die-roll.
Projetos reais de corte fino — pinças de travão, reclinadores de assento, engrenagens e discos de embraiagem.
Respostas às 12 perguntas mais frequentes sobre seleção, operação e manutenção de prensas de corte fino.
Placas de pinça de travão, anéis de sensor ABS e shims de pastilha — arestas de corte 100% para componentes críticos de segurança.
Engrenagens de reclinador, linguetas de bloqueio e calhas deslizantes — vida útil de 30.000+ ciclos com precisão AGMA Q8.
Engrenagens retas, helicoidais e planetárias de corte fino a AGMA Q8-9 — eliminando o fresamento de engrenagens abaixo do módulo 3.
Vias de chave de cilindro, dentes de ferrolho e placas de tambor com precisão ao nível do mícron num único curso.
Terminais sem rebarba, pinos de contacto e escudos EMI com tamanhos de características de 0,1 mm para eletrónica de alta densidade.
Produção completa de engrenagens: projeto de ferramenta, seleção de material, cálculo de força e tratamento térmico pós-corte.
Brutas de corpo de pinça, suportes de montagem e furos de pistão — poupança 40-60% de material vs CNC a partir de bloco.
Segmentos de engrenagem, linguetas de bloqueio e placas de came — peças em bruto prontas para montagem numa ferramenta progressiva de 4 estações.
Restauração de prensas XTF, MJP e GKP a 35% do custo de substituição OEM — hidráulica, retrofit CNC, guiamento.
Reconstrução de cilindros Mori Iron e Mori Seiki, restauração de guiamento e retrofit CNC por engenheiros especialistas da marca.
Cinemática de rótula, sincronização servo-hidráulica e retrofit Beckhoff para prensas de corte fino Schuler MST e FBA.
Ferramentas de corte fino progressivas multi-estação para engrenagens, linguetas e geometrias complexas de alto volume a 60+ SPM.
Tumbling, escovagem, retificação em banda e rebarbação ultrassónica para acabamentos de aresta Ra 0,4 em peças de corte fino.
Bandejas de bateria, laminações de motor e componentes estruturais EV a partir de AHSS e alumínio via corte fino.
Flexsplines de redutor harmónico, engrenagens de articulação e cames de precisão para robótica humanoide com tolerâncias IT7±8.
Placas bipolares em aço inoxidável para células de combustível de hidrogénio PEM com precisão de canal de 0,1 mm e zero rebarba.
Laminações de estator e rotor de motor EV em aço elétrico com espessura sub-0,5 mm com interlock.
Diagnóstico sistemático de falhas para rasgo, die-roll, altura de rebarba e erros de posicionamento com ações corretivas.
Prensas Feintool, Mori e Schuler usadas certificadas com recondicionamento completo, garantia e instalação.