Bize parça çiziminizi gönderin. Kalıp zarfını, malzeme kalitesini ve üretim hacmini tersine mühendislik ile eksiksiz bir ince kesme hattına dönüştürüyoruz — pres, bobin besleme, takım ara yüzü ve çapak alma hücresi — hattınızın gerektirdiği SPM'de %100 kesme kenarı kalitesi sunacak şekilde kalibre edilmiş. Katalog presi yok. Jenerik konfigürasyon yok.
HF serisinin dokuz platformu 200T ila 1200T'yi kapsar, ancak tonaj tek başına konfigürasyonu asla belirlemez. Mühendislerimiz parça çiziminizden başlar: malzeme kalınlığı, kesme çevresi, kalıp yuvarlanması toleransı ve hedef SPM, V-halka kuvvetini, karşı basıncı ve kalıp zarfını belirler — ardından platformu bu gereksinimlerle eşleştiririz.

Parçanız 8 mm kalınlığa kadar pirinç konnektörler veya düşük karbonlu çelik kilit silindirlerinde %100 kesme kenarı kalitesi gerektirdiğinde, ancak yıllık hacim 400T platformunu haklı çıkarmadığında, HF-200 konvansiyonel damgalama hızlarında ince kesme hassasiyeti sunar — bağımsız olarak programlanabilen V-halka ve karşı basınç ile 80 SPM'ye kadar.

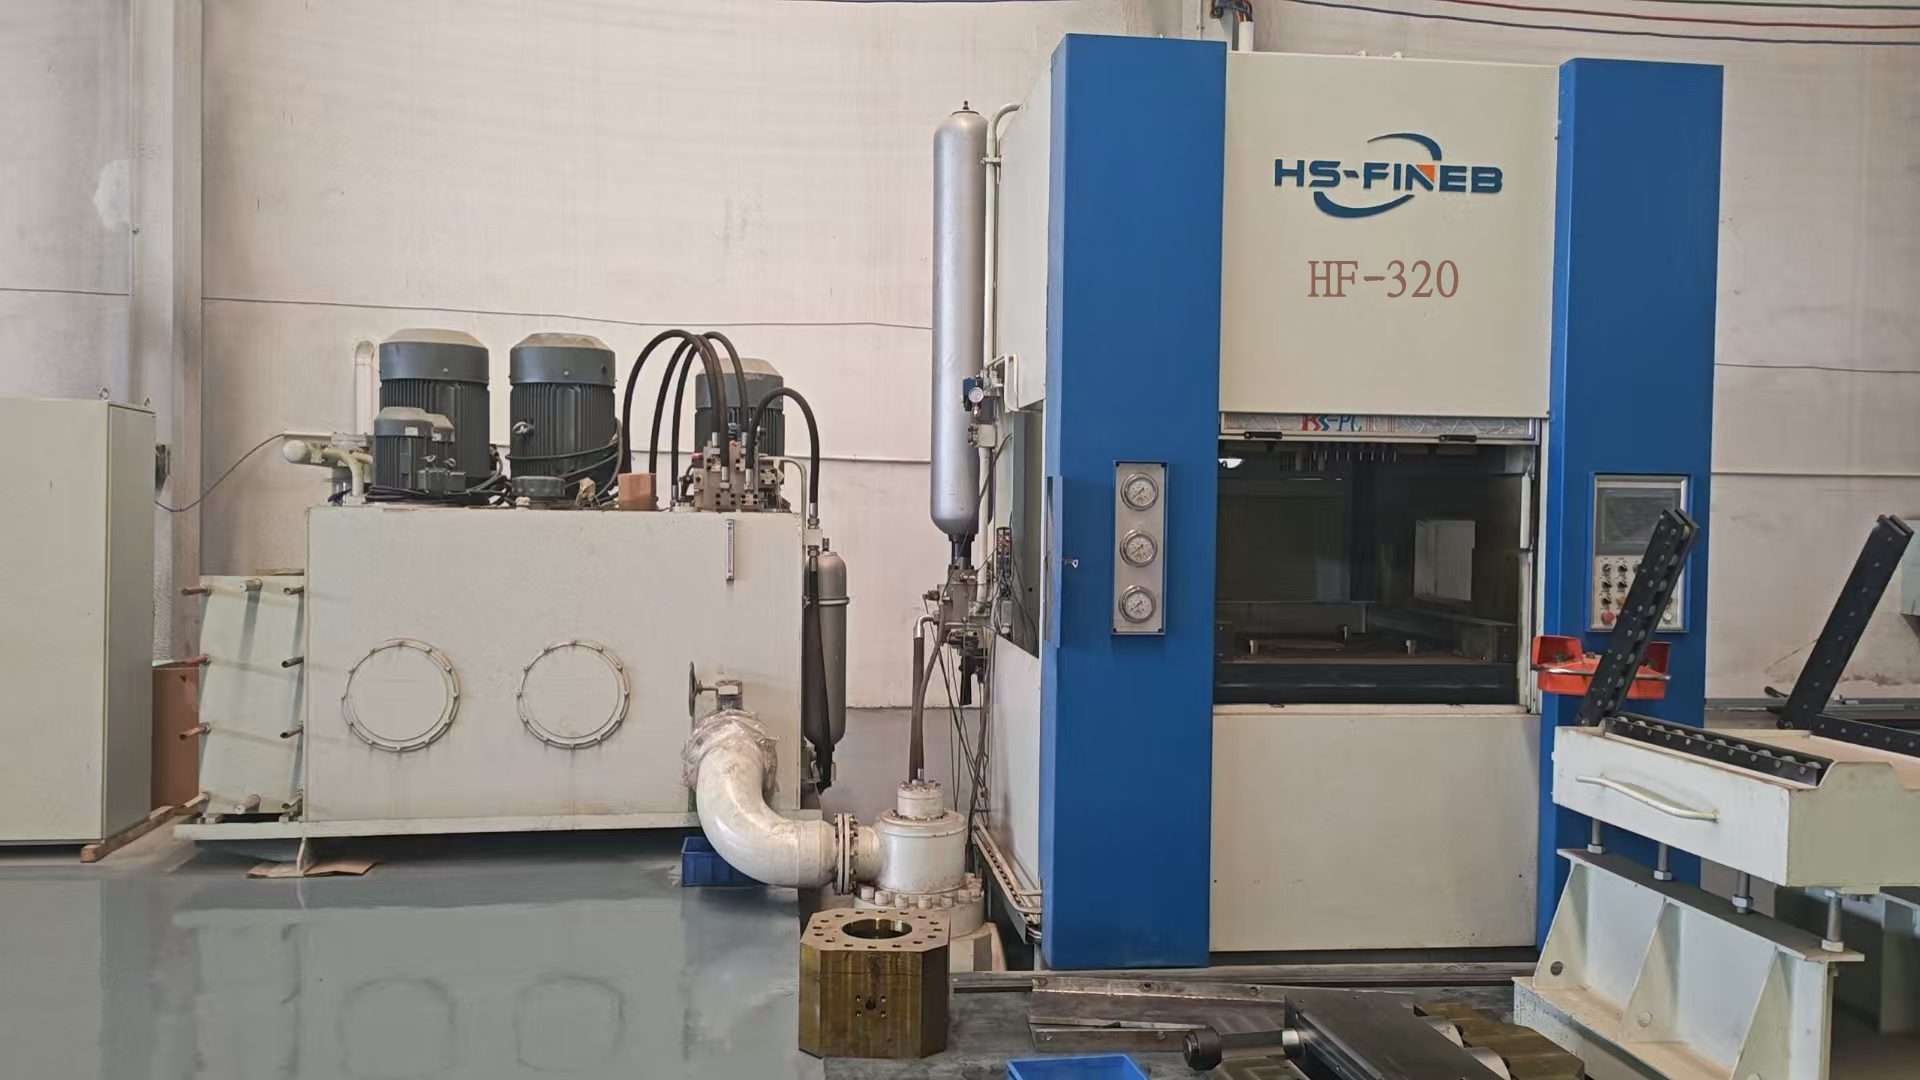
Otomotiv koltuk yatırma dişlileri ve 12 mm'ye kadar 16MnCr5 veya C45'te kavrama diskleri için ideal nokta. Birinci seviye tedarikçi 70 SPM'ye, malzeme kalınlığının %10'unun altında kalıp yuvarlanmasına ve IT7±8 delik-profil konumlandırmasına ihtiyaç duyduğunda, HF-320'nin üçlü etkili hidrolik sistemi — 1600 kN V-halka, 800 kN karşı basınç — tüm strok boyunca düzlüğü 0,05 mm içinde tutar.

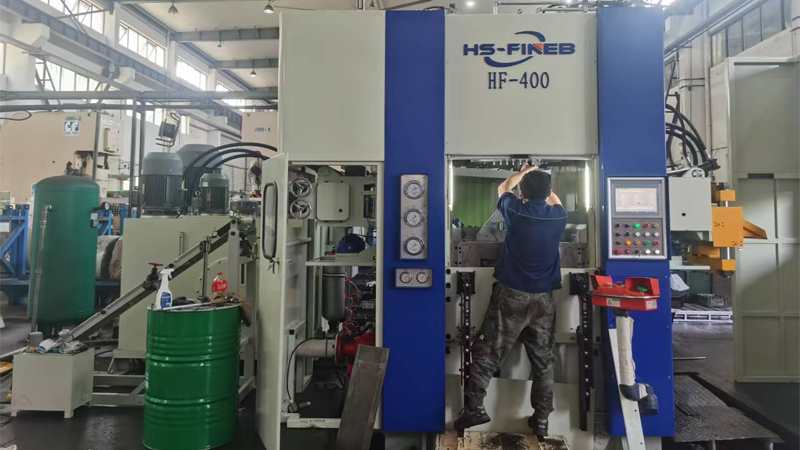
HSLA S500MC'de fren plakaları veya C45'te kapı kilidi bileşenleri 14 mm kalınlıkta çapaksız kesme kenarları gerektirdiğinde, HF-400 kırılma bölgesi yırtılmasını önlemek için gerekli 2000 kN V-halka darbe kuvvetini sağlar. 650x650 mm çalışma tablası, çok istasyonlu progresif düzenler için daha büyük kalıp setlerini barındırır.

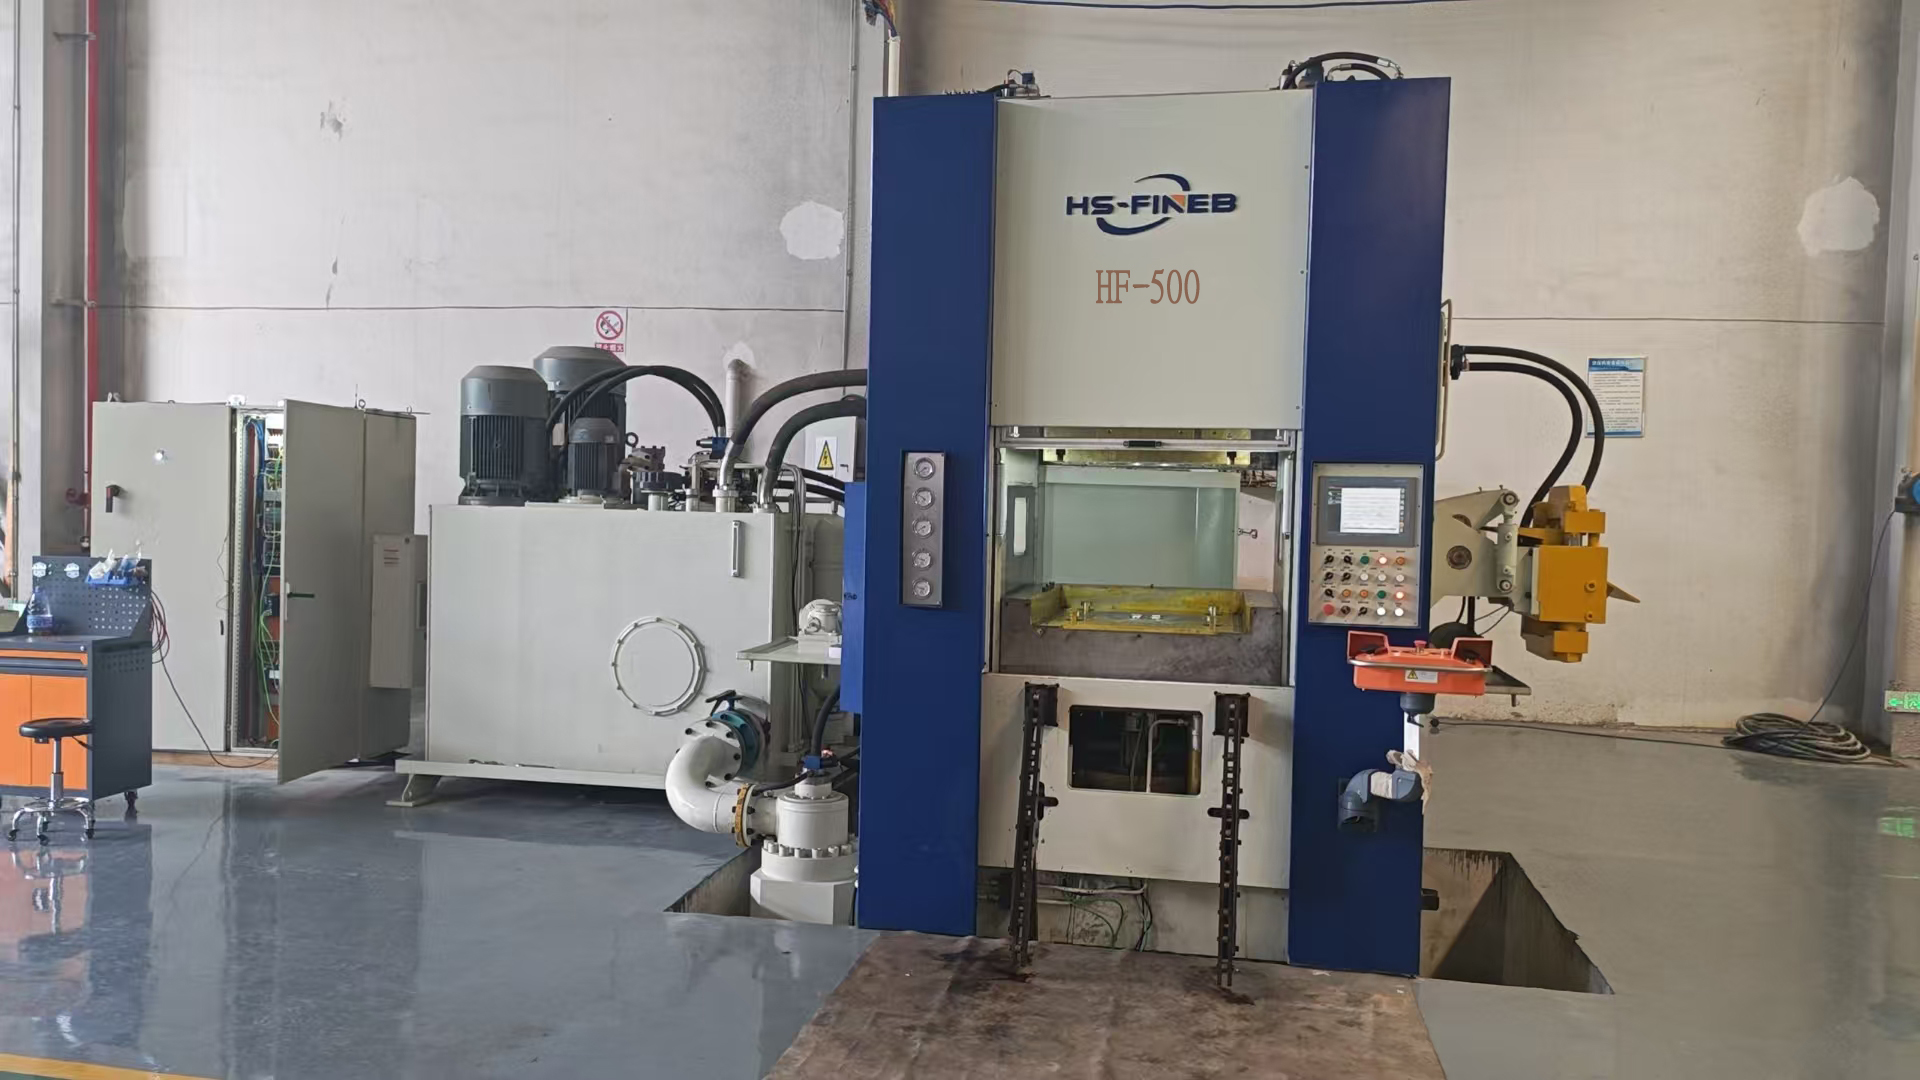
15 mm'ye kadar S500MC veya 16MnCr5'te aktarma organı braketleri ve fren kaliperi penti kalıpları için tasarlanmıştır. Bir alıcı talaşlı imalat bitiş parçalarından ince kesmeye geçiş yaptığında, HF-500'ün 2500 kN halka dişli kuvveti ve 1250 kN karşı basıncı, frezeleme ve taşlama yerine geçen kesme kenarları üretir — yüksek hacimli yapısal bileşenlerde parça başına maliyeti %40-60 düşürür.

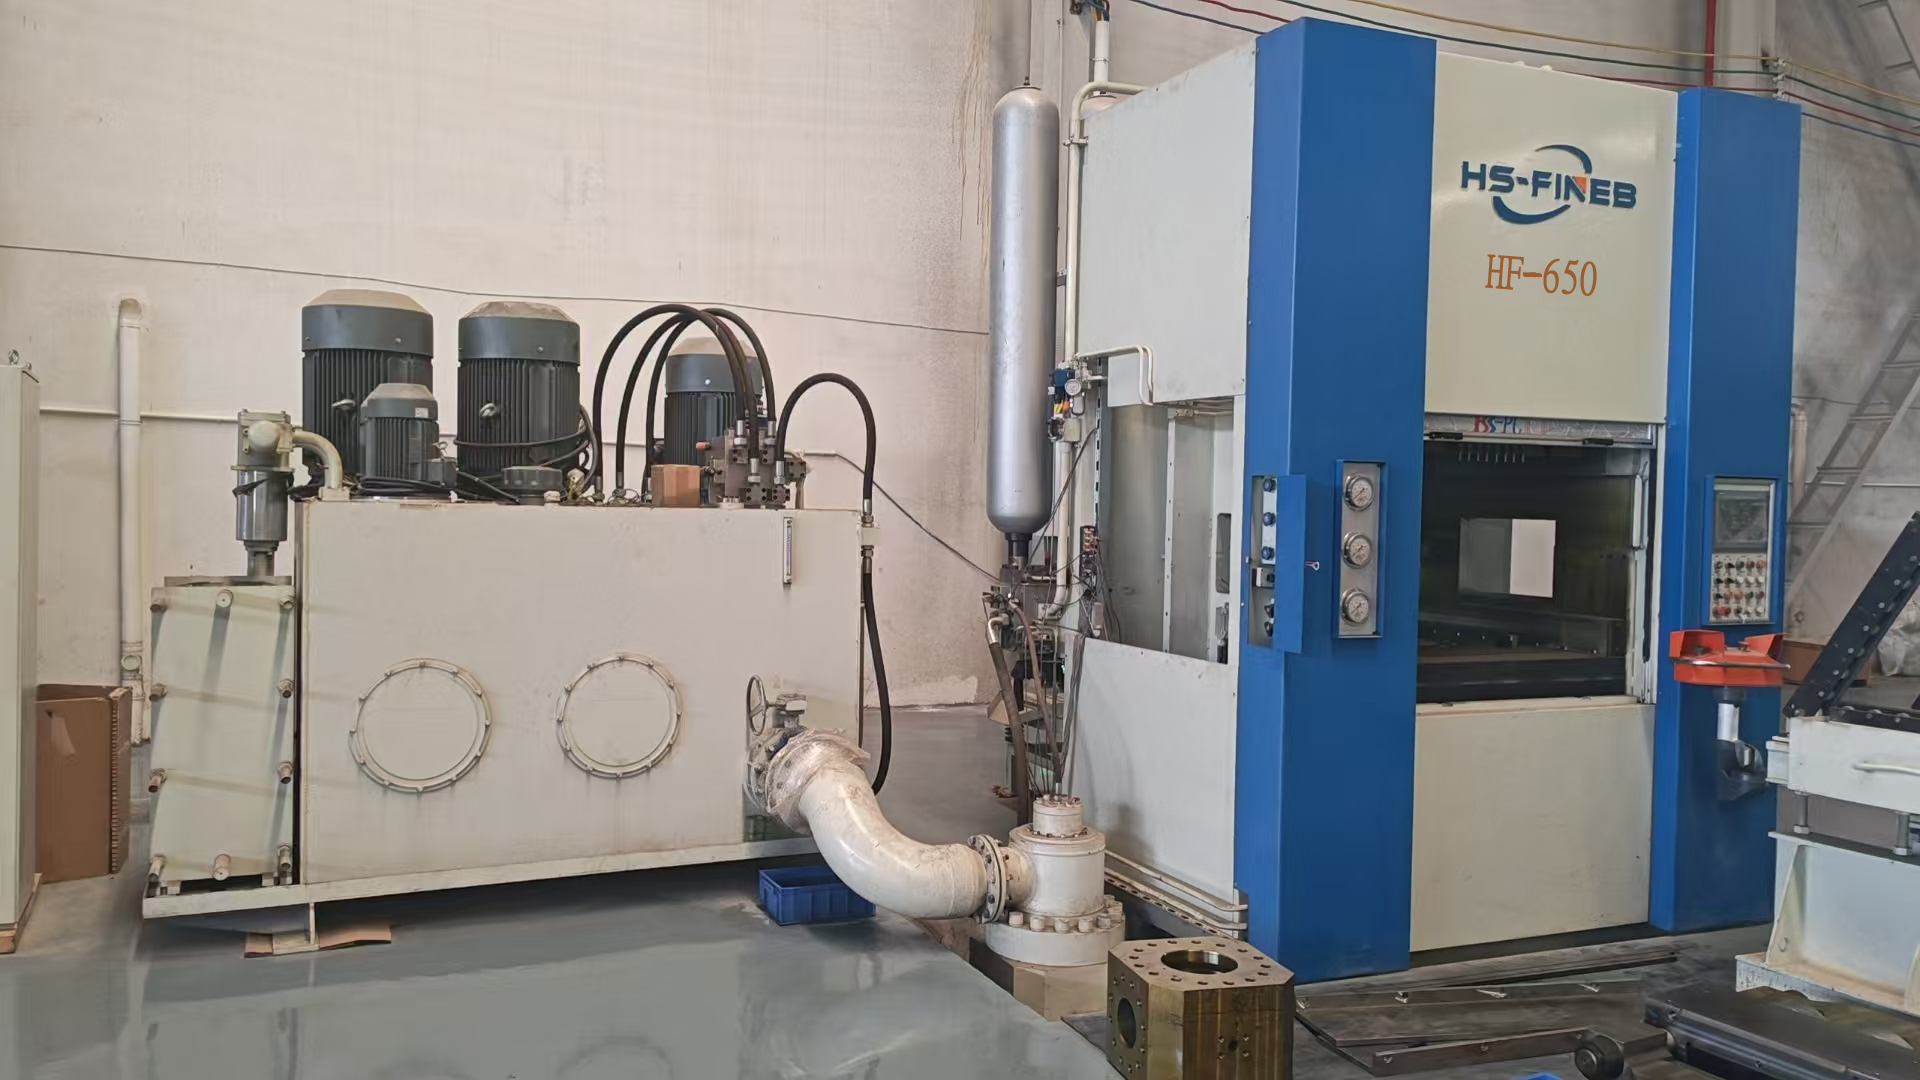
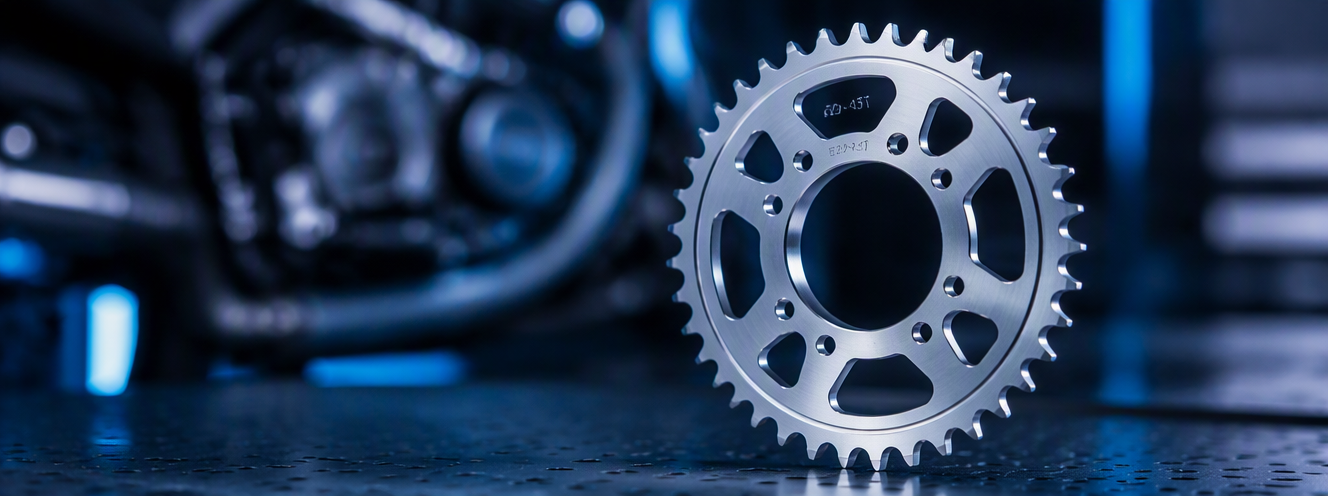
Şanzıman halka dişlileri 200 mm çap çapını aştığında veya kalın plaka yapısal parçalar 16MnCr5'te 16 mm'ye ulaştığında seçilir. HF-650'nin 3250 kN V-halka kuvveti, kalıp yuvarlanmasının 0,3 mm'nin altında kalmak zorunda olduğu yüksek karbon ve alaşımlı çeliklerde tam malzeme darbesini korur — ikincil işleme olmadan kesimden sonra doğrudan ağ kuran dişli dişleri için kritik.

Tek bir strokun montaja hazır bir bileşen ürettiği çok istasyonlu progresif kalıp uygulamaları için tasarlanmıştır — bir geçişte şekillendirilmiş özellikler ve delinebilen deliklere sahip koltuk rayı kilitleme plakaları veya emniyet kemeri geri çekici dişlileri düşünün. 900x900 mm tabla ve 3500 kN V-halka kuvveti, 18 mm'ye kadar malzeme kalınlığında karmaşık kalıp yığınlarını destekler.

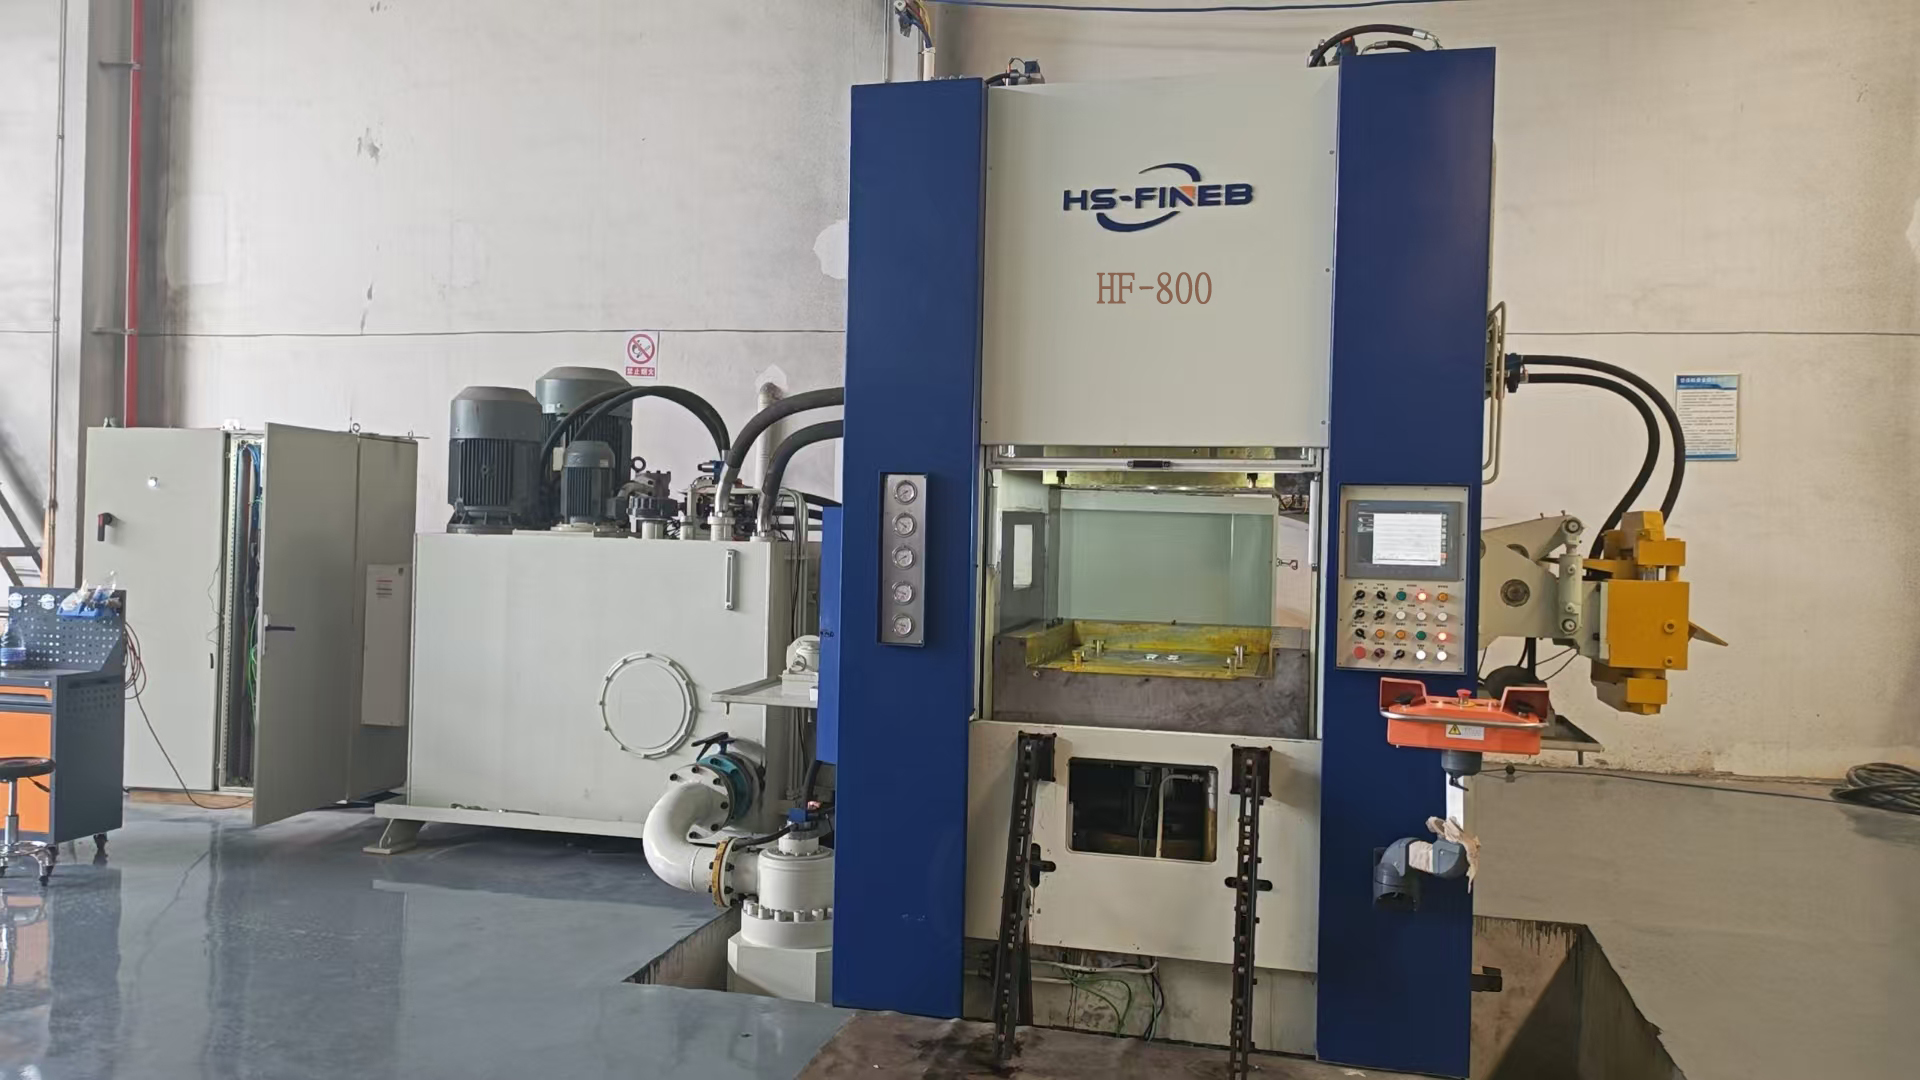
Kamyon şasi braketleri, tarım makineleri bağlantı plakaları veya ağır ekipman zincir dişlileri S500MC veya C60'da 20 mm kalınlığında ince kesilmiş kenarlar talep ettiğinde, HF-800 950x950 mm kalıp zarfı ile 4000 kN V-halka darbesi sağlar. Alevle kesilmiş + işlenmiş parçaları değiştiren alıcılar, tipik ağır endüstri hacimlerinde 8-14 ayda geri dönüş görür.

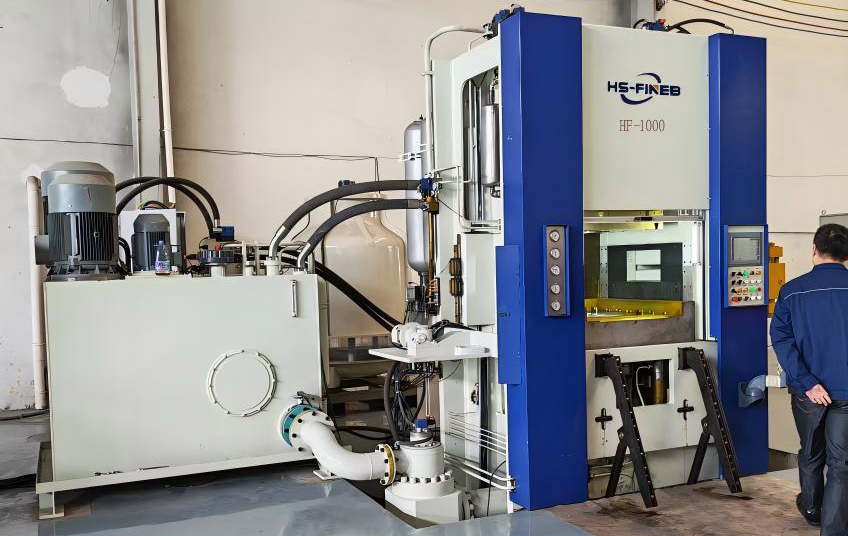
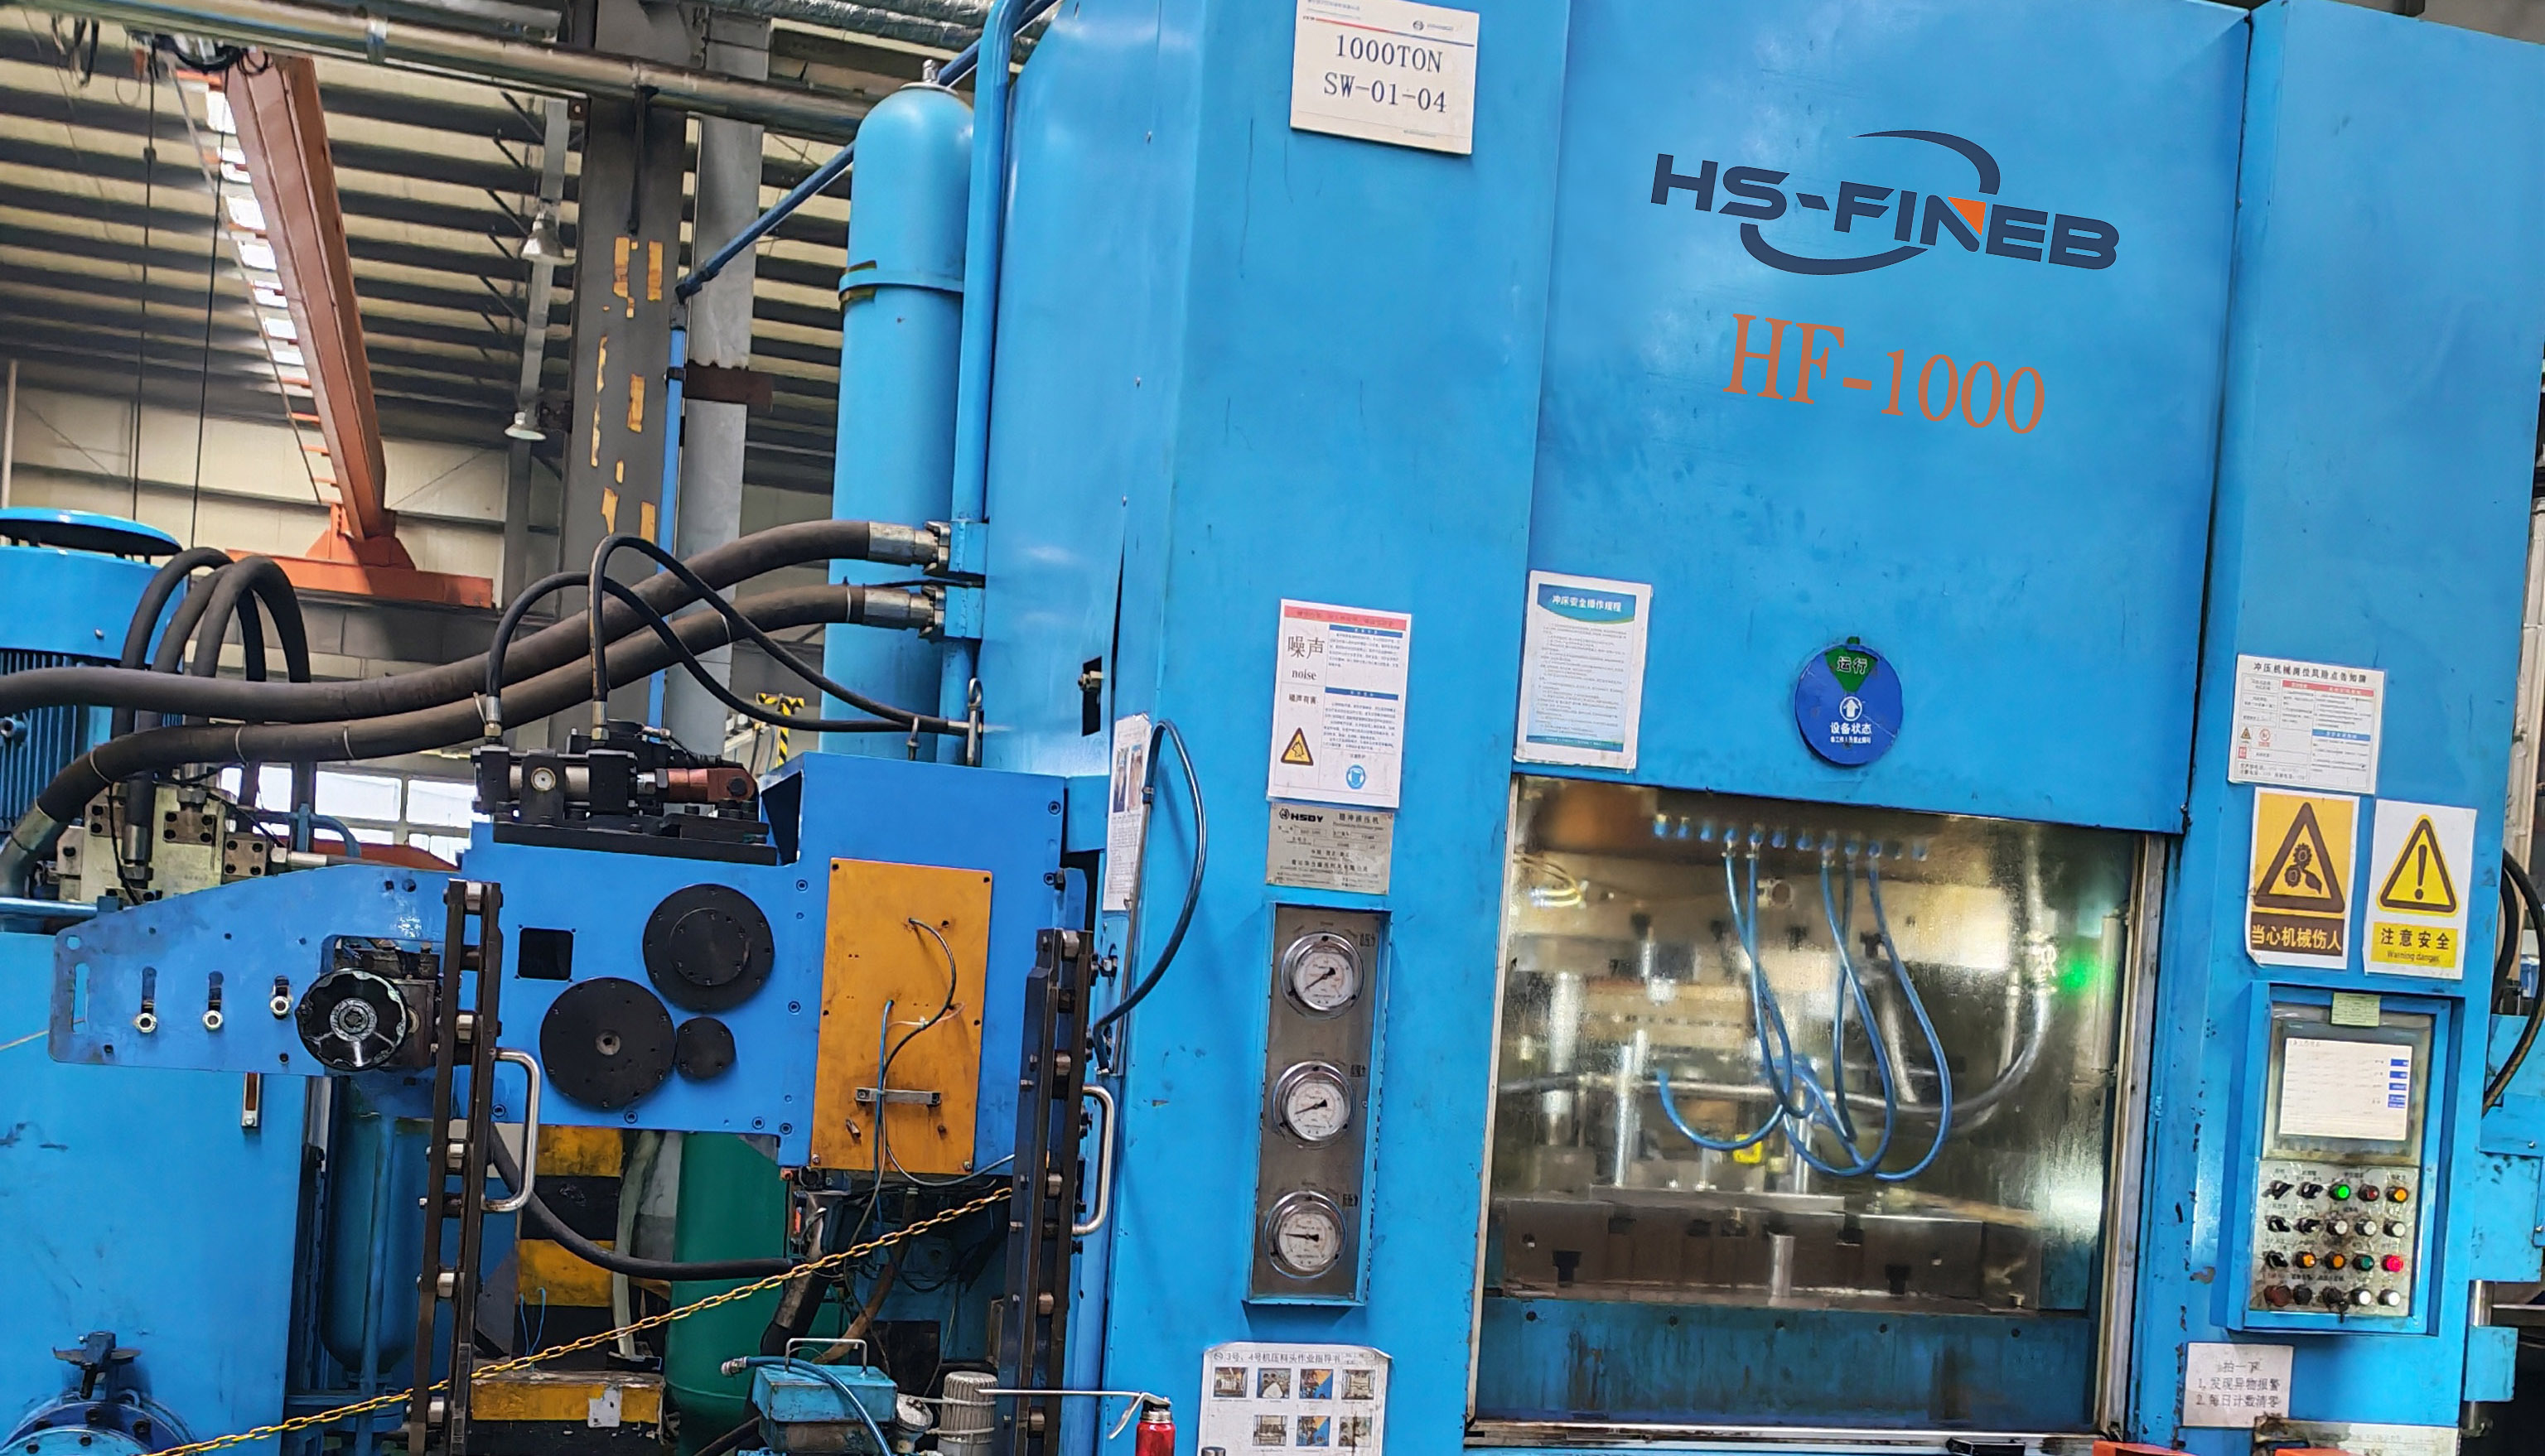
22 mm kalınlığa kadar büyük aktarma organı muhafazaları, vınç kasnak plakaları ve raylı araç yapısal bileşenleri için. HF-1000'ün 5000 kN halka dişli kuvveti ve 2500 kN karşı basıncı, geleneksel kesimin yırtılmış kenarlar üreteceği ve tüm parça çevresinde ikincil işleme gerektireceği yüksek mukavemetli alaşımlı çeliklerde kırıksız kesimi korur.

En zorlu ince kesme uygulamaları için amiral gemisi platform — madencilik ekipmanı aşınma plakaları, rüzgar türbini fren diskleri ve S700MC veya eşdeğerinde 25 mm'ye kadar ağır raylı araç bileşenleri. HF-1200'ün 6000 kN V-halka kuvveti, 3000 kN karşı basıncı ve 1200x1200 mm çalışma tablası, tek bir strokla üçlü etkili hidrolik ince kesmenin başarabileceği tavanı temsil eder.
Bir ince kesme presi, çevresel ekosistemi olmadan hurda üretir. Kalıp zarfı, şerit genişliği, malzeme verimi, çapak alma yöntemi ve parça taşıma mantığı tek bir hücre olarak tasarlanmalıdır — ve bu mühendislik, pres seçilmeden önce başlar, sonra değil.
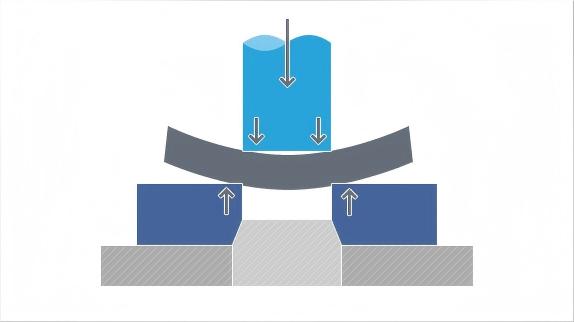
Parçanızın kesme çevresi, malzeme kalınlığı ve kesme mukavemetinden toplam kesme kuvvetini hesaplıyoruz — ardından V-halka darbesi ve karşı basınç gereksinimlerini ekliyoruz. Sonuç, hangi HF platformunun ve kuvvet konfigürasyonunun kalıbınıza uyduğunu belirler.
Şerit genişliği, bobin ağırlığı ve malzeme kalitesi, açıcı kapasitesini, düzeltme silindiri sayısını ve besleme adım hassasiyetini belirler. Bobin besleme sistemini presinizin döngüsüyle eşleştiriyoruz, böylece şerit ilerlemesi besleme hataları olmadan hedef SPM ile senkronize kalır.
V-halka geometrisi, kesme boşluğu ve çıkarıcı zamanlaması, pres kuvvet eğrileriyle birlikte tasarlanır. Takım ekibimiz, kalıp düzeninizi seçilen platformun zarfına, ram strokuna ve kuvvet uygunluğuna göre son spesifikasyondan önce inceler.
Çapak alma, kalıp-içi algılama, parça çıkarma ve aşağı yönde muayene birinci günden hücre düzenine entegre edilir. Çapak alma yöntemini — aşındırıcı bant, titreşimli veya termal — parça geometrinize ve kenar kalitesi kabul kriterlerinize göre belirliyoruz.
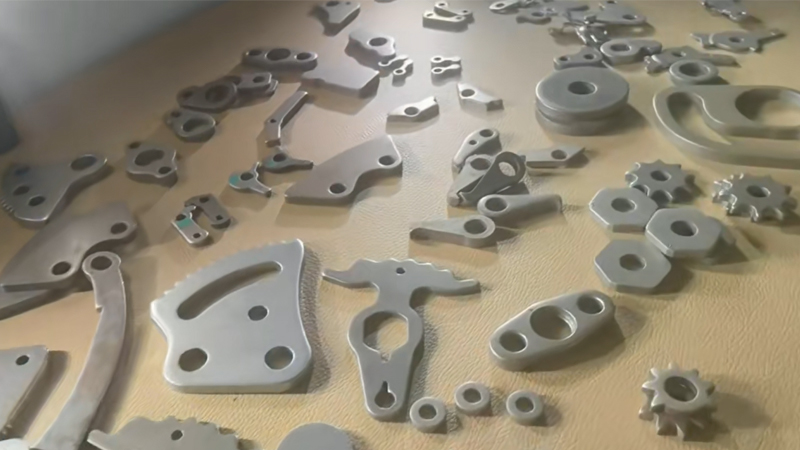
HF serisi bir preste kesilen bir dişli dişi %100 pürüzsüz bir kesme kenarıyla çıkar — kırılma bölgesi yok, ikincil frezeleme yok. 6 mm'de 16MnCr5 üzerinde, kalıp yuvarlanması 0,5 mm'nin altında ve çapak yüksekliği 0,1 mm'nin altında kalır. Tek bir strok, aksi takdirde üç makine kurulumu ve %40 daha fazla malzeme tüketecek delme, frezeleme ve taşlama işlemlerinin yerini alır.
Bir fren plakası CNC işlemeden ince kesmeye geçtiğinde, çevrim süresi 45 saniyeden 60 SPM'de 1 saniyenin altına düşer. Hacim yıllık 50.000 birimi aştığında parça başına maliyet %50-70 düşer ve boyut tekrarlanabilirliği, işlemenin doğal varyasyonundan partideki her parçada tutarlı IT7±8'e yükselir.
İnce kesme, IT7±8 boyut hassasiyetini, 0,05 mm içinde düzlüğü ve ±0,02 mm'de delik-profil konumlandırmasını — tek bir strokta, ikincil boyutlandırma olmadan — korur. Koltuk yatırma dişlilerinde, bu dişlerin ölçüm veya sıralama olmadan montajda ağ kurduğu anlamına gelir. Konnektör terminallerinde, pick-and-place ekipmanının tam hat hızında güvenebileceği adım tutarlılığı anlamına gelir.
İnce kesme, bir parça %100 kesme kenarı, IT7±8 toleransı ve kontrollü düzlük gerektirdiğinde belirlenir — bu koşullar geleneksel damgalamayı yetersiz ve çok eksenli işlemeyi hacimde ekonomik dışı kılar.

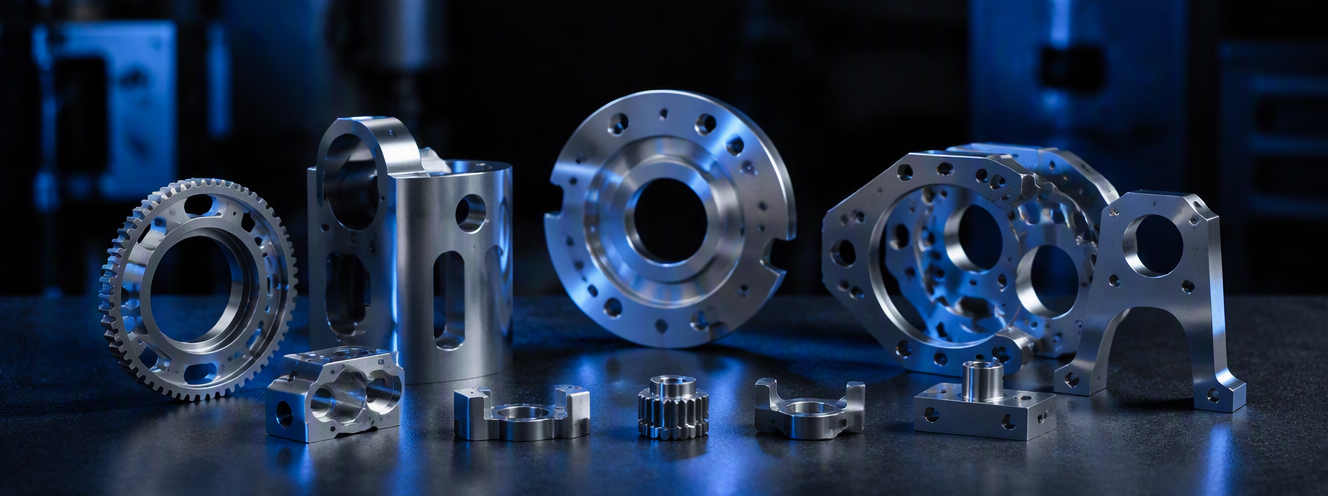
6 mm'de 16MnCr5'te IT7±8 diş konumlandırma gerektiren koltuk yatırma dişlileri, 12 mm'de S500MC'ta fren kaliperi braketleri, C45'te şanzıman halka dişlileri — tümü ikincil dişli işlemeyi ortadan kaldıran %100 kesme kenarları talep eder.

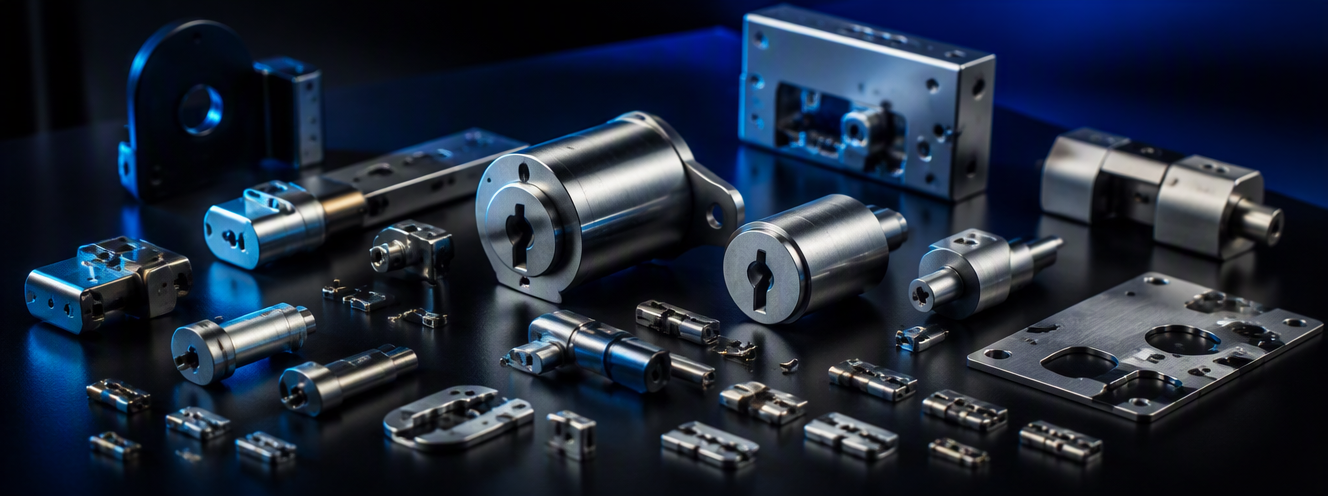
Pirinç veya C45'te ±0,02 mm'de çapaksız pim delikleri gerektiren kilit silindirleri, sementasyonlu çelikte güvenlik sürgüleri ve kesme kenarı kalitesinin doğrudan korozyon direncini ve montaj uyumunu etkilediği kapı menteşe braketleri.

0,5 mm'de elektrik silikon çeliğinde 0,02 mm'nin altında çapak kontrolü gerektiren rotor ve stator laminasyonları ve valf yatağı sızdırmazlık performansını belirleyen 2 mm'de 50CrV4 yay çeliğinde 0,05 mm içinde düzlük.

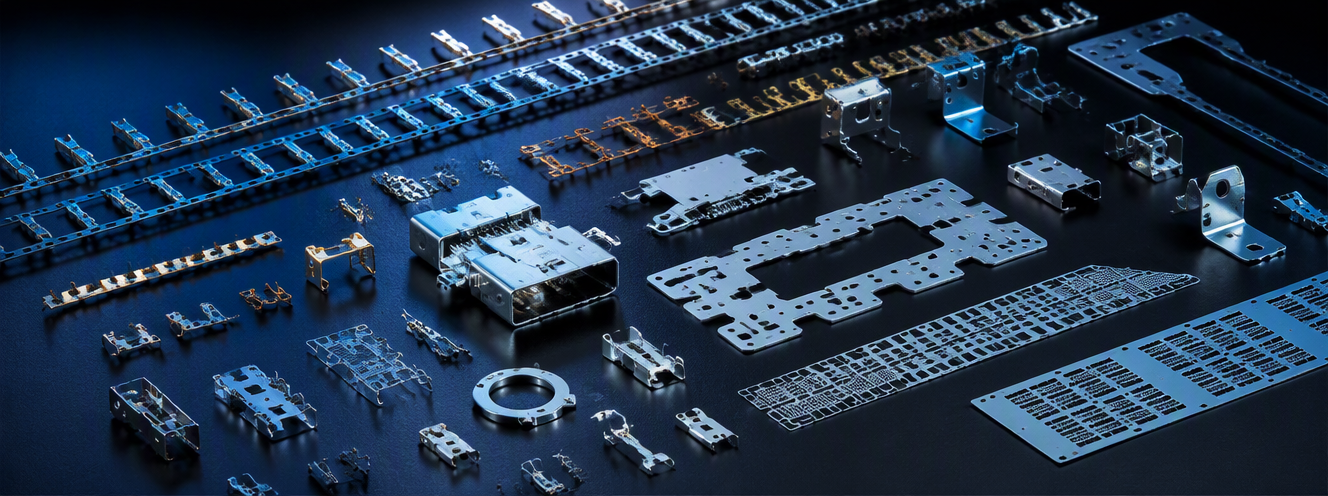
0,3 mm'de C5191 fosfor bronzunda yüksek yoğunluklu PCB yerleştirme için ±0,01 mm içinde adım hassasiyeti gerektiren konnektör terminalleri ve çapaksız kenarların aşırı kalıplanmış yarı iletken paketlerde kısa devre yollarını önlediği bakır alaşımında kurşun çerçeveleri.

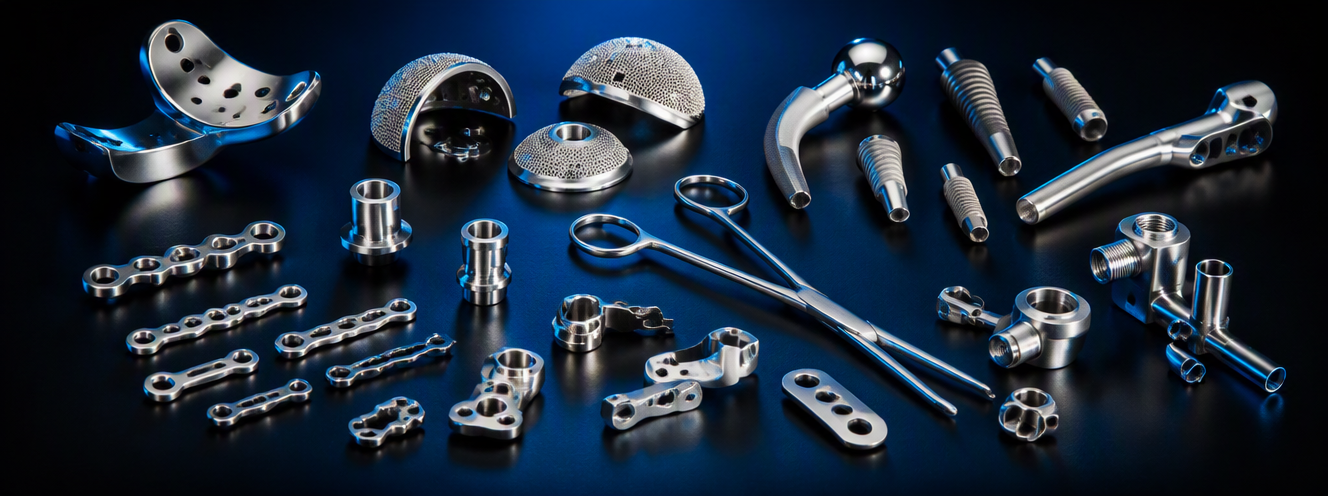
3 mm'de 420 paslanmaz çelikte biyouyumluluk ve otoklav hazırlığı için çapaksız kenarlar gerektiren cerrahi alet bileşenleri ve montajlı aletlerde sensör hizalamasını sağlayan ±0,02 mm'de delikler arası konumlandırma olan tanılama ekipmanı hassas plakaları.

8 mm'de C60'ta endüstriyel kavrama sürtünme plakaları, 12 mm'de 16MnCr5'te tarım ekipmanı zincir dişlileri ve S500MC'te havacılık yapısal braketleri — alevle kesme ve işleme süreçlerinin ince kesmeyle değiştirilmesinin teslim süresini haftalardan günlere ve parça başına maliyeti %60'a kadar düşürdüğü bileşenler.
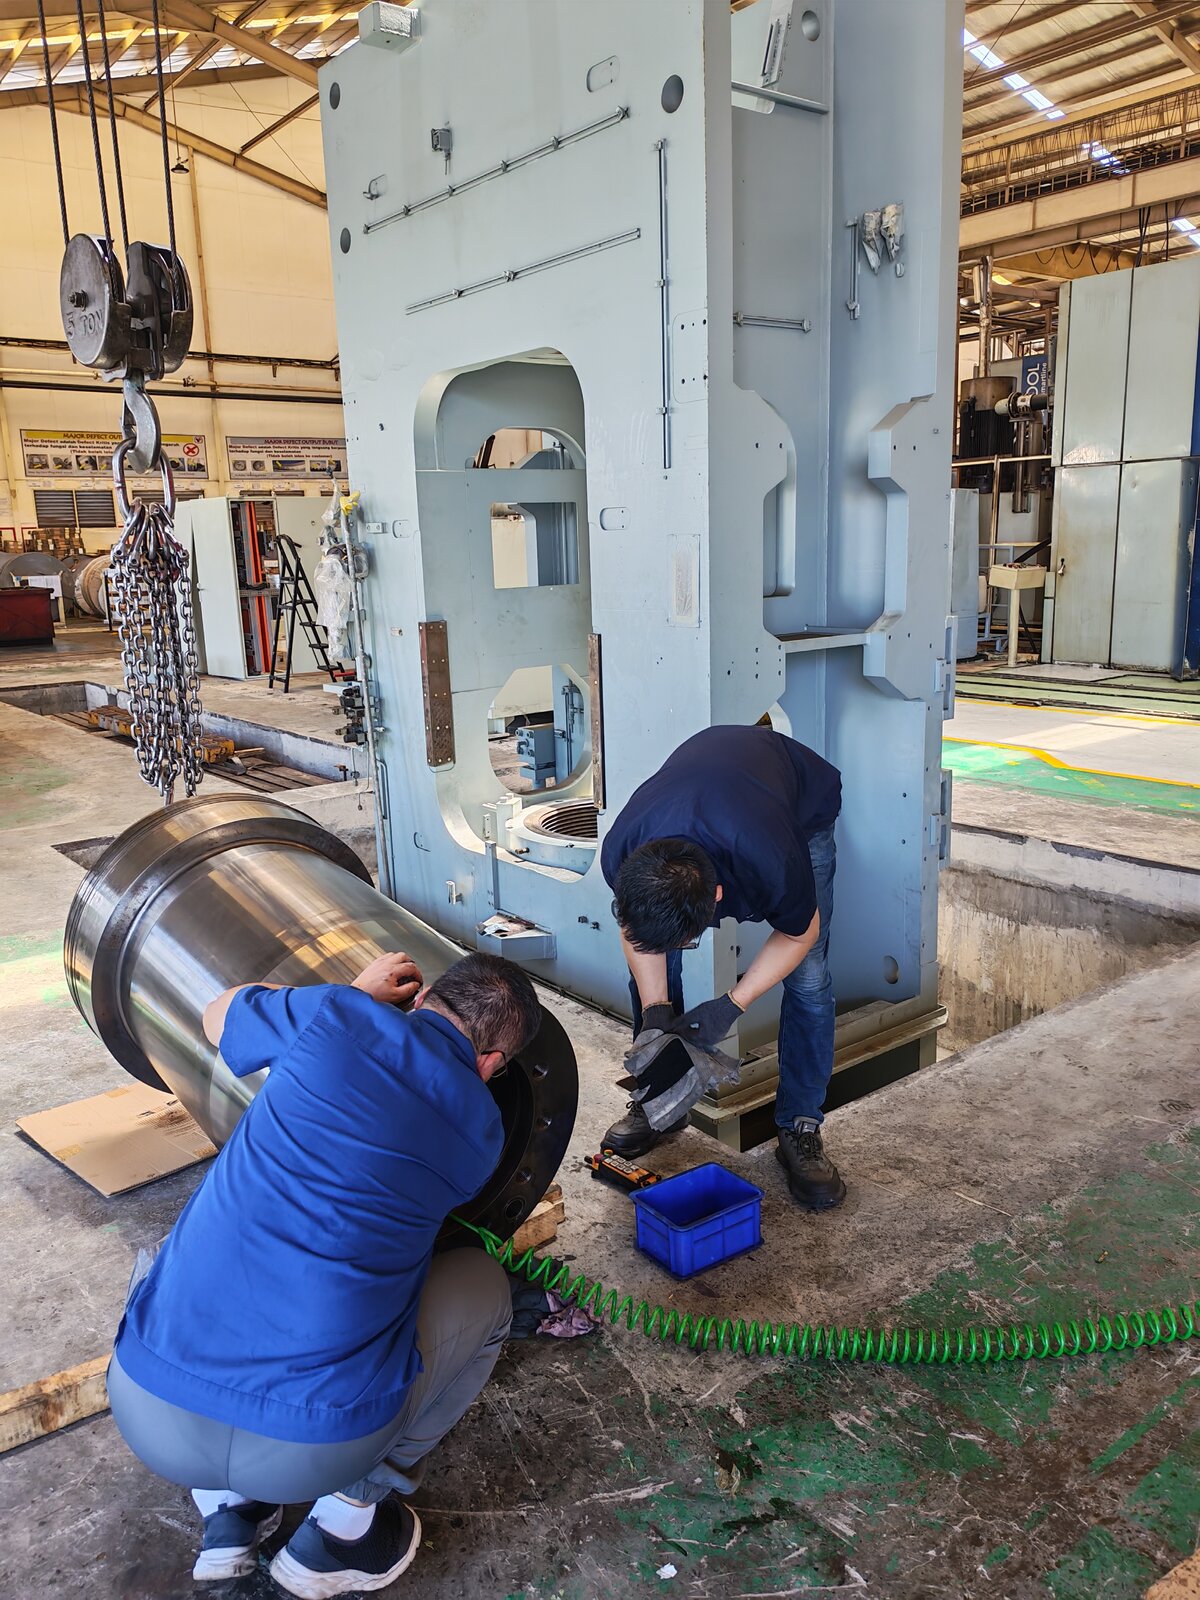
15 yıllık bir Feintool XTF veya GKP presi karşı basınç tekrarlanabilirliğini kaybetmeye başladığında, fabrika yöneticileri bir seçimle karşı karşıya kalır: kısmi bir düzeltme için OEM servis ücretleri ödemek, makineyi tamamen değiştirmek veya HS-FINEB'yi aramak. Saha servis bölümümüz Feintool, Mori, Schuler, Hydrel, Osterwalder, Mengkilem-Seiki ve Nagano Seiko preslerini orijinal kapasitenin %70-85'ine değiştirme maliyetinin %30-45'ine geri yükler.
Her yenileme, belgelenmiş bir durum raporuyla başlar — hidrolik devre basınç testi, ram paralellik ölçümü, kılavuz sütun aşınma değerlendirmesi ve kontrol sistemi teşhisi. İş başlamadan önce kalem kalem maliyetlerle sabit kapsamlı bir teklif sunarız, böylece onu doğrudan bir OEM teklifiyle veya yeni bir pres için sermaye talebiyle karşılaştırabilirsiniz.

Yerinde pres yenileme ve retrofit hizmeti
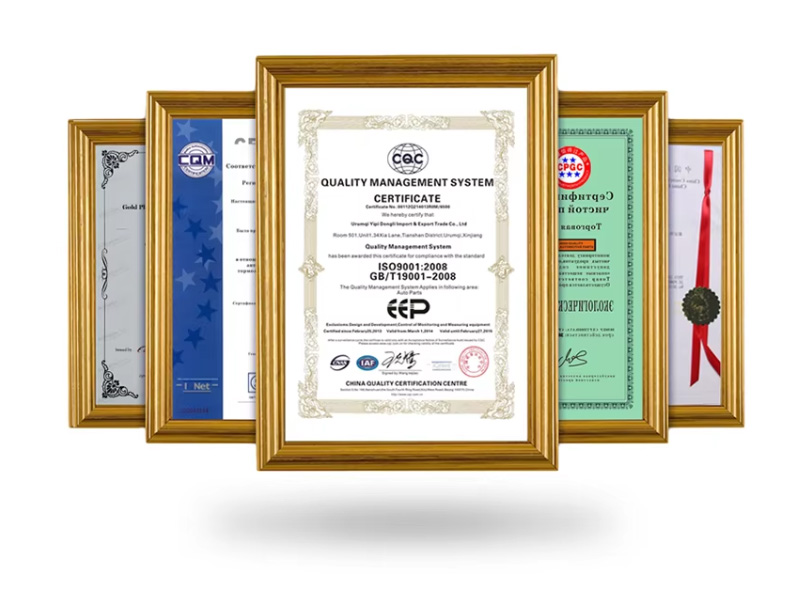
İnce kesme pres mühendisliğinde dört on yıl — montaj değil, ticaret değil. Her HF serisi makine, alıcının parçası, kalıbı ve üretim hedefi etrafında yapılandırılır, ardından kendi tesisimizde ISO 9001:2015 süreç kontrolü altında üretilir.
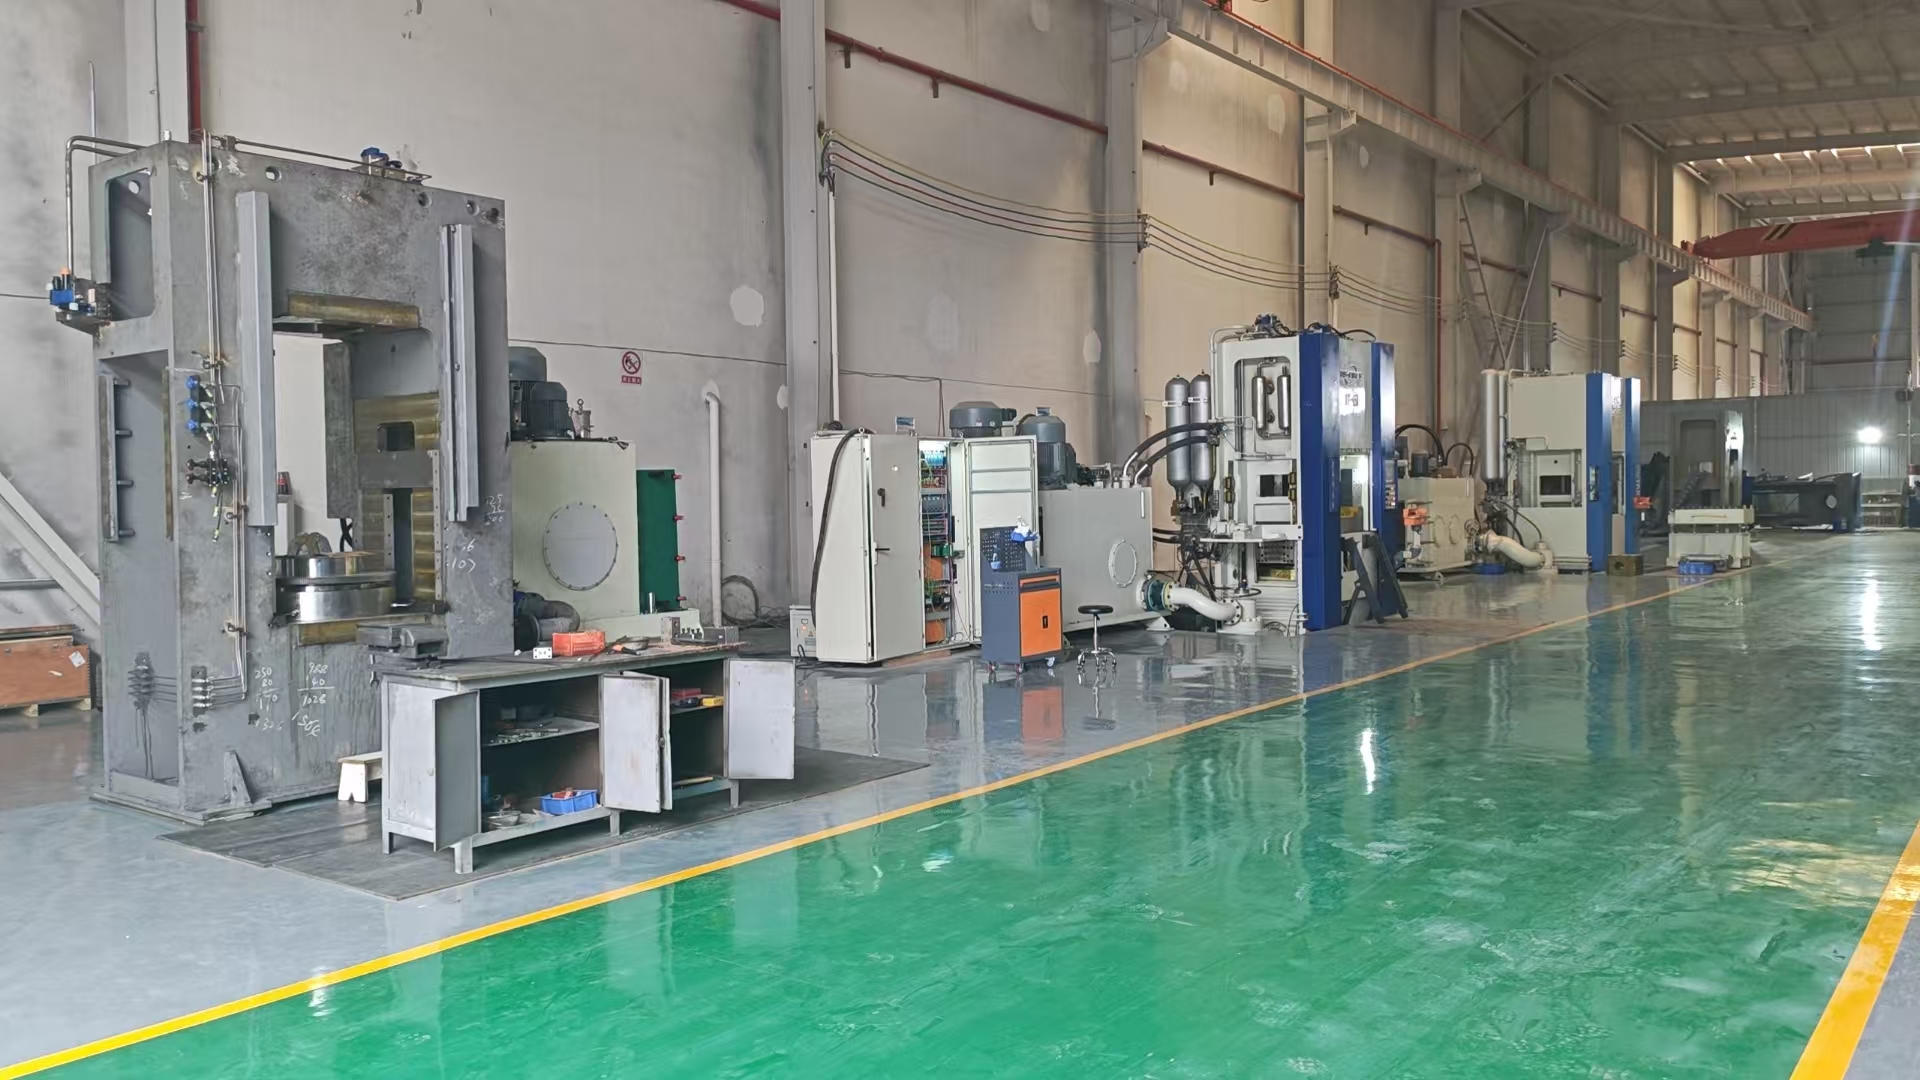
Yaklaşık 40 yıldır HS-FINEB, 200T ila 1200T arası ince kesme preslerini tasarlar ve üretir. Huangshi, Hubei'deki 30.000+ m² tesisimiz, mühendislik ekibini, CNC işleme merkezini, hidrolik test tezgahını ve montaj zeminini tek bir çatı altında barındırır — bu da her ram'in, kolonun ve hidrolik manifoldun dahili olarak üretildiği, test edildiği ve entegre edildiği anlamına gelir, üçüncü taraf kataloglarından temin edilmez.
Bize parça çiziminizi gönderdiğinizde, mühendislerimiz malzeme ve geometrinizin talep ettiği kesin kesme kuvvetini, V-halka darbe gereksinimini ve karşı basınç oranını hesaplar — ardından platformu, kalıp zarfını ve besleme sistemini birlikte belirler. Konvansiyonel damgalamadan ya da işlemeden ince kesmeye geçen alıcılar HS-FINEB'yi seçer: sadece makine göndermeyiz, süreci tasarlarız.

Çiziminizi, malzeme kalitenizi, kalınlığınızı ve yıllık hacminizi gönderin. Bir iş günü içinde, mühendislerimiz bir platform önerisi, kuvvet hesaplaması, kalıp zarfı eşleşmesi ve bobin besleme spesifikasyonu — veya mevcut bir presi geri yüklüyorsanız bir yenileme değerlendirmesi — döndürecektir.
İnce kesme profesyonelleri için derinlemesine rehberler ve mühendislik referansları
Üçlü etkili hidrolik, V-halka stinging, karşı basınç — mükemmel parçaların arkasındaki mühendislik ilkeleri.
Progresif ve kompozit kalıp mimarisi, karbür insertleri, kalıp yuvarlanması kontrolü ve bakım aralıkları.
C45'ten S700MC'ye — 20+ ince kesme çeliği için kesme mukavemeti, uzama ve kenar çatlağı dereceleri.
Kuvvet hesaplaması, tonaj seçimi, ROI analizi ve ikinci el presler için 12 noktalı inceleme kontrol listesi.